





Millal tuleb põhjustatud juhtumil toru painutusmasina kiire kontroll läbi viia pärast paigaldust?
Ärgituskontroll pärast toru painutusmasina paigaldamist ei ole ühekordne ülesanne ega peaks seda kaaluma ainult siis, kui esineb tõrge. Paigaldusprotsess teeb mitmeid muudatusi – näiteks elektrijuhtmete paigaldust, hüdraulilise rõhu kohandamist ja tarkvara lähtestamist –, millest igaüks võib peita potentsiaalseid riske. Teostades ärgituskontrollid alljärgi loetletud olulistes etappides, saate tuvastada ja kõrvaldada varajased tõrked, ohutusohud ja täpsusprobleemid enne masina kasutuselevõttu tootmises.
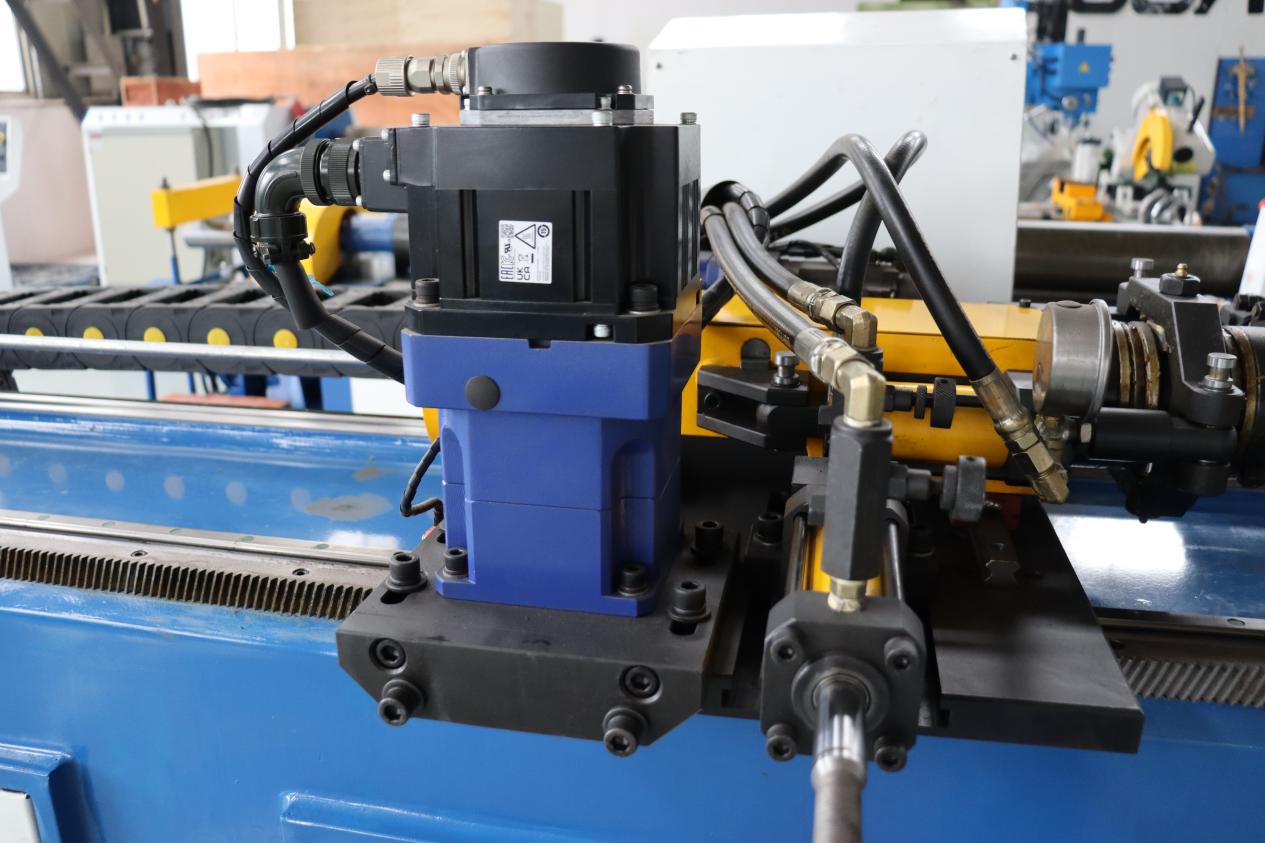
I. Pärast mehaanilist paigaldust ja enne sisselülitamist
See on esimene kriitiline kontrollpunkt. Veenduge, et kõik hädapeatuse (E-stop) nupud oleksid õigesti ühendatud ja töötaksid usaldusväärselt. Ühegi E-stop-nupu vajutamine peab viima kohe masina toite välja lülitamisele ning kõigi hüdrauliliste või servojuhtimisega liikumiste hetkeseisule. Hädapeatuse süsteemid võivad tavalisel tööl näida korras olevat, kuid nende ebaõnnestumine just siis, kui neid tegelikult vajatakse, võib tõsiseid tagajärgi kaasa tuua.
Samal ajal kontrollige ohutusukseid, valgusaeid ja lukustuslüliteid. Ohutusukse avamine peab täielikult keelama kogu masina liikumise. Kui masin suudab liikuda ka siis, kui kaitse on lahti, on ohutusahelas vigu, mille kõrvaldamist tuleb enne edasi minekut tagada.
II. Esialgsel sisselülitamisel
Pärast sisselülitamist pääsete juhtsüsteemi ja kontrollige ohutusahelate, servojuhtide või hüdraulikasüsteemide kohta teadaolevaid häireteateid. Isegi väikesed hoiatused käivitusfaasis võivad viidata valesti tehtud juhtmetele või valede parameetrite seadetele.
Testige E-peatumisnuppe uuesti, kui masin on sisse lülitatud. Reaktsioon peab olema hetkeline ja juhtseade peab selgelt näitama, et E-peatumine on aktiveeritud. Igal viivitusel või ebakohases signaalis viitab ohutusahela reguleerimisele või remondile vajadus.
III. Esimese proovipõhjutuse enne
Enne igasuguste torude painutamise programmide käivitamist kontrollige iga telje liikumispiire. Liigutage iga telge käsitsi ja aktiveerige E-peatumine, et veenduda, et masin peatub õigesti. See samm aitab vältida kokkupõrkeid painutusõlaga, kinnituspõhjutustega ja rõhupõhjutustega tegelikus tootmises.
Lisaks veenduge, et hüdrauliline rõhk ja servo pöördemoment jäävad ohutuspiiridesse, kui aktiveeritakse E-peatumine. Rõhk peab vabaneva sujuvalt ilma äkknäitajata või viivitusega liikumiseta pärast masina peatumist – see on meetmeid nii seadme kui ka töötajate kaitseks.
IV. Esimese proovikäigu järel
Tehke veel üks E-stopi kontroll pärast esimest koormuse all toimuvat katsepainutust. See testib E-stopi funktsionaalsust masina tegelike painutusjõudude mõjul. Torupainutusmasin peab jõudma turvaliselt seisma ilma toru deformeerumiseta, mandrelile ülekoormuse tekkimiseta ega tööriistade kahjustumiseta. E-stopi toimimine koormuse all paljastab sageli probleeme, mida ei tuvastata koormuseta testides.
Lõpetuseks kontrollige E-stopi järel lähtestamise ja taaskäivitamise protseduurid. Masin ei tohi taaskäivituda automaatselt; selleks on vajalik manuaalne lähtestamine ja kinnitamine. Esialgse paigaldusfaasi ajal on sobimatud taaskäivitamisprotseduurid tavaline riskitegur.
V. Esimese töönädala jooksul
Järelkontroll tuleb planeerida pärast seda, kui operaatoreid on koolitatud. Tegelikus töös võivad uued operaatored tuvastada probleeme – näiteks ebamugava hädaavariikaitse nupu asukoha või ebapiisava reageerimisaegu – ja nende tagasiside aitab ohutusprotokolle täpsustada.
Vibratsioonid ja korduvad liikumised tootmise algfaasis võivad põhjustada elektriliste kontaktide või mehaaniliste lülitite löövumist. Ülekontrollimine esimese nädala jooksul võimaldab selliste probleemide varajast tuvastamist – sealhulgas kulutumist, valesti paigutumist või signaali ebastabiilsust – enne kui need ohustavad turvalisuse toimivust.
Lisaks tuleb kontrollid teha ka pärast iga tarkvaramuudatust või parameetrite muutmist.
Pärast iga tarkvarauuendust, parameetrite muutmist või programmioptimeerimist on oluline veenduda, et turvalisusloogika pole juhuslikult mõjutatud. Eriti tuleb eraldi testida hädapeatuse funktsiooni automaatrežiimis – sest hädapeatuse reageerimine manuaalrežiimis ei pruugi peegeldada selle toimivust automaatses tootmisetsükkel.
Hädaolukorras inspekteerimise ajastus ja sisu on sama olulised. Kontrollides iga kriitilist etappi paigaldusest varase tootmiseni, vähenevad ohutusriskid oluliselt, varajased riked tuvastatakse õigeaegselt ja pikkadele torude painutamise täpsusele saab paremini kindlustust pakkuda.

