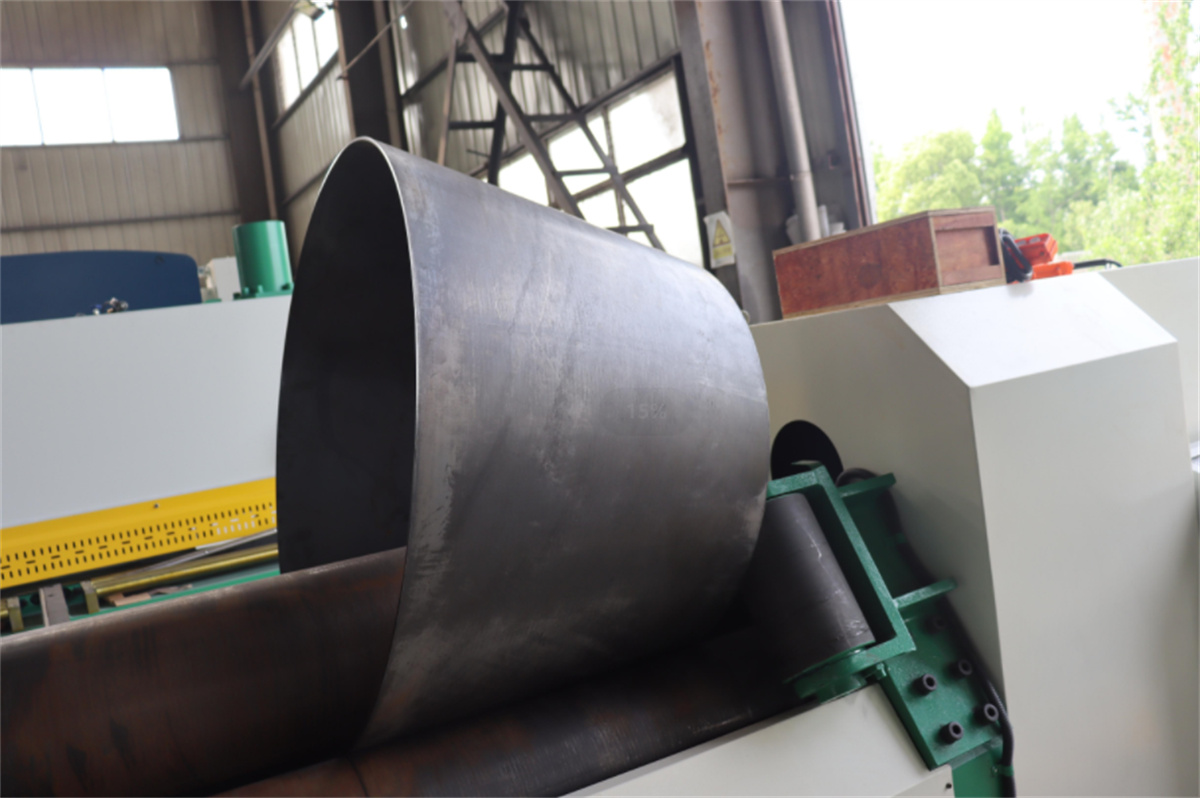
Mis on kolmerullilise CNC-plaadikeerdmismasina struktuuriline koostis ja kuidas keerdada koonuseid?
Kolmerõlguline plaatide venituse masin on kujundusmasin, mis teeb pidevat punktpihtumist plaatidest. See suudab venitada metallplaate ringikujulisteks, kaarekujulisteks ja koonusjärgseteks töödeks teatud piirides.
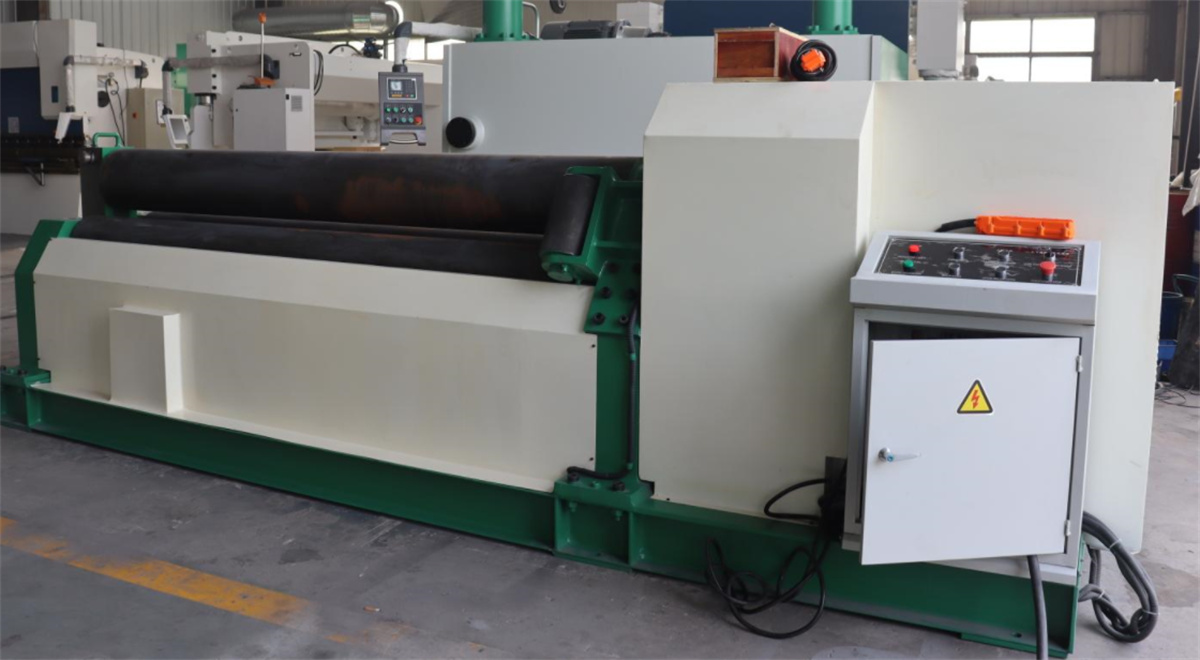
Kolmerõlgulise plaatide venituse masina kuus peamist konstruktsioonikomponenti:
(1) Ülemised ja alumised rullid: Need on plaatide venituse masina olulised komponendid, mille valmistamiseks kasutatakse kõrgkvaliteedilist süsinikterasest kuumvalatud materjali.
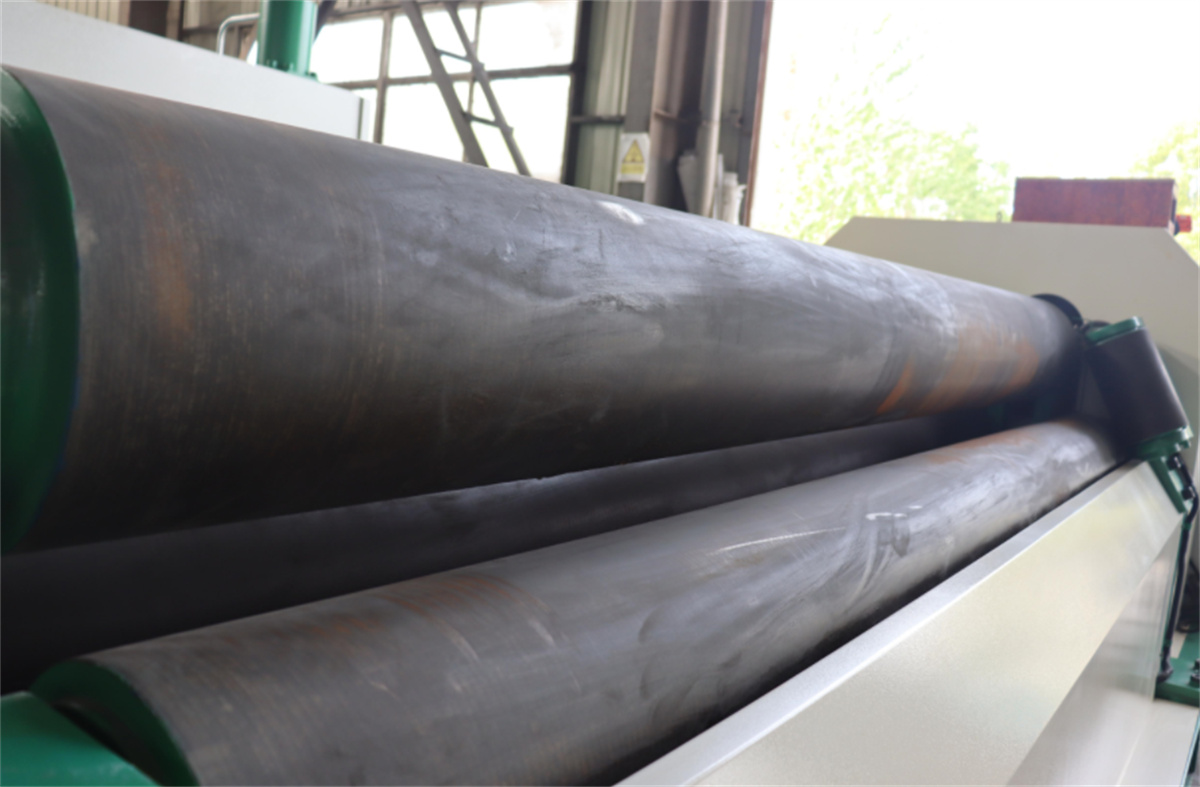
(2) Raam: On üks vasak ja üks parem raam; alumise rulli laagrit paigaldatakse raami sisse. Raami sees asub ruutkujuline kinnitussurmuti, mille ülemine ots on liigutatavalt ühendatud ülemise rulli mõlema otsa laagripesadega.
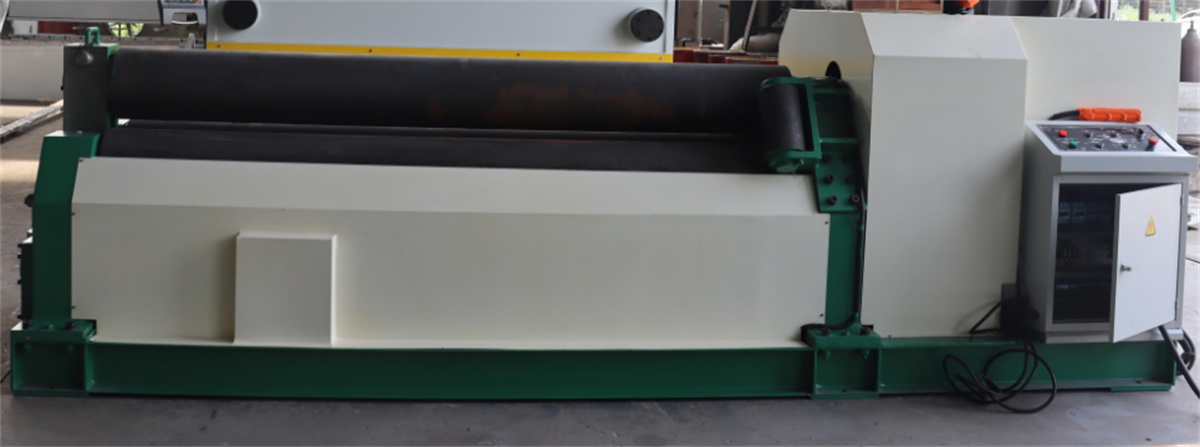
(3) Reduktor: ZSY280 tüüpi kõva hammastega reduktor paigaldatakse kanalterasest alusel koos padiga.
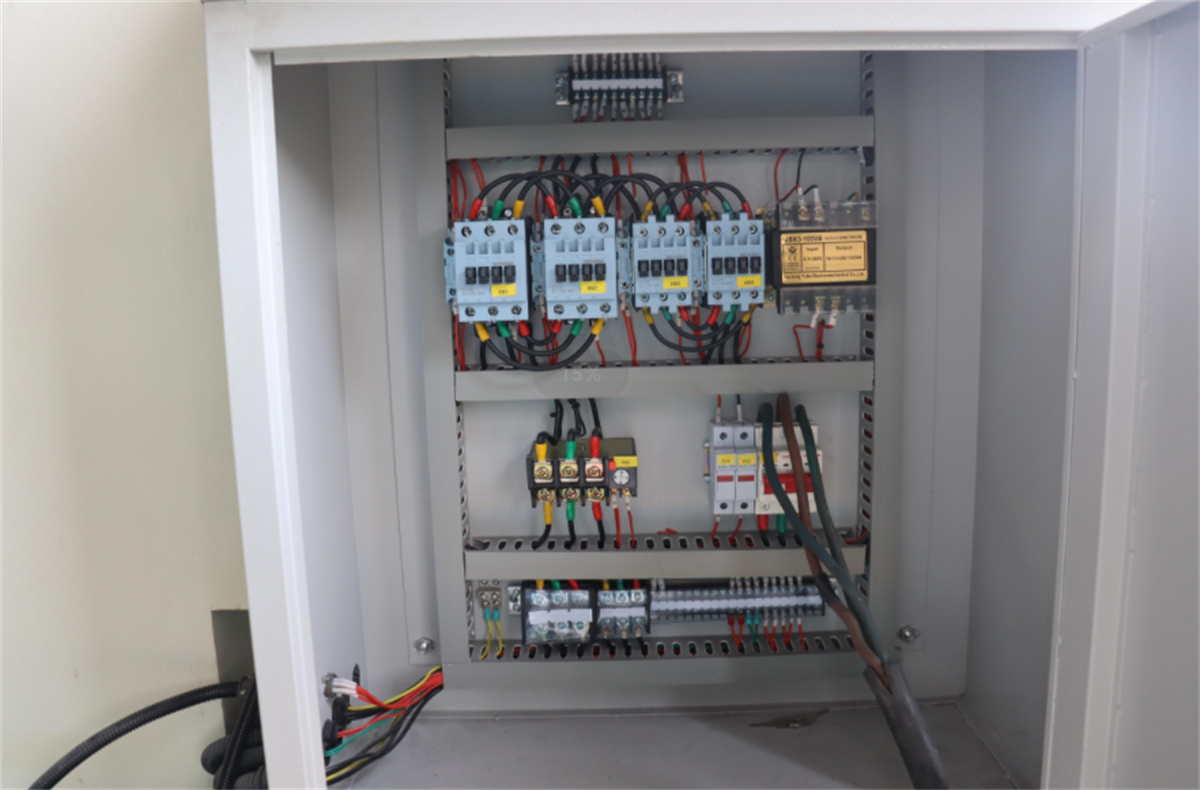
(4) Elektriosa: Kogu elektriline varustus on paigaldatud juhtimiskasti, et tagada mugav kasutamine.
(5) Laadimisvahend: See on paigaldatud reduktori küljele, et tasakaalustada ülemist rulli laadimisel; laadimine ja taaspositsioneerimine toimuvad õlirõhukülgse silindriga.
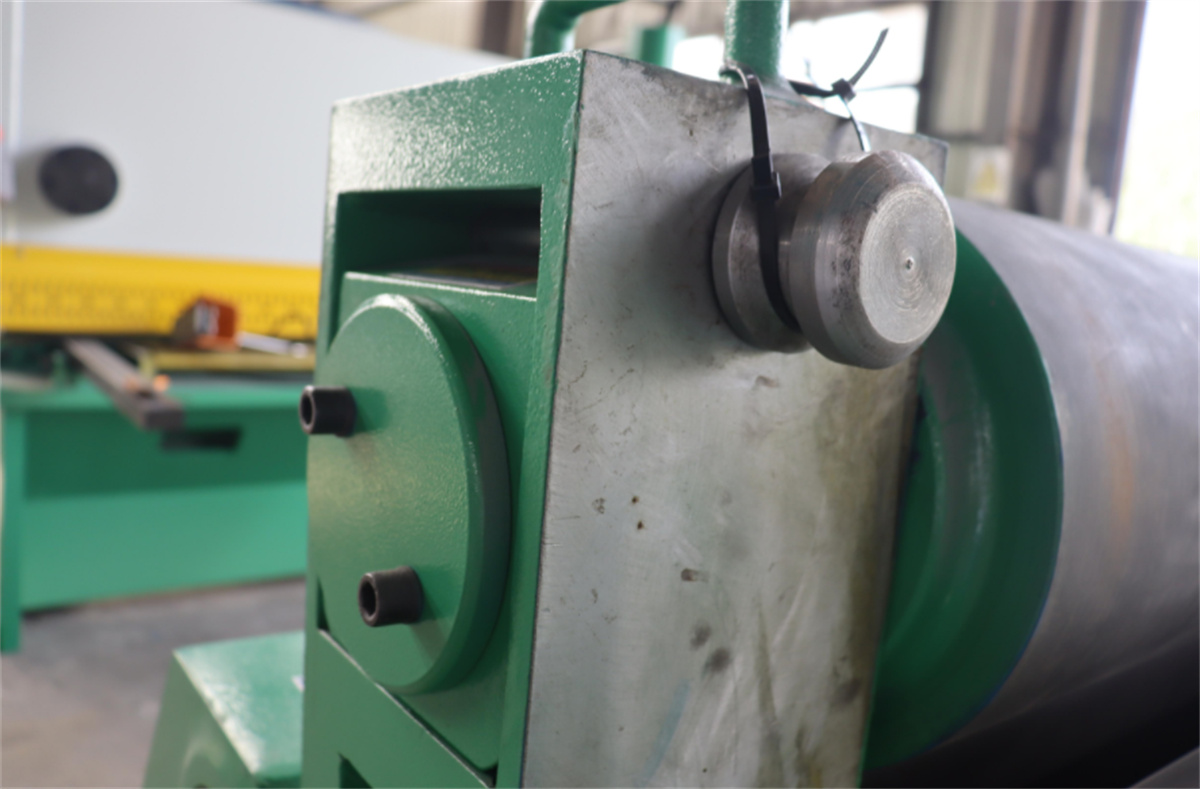
(6) Alus: Valmistatud keevitatud terasest ja teraslehtedest. Sellele paigaldatakse raam, reduktor, mootor jne, et moodustada terviklik konstruktsioon.
Kuidas kasutada kolmerullilist CNC-plaatide venitusmasinat koonuskuju töödeldavate detailide valmistamiseks?
1. Üldiselt saab plaatide venitajatega veerutada koonuseid väikese nurga all (30 kraadi). Koonuste venitamise peamiseks tingimuseks on, et suure ja väikse otsa lineaarne kiirus on ligikaudu sama. Kuna ülemise rulli lineaarne kiirus on ühtlane, tuleb suure otsa lineaarset kiirust reguleerida. See on veelgi lihtsam, kui kasutada koonusseadet.
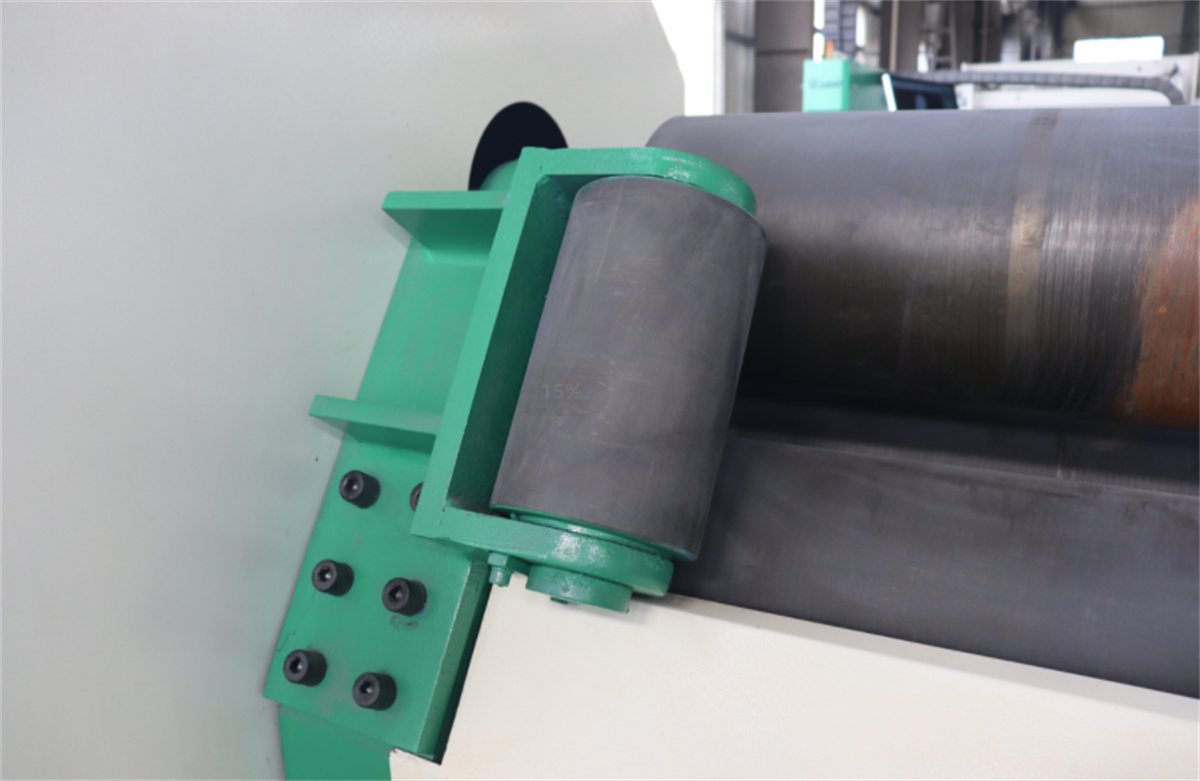
2. Tõsta toru üks ots plaatide venitajal kõrgemale, paiguta väiksem koonuslik pind madalama otsa alla ja liiguta suurt otsa venitamise ajal pidevalt edasi, samal ajal kiirendades suure otsa liikumiskiirust. Lisa rulli ühele sektsioonile küljeketasega koonusseade. Plaatide venitajal on alumise rulli mõlemas küljes paigaldatud kaks koonust. Venitamise ajal toetub väiksem ots koonusele ja väiksema otsa äär liigub koonuse poole.
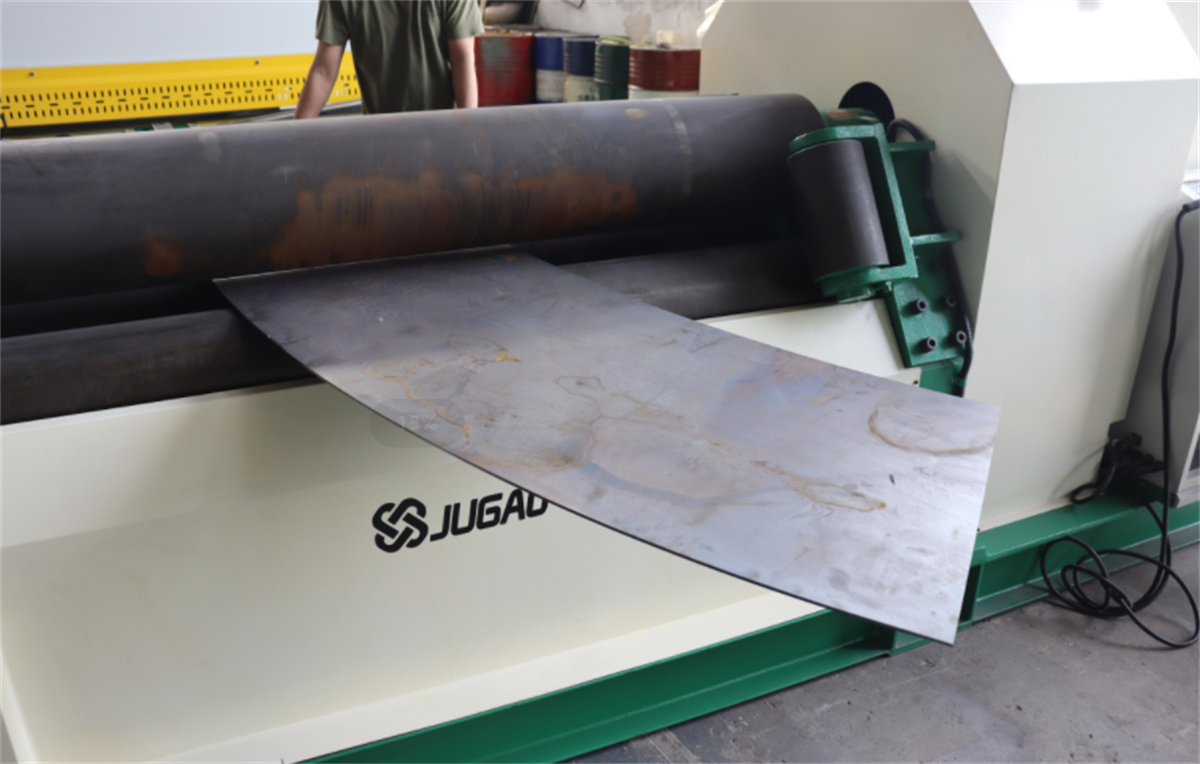
Rullil on teatud kaldenurk ja rullimise ajal tekib suur küljepoolne jõud. Seetõttu tuleb lisada küljepoolne aeglustusnukk, mille nukk tuleb kuumtöödelda. Kui läbimõõt on väike, plaat on õhuke ja rull pikk, siis saab kolm rulli valmistada koonuseliste rullideks, kuid nõutav kaare peab täpselt arvutama.
3. Reguleerige sünkroonvõll koonusseadmega. Enne silindri ümardamist plaatide venituspresse peab eelnevalt eemaldama silindri sirge serva. Selle sirge serva pikkus sõltub plaatide venituspresse mudelist ja tüübist. Seda saab kindlaks teha seadme kasutusjuhendist.