





Mis on erinevus punktkeevitusmasinate ja laserkeevitusmasinate vahel?
Metallitöötlemise ja tootmise valdkonnas on nii punktkeevitusmasinad kui ka laserkeevitusmasinad levinud keevitusseadmed; siiski erinevad nad oluliselt keevitusprintsiipide, sobivate rakenduste, seadmete ehituse ja tootmisviiside poolest.
Ettevõtetele, kes otsivad keevitusseadmete tootjaid, on esimene samm erinevate turul saadaolevate valikute ees mõista erinevusi punktkeevituse ja laserkeevituse vahel. Seadmed tuleb valida konkreetsete tooteomaduste ja tootmistähtaegade põhjal, mitte lihtsalt selle järgi, milline tüüp on „parem“.
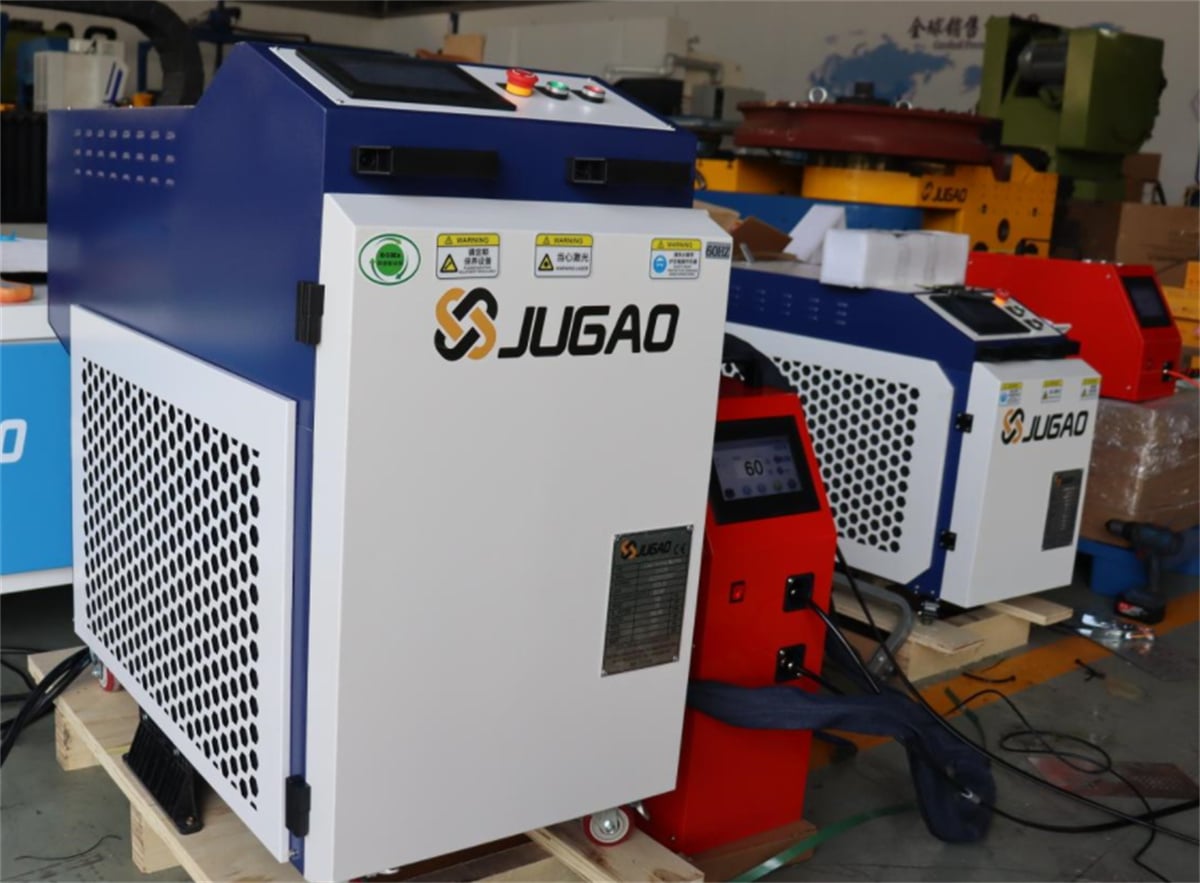
Mis siis täpselt eristab punktkeevitusmasinaid laserkeevitusmasinatest ja millistes olukordades on igaüks parimalt kasutatavad?
I. Erinevad keevitusprintsiibid
Punktkeevitusmasinad on takistuskeevitusseadmed. Nad töötavad peamiselt nii, et elektroodide kaudu rakendatakse töödeldavale detailile rõhku ja samaaegselt läbib seda keevitusvool; see teeb kontaktalas soojat ja loob keevituspunkti.
Seetõttu nõuab punktkeevitus tavaliselt füüsilist kokkupuudet elektroodide ja töödeldava detailiga. See sobib hästi toodetele, millel on vaja ühendusi kindlates, fikseeritud punktides.
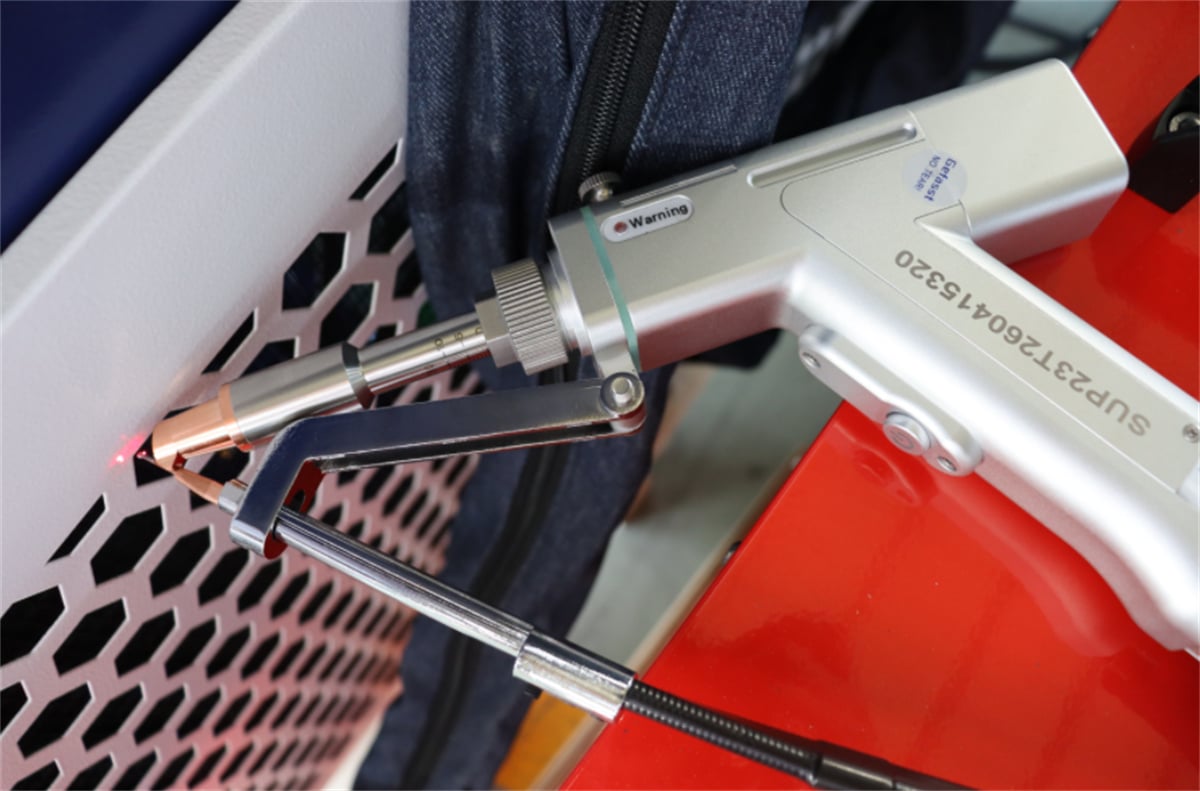
Laserkeevandusmasinad kasutavad aga kõrgenergiatihedusega laserkiirt, mida suunatakse materjali pinnale, põhjustades keevituspiirkonna kiire sulamise ja keevitusõmbluse moodustumise. Toote struktuurist sõltuvalt saab laserkeevandust teostada pideva keevandusena, punktkeevandusena või kindla teekonna järgi keevandades.
Lihtsalt öeldes:
Punktkeevandus keskendub „ühendamisele keevituspunktide kaudu“, samas kui laserkeevandus keskendub „ühendamisele laseriga põhjustatud sulamise kaudu“.
Nende kahe vahel ei ole lihtsat üheüheselt asendusseost; tegelik valik sõltub toote struktuurist ja protsessinõuetest.
II. Millised tooted on punktkeevandusmasinatele kõige sobivamad?
Punktkeevandus iseloomustab kõrge keevanduskiirus ja sobivus mitmepunktilistele ühendustele, mistõttu kasutatakse seda laialdaselt massitootmisel.
Näited on:
Metalljuhtmetoodete ja võrguplaatide puhul;
Käsitöö- ja tööstusmetalltoodete puhul;
Lehtmetallist konstruktsiooniosade puhul;
Kodumasinate metallosalade puhul;
Autokomponentide puhul.
Metallühendused elektroonikale ja elektriseadmetele;
Metallkomponendid akudele ja uute energialahenduste rakendustele.
Mõnede toodete puhul on töödeldav osa projekteeritud mitme kinnituspunkti abil; protsess nõuab lihtsalt ülemise ja alumise materjali kihi täpset paigutamist ning keevitusel eelektroodide kasutamist. Sellisel juhul on spotkeevitusseadmed sageli lihtsam valik.
III. Millised tooted sobivad kõige paremini laserkeevitusmasinatega?
Laserkeevituse üks tunnusjoon on keevituspiirkonna kontsentreeritus; keevitusliin saab kohandada toote konstruktsioonikujundusega. Seetõttu kasutatakse seda laialdaselt täppismetallitöötlemisel, kõrgtehnoloogiliste estetiliste nõuetega rakendustes ning keerukate struktuurkomponentide tootmisel.
Levinud rakendused hõlmavad:
Kinnitusdetailid ja lehtmetall: roostevabast terasest ja tsingitud lehtmetallist metallkonstruktsiooniosade keevitamine;
Uued energialahendused ja energiamahtuvus: akuümbrised, metallkonstruktsioonikomponendid jne.
Kodumajapidamise ja köögitarvete seadmed: metallist korpused, kinnituskohad ja seotud konstruktsiooniosad;
Täpsusele orienteeritud elektroonikatööstus: kõrgtehnoloogilised metalliosad, mille puhul on vajalik kõrge keevitus täpsus ja esteetiline kvaliteet;
Autotööstus ja autokomponendid: kindlate metallkonstruktsioonide ja komponentide keevitamine.
Laserkeevitusseadmed on saadaval erinevates versioonides, näiteks käepidemega laserkeevitajad automaatse juhtme sisestajaga, õhujahutusega laserkeevitajad, laudkujulised „märkide vabade“ laserkeevitajad, galvanomeetrilised laserkeevitajad ning robotilised laserkeevitus töökohad.
Seega ei viida termin „laserkeevitaja“ ühele kindlale seadmetüübile; konkreetne valik sõltub toote tootmisprotsessi nõuetest.
IV. Kuidas erinevad punktkeevituse ja laserkeevituse tootmisviisid?
Mõlema keevitusviisi tootmisviisidel on olulised erinevused.
Punktkitsetamiseks on tavaliselt vajalik, et elektrood puutuks töödeldava detaili vastu; keevituskoht on piiratud elektroodi konstruktsiooniga ja detaili ligipääsetavusega. Toodete puhul, mille puhul on vaja palju keevituspunkte, saab tootmise efektiivsust parandada mitmepunktse keevituse, eriotstarbeliste tööriistadega või automaatse seadmega.
Laserkeevitus suunab vastupidi kiire konkreetsele kohale. Selle abil saab keevitada ka neid alasid, kuhu traditsioonilised elektroodid ei pääse, kasutades sobivat seadme konfiguratsiooni ja tööriistu.
Automaatsetes tootmistehastes saab laserkeevitust integreerida robotite, liikumisplatvormide ja nägemispõhise asukohamääramissüsteemidega, et saavutada väga paindlik kontroll keevitusliini üle.
Seetõttu on punktkitsetamine hea valik toodetele, mille puhul on vaja fikseeritud keevituspunkte ning kiiret, partii-kaupa toimuvat ühendamist. Laserkeevitust tuleks kaaluda toodete puhul, mille puhul on vaja pidevaid õmblusi, keerukaid liinikujusid või kõrgemat keevituskvaliteeti.
V. Kuidas valida punktkeevituse ja laserkeevituse vahel?
Seadmete ostmisel saavad ettevõtted hindamiseks kasutada järgmisi tegureid:
| Võrdluskriteeriumid | Punktsiirmepoeg | Laserkeevitusmasin |
| Keermismeetod | Takistuskeevitamine | Laserkiirte sulgkeevitus |
| Peamine ühenduse konfiguratsioon | Punktiside | Punktkeevitus, pidev õmbluskeevitus, radakeevitus |
| Töödeldava detaili puudutus | Nõuab tavaliselt elektroodide puudutust | Laserkiir suunatakse keevituspiirkonda |
| Üldised rakendused | Pressitud detailid, traavõrgud, kinnitusdetailid jne. | Lehtmetall, täpsusdetailid, konstruktsioonielemendid jne. |
| Autmatsiooni tüüp | Mitmepunktiline keevitamine, automaatne punktkeevitamine | Platvormid, galvanomeetriskannerid, robotid jne. |
| Peamised valikute tegurid | Vool, rõhk, aeg, elektroodid jne. | Laseri võimsus, materjal, lehe paksus, keevitusõmblus jne. |
Märkus: See tabel on mõeldud ainult esialgseks orienteerumiseks ja seda ei tohi kasutada üksnes seadmevaliku alusena.
Enne lõplikku seadmevalikut tuleb tegelike tootesemplitega läbi viia protsessivalideerimine.
VI. Miks soovitatakse keevitusseadmete ostmisel proovikeevitust?
Kas valides punktkeevitust või laserkeevitust, võib tootenimedest või seadmespetsifikatsioonidest üksnes sõltumine viia ebatäpsusteni.
Näiteks isegi roostevabast terasest toodete puhul võivad lehtede paksuse, konstruktsiooni disaini ja keevituspunktide asukohtade erinevused kaasa tuua erinevaid nõudmisi seadme konfiguratsiooni ja keevitusparameetrite suhtes.
Loogiline töövoog on järgmine:
Tootedemoonid/joonised → Materjali ja paksuse kinnitamine → Keetmisasukohtade analüüs → Tööprotsessi plaan → Proovikeevitused → Keetmisühenduste kvaliteedi kontroll → Seadmete lõplik valik
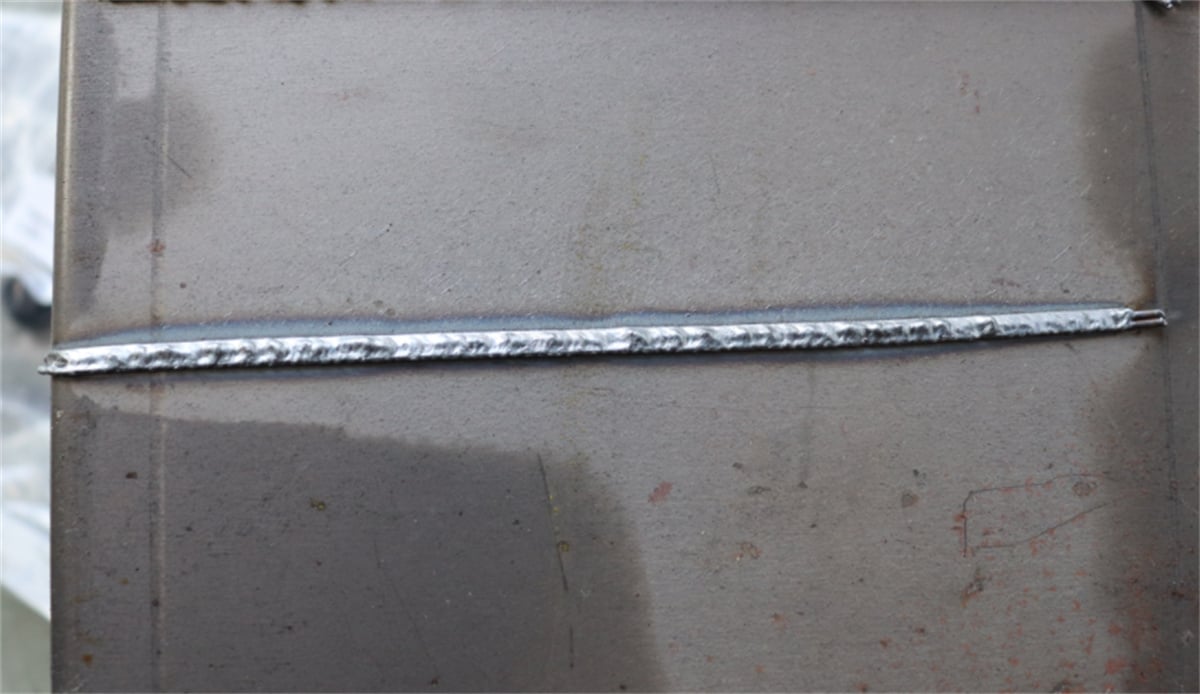
Ettevõtetele võimaldab proovikeevitus mitte ainult keevitusühenduste kvaliteedi hindamist, vaid ka varajast ülevaadet seadmete tööpõhimõttest, tootmistsüklite pikkusest ja toote ning seadmete vastavusest.
Kohustuslik väljaandmine
Punktkiivitus sobib paremini toodetele, mille puhul on oluline fikseeritud punktide ühendus, samas kui laserkiivitus sobib pidevate õmmeldustega, trajektoorikiivitusega ning kõrge täpsuse ja suurepärase välimuse nõudvate rakendustega. Keevitusseadmete valimisel on ettevõtetel kõige tähtsamaks teguriks toote ja keevitusprotsessi vastavus.

