





Milliseid kontrolliülesandeid tehakse laserkeevitusmasinatel enne nende tehasesse lahkumist?
Laserkeeveldusmasina tootmise lõpetamise ja selle tegeliku kasutamise kliendi töökohas vahel on oluline samm: enne saadetise saatmist tehtav kontroll.
Laserkõõtmasinute ostmisel keskenduvad paljud ettevõtted laserivõimsusele, kõõtmiskiirusele, seadme konfiguratsioonile ja hinnale. Siiski sõltub masina võimekus stabiilselt tootmisse astuda ka selle üldisest kokkupanekust, elektrisüsteemist, lasersüsteemist, liikumismehhanismist ja tegelikust kõõtmisjõudlusest.
Mida kontrollitakse siis täpselt enne seda, kui laserkõõtmasin ametlikult tehast välja saadetakse?
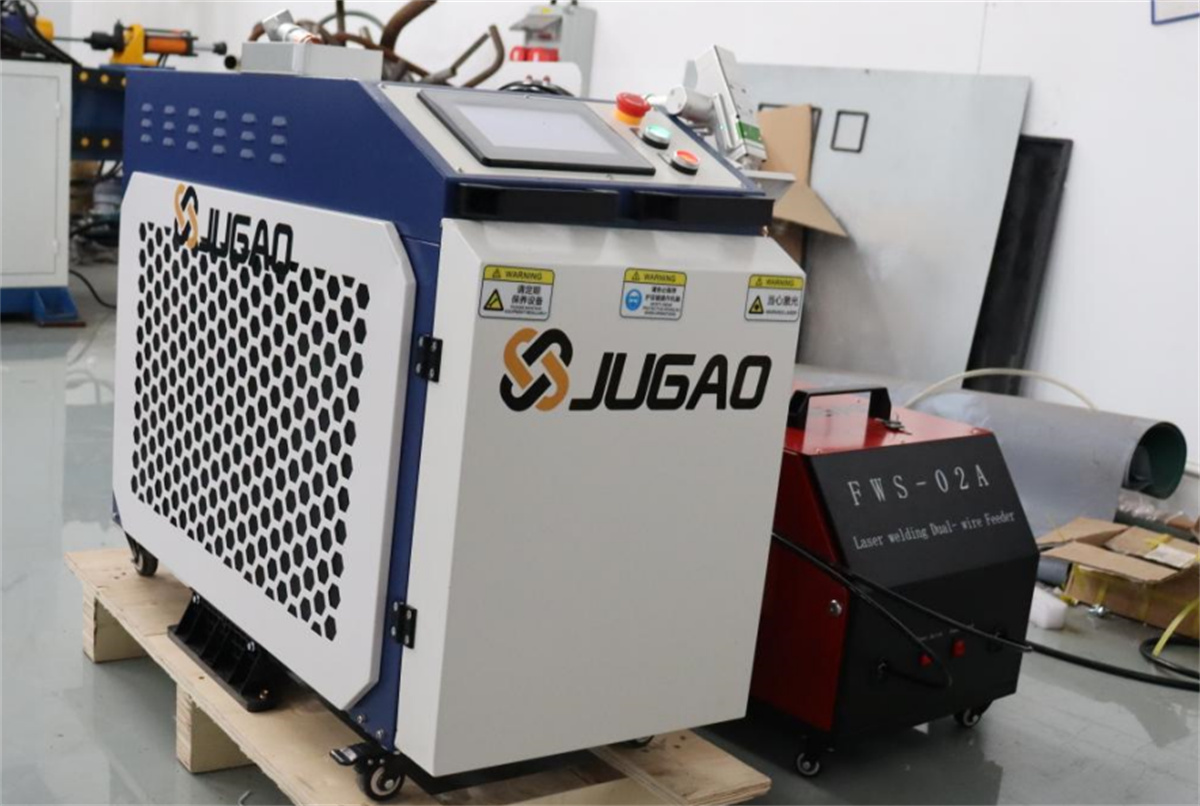
Miks on laserkõõtmasinute jaoks vajalik laevitusenne kontroll?
Laserkõõtmasin ei ole üksik, iseseisev üksus.
Täielik laserkõõtmasin koosneb tavaliselt lasersüsteemist, kõõtmispäist, juhtsüsteemist, mehaanilisest konstruktsioonist, elektrisüsteemist ja jahutuskomponentidest. Sõltuvalt konkreetsest mudelist võib see sisaldada ka traadisoojusteid, liikumisplatvorme, nägemissüsteeme, robotid või automaatikamehhanisme.
Seega peab masin pärast kokkupanekut läbima mitmeid kontrolli, et tagada kõigi komponentide õige koostöö.
Laadimise eelne inspektsiooni eesmärk ei ole tagada, et masin ei tekita kunagi probleeme, vaid tuvastada enne tarnet kõik ebaregulaarsused kokkupanekus, juhtimises, töös või keevitusjõudluses.
Tootjate jaoks on see kriitiline etapp seadme üleminekus tehase tootmisjoonelt kliendi tootmispaigale.
Esimene punkt: üldise kokkupaneku kontroll
Pärast kokkupanekut tuleb esmalt kontrollida masina mehaanilist struktuuri.
See hõlmab peamiselt masina välimust, raami, keevituspead, liikumismehhanisme ja seotud ühendusosad.
Kontrollid hõlmavad järgmise kinnitamist:
Konstruktsiooniosade õige paigaldus;
Kinnituskinnitusete turvalisus;
Liikumismehhanismide tavapärane töö;
Keevituspea usaldusväärne paigaldus;
Ilmselt puuduvad välisküljel montaažipuudused;
Ohutus- ja kaitsestruktuuride vastavus disainispekifikatsioonidele.
Platvormi tüüpi laserkeevitusseadmete puhul on ka platvormi, liikumismehhanismi ja keevituspea koordineerimine oluline kontrollipunkt.
Robootiliste laserkeevitusseadmete puhul tuleb läbi viia täielik ülevaade robotist, keevitus süsteemist ja perifeeriatest mehhanismidest.
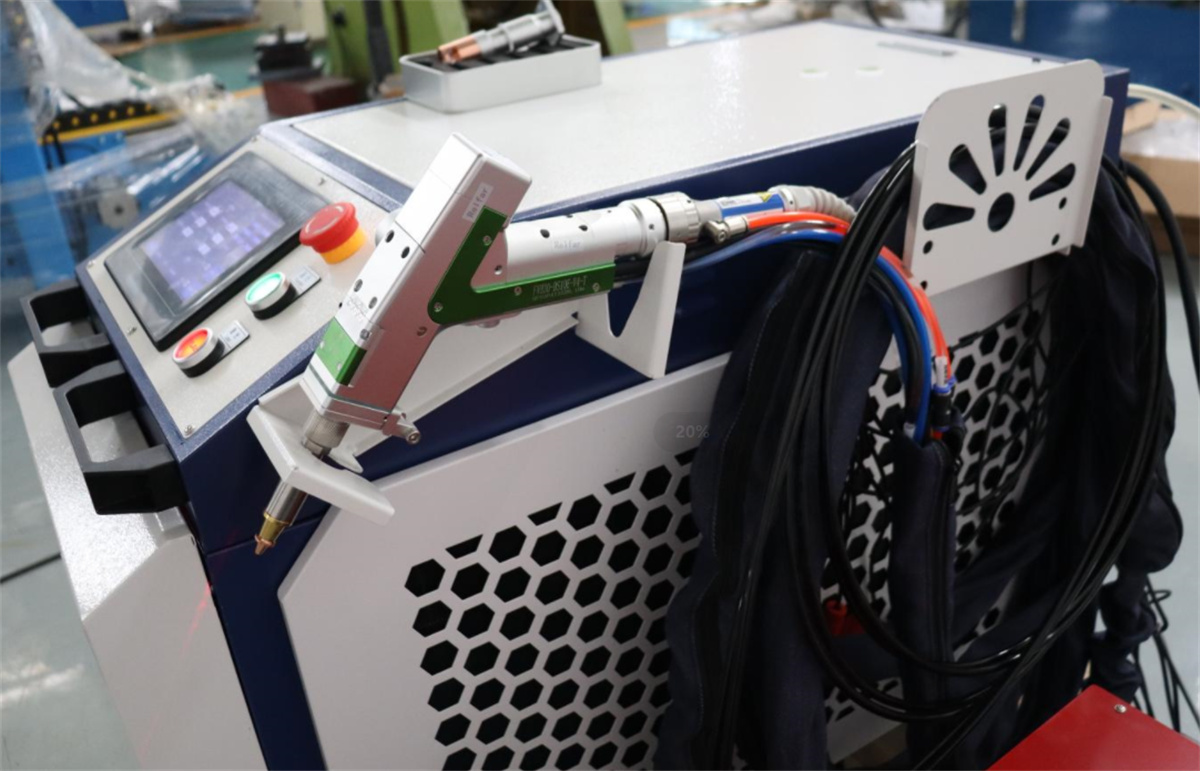
Kirje 2: Elektrisüsteemi inspektsioon
Laserkeevitusmasinad on mehaatronikasüsteemid; seega on elektrisüsteem oluline osa laevalelaadimise eelnevas inspektsioonis. Kui seade on sisse lülitatud, tuleb kontrollida juhtsüsteemi, elektrijuhtmeid ja kasutajaliidest.
Näiteks:
Kas seade käivitub tavapäraselt?
Kas kasutajaliides töötab õigesti?
Kas juhtkäsklused täidetakse täpselt?
Kas erinevate mehhanismide liikumised vastavad seadistustele?
Lisaks tuleb kontrollida seadme ohutusfunktsioone.
Tootmisettevõtete puhul puudutab seadme ohutus mitte ainult operaatoreid, vaid ka järgnevaid tootmisprotsesse.
Seega ei tähenda lihtsalt seadme sisselülitamine ja valgustumine, et testid on lõpetatud; erinevate juhtimisfunktsioonide puhul on vaja täiendavat kinnitust.
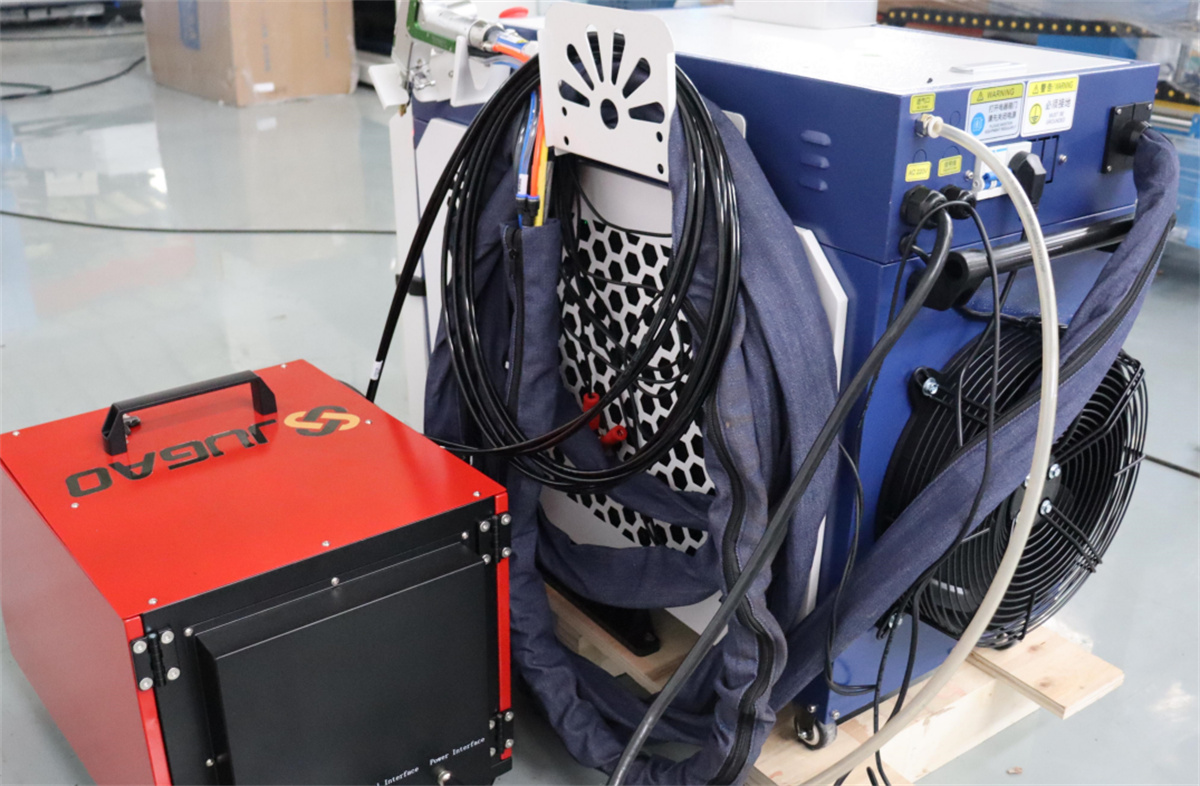
Kirje 3: Laserisüsteemi inspektsioon
Laserisüsteem on laserkeevitusseadmete üks põhikomponente.
Enne seadme tehasest väljumist tuleb kontrollida laseriga seotud funktsioone, et kinnitada, et süsteem töötab normaalselt vastavalt seadme seadistustele.
Testid keskenduvad tavaliselt järgnevale:
Laseri väljundolek;
Laseri juhtimisfunktsioonid;
Laseri tööparameetrid;
Laseri ja keevituspea integreerimine;
Optilise teepikkuse ja seotud komponentide olek.
Täpsed testitavad punktid sõltuvad laserkeevitusseadmete tüübist ja konfiguratsioonist.
Testimise prioriteedid erinevad erineva võimsustasemega ja konstruktsiooniga laserkeevitajate puhul.
Seetõttu tuleb laserkeevitajate testimist analüüsimisel arvestada, et ühtegi üleüldist standardit ei saa kohaldada kõigile laserseadmetele.
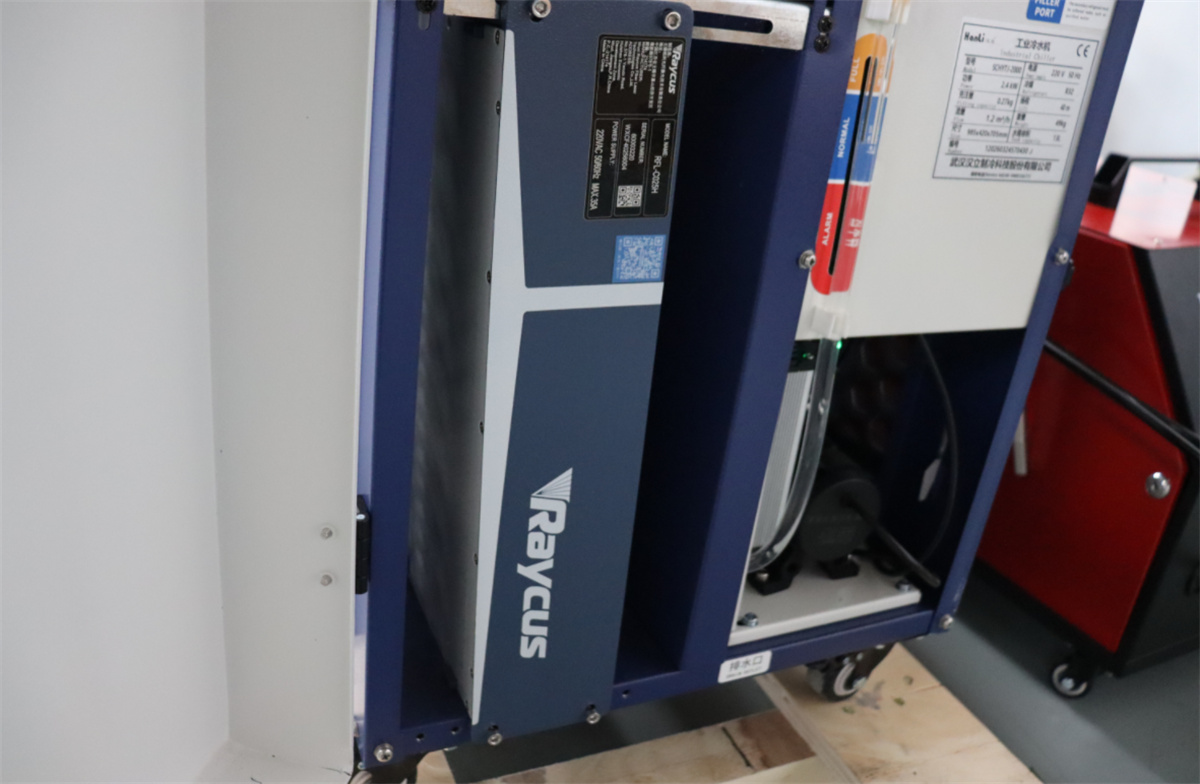
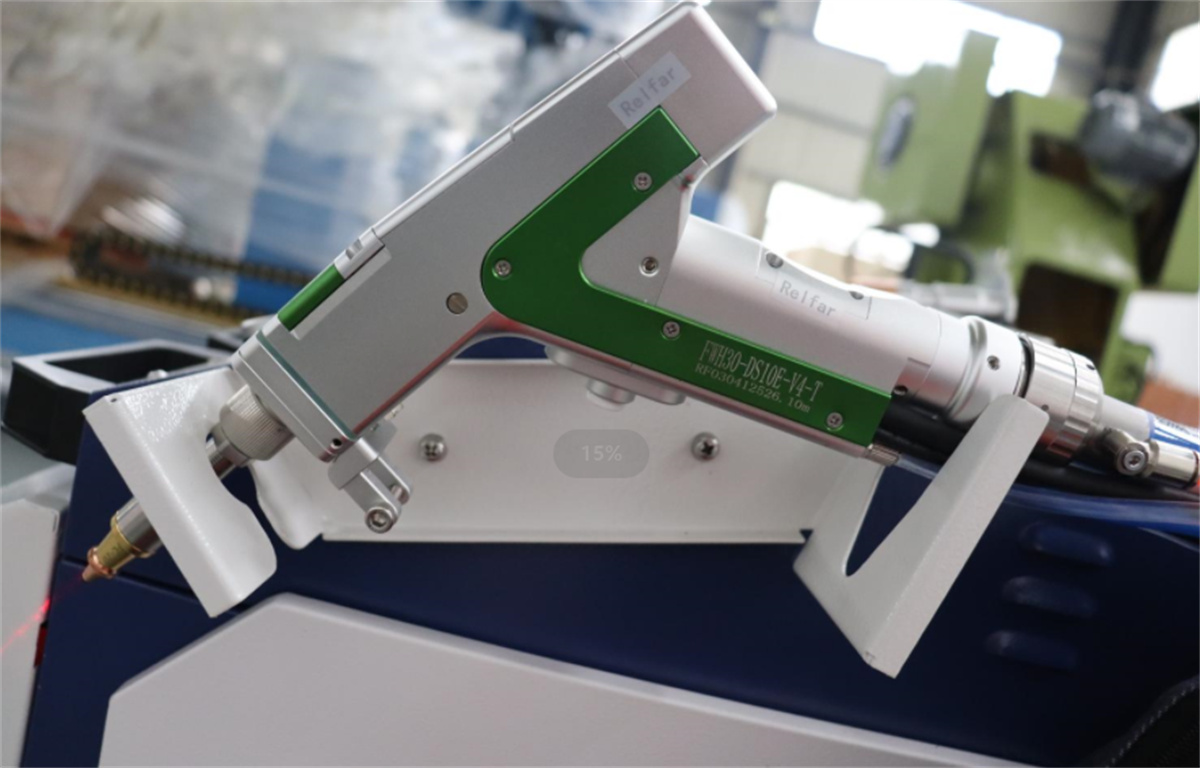
Punkt 4: Keevituspea ja liikumismehhanismide kontroll
Laserkeevituse rakendamise koht töödeldavale detailile on tihedas seoses keevituspeaga ja liikumismehhanismidega.
Kui keevituspea on valesti paigutatud või liikumine on ebastabiilne, võib lõplik keevituskvaliteet kannatada, isegi kui laserisüsteem ise töötab korralikult.
Seetõttu tuleb enne saatmist kontrollida keevituspea paigaldusolekut ja liikumismehhanismide tööd.
Platvormipõhiste seadmete puhul on liikumisprotsessi sujuvus üheks peamiseks tähelepanu keskuseks.
Galvanomeetripõhiste laserkeevitusseadmete puhul on tähelepanu keskmes galvanomeetrisüsteemi tööolek ja skaneerimisjõudlus.
Robootiliste laserkeevitusseadmete puhul tuleb testides arvestada ka roboti liikumistrajektooriga.
Teisisõnu hõlmab laserkeevitusseadmete testimine rohkem kui ainult laserallika – see nõuab laserisüsteemi, keevituspea, liikumismehhanismide ja juhtsüsteemi koordineeritud töö kontrollimist.
Kirje 5: Traatvoolikusüsteemi kontroll
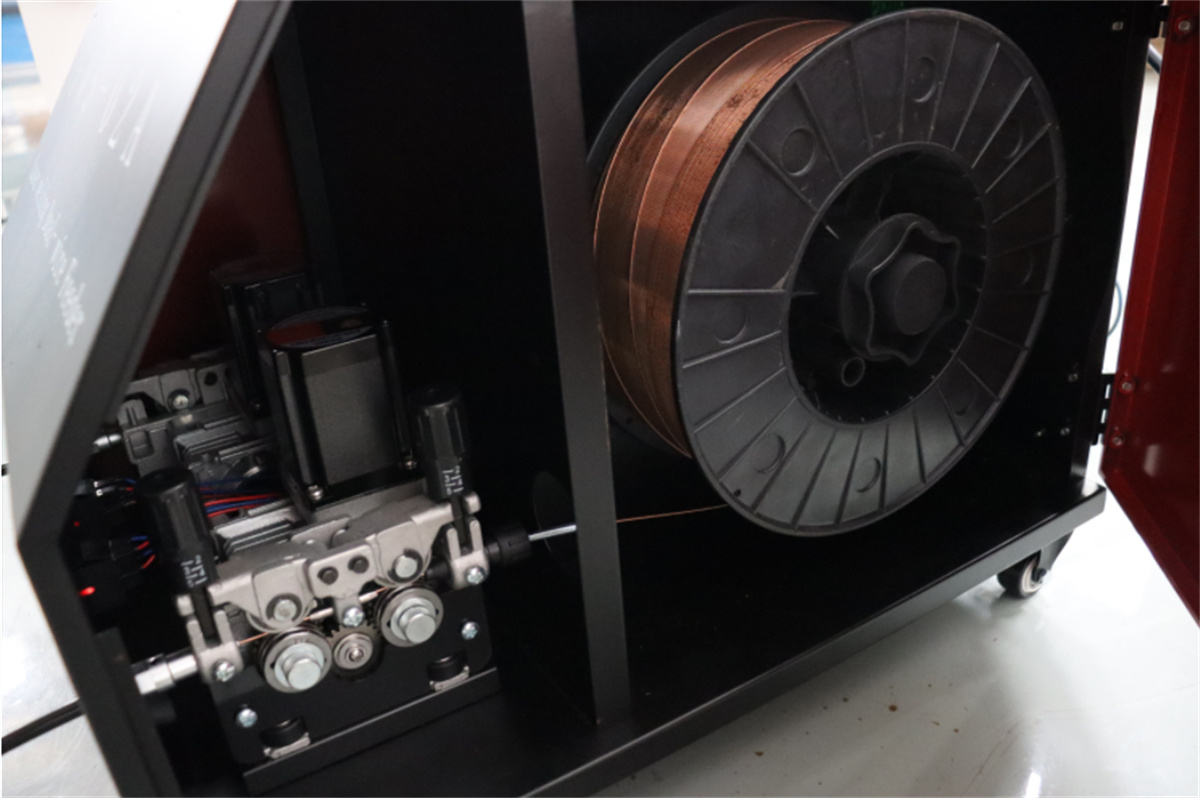
Mitte kõik laserkeevitajad ei ole varustatud traatvoolikusüsteemiga. Seadmete puhul, millel on automaatne traatvoolikufunktsioon, tuleb kontrollida ka traatvoolikusüsteemi.
Näiteks käepidemega automaatsete traadisüsteemidega laserkeevitusmasinatel tuleb enne saatmist veenduda, et traadisüsteem õigesti töötab, traadi sisestamine toimub sujuvalt ja traadi sisestamine on õigesti sünkroonitud keevitusprotsessiga.
Traadisüsteemi ebastabiilsed kiirused võivad keevitusprotsessi halvasti mõjutada.
Seetõttu tuleb laserkeevitajate puhul, millel on traadisüsteem, traadisüsteem kaasata täielikku süsteemitestimist koos laserseadmega ise.
Kirje 6: Jahutus- ja seotud abisüsteemide kontroll
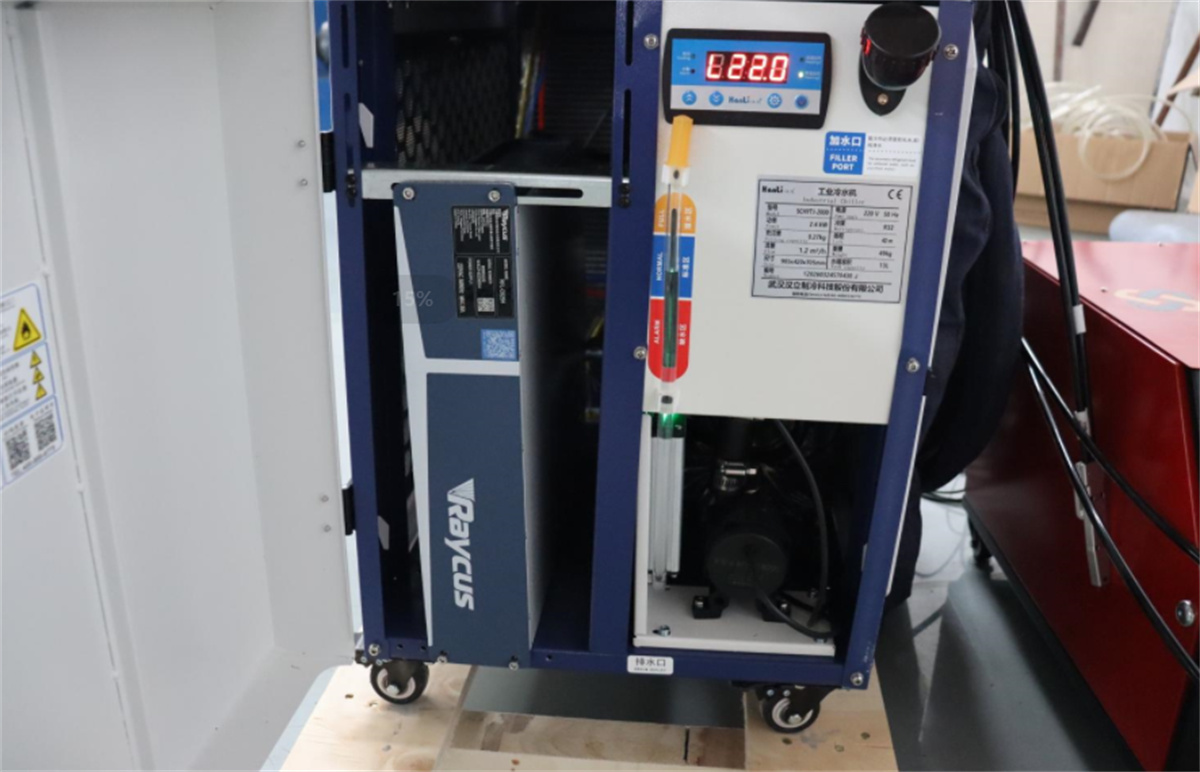
Erinevatel laserkeevitusmasinatel on erinevad konstruktsioonid, mis põhjustavad erinevaid nõudeid jahutusviisile ja abisüsteemidele.
Näiteks kasutavad õhujahutusega laserkeevitusmasinad soojuse eemaldamiseks õhujahutust, samas kui teised seadmed võivad kasutada oma konfiguratsiooni kohaseid spetsiaalseid jahutussüsteeme.
Enne seadme tehasesse lahkumist tuleb kontrollida, kas selle abisüsteemid töötavad korralikult.
Ühikute puhul, millel on jahutussüsteemid, tuleb lisaks jälgida ka süsteemi tööolekut, ühendusi ja häirefunktsioone.
Kuigi see aspekt ei puudu ise keevitusprotsessi, mõjutab see pideva toimimise usaldusväärsust ning seega on see oluline osa kogu süsteemi kontrollist.
Kirje 7: Keetmisparameetrite ja juhtimisfunktsioonide kontroll
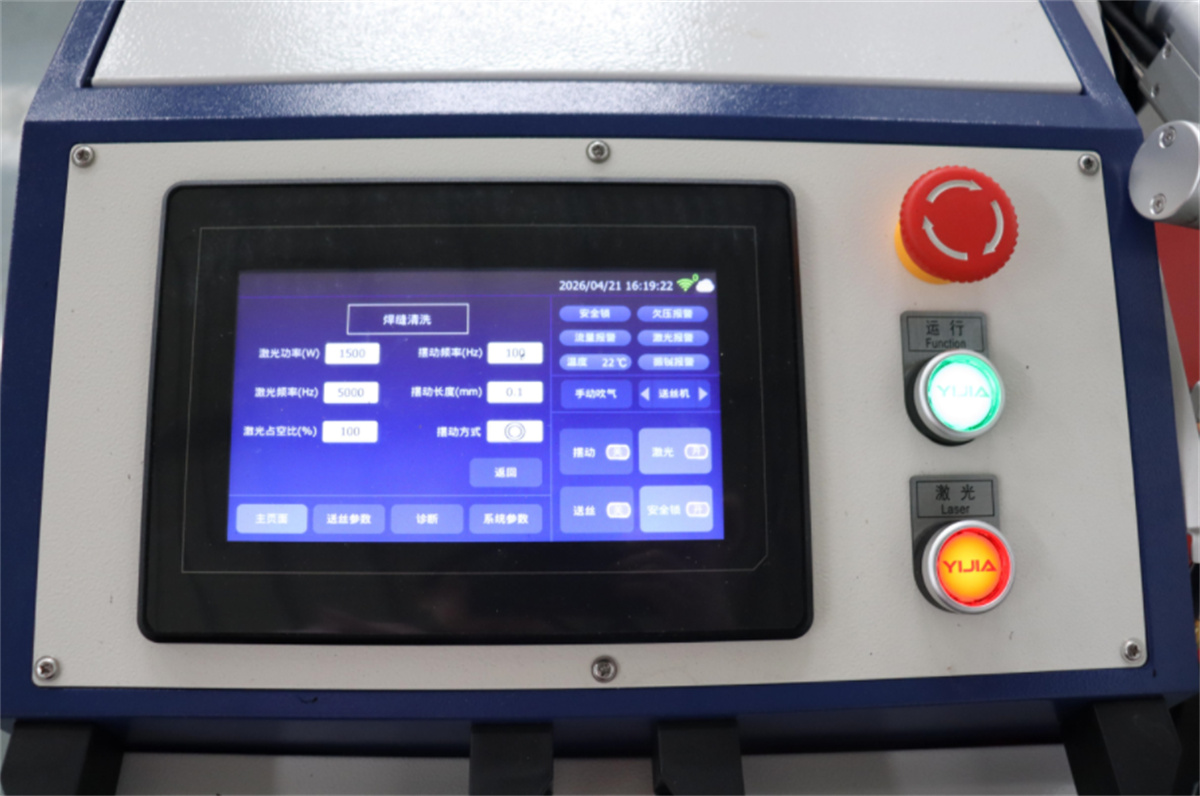
Kui seade käivitub õigesti, tuleb kontrollida keetmisparameetrite seadeid ja juhtimisfunktsioone.
Kuigi erinevate laserkeevitusmasinate juhtimismeetodid võivad erineda, on põhinõue järgmine:
Kas seatud parameetrid rakenduvad õigesti.
Näiteks kas seade töötab parameetrite muutmise järel seadete kohaselt? Kas käivitus- ja peatamiskäsud töötavad korralikult? Kas erinevate funktsioonide vahel on õige koordineeritus?
Tegelikus tootmises on parameetrite juhtimise stabiilsus väga oluline.
See on seetõttu, et pärast seadme ostmist peavad kliendid parameetreid kohandama konkreetsete toodete, materjalide ja paksuste järgi.
Kui seadme juhtimisfunktsioonid on ebapiisavad, kannatab sellest järgnev tootmise seadistamine ja säästmine.
Kirje 8: Kriitilisim samm – tegeliku töödeldava detaili keevitusproov
Laserkeevitusseadmete puhul ei piisa mehaanilise, elektroonilise ja laserisüsteemi üksikasjalikust kontrollist.
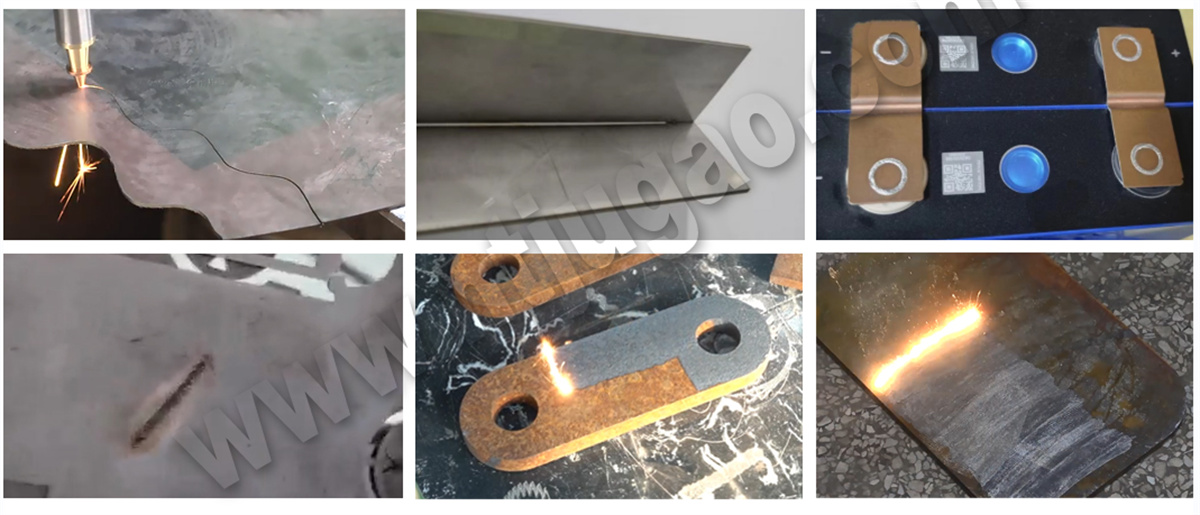
Tegeliku töödeldava detaili keevitusproovid on väga väärtuslikud kontrolltoimingud enne saatmist.
Kui klient on esitanud näidised, saab tootja teha proovikeevitused klienti konkreetsete toodetega. Kontrollitavad peamised aspektid on:
Keerme moodustumine;
Keerme välimus;
Keerme asend;
Materjali sulamikvaliteet;
Defektide esinemine, näiteks oluline läbepõlemine või alakattemine;
Kas keevitusprotsessi tõhusus vastab ootustele.
Muidugi tuleb konkreetne inspektsioonikriteerium määrata kliendi toote ja tehniliste nõuete põhjal.
Näiteks erineb keevitusjõudlus materjalide järgi, nagu roostevabast terasest, süsinikterasest ja alumiiniumist; samuti nõuavad õhukesed ja paksud lehed erinevaid protsessiparameetreid.
Lõppude lõpuks tuleb laserkeevitusmasinate inspektsioon kinnitada tegeliku tootega.
Inspektsioonieesmärgid sõltuvad laserkeevitusmasina tüübist.
Turul on laialt levinud erinevaid laserkeevitusseadmeid ja seega erinevad ka inspektsiooniprotseduurid.
Näited on:
Käepidemega laserkeevitusmasinad automaatse traadisüsteemiga
Keskendumisalad: lasersüsteem, keevituspea, traadisüsteem, juhtsüsteem ja tegelik käepidemega keevitusjõudlus.
Õhukülmastatavad lazersidemismasinad
Keskendumisalad: laser- ja juhtsüsteemid ning õhujahutussüsteem ja masina üldine tööolek.
Platvormipõhised „märgita-free“ laserkeevitusmasinad
Keskendumisalad: platvormi struktuur, keevituspea liikumine ja tegelikud keevitusresultaadid töödeldaval detailil.
Galvanomeetripõhised laserkeevitusmasinad
Keskendumisalad: galvanomeetrilise skaneerimissüsteemi kalibreerimine ja testid koos tegelike keevitusjõudlustega.
Robootilised laserkeevitusworkstationid
Keskendumisalad: täielik ülevaade laser süsteemist, roboti liikumisest, keevitusliikumisrajast, tööriistade integreerimisest ja kogu automaatsest toimimisest.

