





¿Cuándo debe realizarse una inspección de emergencia de una máquina dobladora de tubos tras su instalación?
Una inspección de emergencia tras la instalación de una máquina dobladora de tubos no es una tarea única, ni debe considerarse únicamente tras una avería. El proceso de instalación introduce diversos cambios —por ejemplo, cableado eléctrico, ajustes de presión hidráulica e inicialización de software—, cualquiera de los cuales podría albergar riesgos potenciales. Al realizar inspecciones de emergencia en los hitos clave indicados a continuación, podrá identificar y resolver averías incipientes, peligros para la seguridad y problemas de precisión antes de que la máquina entre en producción.
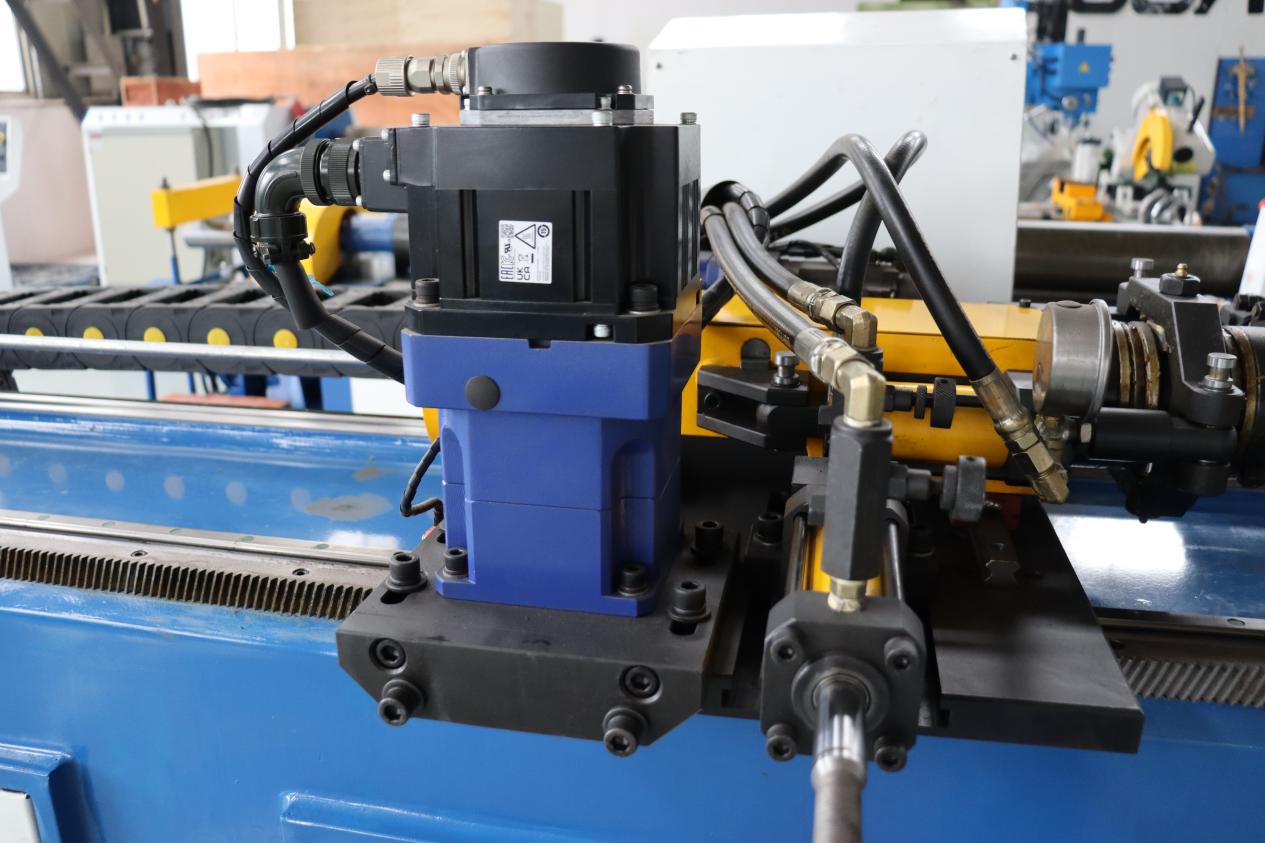
I. Tras la instalación mecánica y antes de la conexión a la alimentación eléctrica
Este es el primer punto de control crítico. Verifique que todos los botones de parada de emergencia (E-stop) estén correctamente cableados y funcionen de forma fiable. Al presionar cualquier botón E-stop, se debe cortar inmediatamente la alimentación de la máquina, deteniendo al instante todos los movimientos hidráulicos o accionados por servomotores. Los sistemas E-stop pueden parecer operativos durante el funcionamiento rutinario, pero un fallo en el momento en que realmente se necesitan puede tener consecuencias graves.
Al mismo tiempo, inspeccione las puertas de seguridad, las cortinas de luz y los interruptores de interbloqueo. La apertura de una puerta de seguridad debe desactivar por completo todos los movimientos de la máquina. Si la máquina sigue moviéndose mientras una protección está abierta, existe un fallo en el circuito de seguridad que debe corregirse antes de continuar.
II. Durante la puesta en marcha inicial
Una vez conectada la alimentación, acceda al sistema de control y verifique la presencia de alarmas relacionadas con circuitos de seguridad, variadores de servoaccionamiento o sistemas hidráulicos. Incluso advertencias menores durante la fase de arranque pueden indicar errores de cableado o configuraciones incorrectas de parámetros.
Pruebe nuevamente los botones de parada de emergencia mientras la máquina esté encendida. La respuesta debe ser instantánea y el controlador debe indicar claramente que se ha activado una parada de emergencia. Cualquier retraso o señalización inconsistente sugiere que el circuito de seguridad requiere ajuste o reparación.
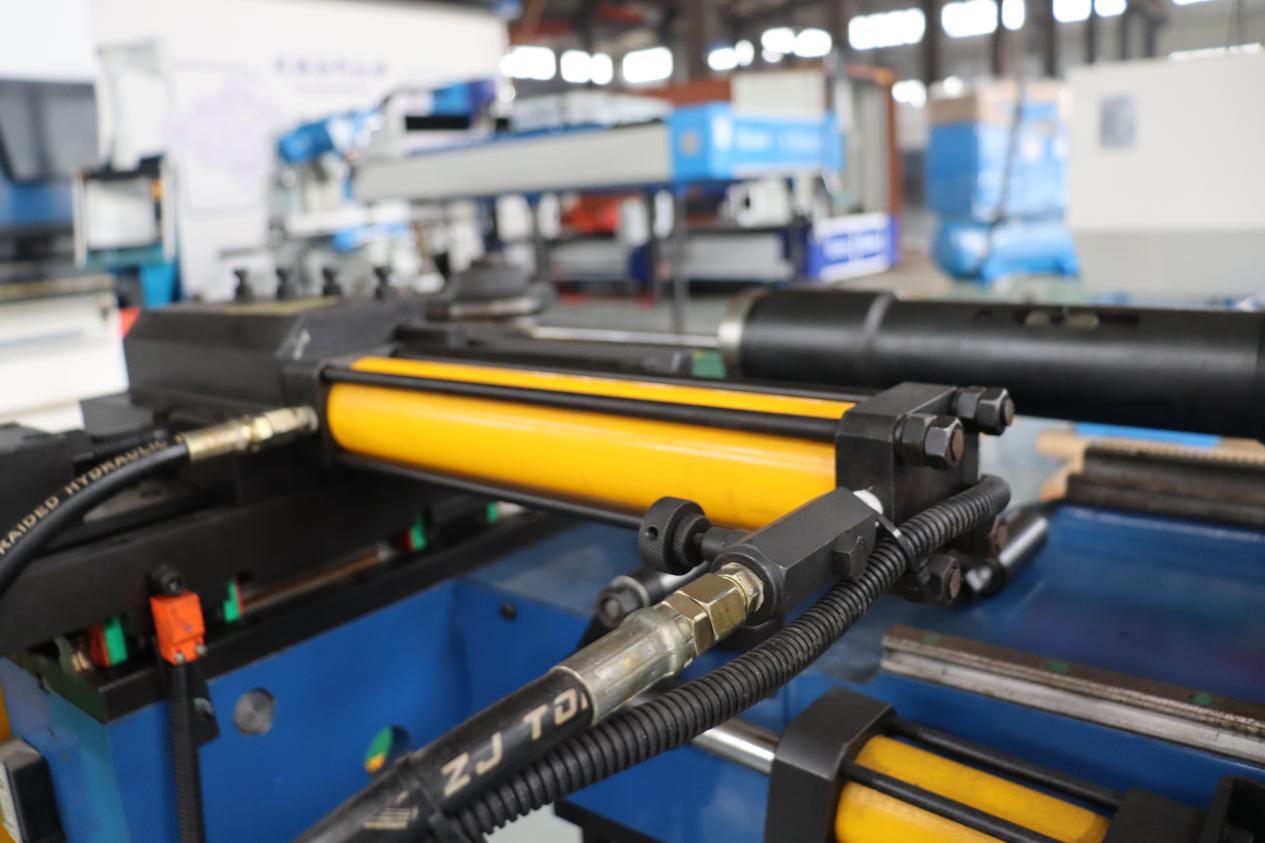
III. Antes del primer doblado de prueba
Antes de ejecutar cualquier programa de doblado de tubos, verifique los límites de movimiento de cada eje. Desplace manualmente cada eje y active una parada de emergencia para asegurarse de que la máquina se detenga correctamente. Este paso ayuda a prevenir colisiones entre el brazo de doblado, las matrices de sujeción y las matrices de presión durante la producción real.
Además, confirme que la presión hidráulica y el par del servo permanezcan dentro de los límites seguros cuando se active una parada de emergencia. La presión debe liberarse de forma suave, sin rebote repentino ni movimiento retardado tras la detención de la máquina: una medida que protege tanto el equipo como a los operadores.
IV. Después de la primera ejecución de prueba
Realice otra verificación de la parada de emergencia tras la primera prueba de doblado bajo carga. Esta prueba evalúa el funcionamiento de la parada de emergencia mientras la máquina está sometida a fuerzas reales de doblado. La máquina de doblado de tubos debe detenerse de forma segura sin deformar el tubo, sobrecargar el mandril ni dañar las herramientas. El rendimiento de la parada de emergencia bajo carga revela con frecuencia problemas que podrían pasar desapercibidos durante las pruebas sin carga.
Por último, verifique los procedimientos de reinicio y restablecimiento tras una parada de emergencia. La máquina no debe reiniciarse automáticamente; requiere un restablecimiento manual y una confirmación. Durante la fase inicial de instalación, los procedimientos inadecuados de reinicio constituyen una fuente común de riesgo.
V. Durante la primera semana de operación
Debe programarse una inspección de seguimiento tras la finalización de la formación de los operadores. Durante la operación real, los operadores novatos pueden identificar problemas —por ejemplo, una ubicación incómoda del botón de parada de emergencia o un tiempo de respuesta inadecuado— y sus comentarios pueden ayudar a perfeccionar los protocolos de seguridad.
Las vibraciones y los movimientos repetitivos durante la fase inicial de producción pueden aflojar los terminales eléctricos o los interruptores mecánicos. Una reinspección dentro de la primera semana permite detectar tempranamente dichos problemas —como desgaste, desalineación o inestabilidad de la señal— antes de que comprometan el rendimiento en materia de seguridad.
Además, las verificaciones deben realizarse tras cualquier cambio de software o de parámetros.
Tras cualquier actualización de software, modificación de parámetros u optimización de programa, es fundamental verificar que la lógica de seguridad no se haya visto afectada involuntariamente. En particular, la función de parada de emergencia en modo automático debe probarse por separado, ya que la respuesta de la parada de emergencia en modo manual no refleja necesariamente su comportamiento durante un ciclo de producción automatizado.
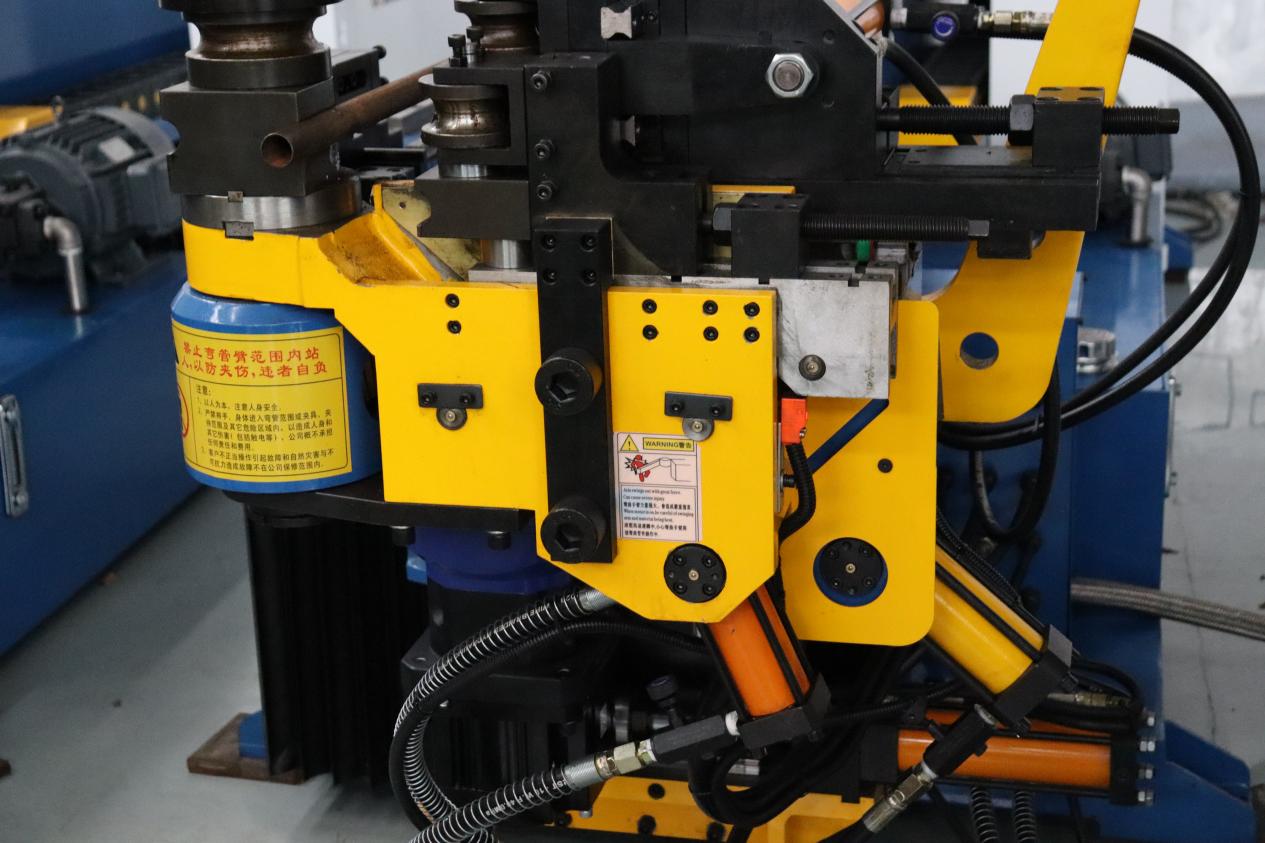
La programación y el contenido de las inspecciones de emergencia tras la instalación son igualmente importantes. Al verificar cada etapa crítica, desde la instalación hasta la producción inicial, se reducirán significativamente los riesgos de seguridad, se detectarán anticipadamente las fallas tempranas y se garantizará con mayor certeza la precisión a largo plazo en el doblado de tubos.

