





Ποια είναι τα θεμέλια της λειτουργίας της λέιζερ κοπής;
Η βασική αρχή της λέιζερ κοπής περιλαμβάνει θερμική επεξεργασία μέσω ενός εστιασμένου, υψηλής ενέργειας λέιζερ δέσμης. Όταν η ακριβώς εστιασμένη δέσμη πλήττει την επιφάνεια του τεμαχίου εργασίας, η εκτεθείσα περιοχή φτάνει αμέσως σε εξαιρετικά υψηλές θερμοκρασίες, προκαλώντας τη γρήγορη τήξη ή εξάτμιση του υλικού. Μόλις η δέσμη διαπεράσει πλήρως το τεμάχιο εργασίας, αρχίζει η πραγματική διαδικασία κοπής: το λέιζερ κινείται κατά μήκος ενός προκαθορισμένου περιγράμματος, τηγάνιζοντας συνεχώς το υλικό κατά μήκος της διαδρομής. Ταυτόχρονα, μια βοηθητική ροή αερίου απομακρύνει τα τηγμένα υπολείμματα από την τομή, δημιουργώντας μια στενή αύλακα — του περίπου ίδιου πλάτους με τη διάμετρο της εστιασμένης λέιζερ δέσμης — διασφαλίζοντας έτσι την ακρίβεια της κοπής.
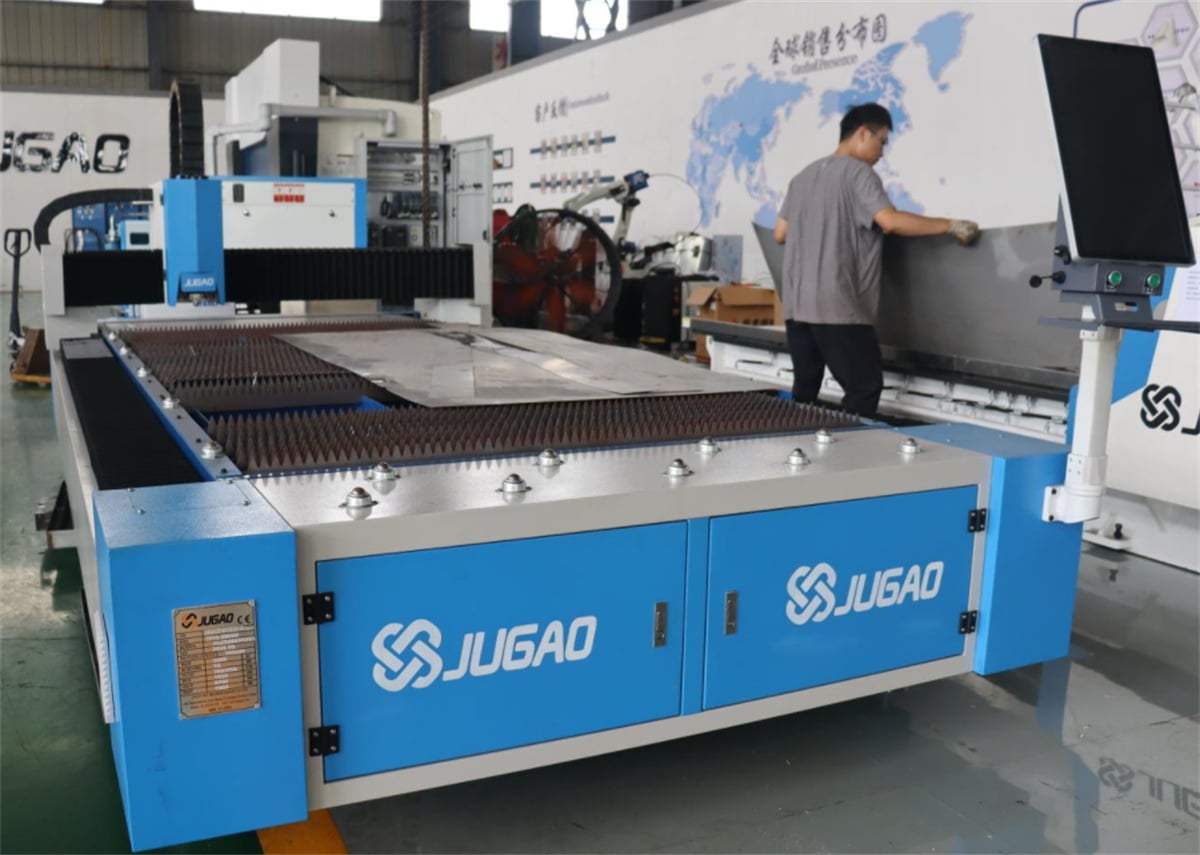
Ι. Κατηγοριοποίηση των κυριότερων διαδικασιών λέιζερ κοπής
(i) Κοπή με φλόγα
Η κοπή με φλόγα είναι η τυπική διαδικασία επεξεργασίας χάλυβα χαμηλής περιεκτικότητας σε άνθρακα, χρησιμοποιώντας οξυγόνο υψηλής καθαρότητας ως βοηθητικό αέριο κοπής. Κατά τη λειτουργία, το οξυγόνο υπόκειται σε πίεση έως 6 bar και εισάγεται στη ζώνη κοπής με υψηλή ταχύτητα. Ο χάλυβας—προθερμασμένος από τη λέιζερ—υφίσταται έντονη εξώθερμη οξείδωση με το υψηλής πίεσης οξυγόνο. Αυτό απελευθερώνει σημαντική θερμική ενέργεια (μέχρι πέντε φορές την ενέργεια της ίδιας της λέιζερ), διευκολύνοντας σημαντικά την τήξη και την αφαίρεση του υλικού, και βελτιώνοντας αποτελεσματικά την απόδοση και τη σταθερότητα της κοπής σε παχιές πλάκες.
(ii) Κοπή με τήξη
Η διαδικασία συγχωνεύσεως είναι μια τυποποιημένη διαδικασία κοπής μετάλλων και είναι επίσης κατάλληλη για ευτήκτα μη μεταλλικά υλικά, όπως τα κεραμικά. Αυτή η διαδικασία χρησιμοποιεί αδρανή αέρια—όπως το άζωτο ή το αργόν—σε πιέσεις που κυμαίνονται από 2 έως 20 bar. Λόγω της χημικής σταθερότητας των αδρανών αερίων, δεν πραγματοποιείται καμία χημική αντίδραση με το λιωμένο μέταλλο στην περιοχή κοπής· αντ’ αυτού, το αέριο υψηλής πίεσης απλώς εκτοξεύει τα λιωμένα υπολείμματα από το κάτω μέρος. Επιπλέον, το αέριο προστατεύει την επιφάνεια κοπής από την ατμόσφαιρα, αποτρέποντας την οξείδωση και διασφαλίζοντας μια λεία και καθαρή επιφάνεια.
(iii) Κοπή με συμπιεσμένο αέρα
Η κοπή με συμπιεσμένο αέρα είναι κυρίως κατάλληλη για τη γρήγορη επεξεργασία λεπτών ελασμάτων. Με την αύξηση της πίεσης του συνηθισμένου αέρα σε 5–6 bar, δημιουργείται μια αποτελεσματική υψηλής πίεσης ροή που απομακρύνει το λιωμένο μέταλλο από την τομή. Εφόσον ο αέρας περιέχει περίπου 80% άζωτο—το οποίο παρέχει αδρανή προστατευτικά χαρακτηριστικά—η κοπή με συμπιεσμένο αέρα είναι ουσιαστικά μια μορφή κοπής με τήξη. Προσφέρει τα πλεονεκτήματα χαμηλού κόστους επεξεργασίας και υψηλής απόδοσης, καθιστώντάς την ιδανική για εφαρμογές που απαιτούν τυπική ακρίβεια σε λεπτά ελάσματα.
(IV) Κοπή με Συνδρομή Πλάσματος
Με την εφαρμογή κατάλληλων παραμέτρων διαδικασίας, σχηματίζεται μια πλάσμα-νεφέλη στην περιοχή της τομής κατά τη διαδικασία τήξης· αυτή η νεφέλη αποτελείται από μίγμα ιονισμένου ατμού μετάλλου και ιονισμένου βοηθητικού αερίου. Η πλάσμα-νεφέλη απορροφά αποτελεσματικά την ενέργεια του CO₂ λέιζερ και τη μεταφέρει γρήγορα στο επεξεργαζόμενο αντικείμενο, ενισχύοντας έτσι την απόδοση ενεργειακής σύζευξης, επιταχύνοντας την τήξη του υλικού και αυξάνοντας σημαντικά την ταχύτητα κοπής. Ως εκ τούτου, αυτή η διαδικασία είναι επίσης γνωστή ως κοπή με πλάσμα υψηλής ταχύτητας.
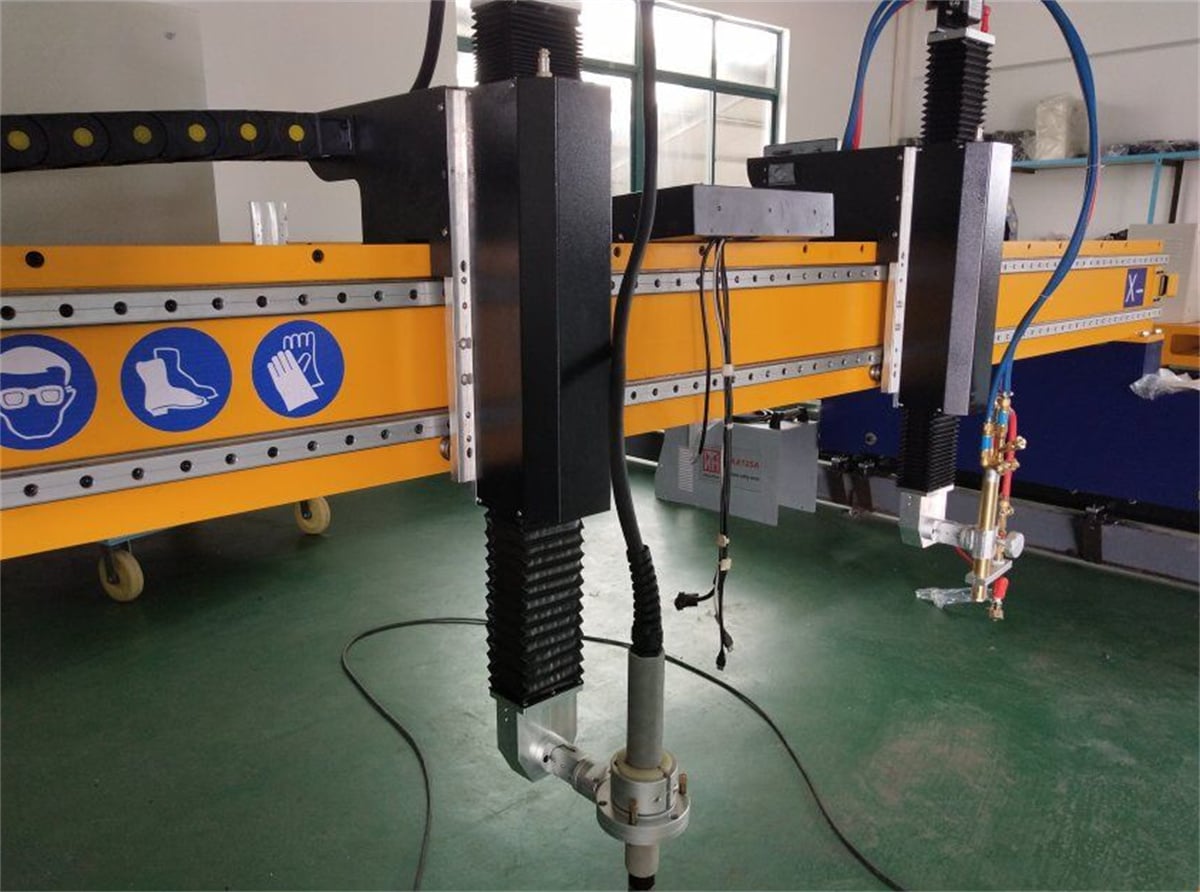
Πρέπει να σημειωθεί ότι οι πλάσμα-νεφέλες είναι διαφανείς στα μήκη κύματος λέιζερ στερεάς φάσης και δεν διευκολύνουν την απορρόφηση ή τη μετατροπή ενέργειας· συνεπώς, η διαδικασία κοπής με υποστήριξη πλάσματος είναι συμβατή μόνο με συστήματα CO₂ λέιζερ.
(V) Κοπή με εξάτμιση
Η απόσταξη με λέιζερ βασίζεται στην άμεση εξάτμιση και αφαίρεση του υλικού, με αποτέλεσμα την ελαχιστοποίηση της θερμικής αγωγιμότητας προς την περιβάλλουσα περιοχή και την πρακτική απουσία θερμικής παραμόρφωσης. Χρησιμοποιώντας λέιζερ CO₂ συνεχούς ρεύματος, μπορεί να επιτευχθεί ακριβής απόσταξη σε υλικά με χαμηλή θερμοχωρητικότητα, υψηλή απορρόφηση φωτός και έλλειψη τήξης—όπως πλαστικά φιλμ, ξύλο, χαρτί και αφρώδη υλικά.
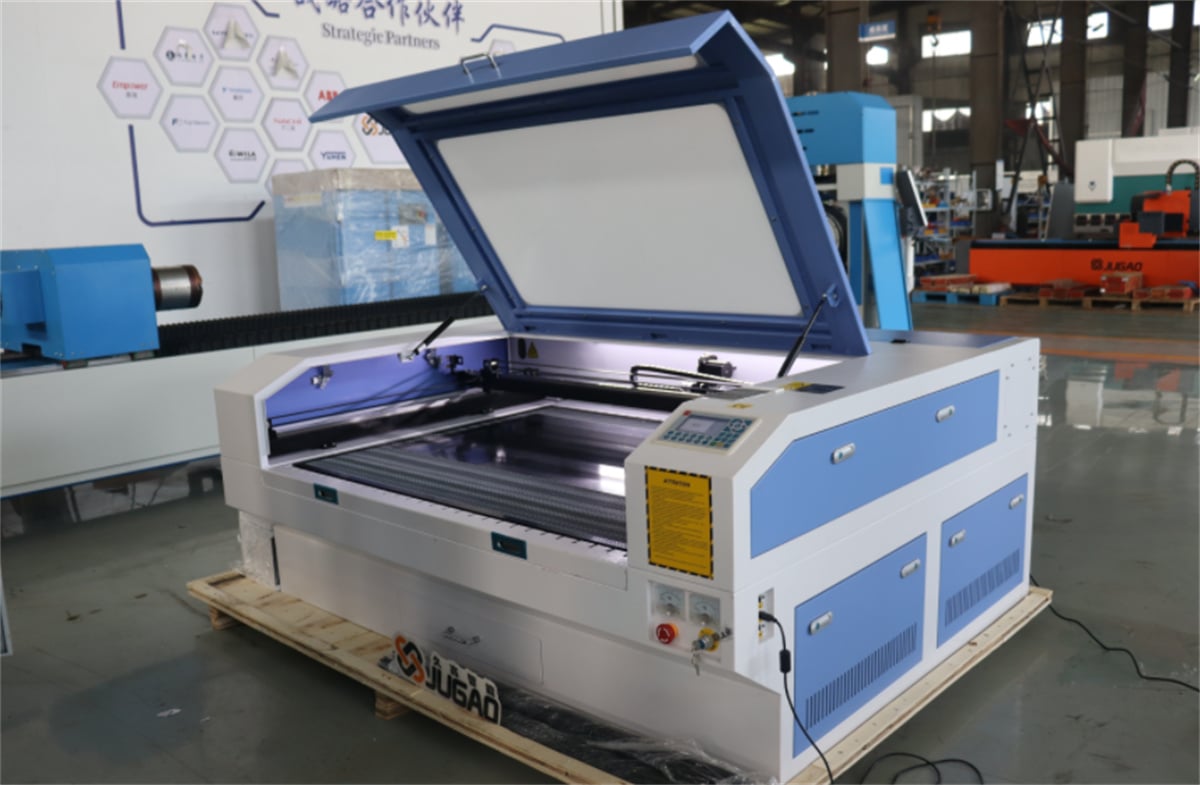
Με την πρόοδο της τεχνολογίας λέιζερ υπερσύντομων παλμών, η εφαρμογή της κοπής με εξάτμιση επεκτάθηκε και σε μεταλλικά υλικά. Τα ελεύθερα ηλεκτρόνια εντός του μετάλλου απορροφούν γρήγορα την ενέργεια του λέιζερ και υφίστανται απότομη αύξηση της θερμοκρασίας. Η χρήση υπερσύντομων παλμών κλίμακας πικοδευτερολέπτου διασφαλίζει ότι το λέιζερ δεν αλληλεπιδρά με τα λιωμένα σωματίδια ή το πλάσμα κατά την επεξεργασία· αντ’ αυτού, το υλικό υφίσταται άμεση υποβλίμαση και αφαίρεση προτού η θερμότητα έχει αρκετό χρόνο να διαδοθεί στην περιβάλλουσα περιοχή. Αυτή η διαδικασία δεν συνεπάγεται θερμικές επιδράσεις, τήξη ή σχηματισμό ακμών, επιτρέποντας κοπή υψίστης ακρίβειας χωρίς θερμική βλάβη.
II. Βασικές παράμετροι διαδικασίας για την κοπή με λέιζερ
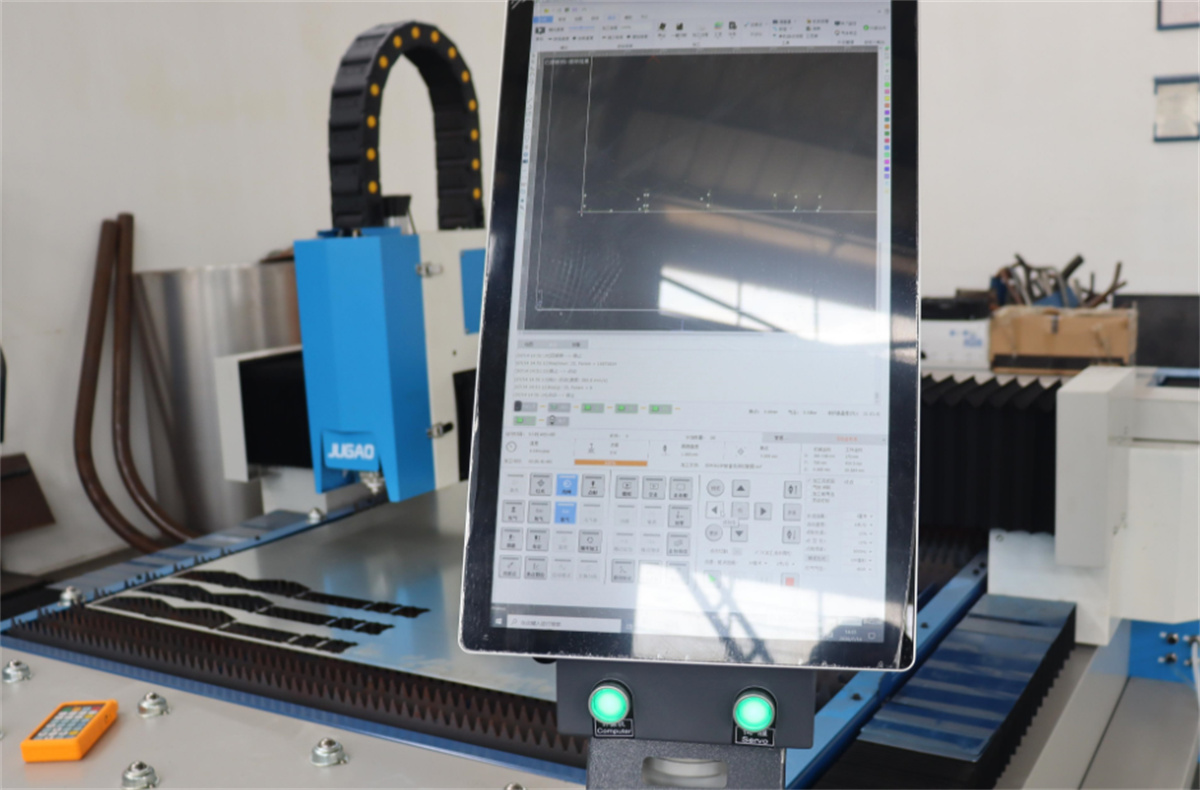
Τα αποτελέσματα, η ακρίβεια και η ποιότητα της λέιζερ κοπής επηρεάζονται από συνδυασμό παραμέτρων. Ορισμένες παράμετροι καθορίζονται από την πηγή λέιζερ και τις δυνατότητες του μηχανικού εξοπλισμού, ενώ άλλες μπορούν να ρυθμιστούν εύκαμπτα βάσει του υλικού και των συγκεκριμένων απαιτήσεων της διαδικασίας. Οι βασικές ρυθμιζόμενες παράμετροι είναι οι εξής:
(I) Βαθμός πόλωσης
Ο βαθμός πόλωσης δείχνει την απόδοση της μετατροπής και αξιοποίησης της ενέργειας του λέιζερ. Τα τυπικά βιομηχανικά μηχανήματα διαθέτουν συνήθως βαθμό πόλωσης περίπου 90 %, προδιαγραφή που ικανοποιεί τις απαιτήσεις της μεγάλης πλειοψηφίας των εφαρμογών υψηλής ακρίβειας κοπής.
(II) Διάμετρος του εστιακού σημείου
Η διάμετρος του εστιακού σημείου καθορίζει απευθείας το πλάτος της τομής· αυτή η διάμετρος μπορεί να ρυθμιστεί αλλάζοντας το εστιακό φακό με έναν άλλο διαφορετικής εστιακής απόστασης. Μια μικρότερη διάμετρος εστιακού σημείου οδηγεί σε στενότερη τομή και υψηλότερη ακρίβεια κοπής, κάνοντάς την κατάλληλη για την επεξεργασία μικρών, ακριβών εξαρτημάτων και περίπλοκων περιγραμμάτων.
(III) Θέση Εστίασης
Η θέση εστίασης επηρεάζει άμεσα τη διάμετρο της λέιζερ κηλίδας και την κατανομή της πυκνότητας ισχύος στην επιφάνεια του εξαρτήματος, καθώς και το σχήμα της τομής. Αποτελεί κρίσιμη παράμετρο για τον έλεγχο της ομαλότητας και της καθετότητας της επιφάνειας τομής και απαιτεί ακριβή βαθμονόμηση με βάση το πάχος και τον τύπο του υλικού.
(IV) Ισχύς Λέιζερ
Η ισχύς λέιζερ πρέπει να προσαρμόζεται ακριβώς στην τεχνική επεξεργασίας, τον τύπο υλικού και το πάχος της λαμαρίνας. Κατά την επεξεργασία, η πυκνότητα ισχύος στην επιφάνεια του εξαρτήματος πρέπει να υπερβαίνει το κατώφλι επεξεργασίας του υλικού για να διασφαλιστεί η σταθερή τήξη και εξάτμιση, αποφεύγοντας έτσι προβλήματα όπως ατελείς τομές ή διαλείπουσα τομή.
(V) Λειτουργική Λειτουργία
Οι λέιζερ λειτουργούν κυρίως είτε σε συνεχή είτε σε παλμική λειτουργία. Η συνεχής δέσμη (CW) είναι κατάλληλη για την τυπική κοπή περιγράμματος συμβατικών μετάλλων και πλαστικών (με πάχος από χιλιοστά έως εκατοστά), προσφέροντας σταθερή και αποτελεσματική επεξεργασία. Η παλμική λειτουργία χαμηλής συχνότητας χρησιμοποιείται κυρίως για τη διάτρηση λαμαρινών και την εξαιρετικά ακριβή κοπή περιγράμματος, καθώς περιορίζει αποτελεσματικά τη ζώνη επηρεασμένη από τη θερμότητα.
(VI) Ταχύτητα κοπής
Η ταχύτητα κοπής πρέπει να προσαρμόζεται δυναμικά και να συντονίζεται με την ισχύ του λέιζερ. Υπερβολικά υψηλή ταχύτητα οδηγεί σε ανεπαρκή τήξη του υλικού και σε μη πλήρη κοπή, ενώ υπερβολικά χαμηλή ταχύτητα προκαλεί συσσώρευση θερμότητας, με αποτέλεσμα ελαττώματα όπως τραχιές επιφάνειες κοπής, ακμές και θερμική παραμόρφωση.
(VII) Διάμετρος ακροφυσίου
Η διάμετρος της ακροφυσίου καθορίζει την παροχή και το πρότυπο ροής του βοηθητικού αερίου, καθιστώντάς την έναν κύριο παράγοντα που επηρεάζει την αφαίρεση των σταγονιδίων. Για πιο παχιά φύλλα απαιτείται μεγαλύτερη επιφάνεια κάλυψης από το βοηθητικό αέριο, επομένως χρειάζεται μεγαλύτερη διάμετρος ακροφυσίου για να διασφαλιστεί η ολοκληρωτική αφαίρεση των τηγμένων υπολειμμάτων.
(VIII) Καθαρότητα και πίεση αερίου
Το οξυγόνο και το άζωτο είναι τα πιο συνηθισμένα βοηθητικά αέρια στη λέιζερ κοπή, και η καθαρότητά τους και η πίεσή τους καθορίζουν απευθείας την ποιότητα της ακμής κοπής. Η κοπή με φλόγα χρησιμοποιεί οξυγόνο ως βοηθητικό αέριο, με απαιτούμενη καθαρότητα 99,95 %· ενδιαφέρον είναι ότι η απαιτούμενη πίεση οξυγόνου μειώνεται καθώς αυξάνεται το πάχος της πλάκας. Η κοπή με τήξη χρησιμοποιεί άζωτο ως βοηθητικό αέριο, με τυπική καθαρότητα 99,995 % (ιδανικά 99,999 %)· κατά την κοπή παχιών πλακών από χάλυβα, απαιτείται υψηλότερη πίεση αζώτου για να βελτιωθεί η αφαίρεση των σταγονιδίων και να αποτραπεί η οξείδωση.
III. Εφαρμογή βιβλιοθηκών παραμέτρων διαδικασίας
Στα αρχικά στάδια της ανάπτυξης της τεχνολογίας λέιζερ κοπής, οι χειριστές έπρεπε να ρυθμίζουν τις παραμέτρους διαδικασίας μέσω επαναλαμβανόμενων δοκιμαστικών κοπών — μια επίπονη διαδικασία με απότομη καμπύλη μάθησης. Σήμερα, τα κυρίαρχα συστήματα ελέγχου λέιζερ κοπής διαθέτουν ενσωματωμένες, τυποποιημένες βάσεις δεδομένων παραμέτρων. Αυτές οι βάσεις δεδομένων παρέχουν προκαθορισμένες παραμέτρους — όπως ισχύς λέιζερ, ταχύτητα κοπής, πίεση αερίου και θέση εστίασης — προσαρμοσμένες σε συγκεκριμένους τύπους υλικών και πάχη. Η αξιοποίηση αυτών των τυποποιημένων βιβλιοθηκών επιτρέπει ακόμη και σε μη ειδικούς χειριστές να ρυθμίζουν γρήγορα τον εξοπλισμό και να ξεκινούν την παραγωγή, μειώνοντας σημαντικά το εμπόδιο λειτουργίας και βελτιώνοντας τη συνέπεια της επεξεργασίας.
IV. Πρότυπα Αξιολόγησης Ποιότητας για Λέιζερ Κοπή
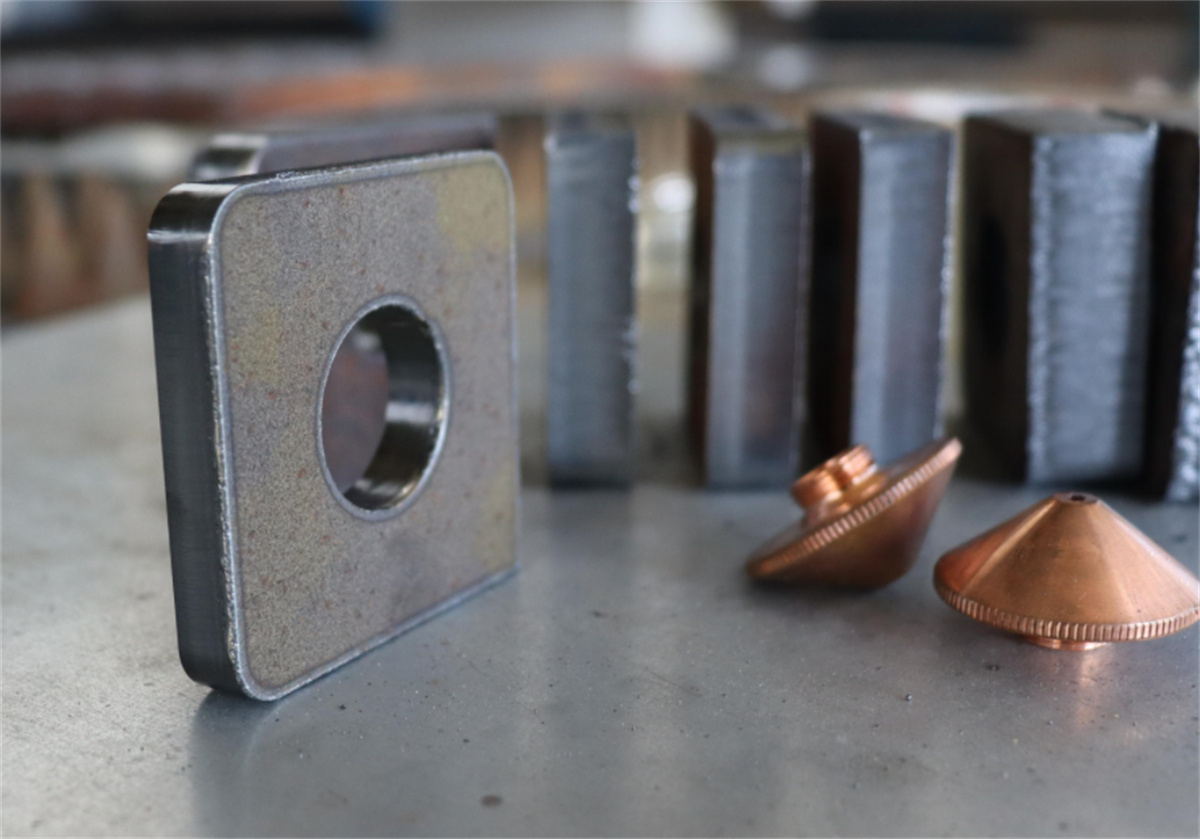
Η ποιότητα των τελικών μερών που έχουν κοπεί με λέιζερ αξιολογείται μέσω συνδυασμού δεικτών, οι οποίοι κατηγοριοποιούνται σε κριτήρια οπτικής επιθεώρησης και ακριβείς οργανικές μετρήσεις. Οπτικά ελαττώματα—όπως ακμές, εντοπισμένες κοιλότητες και γραμμώσεις κοπής—μπορούν να εντοπιστούν με γυμνό μάτι, ενώ ακριβείς μετρήσεις—όπως η κάθετη διεύθυνση της κοπής, η τραχύτητα της επιφάνειας και το πλάτος της κοπής—απαιτούν επαγγελματικά όργανα μέτρησης. Επιπλέον, παράγοντες όπως οι επιφανειακές αποθέσεις, τα σημάδια διάβρωσης, το μέγεθος της ζώνης επηρεασμένης από τη θερμότητα (HAZ) και η συνολική παραμόρφωση του τεμαχίου αποτελούν βασικά πρότυπα για την αξιολόγηση της ποιότητας του τελικού προϊόντος.
V. Προοπτικές Εφαρμογής στη Βιομηχανία
Σε σύγκριση με παραδοσιακές μεθόδους όπως η μηχανική διατομή, η κοπή με φλόγα και η πλάσμα κοπή, η λέιζερ κοπή προσφέρει πολλά πλεονεκτήματα—συμπεριλαμβανομένης της υψηλής ακρίβειας, της ελάχιστης θερμικής παραμόρφωσης, της ευρείας συμβατότητας με υλικά, της ευελιξίας επεξεργασίας και της σταθερής ποιότητας των προϊόντων—καθιστώντάς την αναπόσπαστη βασική διαδικασία στη σύγχρονη ακριβή κατασκευή. Σήμερα, η τεχνολογία εφαρμόζεται ευρέως σε διάφορους τομείς, όπως η κατασκευή εξαρτημάτων, τα αυτοκινητοβιομηχανικά εξαρτήματα, η αεροδιαστημική βιομηχανία, η επεξεργασία λαμαρινών και η διαφήμιση/διακόσμηση. Καθώς η τεχνολογία λέιζερ συνεχίζει να εξελίσσεται και να βελτιώνεται, η αποδοτικότητα, η ακρίβεια και η προσαρμοστικότητα της επεξεργασίας θα αυξηθούν περαιτέρω, διανοίγοντας το δρόμο για ακόμη ευρύτερα σενάρια εφαρμογής και υποσχόμενη ανάπτυξη της βιομηχανίας.

