





Hvorfor fører temperaturproblemer med rørformemaskiner til bøjningsfejl?
Problemet med temperatur ved rørformning er faktisk ret subtilt. Du kan have et fejlfrit program og perfekte værktøjer, og alligevel bliver de bøjede rør forkerte – den første parti er i orden, mens den anden er uden for specifikationen; dele fremstillet om morgenen består inspektionen, men de fremstillet om eftermiddagen afviger fra tolerancegrænserne. Ofte skyldes problemet ikke en maskinfejl; det er den stille indflydelse af temperatur.
I. Varmeutvidelse af metal
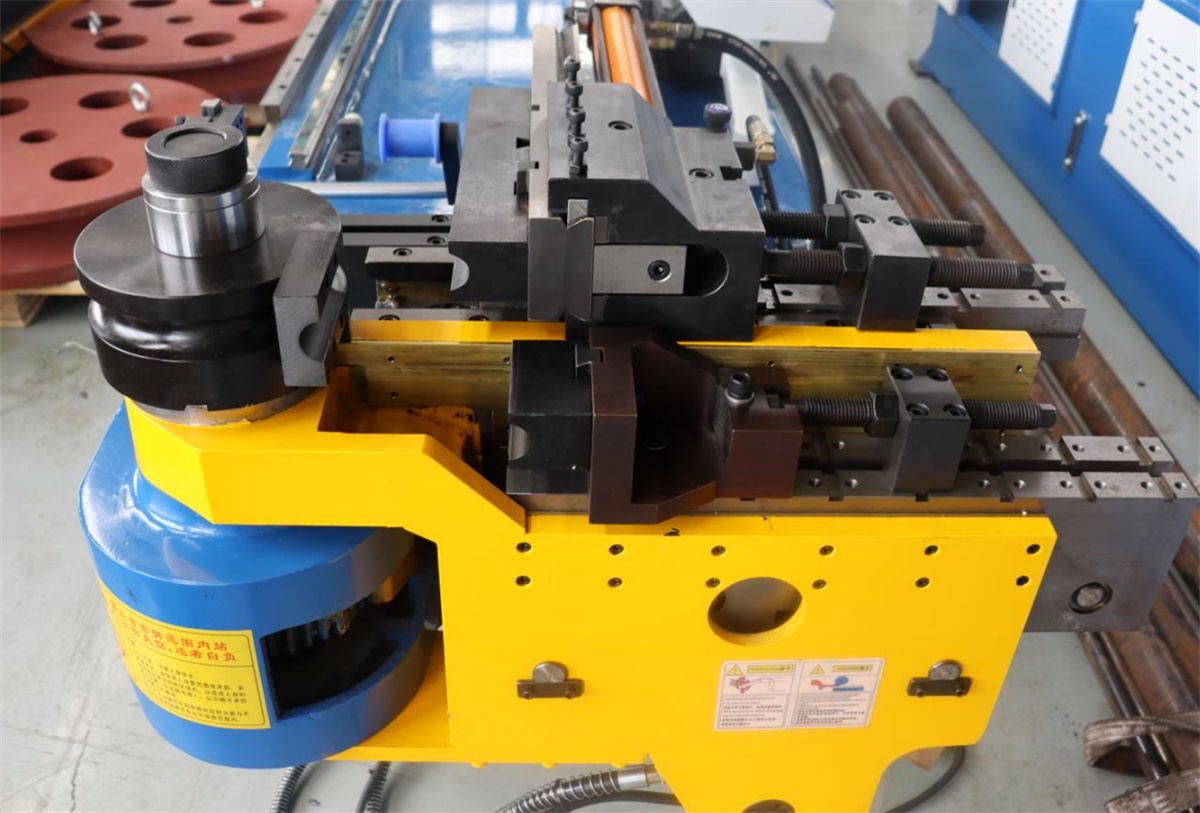
Under bøjningsprocessen opvarmes røret selv gradvist på grund af deformation og friktion. Når temperaturen stiger, udvider metallet sig, hvilket forårsager minimale ændringer i vægtykkets fordeling, diameteren og endda længden. Selvom disse ændringer måske er ubetydelige for stål, er virkningen af termisk udvidelse langt mere udtalt ved aluminium.
For at gøre det mere kompliceret adskiller materialets spring-back-egenskaber sig mellem varme og kolde tilstande. Ved brug af præcis samme program kan et koldt rør give den perfekte vinkel, mens et varmt rør kan vise enten utilstrækkelig eller overdreven spring-back. Dette forklarer, hvorfor rørkvaliteten varierer over tid på samme maskine: både omgivelsestemperaturen og materialets temperatur har ændret sig.
II. Svingende værktøjstemperaturer
Der opstår konstant friktion mellem røret og værktøjet under bøjning. Efter et bestemt antal bøjninger stiger temperaturen i bøjedie, klemmedie og mandrel gradvist. Når værktøjet opvarmes, ændres kontakt-dynamikken mellem røret og værktøjet.
Dette kan føre til problemer såsom overfladekrads (trækmærker) på røret, ujævn bøjemodstand og nedbrydning af bølefettet ved kontaktgrænsen. Disse problemer viser sig sjældent straks; de opstår typisk gradvist efter en periode med drift, og operatører forbinder dem ofte ikke med værktøjets temperatur.
III. Hydraulikoliens temperatur påvirker direkte bøjekraften
Hydraulikolie fungerer som kraftoverførselsmedium i hydrauliske rørbøjere. Ændringer i oliens temperatur påvirker dens viskositet og dermed systemets trykoverførselseseffektivitet.
Når olie-temperaturen er lav, er olien tyk, og systemet reagerer trægt; spændings- og bøjebevægelser kan mangle skarphed. Omvendt, når olie-temperaturen er høj, bliver olien tyndere, hvilket fører til øget intern utæthed og utilstrækkelig trykfastholdelse, hvilket kan resultere i utilstrækkelig bøjekraft. Resultatet er, at bøjevinklen afviger – enten for meget eller for lidt.
Under længerevarende, kontinuerlig produktion stiger olie-temperaturen gradvist. Hvis den ikke overvåges, kan temperaturen overstige det optimale interval; dette påvirker ikke kun præcisionen, men forøger også tætningsmaterialernes aldring.
IV. Årstidens indflydelse af omgivende temperatur
Værksteds-temperaturerne svinger mellem vinter (kold) og sommer (varm), og disse miljømæssige ændringer påvirker rør-bøjemaskiner.
Under en kold start om vinteren er spillerne mellem maskinkomponenterne mindre på grund af den lave temperatur, og hydraulikolien er mere viskøs. Hvis masseproduktionen begynder uden en opvarmningsperiode, kan kvaliteten af de første buede rør afvige fra de rør, der fremstilles senere.
Nogle operatører kører traditionelt maskinen uden belastning i ti til femten minutter efter start, indtil temperaturen er stabil, før de påbegynder arbejdet. Dette er en god praksis.
V. Metoder til temperaturregulering
Efter at have tændt for maskinen hver dag skal den køres uden belastning i en periode for at øge temperaturen af hydraulikolien og opnå termisk ligevægt mellem komponenterne, inden den formelle produktion påbegyndes.
Under kontinuerlig masseproduktion skal olie-temperaturmåleren overvåges. Hvis olie-temperaturen konsekvent forbliver høj, skal kølesystemet kontrolleres: Sørg for, at kølefanen kører, og at oliekøleren ikke er tilstoppet.
Valg af den rigtige rør-bøje-olie er også afgørende. Forskellige kvaliteter af olie har forskellige anvendelige temperaturområder; at vælge en olie, der passer til din specifikke produktionsmiljø, sikrer mere konsekvent smørefunktion.
For højpræcisionsproduktion bør du overveje at installere aircondition eller ventilationsudstyr i værkstedet for at minimere indflydelsen af svingende omgivelsestemperatur på maskinen.
VI. Metoder til daglig overvågning
Olies temperaturmåler fungerer som et direkte referenceværktøj; overvågning af temperaturstabilitet hjælper med at vurdere kølesystemets ydeevne. Hvis temperaturen forbliver høj, skal kølesystemet inspiceres for tilstopninger, og det skal verificeres, at ventilatoren fungerer korrekt.
Operatører kan også vurdere temperaturen på bevægelige dele under driften – for eksempel under udskiftning af former eller justering af udstyr. Hvis der fremkommer en tydelig sammenhæng mellem rørbøjningskvaliteten og faktorer som tid eller lufttemperatur, er det meget sandsynligt, at temperaturen påvirker præcisionen.
Registrer og sammenlign datamængder – herunder omgivende temperatur, olie temperatur, maskinens driftstid og rørbøjningskvalitet – for at identificere mønstre.

