





Hvad er forskellen mellem punktsvejsemaskiner og lasersvejsemaskiner?
I metalbehandling og fremstilling er både punktsvejsemaskiner og lasersvejsemaskiner almindelige typer svejseudstyr; de adskiller sig dog væsentligt med hensyn til svejseprincipper, anvendelsesområder, udstyrsopbygning og produktionsmetoder.
For virksomheder, der søger producenter af svejseudstyr, er det første trin, når de står over for forskellige muligheder på markedet, at forstå forskellene mellem punktsvejsning og lasersvejsning. Udstyret skal vælges ud fra specifikke produktkarakteristika og produktionskrav i stedet for blot at forsøge at afgøre, hvilken type der er "bedre".
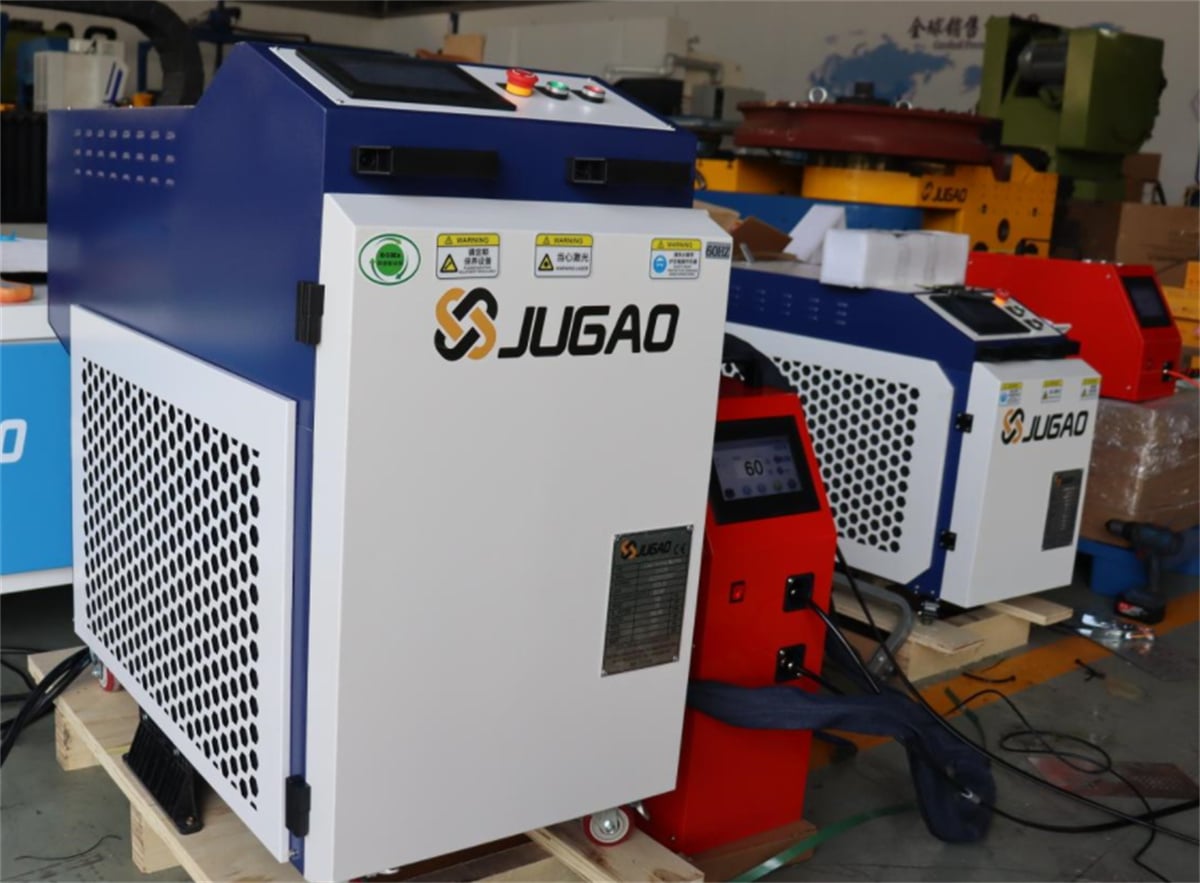
Hvad adskiller punktsvejsemaskiner så præcis fra lasersvejsemaskiner, og i hvilke scenarier er hver enkelt bedst egnet?
I. Forskellige svejseprincipper
Punktsvejsemaskiner er en type modstandssvejseudstyr. De fungerer primært ved at påføre tryk på arbejdsemnet via elektroder samtidig med, at en svejsestrøm ledes gennem det; hermed genereres varme i kontaktområdet, hvilket danner en svejsepunkt.
Derfor kræver punktsvejsning typisk fysisk kontakt mellem elektroderne og arbejdsemnet. Den er velegnet til produkter, der kræver forbindelser på specifikke, faste punkter.
Laser-svejsemaskiner bruger derimod en laserstråle med høj energitæthed, der rettes mod materialets overflade, så svejseområdet smelter hurtigt og danner en svejesøm. Afhængigt af produktets konstruktion kan lasersvejsning udføres som kontinuerlig svejsning, punktsvejsning eller svejsning langs en bestemt bane.
Kort sagt:
Punktsvejsning fokuserer på »forbindelse via svejsepunkter«, mens lasersvejsning fokuserer på »forbindelse via laserinduceret smeltning«.
Der er ikke en simpel ét-til-ét-erstatningsrelation mellem de to; det faktiske valg afhænger af produktets konstruktion og proceskravene.
II. Hvilke produkter er bedst egnet til punktsvejsemaskiner?
Punktsvejsning karakteriseres ved høj svejshastighed og egnethed til forbindelser på flere punkter, hvilket gør den bredt anvendt i masseproduktion.
Eksempler inkluderer:
Metaltrådsprodukter og netpaneler;
Hardware-dybtrækninger;
Plade-metal-strukturelle komponenter;
Metaldele til husholdningsapparater;
Bilkomponenter;
Metalforbindelsesdele til elektronik og elektriske apparater;
Metaldele til batterier og nye energianvendelser.
For visse produkter er arbejdsemnet designet med flere faste svejsepunkter; processen kræver blot præcis placering af øverste og nederste materialelag samt brug af elektroder til at udføre svejsningen. I sådanne tilfælde er punktsvejseudstyr ofte det mere enkle valg.
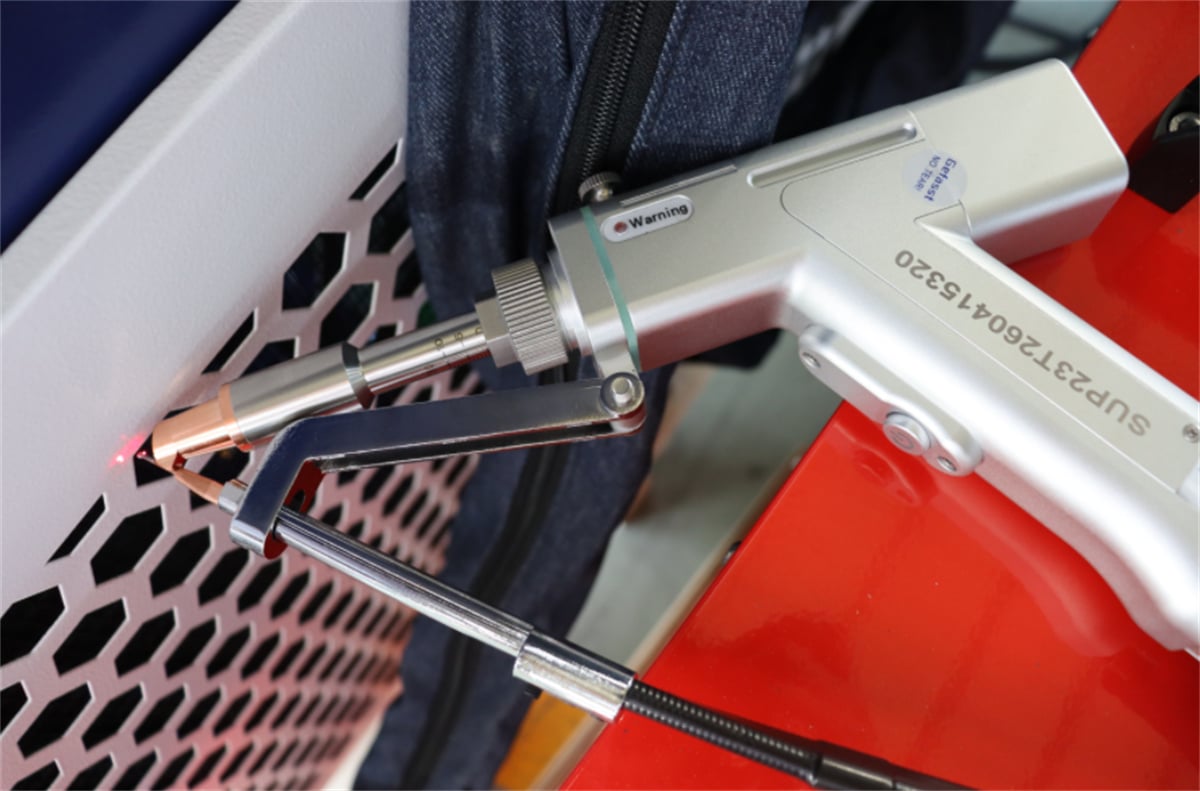
III. Hvilke produkter er bedst egnet til lasersvejsemaskiner?
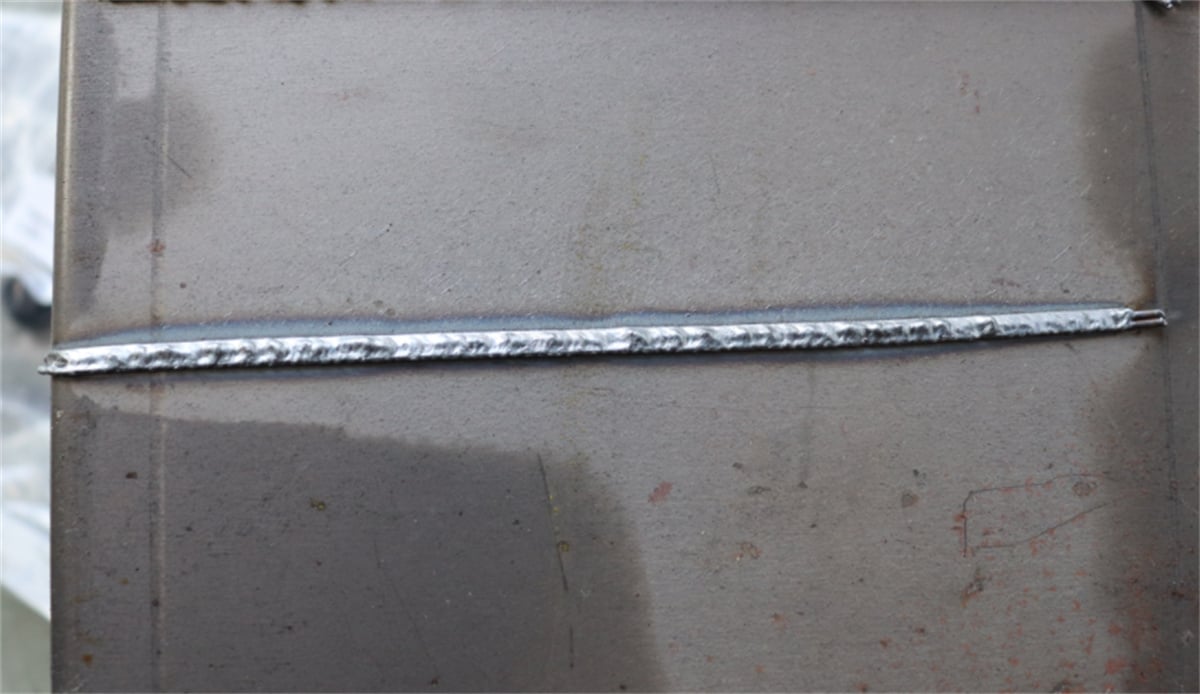
En karakteristisk egenskab ved lasersvejsning er den koncentrerede svejsezone; svejsebanen kan tilpasses produktets konstruktionsdesign. Derfor anvendes den bredt inden for præcisionssvejsning af metal, anvendelser med høje æstetiske krav samt fremstilling af komplekse konstruktionsdele.
Almindelige anvendelsesområder inkluderer:
Hardware og plademetal: Svejsning af metalstrukturdele såsom rustfrit stål og forzinkede plader;
Ny energi og energilagring: Batterikapsler, metalstrukturdele mv.;
Husholdningsapparater og køkkenudstyr: Metalbeholdere, beslag og relaterede konstruktionsdele;
Præcisionsproduktion af elektronik: Metaldele, der kræver høj svejsepræcision og æstetisk kvalitet;
Bilindustrien og bilkomponenter: Svejsning af specifikke metalstrukturdele og komponenter.
Laser-svejseudstyr forekommer i mange former, f.eks. håndholdte lasersvejsere med automatiske trådfremførere, luftkølede lasersvejsere, fladebænks-»mærkefrie« lasersvejsere, galvanometerbaserede lasersvejsere og robotbaserede lasersvejsestationer.
Derfor henviser udtrykket »lasersvejser« ikke til én enkelt udstyrstype; det konkrete valg afhænger af produktets fremstillingsproceskrav.
IV. Hvordan adskiller fremstillingsmetoderne for punktsvejsning og lasersvejsning sig?
Der er betydelige forskelle i fremstillingsmetoderne mellem de to svejseprocesser.
Punktsvejsning kræver typisk, at elektroden kommer i kontakt med arbejdsemnet; svejsestedet er begrænset af elektrodens konstruktion og tilgængeligheden af arbejdsemnet. For produkter, der kræver mange svejsepunkter, kan produktionshastigheden forbedres ved hjælp af multipunktsvejsning, specialværktøjer eller automatiseret udstyr.
Laseruvejsning retter derimod strålen mod et bestemt sted. Den kan svejse områder, som traditionelle elektroder har svært ved at nå, ved at udnytte udstyrets konfiguration og passende værktøjer.
I automatiseret produktion kan lasersvejsning integreres med robotter, bevægelsesplatforme og vision-positioneringssystemer for at opnå en meget fleksibel kontrol over svejsebanen.
Derfor er punktsvejsning en stærk kandidat til produkter, der kræver faste svejsepunkter og højhastigheds-, batch-baseret sammenføjning. Lasersvejsning bør overvejes for produkter, der kræver kontinuerlige sømme, komplekse baner eller høje æstetiske krav til svejsningen.
V. Hvordan vælger du mellem en punktsvejser og en lasersvejser?
Når virksomheder køber udstyr, kan de vurdere mulighederne ud fra følgende faktorer:
| Sammenligningskriterier | Spotvilsningsmaskine | Laser svejsemaskine |
| Vedligeholdelsesmetode | RESISTANCE WELDING | Laserfusions svejsning |
| Primær tilslutningskonfiguration | Spotvarming | Punktsvejsning, kontinuerlig søm-svejsning, stisvejsning |
| Emnekontakt | Kræver typisk elektrodekontakt | Laserstråle anvendt på svejseområdet |
| Almindelige anvendelsesområder | Stansede dele, trådnet, beslagkomponenter osv. | Plademetal, præcisionsdele, konstruktionsdele osv. |
| Automatiseringstype | Multipartssvejsning, automatisk punktsvejsning | Platforme, galvanometerskannere, robotter osv. |
| Nøgler til valg af faktorer | Strøm, tryk, tid, elektroder osv. | Laserstyrke, materiale, pladetykkelse, svejsesøm osv. |
Bemærk: Denne tabel er kun beregnet til en foreløbig forståelse og bør ikke bruges som den eneste grundlag for udstyrsvalg.
Før det endelige udstyrsvalg fastlægges, er det afgørende at foretage en procesvalidering ved hjælp af faktiske produktsample.
VI. Hvorfor anbefales prøvesvejsning ved køb af svejseudstyr?
Uanset om man vælger punktsvejsning eller lasersvejsning kan man ikke alene stole på produktbetegnelser eller udstyrspecifikationer, da dette kan føre til unøjagtigheder.
For eksempel kan variationer i pladetykkelse, konstruktionsdesign og svejsepunkters placering – selv ved rustfrit stål – resultere i forskellige krav til udstyrskonfiguration og svejseparametre.
En logisk arbejdsgang er som følger:
Produktprøver/tegninger → Bekræftelse af materiale og tykkelse → Analyse af svejseplacering → Procesplan → Prøvesvejsning → Inspektion af svejsekvalitet → Endelig udstyrsafklaring
For virksomheder giver prøvesvejsning ikke kun mulighed for at vurdere svejsekvaliteten, men også tidlig indsigt i udstyrets drift, produktionscyklustider og kompatibiliteten mellem produktet og udstyret.
Konklusion
Punktsvejsning er mere velegnet til produkter, der primært kræver faste forbindelsespunkter, mens lasersvejsning egner sig til kontinuerlige sømme, banesvejsning og anvendelser, der kræver høj præcision og fremragende æstetiske overflader. Ved valg af svejseudstyr er den mest afgørende faktor for virksomheder kompatibiliteten mellem produktet og svejseprocessen.

