





Nøglepunkter for vedligeholdelse og pleje af skæremaskiner
I industriproduktion er vedligeholdelse af mekanisk udstyr afgørende for at forlænge levetiden, sikre stabil produktion og forhindre sikkerhedsuheld. Udstyrets levetid afhænger ikke kun af korrekt betjeningsmetode, men især af rutinemæssig og omhyggelig vedligeholdelse. Som en kernekomponent i pladebehandling er en skæremaskine udsat for højhastighedsmetalbeskæring, store driftsbelastninger og hurtig slitage. Manglende daglig pleje kan nemt føre til problemer som knivslitage, hydrauliske fejl og mekanisk klemning; disse problemer nedsætter bearbejdningens præcision, øger reparationens omkostninger og kan endda udløse sikkerhedsuheld. I henhold til driftsstandarder omfatter vedligeholdelse af skæremaskiner tre hovedområder: daglig rengøring og smøring, driftstilstandsstyring samt fejlfinding. De specifikke vedligeholdelsespunkter er beskrevet nedenfor.
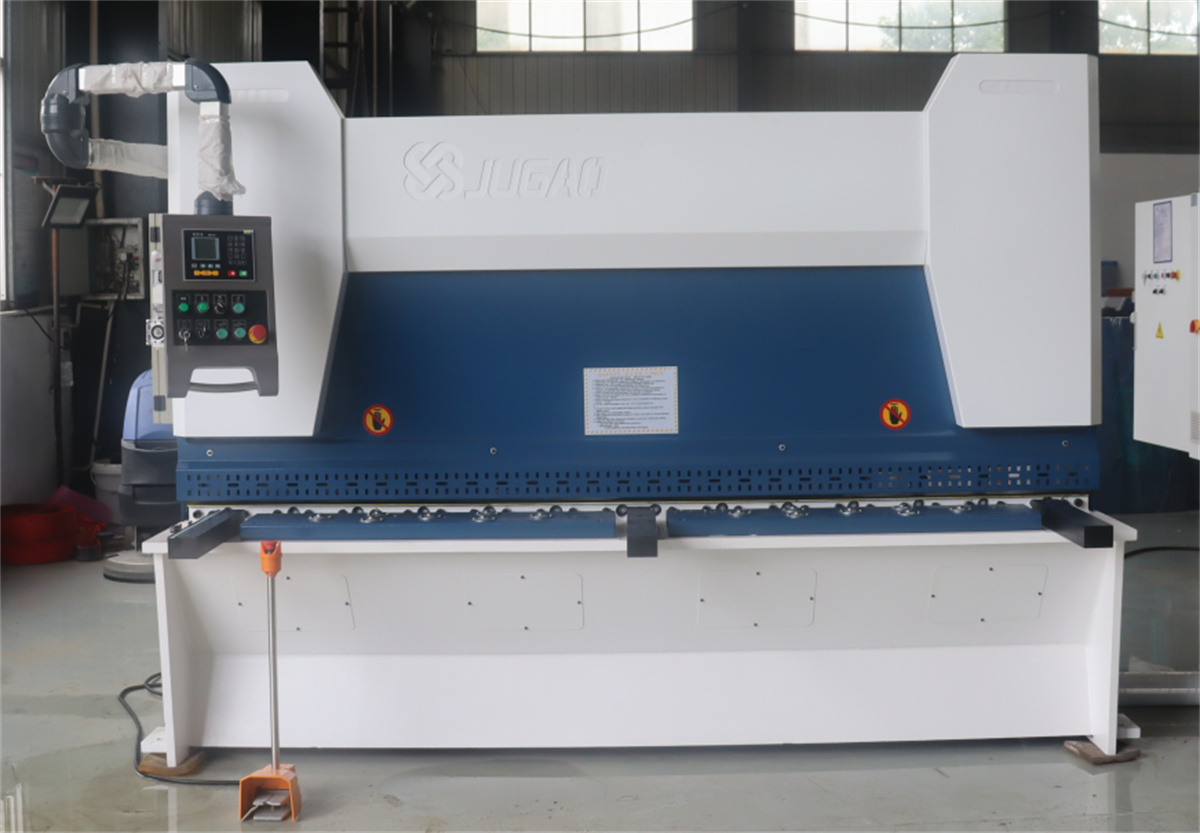
Først kommer grundlig rengøring og smøring, hvilket udgør det mest grundlæggende og kritiske aspekt af vedligeholdelse af skæremaskiner. Ved længerevarende ståludskæring dannes der betydelige mængder metalspåner og støv; hvis snavs samler sig på arbejdsbordet, førelisterne eller i transmissionsspaltninger, øges slidet på komponenter, og maskinens karrosseri korroderer. Efter hver skift skal operatører straks fjerne metalspåner fra bordet, knivene og området omkring oliebeholderen samt tørre olieflekker af med en uld-fri klud for at forhindre, at resterende urenheder korroderer maskinens konstruktion. Samtidig skal rutinemæssig smøring udføres strengt. Smørestof skal anvendes fuldstændigt før start, og der skal være streng kvalitetskontrol: Kun smørestoffer, der er kompatible med den specifikke udstyrsmodel, må bruges, mens olier med sediment, uklarhed eller tegn på forringelse er forbudt for at undgå tilstoppede olieledninger eller fastlåste transmissioner. Lejer, som er centrale transmissionkomponenter, der bærer maskinens driftsbelastning, er mest udsat for slid. De kræver periodisk afløb af gammel olie, rengøring af olieledninger og udskiftning med frisk smørestof. Lejernes slidstilstand skal kontrolleres månedligt; eventuelle problemer såsom fastlåsning, unormale lyde eller løse forbindelser kræver straks demontering og udskiftning for at undgå stoppet produktion p.g.a. transmissionssvigt.
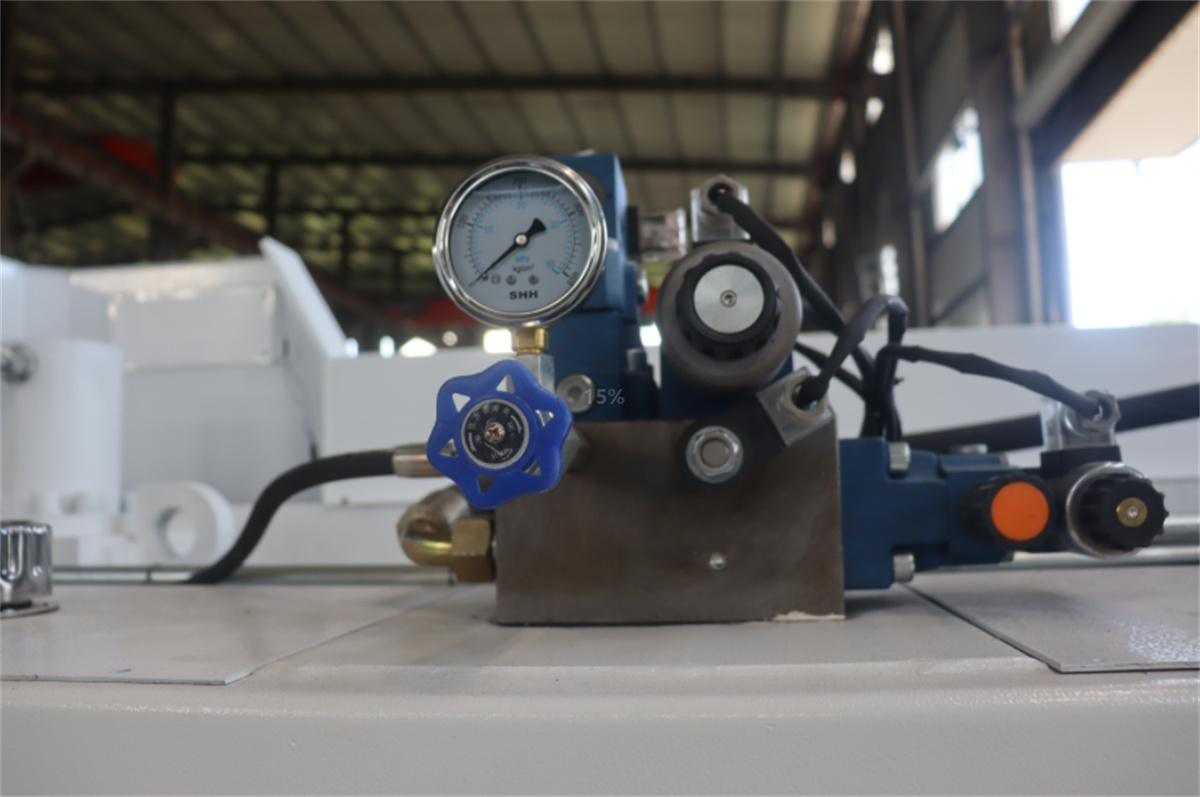
Andet er vedligeholdelsen af driftsforholdene gennem hele arbejdsprocessen, hvilket indebærer streng kontrol af skærep parametre for at sikre, at de svarer til udstyrets maksimale belastningskapacitet. Skæremaskiner fungerer med faste skæregrænser; det er strengt forbudt at overbelaste maskinen ved at skære tykke plader eller hårde legeringsplader. Operatører skal følge en "tynd-til-tyk" prøveskæringstilgang for gradvist at bestemme udstyrets maksimale skærekapacitet og undgå tvungen overbelastning. Særlig opmærksomhed skal rettes mod forholdet mellem pladetykkelse og knivspalte: spalten skal reduceres ved tynde plader og passende øges ved tykke plader. Forkerte spindstillinger kan forårsage frasering og deformation langs skærekanten, accelerere knivslid og beskadige den hydrauliske drivmekanisme. Under driften skal trykmåleren overvåges i realtid. Ved standard skæring af 12 mm stålplade skal hydraulisk tryk holdes under 20 MPa; hvis denne grænse overskrides, indikerer det systemoverbelastning eller unormale belastningsforhold, hvilket kræver øjeblikkelig stopning til inspektion. Vedvarende drift ved højt tryk accelererer slid på hydraulispumpen og kan føre til olielek og cylinderdeformation.
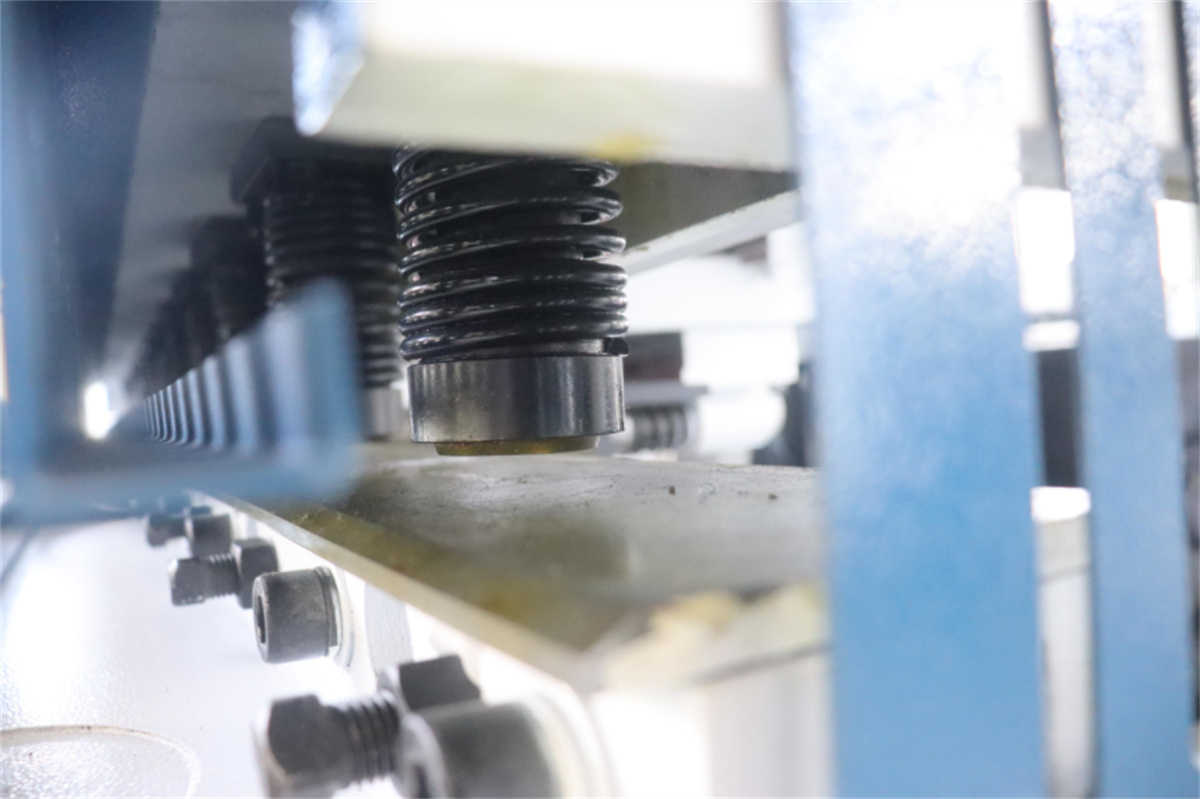
Endelig er fejlfinding af driftsanomali og vedligeholdelse af hydrauliksystemet afgørende for at forhindre skjulte fejl. Under normale forhold kører maskinen jævnt uden ualmindelige lyde; hvis der dog opstår problemer som metalisk klap, gnidningslyde eller overdreven vibration, skal operatøren straks afbryde strømmen og standse maskinen. Det er strengt forbudt at betjene en defekt maskine. Operatører skal systematisk tjekke for problemer som løse knive, manglende smøring af lejer, forkert justering af førelås eller løsrevne komponenter og først genoptage arbejdet, når fejlen er udbedret. Desuden er kontrol af hydraulikolies temperatur kritisk; overdreven varme accelererer olieforringelse og tætningsaldring, hvilket kan føre til utætheder. Olies temperaturen skal holdes under 60 °C. Høj omgivelsestemperatur om sommeren eller længerevarende kontinuerlig drift kan nemt medføre overophedning; hvis grænsen overskrides, skal maskinen standses for at køle af naturligt. Hurtig afkøling med vand er forbudt for at undgå termisk chokskade på hydraulikkomponenter.
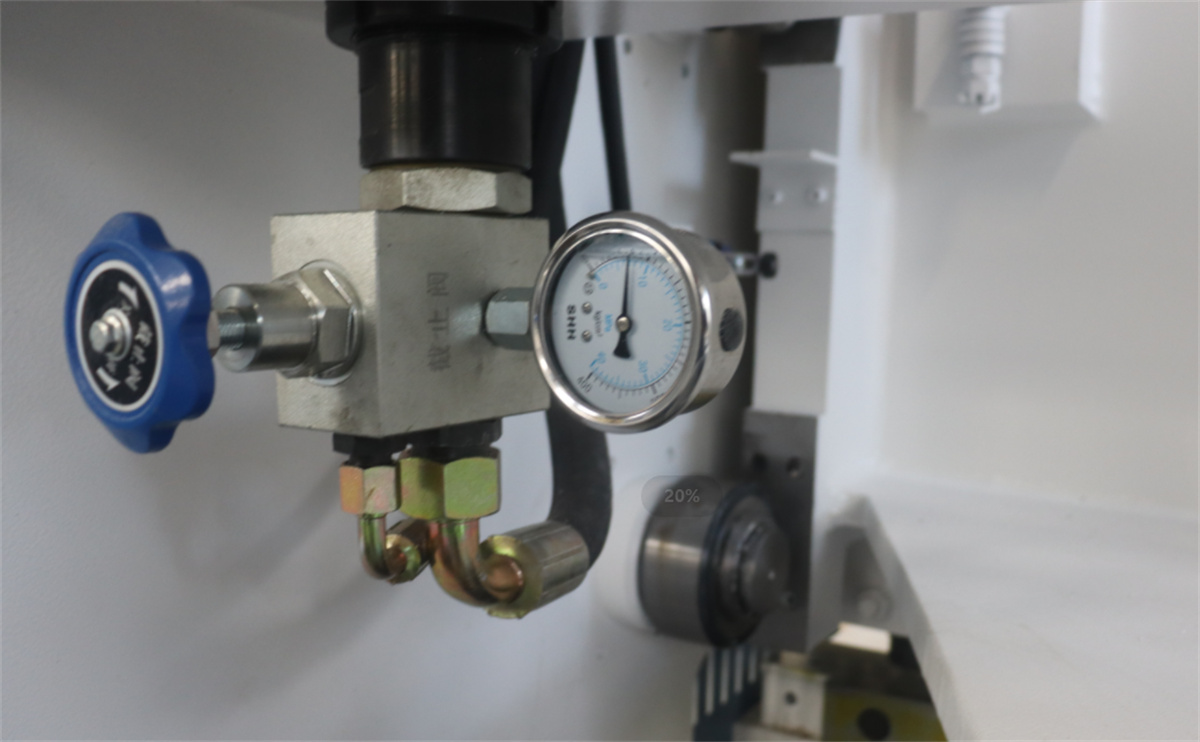
Ingen aspekt af vedligeholdelse af skæremaskiner er uvæsentlig; daglig rengøring, præcis smøring, standardiseret betjening og farligedskontrol er alle gensidigt forstærkende praktikker. Vedtagelse af omhyggelig vedligeholdelse sikrer ikke kun præcisionen ved bearbejdning af plader, reducerer hyppigheden af udstyrsomarbejdning og sænker produktionsomkostningerne, men forbedrer også driftssikkerheden og forlænger udstyrets levetid, hvilket dermed fremmer effektiv og stabil produktion i værkstedet.

