





Je ohýbací poloměr vašeho trubkového ohýbače nesprávný? Neupravujte pouze program – nejprve zkontrolujte tyto oblasti.
Když se poloměr ohnutých trubek mění nebo nesouhlasí s výkresy, první reakcí mnoha lidí je upravit program. Často však problém není v programu, nýbrž v následujících oblastech.
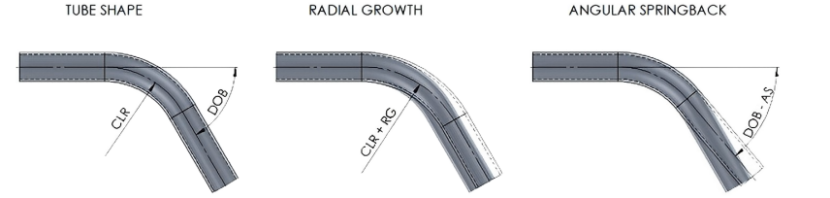
1. Nesprávný výběr poloměru ohýbacího nástroje – Nejzákladnější chyba
Poloměr drážky ohýbacího nástroje určuje poloměr ohýbání trubky. Použití nesprávného nástroje činí všechny úpravy zbytečnými.
Řešení: Ujistěte se, že hodnota R na nástroji odpovídá výkresu. Změna průměru trubky vyžaduje změnu nástroje; nekompromisujte.
2. Nedostatečná kompenzace pružného zpětného prohnutí – Nekompatibilita materiálů
Po ohýbání se trubka mírně vrátí do původní polohy, čímž vznikne skutečný poloměr větší než poloměr nástroje. U vysoce pevných ocelí a nerezových ocelí je pružné zpětné prohnutí zvláště patrné.
Řešení: Po zkušebním ohnutí změřte skutečný poloměr a zvyšte úhel ohýbání v programu (např. ohněte z 90 ° na 92 °). Hodnoty kompenzace pružného zpětného prohnutí si zaznamenejte pro různé materiály pro budoucí použití.
3. Nesprávná poloha jádra – Malý poloměr se nevyhnutelně zhroutí
U tenkostěnných trubek s poměrem R/D menším než 3 dojde k nevyhnutelnému zhroutení vnitřní strany bez jádra nebo při nedostatečném vysunutí jádra, což má za následek deformovaný poloměr.
Řešení: Zarovnejte střed první kuličkové dutinky mandrelu s kuličkovým koncem s tečným bodem ohýbacího nástroje 0,5–1,5 mm před tímto bodem. Příliš velké vyčnívání poškodí vnitřní stěnu; příliš malé vyčnívání neposkytne dostatečnou podporu. 4. Nadměrná mezera mezi protismršťovacím a ohýbacím nástrojem – Odchylka poloměru po vzniku smrštění
Vnitřní smrštění mění tok materiálu, čímž způsobuje odchylku skutečného ohýbacího poloměru.
Řešení: Nastavte mezeru mezi protismršťovacím a ohýbacím nástrojem na 0,1–0,2 mm (tloušťka listu papíru formátu A4), aby bylo zajištěno těsné, avšak nezaseknuté uložení.
5. Nedostatečná upínací síla – Prokluz trubky
Pokud je upínací síla nedostatečná, trubka se ve vnitřním prostoru ohýbacího nástroje posune, čímž vznikne větší ohýbací poloměr, než je nastaven.
Řešení: Postupně zvyšujte upínací tlak, dokud se na povrchu trubky neobjeví stopy prokluzu. Současně vyčistěte pracovní plochu upínacího nástroje.
6. Rychlost ohýbání Příliš vysoká – Nedostatečná deformace
Příliš vysoká rychlost brání rovnoměrnému toku materiálu, což vede k nestabilnímu poloměru.
Řešení: Snížte rychlost na 30–50 %, zejména u ohybů s malým poloměrem.
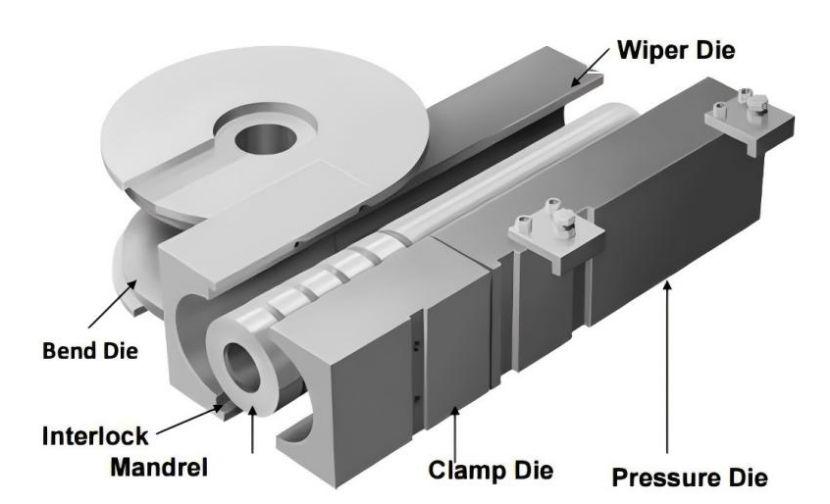
7. Opotřebení nástroje – Ztráta přesnosti u starých nástrojů
Opotřebení drážky ohýbacího nástroje snižuje přilnavost trubky, čímž dochází přirozeně k nepřesnému poloměru.
Řešení: Pravidelně kontrolujte pracovní povrchy formy; pokud překročí opotřebení povolenou toleranci, proveďte opravu nebo výměnu.
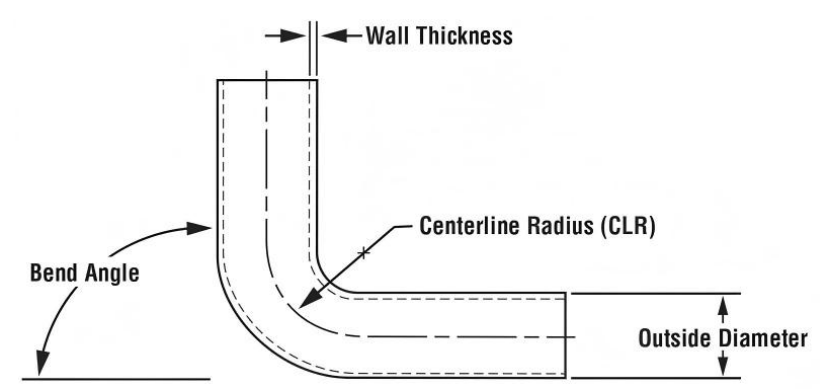
Rychlá diagnostika poruch
1. Ověřte R-hodnotu formy → 2. Změřte pružnou zpětnou deformaci a upravte přeohýbání → 3. Upravte polohu mandrelu → 4. Upravte vůli protismršťovacího nástroje → 5. Zkontrolujte upínací sílu → 6. Proveďte zkušební ohýbání se zpomalením → 7. Nahraďte opotřebovaný formovací nástroj
Pokud je ohýbací poloměr nepřesný, je ve 70 % případů problém spojen s formovacím nástrojem a mandrelem; nezaměřujte se pouze na úpravu programu.

