





Vyšší výkon není u laserových svařovacích strojů vždy lepší! 3 skryté nevýhody volby vysokého výkonu
Při nákupu laserového svařovacího stroje mnoho podniků instinktivně sleduje výkon – 1000 W, 1500 W, 2000 W, 3000 W nebo ještě vyšší. Znamená vyšší výkon automaticky rychlejší svařovací rychlosti a širší spektrum aplikací?
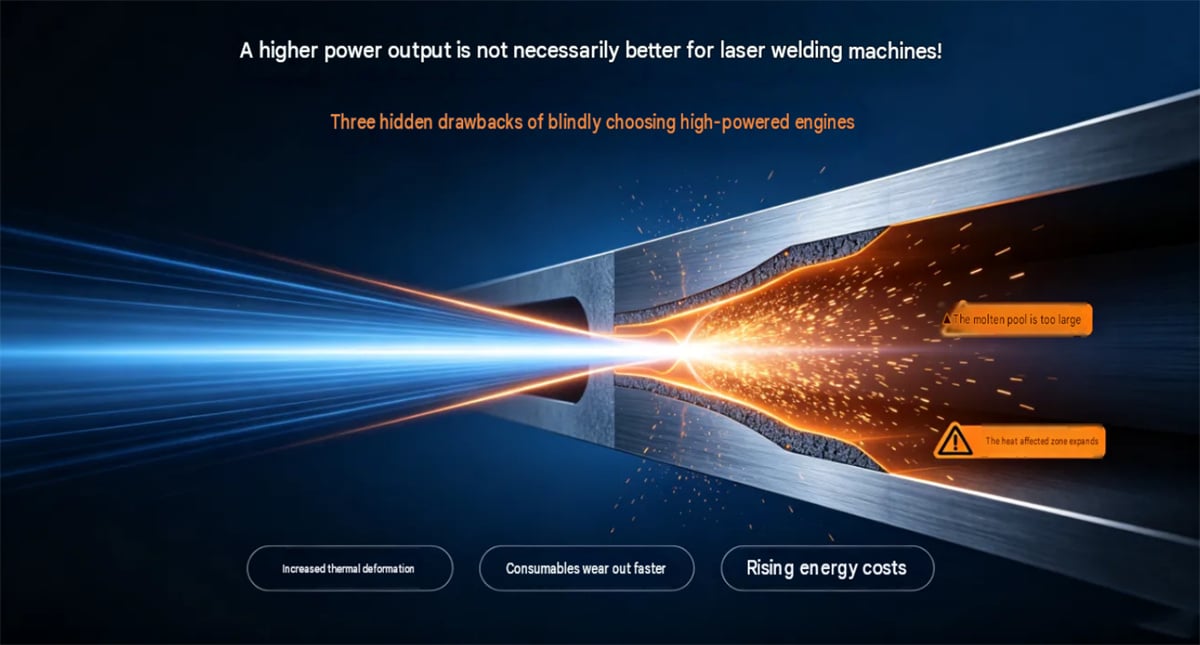
Ve skutečnosti vyšší výkon není u laserových svařovacích strojů vždy lepší.
Ideální výkon laseru se liší v závislosti na materiálu, tloušťce desky, konfiguraci svarového spoje a požadavcích výroby. Pouhé sledování „vysokého výkonu“ může nejen zvýšit náklady na pořízení zařízení, ale také vést k problémům s kompatibilitou procesu, energetickou účinností a kvalitou výrobku.
Při výběru laserového svařovacího stroje je proto skutečnou prioritou zajistit, aby výkon zařízení odpovídal vaší konkrétní svařovací aplikaci.
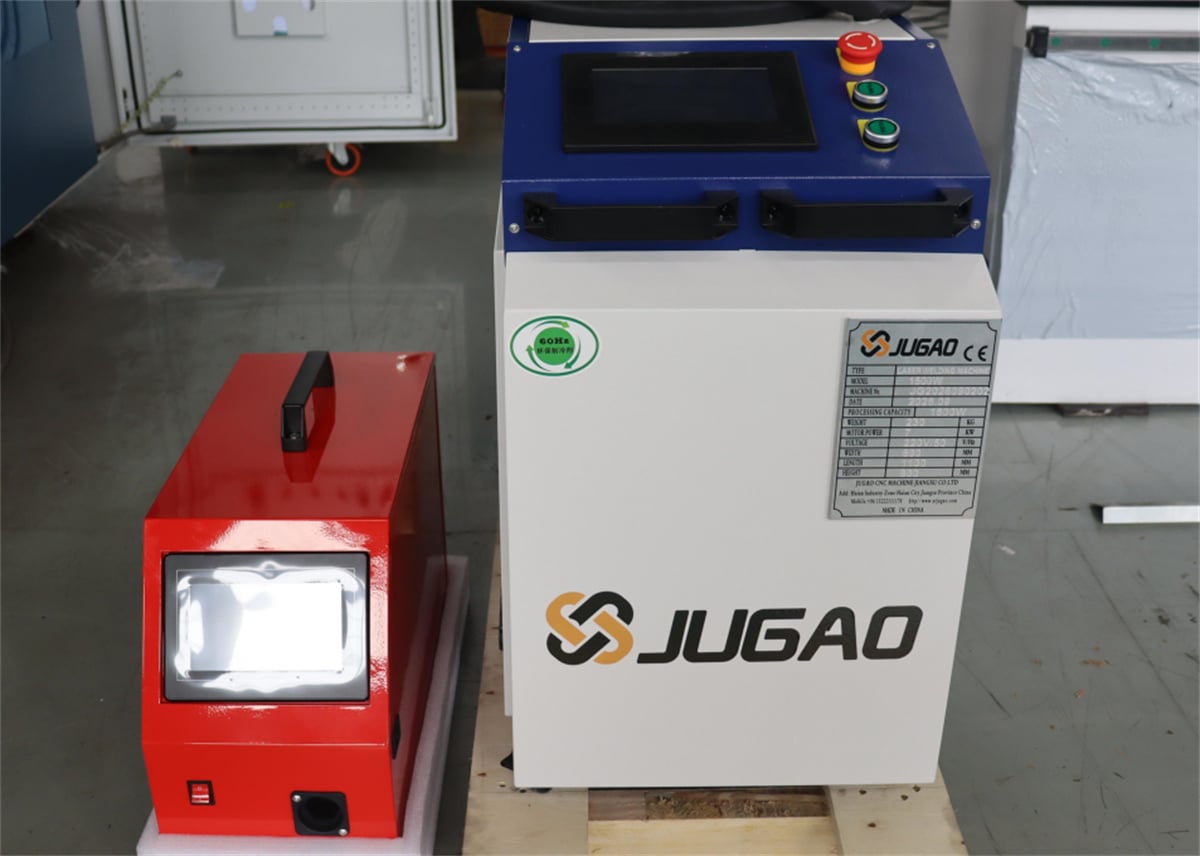
I. Co ve skutečnosti znamená výkon laserového svařovacího stroje?
Výkon laserového svařovacího stroje se obvykle vztahuje k jmenovitému výstupnímu výkonu laserového zdroje – například 1000 W, 1500 W, 2000 W nebo 3000 W.
Jednoduše řečeno, výkon laseru určuje množství energie dodané do obrobku za jednotku času; je tedy spojen s faktory jako rychlost svařování, hloubka průniku a kompatibilita s materiálem.
Toto však neznamená, že:
3000 W neznamená nutně lepší svařovací výsledky než 2000 W, stejně jako 2000 W není nutně vhodnější pro každý obrobek než 1500 W.
Skutečný svařovací výkon ovlivňují také následující faktory:
Materiál polotovaru
Tloušťka materiálu
Šířka svarového švu
Rychlost sváření
Poloha ohniska
Režim kmitání svazku
Ochranný plyn
Laserové svářecí hlavy
Stav povrchu obrobku
Konstrukce svaru a montážní mezera
Výkon laseru je tedy pouze jedním z parametrů, které je třeba při výběru zvážit – nikoli jediným kritériem.
II. Tři skryté nevýhody slepého výběru vysokovýkonových laserových svařovacích strojů
Nevýhoda 1: Zvýšené investice do vybavení bez zaručeného nárůstu skutečné výrobní produktivity
Jedná se o problém, který mnoho podniků často přehlíží. Pokud jsou vyráběné obrobky převážně tenké plechy, malé kovové díly nebo výrobky vyžadující omezené svařování, avšak výkon laseru zařízení výrazně přesahuje skutečné požadavky procesu, mohou dodatečné investice do strojního vybavení zůstat bez odpovídajícího nárůstu výrobní efektivity.
Uvažujme například svařování plechů:
Požadavky na výkon laseru se liší v závislosti na tloušťce obrobku, délce svarového švu a časech výrobního cyklu.
Pokud produkt ve skutečnosti nevyžaduje vyšší výkon, může nákup zařízení pouze za účelem dosažení „vysokého výkonu“ zbytečně zvýšit počáteční investiční náklady.
Výběr zařízení by tedy neměl být založen na jednoduché logice:
„Pokud rozpočet umožňuje → Koupit vyšší výkon“
Místo toho by měl proces výběru postupovat v tomto pořadí:
„Skutečný obrobek → Požadavky na proces → Čas výrobního cyklu → Výkon zařízení“
Pro podniky je obvykle prakticky výhodnější vhodná konfigurace výkonu než prosté sledování co nejvyššího možného výstupního výkonu.
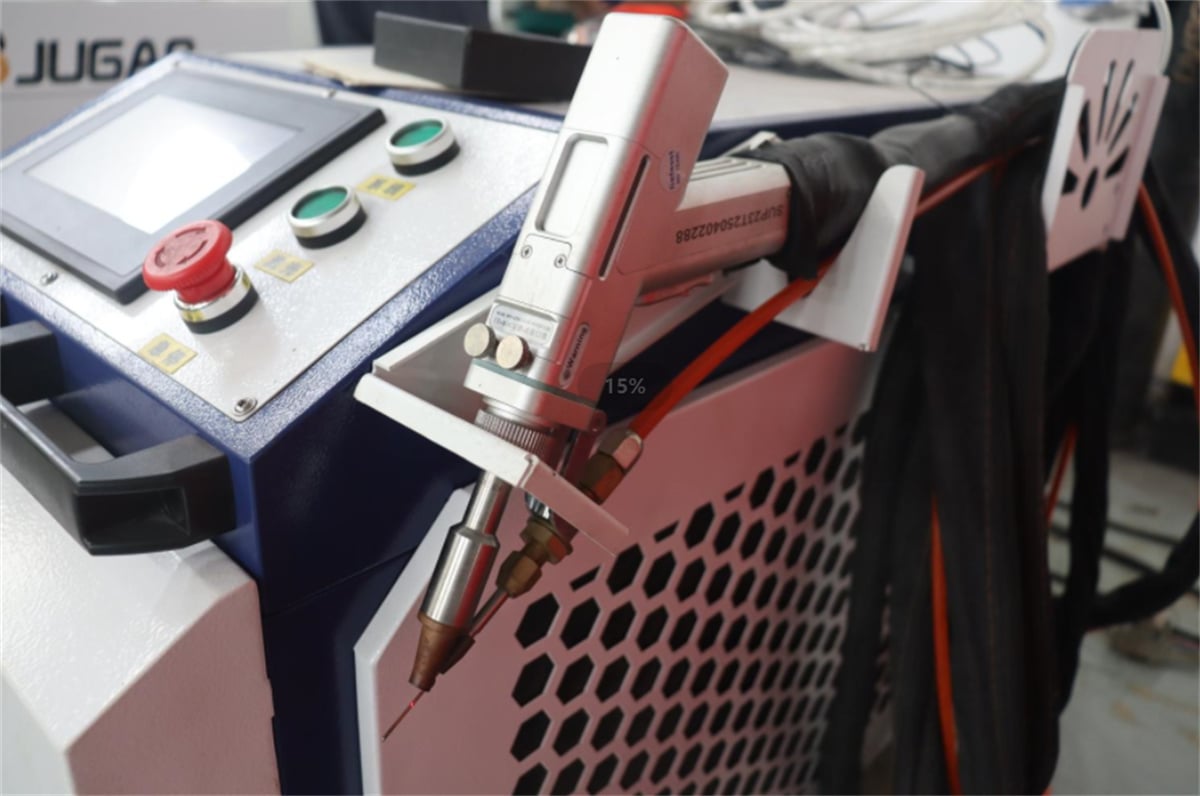
III. Nevýhoda 2: Nadměrný výkon komplikuje nastavení procesních parametrů
Laserové svařování není jen otázkou nastavení výkonu na maximum a následného svařování.
Skutečná výroba vyžaduje integrovanou regulaci různých procesních parametrů, jako je výkon laseru, rychlost svařování, poloha ohniska, amplituda kmitání svazku a ochranný plyn.
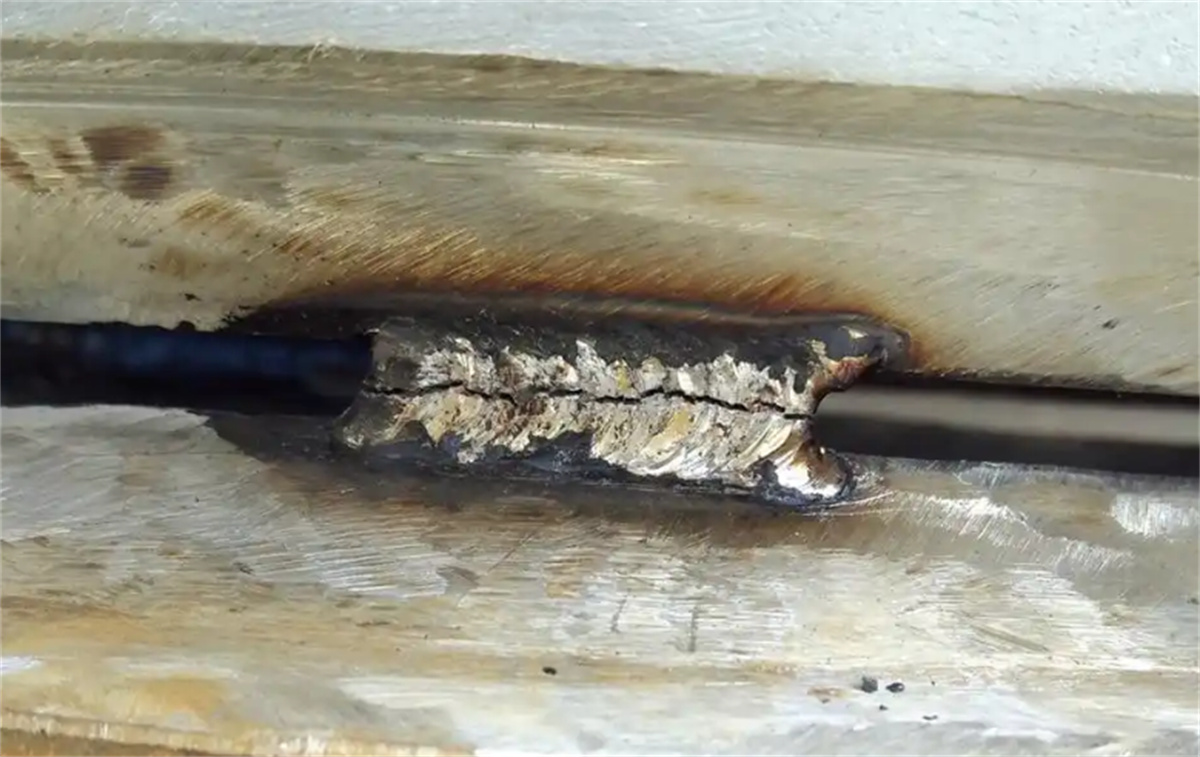
Pokud je obrobek tenký, ale výkon laseru je nastaven vysoko – a parametry nejsou správně sladěny – mohou nastat následující problémy:
Propálení
Nadměrná šířka svarového švu
Příliš vysoký tepelný příkon
Deformace povrchu
Zvýšené rozstřikování při svařování
Nedůsledný vzhled svarového švu
Svařování tenkých plechů je zejména velmi citlivé na řízení tepelného příkonu.
Samozřejmě lze svařovací stroje s vysokým výkonem laseru upravit (např. změnou výkonu, rychlosti a dalších parametrů) tak, aby vyhovovaly různým obrobkům; neplatí tedy, že „zařízení s vysokým výkonem nemůže svařovat tenké plechy.“
Skutečný problém je:
Vyšší výkon zařízení neznamená, že lze zanedbat sladění svařovacího procesu.
Pro podniky je důležitější zaměřit se na rozsah nastavení výkonu zařízení a celkové schopnosti řízení procesu, než pouze na jeho maximální výkonové označení – zejména pokud je zařízení primárně využíváno pro tenké plechy, přesné součásti nebo výrobky s přísnými estetickými požadavky.
IV. Nevýhoda 3: Možný „přebytek“ využití energie a konfigurace zařízení
Skutečné provozní náklady laserového svařovacího stroje závisí nejen na výkonu laseru, ale také na dalších faktorech, jako je doba provozu, metody chlazení, pomocná zařízení, spotřební materiál a doby výrobního cyklu. Pokud zařízení dlouhou dobu pracuje za nízké zátěže, zatímco skutečný výrobek nevyžaduje vysoký výkon, mohou se výhody výkonného zařízení plně neprojevit.
Uvažujme jednoduchý příklad:
Továrna primárně vyrábí tenké plechy z nerezové oceli nebo uhlíkové oceli (tloušťky přibližně 1 mm) s pravidelným denním objemem svařování. Zkoušky potvrzují, že zařízení o výkonu 1500 W nebo 2000 W postačuje k uspokojení výrobních požadavků.
V tomto případě výběr zařízení o výkonu 3000 W nutně nepřináší zvýšení výrobní kapacity úměrné zvýšení výkonu.
Při výběru laserového svařovacího stroje by proto podniky měly zohlednit:
Investice do zařízení + skutečná výrobní kapacita + provozní požadavky + plány na budoucí rozšíření
...místo pouhého porovnávání výkonu laseru ve wattech.
V. Měl by se vždy vybírat svařovací stroj s nízkým výkonem laseru?
V tomto okamžiku se některé podniky mohou dopustit jiného omylu:
"Jelikož vyšší výkon není nutně lepší, není ekonomičtější zakoupit zařízení s nižším výkonem?"
Ani toto tvrzení není zcela správné.
Pokud výkon zařízení nedosahuje skutečných technologických požadavků, nemusí být dosaženo požadované hloubky průniku svaru ani požadované rychlosti svařování.
Například při zpracování tlustších kovových plechů, hlubokých svárových švů nebo aplikací vyžadujících vysoký výrobní výkon může nedostatečný výkon nutit ke snížení rychlosti svařování nebo dokonce vést k selhání dosažení požadované kvality svaru.
Klíčem k výběru výkonu laserového svařovacího stroje tedy není:
"Čím vyšší, tím lépe" nebo "Čím nižší, tím více peněz ušetříte."
Spíše jde o:
Dostačující výkon, vhodnost pro danou aplikaci a rozumnou bezpečnostní rezervu.
VI. Jak se určuje výkon laserového svařovacího stroje na základě různých provozních podmínek?
Při konkrétním výběru zvažte následující aspekty:
Svařování tenkých plechů
Jestliže jsou hlavními úkoly svařování tenkých plechů, malých součástí z plechu nebo kovových dílů pro elektroniku a domácí spotřebiče, měla by být pozornost zaměřena na přesnou regulaci a řízení tepelného příkonu spíše než na pouhé usilování o vysoký výkon.
Běžné výkonové údaje – například 1000 W, 1500 W a 2000 W – mají každý své specifické oblasti využití.
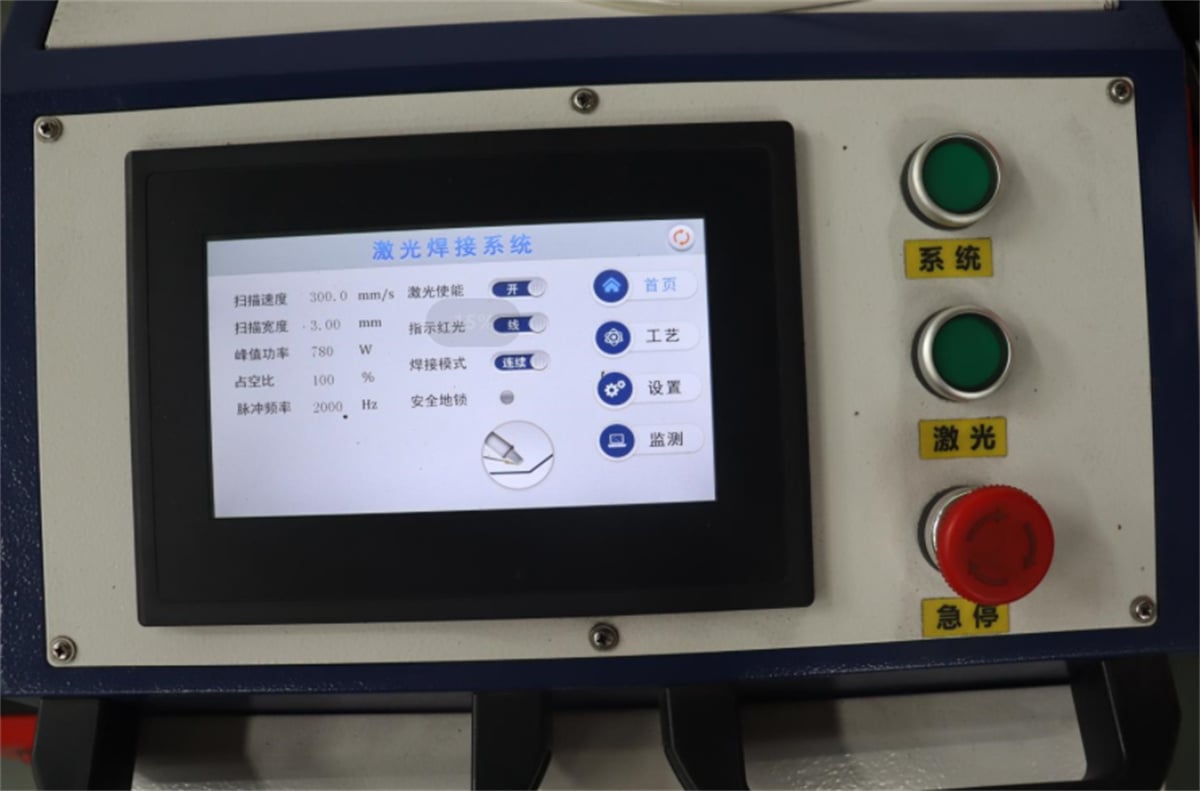
Nakonec by mělo rozhodnutí vycházet z výsledků testů s použitím skutečných materiálů a tlouštěk.
Kovové plechy střední tloušťky
Pokud se zvyšuje tloušťka výrobku a zvyšují se nároky na rychlost svařování a hloubku průniku, je třeba posoudit zařízení vyššího výkonu – například modely 2000 W nebo 3000 W.
V tomto případě je nutné komplexně zohlednit faktory, jako jsou rychlost svařování, konfigurace svarového spoje a čas výrobního cyklu.
Tloušťší plechy nebo vysoce efektivní nepřetržitá výroba
U tlustších kovových materiálů nebo výrobních scénářů, které vyžadují vyšší účinnost svařování na jednotku času, může zařízení s laserem vyššího výkonu nabídnout větší potenciál.
Finální nastavení výkonu však stále musí být určeno prostřednictvím skutečného technologického testování, nikoli pouhým výběrem výkonu pouze na základě tloušťky plechu.
VII. Pět klíčových faktorů, které je třeba zvážit při výběru svařovacího stroje s laserem
1. Materiál
Vlastnosti laserového svařování se liší u materiálů, jako je nerezová ocel, uhlíková ocel, pozinkovaný plech a hliníková slitina.
Nejprve identifikujte skutečný materiál, který má být svařován, poté posuďte požadovaný výkon.
2. Hustota
Tloušťka plechu je klíčovým referenčním faktorem pro určení výkonu laseru.
Výkon však nelze určit pouze na základě tloušťky; je třeba také zohlednit další faktory, jako je konfigurace svařovaného spoje, rychlost svařování a specifikace výrobku.
3. Rychlost svařování
Pokud má podnik přísné požadavky na dobu výrobního cyklu, je nutné zvážit rovnováhu mezi výkonem zařízení a cílovou rychlostí svařování.
4. Požadavky na svar
Různé výrobky mají odlišné požadavky na vzhled svaru, hloubku průniku, deformaci a pevnost svaru.
U výrobků s vysokými estetickými požadavky je obzvláště důležitá komplexní kontrola celého procesu.
5. Budoucí výrobní potřeby
Pokud podnik plánuje v budoucnu modernizaci výrobků, zvýšení tloušťky plechů nebo rozšíření výrobní kapacity, je vhodné vybrat zařízení s určitou rezervní kapacitou nad současnými požadavky procesu.
Tím se zabrání nedostatečnosti stávajícího zařízení i nutnosti opakovaných nákupů zařízení v krátkodobém horizontu.
VIII. Proč provádět zkoušky na vzorcích před zakoupením laserového svařovacího stroje?
Laserové svařovací stroje jsou zařízení, u nichž je samotný proces rozhodující.
I u stejného kovového plechu o tloušťce 2 mm se požadavky na výkon zařízení mohou lišit v závislosti na materiálu, tvaru svařovaného spoje, montážní mezeře a rychlosti výroby.
Proto je doporučeno, aby podniky před zakoupením provedly zkoušky na skutečných výrobních dílích.
Skutečné zkoušky na vzorcích umožňují ověřit:
Jaká úroveň výkonu je vhodná?
Jaké rychlosti svařování lze dosáhnout?
Vyhovuje hloubka průniku požadavkům? Vyhovuje vzhled svary normám?
Vyskytují se nějaké problémy, jako je propálení, rozstřikování nebo deformace?
Je zařízení vhodné pro následnou sériovou výrobu?
Testování na skutečných součástkách poskytuje názornější hodnocení než pouhé prohlížení technických parametrů zařízení.
Toto je zvláště důležité pro firmy, které poprvé zavádějí laserové svařování; testování vzorků pomáhá minimalizovat rozdíl mezi výběrem zařízení a skutečnými požadavky výroby.
IX. Správný přístup k výběru výkonu laserového svařovacího stroje
Shrnutí celého postupu výběru jednou větou:
Nejprve prozkoumejte součástku, poté určete technologii; nejprve proveďte testy, poté určete výkon.
Nepředpokládejte, že potřebujete stroj o výkonu 3 000 W jen proto, že ho používá konkurence.
Stejně tak se automaticky nezaměřujte na stroj s nízkým výkonem jen proto, že model o výkonu 1 000 W má nižší cenu.
Racionálnější postup výběru vypadá následovně:
Určete materiál → Určete tloušťku → Upřesněte požadavky na svařování → Určete čas výrobního cyklu → Otestujte na skutečných součástkách → Určete výkon laseru → Nakonfigurujte zařízení.
Laserový svařovací stroj vybraný tímto způsobem lépe odpovídá skutečným výrobním požadavkům.
X. Laserové svařovací stroje: Vyšší výkon není vždy lepší – rozhodující je správné přizpůsobení.
Řešení pro laserové svařování vám umožňují přizpůsobit výkon zařízení konkrétnímu materiálu, tloušťce, konstrukci svařovaného spoje a času výrobního cyklu. Nejste si jisti, kterou úroveň výkonu zvolit? Pošlete nám své skutečné součástky; společnost JUGAO nabízí bezplatné technologické posouzení a vzorové testování. Na základě skutečných výsledků svařování určíme optimální řešení zařízení, čímž vám pomůžeme vyhnout se odhadům a zajistíme, že bude svařovací stroj skutečně sloužit vašim výrobním potřebám.

