





Защо температурните проблеми с машините за огъване на тръби водят до дефекти при огъването?
Проблемата с температурата при гънене на тръби всъщност е доста тънка. Може да имате безупречен програмен код и идеални инструменти, а все пак изгънатите тръби да се получават неправилни — първата партида е в ред, докато втората е извън спецификацията; детайлите, произведени сутрин, минават инспекцията, но онези, произведени следобед, отклоняват се от допустимите отклонения. Често проблемът не е свързан с повреда на машината; той е тихото влияние на температурата.
I. Топлинно разширение на метала
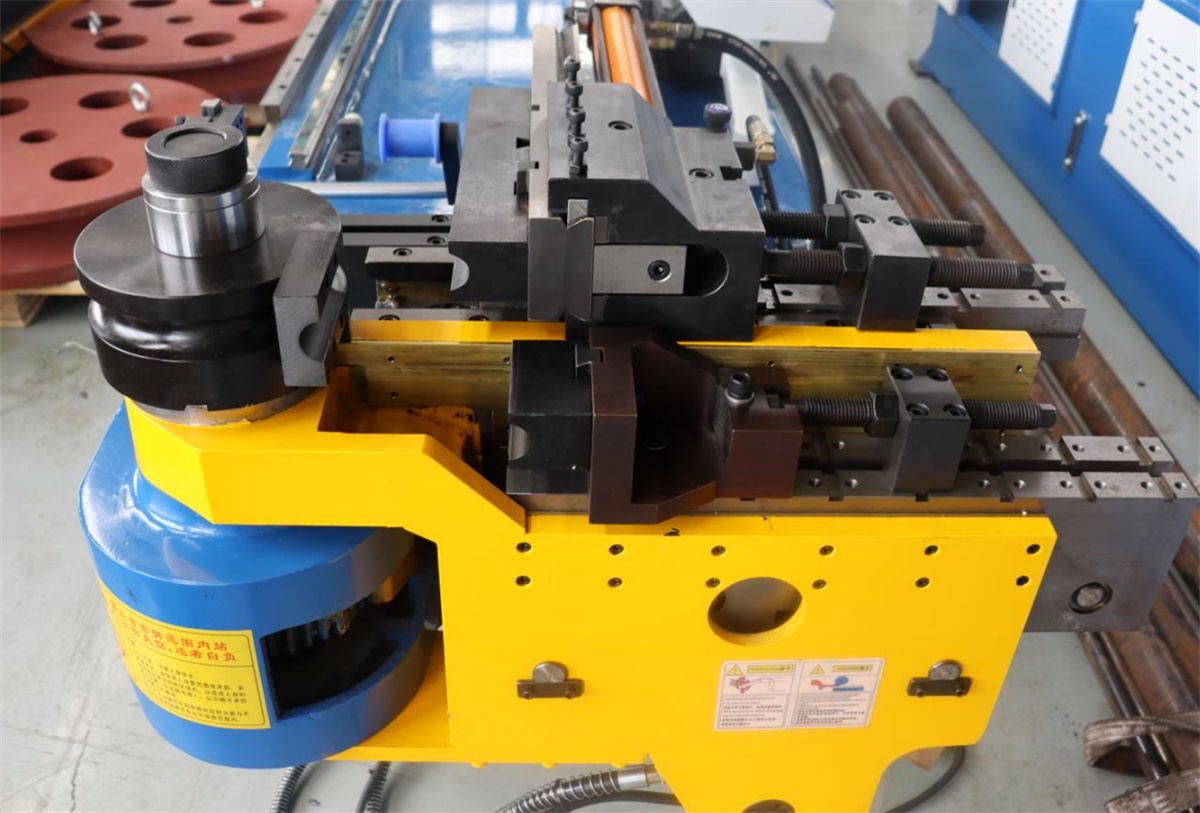
По време на процеса на огъване тръбата се загрява постепенно поради деформацията и триенето. С повишаването на температурата метала се разширява, което води до незначителни промени в разпределението на дебелината на стената, диаметъра и дори дължината. Макар тези промени да са пренебрежими за стомана, ефектът от термичното разширение е много по-изразен при алуминий.
За да се усложни още повече положението, характеристиките на еластичното връщане на материала се различават при горещо и студено състояние. При използване на абсолютно същата програма студена тръба може да даде идеалния ъгъл, докато горещата тръба може да покаже недостатъчно или прекомерно еластично връщане. Това обяснява защо качеството на тръбите варира с времето на една и съща машина: както температурата на околната среда, така и температурата на материала са се променили.
II. Променящи се температури на инструментите
Постоянно триене възниква между тръбата и инструментите по време на огъване. След определен брой огъвания температурите на матрицата за огъване, стискателната матрица и огъващия прът постепенно се повишават. Когато инструментите се нагряват, динамиката на контакта между тръбата и инструментите се променя.
Това може да доведе до проблеми като повърхностни драскотини (следи от плъзгане) по тръбата, неравномерно съпротивление при огъване и разрушаване на смазочния материал за огъване на контактната повърхност. Тези проблеми рядко се проявяват веднага; те обикновено се появяват постепенно след известен период на експлоатация, а операторите често не ги свързват с температурата на инструментите.
III. Температурата на хидравличното масло директно влияе върху огъващата сила
Хидравличното масло служи като средство за предаване на мощност в хидравличните тръбогъвачи. Промените в температурата на маслото променят неговата вискозитет, което от своя страна влияе върху ефективността на предаване на налягането в системата.
Когато температурата на маслото е ниска, маслото е гъсто и системата реагира бавно; стягането и огъването може да липсва рязкост. Обратно, когато температурата на маслото е висока, маслото се разрежда, което води до увеличена вътрешна течност и неспособност за поддържане на налягане, което може да доведе до недостатъчна огъваща сила. Резултатът е отклонение на ъгъла на огъване — той е или твърде голям, или твърде малък.
По време на продължително, непрекъснато производство температурата на маслото постепенно се повишава. Ако не се вземат мерки, температурата може да надвиши оптималния диапазон; това не само компрометира прецизността, но и ускорява стареенето на уплътненията.
IV. Сезонно влияние на температурата на околната среда
Температурата в работилницата се променя между зимата (студено) и лятото (горещо), а тези околните промени влияят върху машините за огъване на тръби.
По време на студено стартиране през зимата зазорите между машинните компоненти са по-малки поради ниската температура, а хидравличното масло е по-вискоозно. Ако масовото производство започне без предварително затопляне, качеството на първоначално извитите тръби може да се различава от това на тръбите, произведени по-късно.
Някои оператори обикновено пускат машината без натоварване в продължение на десет до петнадесет минути след стартирането, като чакат температурата да се стабилизира, преди да започнат работа. Това е добре обоснована практика.
V. Методи за контрол на температурата
След включване на машината всеки ден я оставете да работи без натоварване в продължение на определен период, за да се повиши температурата на хидравличното масло и да се постигне топлинно равновесие между компонентите, преди да започне официалното производство.
По време на непрекъснато масово производство следете показанията на термометъра за температурата на маслото. Ако температурата на маслото остане постоянно висока, проверете системата за охлаждане: уверете се, че охладителният вентилатор работи и че масленият охладител не е запушен.
Изборът на подходящо масло за огъване на тръби също е от решаващо значение. Различните класове масло имат различни температурни диапазони на приложение; изборът на масло, подходящо за конкретната ви производствена среда, гарантира по-постоянна смазваща ефективност.
За производство с висока прецизност разгледайте възможността за инсталиране на климатична инсталация или вентилационно оборудване в работилницата, за да се намали влиянието на колебанията в температурата на околната среда върху машината.
VI. Методи за ежедневен мониторинг
Термометърът за температурата на маслото служи като директен справочен инструмент; наблюдението на стабилността на температурата помага за оценка на ефективността на системата за охлаждане. Ако температурата остане висока, проверете системата за охлаждане за запушвания и потвърдете, че вентилаторът функционира правилно.
Операторите също могат да измерват температурата на движещите се части по време на работа – например при смяна на формите или настройка на оборудването. Ако се установи ясна корелация между качеството на огъване на тръбите и фактори като времето или температурата на въздуха, е много вероятно температурата да влияе върху точността.
Записвайте и сравнявайте набори от данни – включително температурата на околната среда, температурата на маслото, работното време на машината и качеството на огъване на тръбите – за да се идентифицират закономерности.

