





Каква е разликата между машините за точково заваряване и машините за лазерно заваряване?
В металообработката и производството както машините за точково заваряване, така и машините за лазерно заваряване са често срещани видове заваръчни оборудвания; обаче те се различават значително по отношение на принципите на заваряване, подходящите приложения, конструкцията на оборудването и производствените методи.
За предприятията, търсещи производители на заваръчна техника, първата стъпка при избора между различните налични на пазара опции е да се разберат разликите между точковото и лазерното заваряване. Техниката трябва да се избира въз основа на конкретните характеристики на продукта и производствените изисквания, а не просто чрез опит да се установи кой от двата типа е „по-добър“.
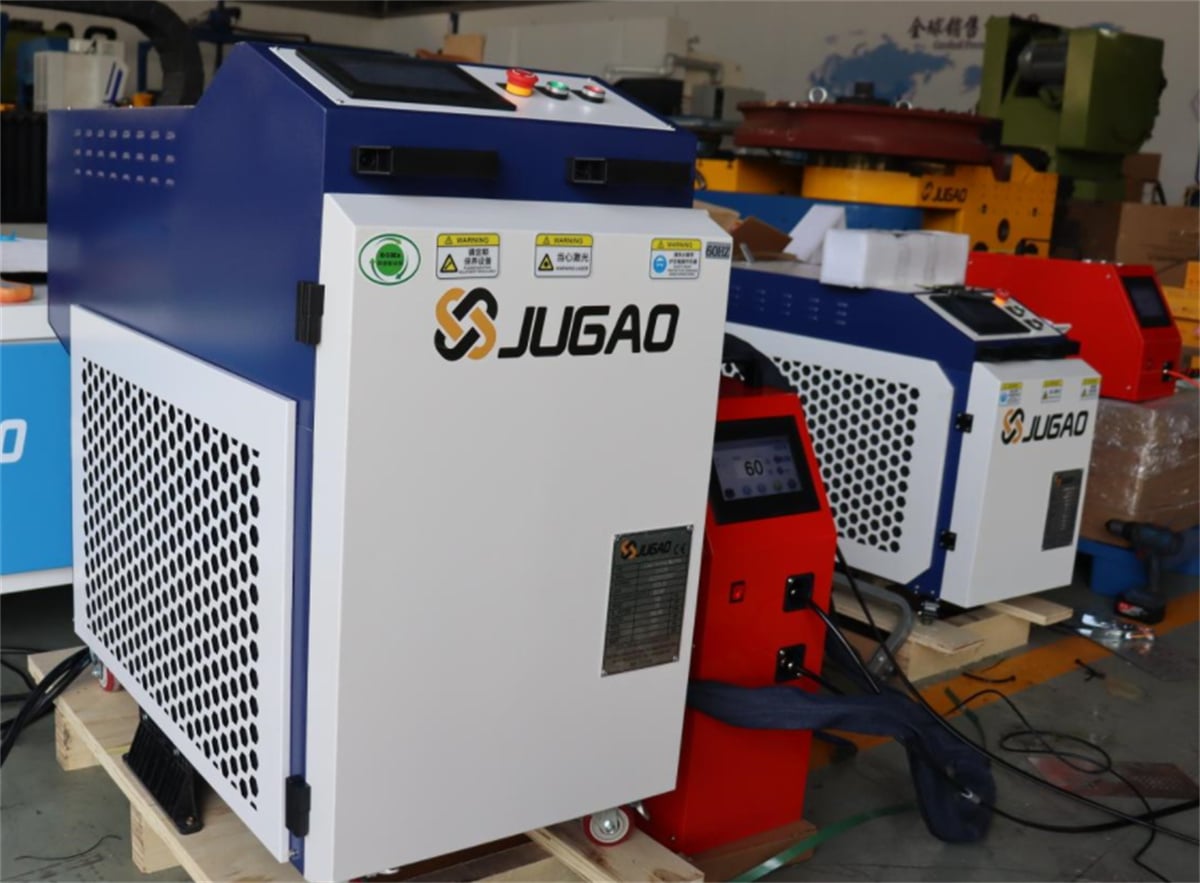
Какво точно отличава машините за точково заваряване от машините за лазерно заваряване и за кои сценарии всяка от тях е най-подходяща?
I. Различни принципи на заваряване
Машините за точково заваряване са вид съпротивителна заваръчна техника. Основната им функция е да прилагат налягане върху обработваната част чрез електроди, едновременно с пропускането на заваръчен ток през нея; това генерира топлина в контактната област и формира заваръчен пункт.
Следователно точковото заваряване обикновено изисква физически контакт между електродите и обработваната част. То е добре подходящо за продукти, които изискват връзки в определени, фиксирани точки.
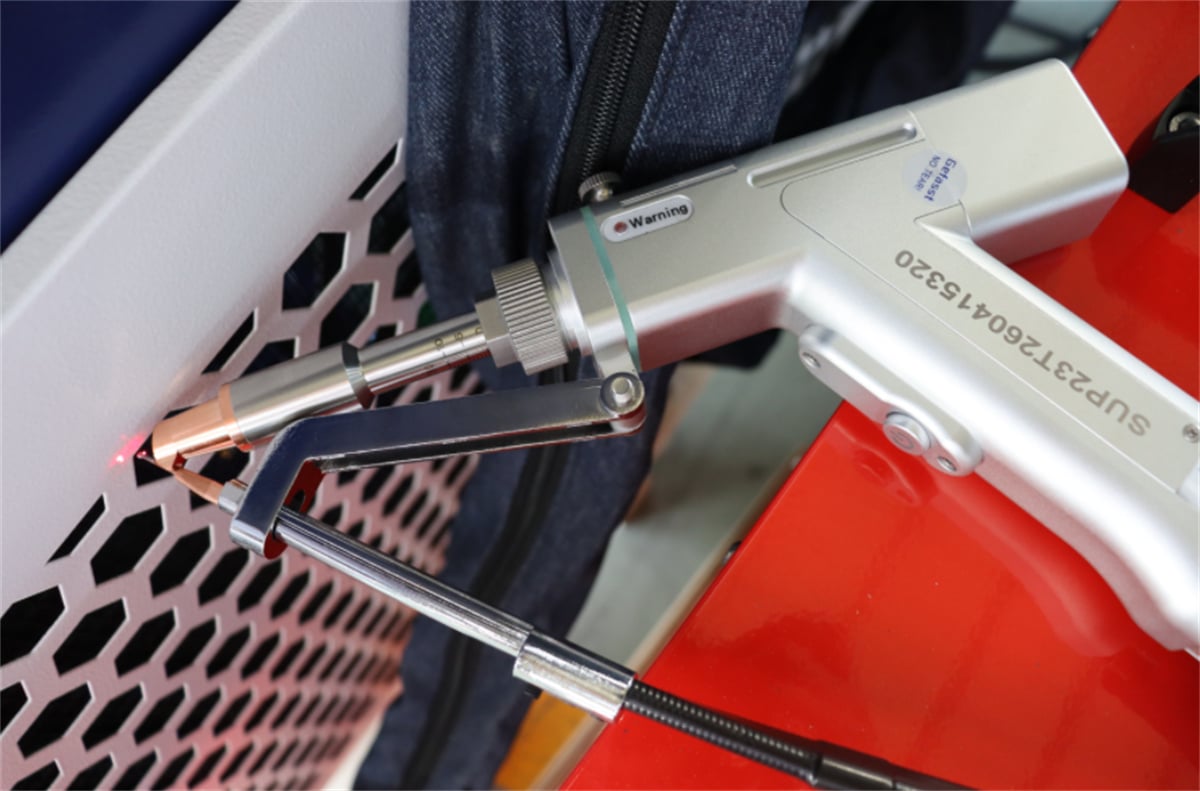
От друга страна, лазерните заваръчни машини използват лазерен лъч с висока плътност на енергия, насочен към повърхността на материала, което предизвиква бързо топене на зоната за заваряване и формиране на заваръчен шев. В зависимост от конструкцията на продукта лазерното заваряване може да се извършва като непрекъснато заваряване, точково заваряване или заваряване по определена траектория.
Просто казано:
Точковото заваряване се фокусира върху „съединяване чрез заваръчни точки“, докато лазерното заваряване се фокусира върху „съединяване чрез топене, индуцирано от лазер“.
Между двете няма проста еднозначна заместваща връзка; действителният избор зависи от конструкцията на продукта и технологичните изисквания.
II. За кои продукти са най-подходящи точковите заваръчни машини?
Точковото заваряване се характеризира с висока скорост на заваряване и пригодност за многоточкови съединения, поради което се използва широко в масовото производство.
Примери включват:
Продукти от метални жици и мрежести панели;
Штамповани метални фурнитури;
Конструктивни компоненти от листов метал;
Метални части за домакински уреди;
Автомобилни компоненти;
Метални съединители за електроника и електрически уреди;
Метални компоненти за батерии и приложения в областта на новата енергия.
За определени продукти заготовката е проектирана с няколко фиксирани точки за заваряване; процесът просто изисква точното позициониране на горните и долните слоеве материал и използването на електроди за извършване на заварката. В такива случаи често се предпочитат машини за точково заваряване.
III. За кои продукти са най-подходящи лазерните заваръчни машини?
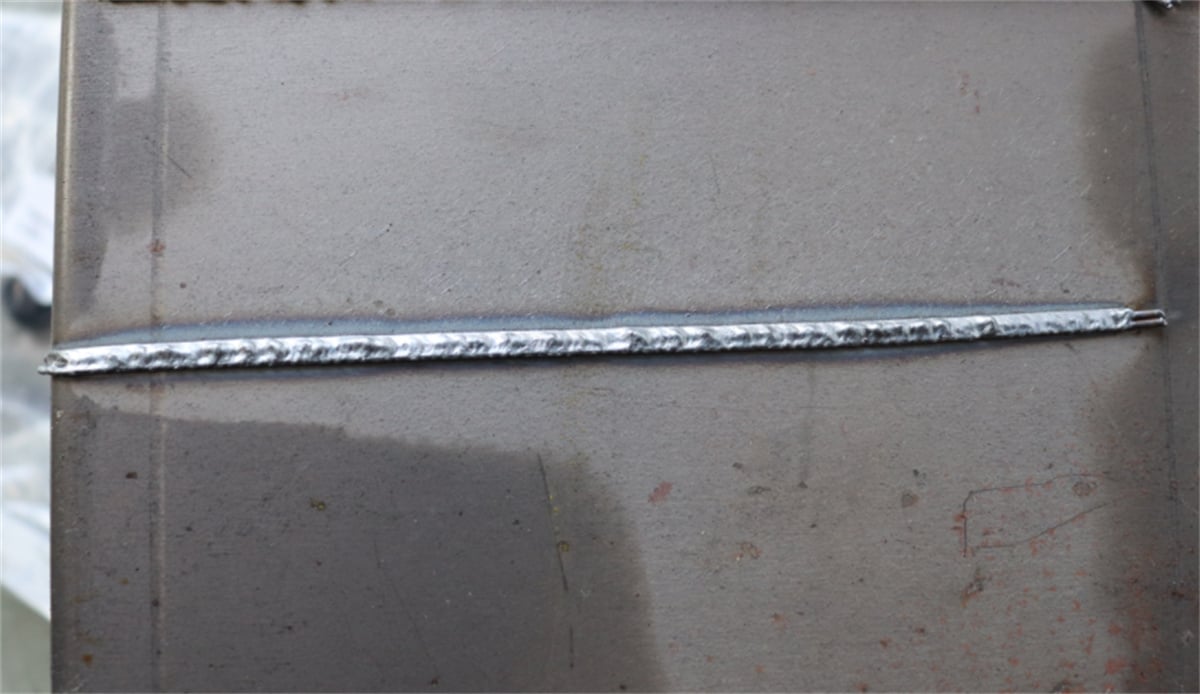
Една от характеристиките на лазерното заваряване е концентрацията на зоната за заваряване; траекторията на заварката може да се адаптира според конструктивния дизайн на продукта. Следователно тя намира широко приложение в прецизната металообработка, приложения с високи изисквания към естетиката и производството на сложни конструктивни компоненти.
Често срещани приложения включват:
Фурнитура и ламарини: Заваряване на метални конструктивни части като неръждаема стомана и оцинковани листове;
Нова енергия и енергийни хранилища: Батерийни корпуси, метални конструктивни компоненти и др.
Битова техника и кухненски принадлежности: Метални корпуси, скоби и свързани структурни части;
Производство на прецизна електроника: Метални части, изискващи висока точност при заваряването и естетично качество;
Автомобилна промишленост и компоненти: Заваряване на специфични метални структурни части и компоненти.
Лазерните заваръчни устройства са налични в различни форми, като ръчни лазерни заваръчни апарати с автоматични подавачи на тел, въздушно охлаждани лазерни заваръчни апарати, плоски „безмаркови“ лазерни заваръчни апарати, галванометрични лазерни заваръчни апарати и роботизирани лазерни заваръчни работни станции.
Следователно терминът „лазерен заваръчен апарат“ не се отнася до един-единствен тип оборудване; конкретният избор зависи от изискванията към производствения процес на продукта.
IV. Какви са разликите в производствените методи между точковото и лазерното заваряване?
Между двата заваръчни процеса има значителни разлики в производствените методи.
Точковото заваряване обикновено изисква електродът да се допира до заготовката; местоположението на заварката е ограничено от конструкцията на електрода и достъпността до заготовката. За продукти, които изискват множество точки за заваряване, производствената ефективност може да се подобри чрез многоточково заваряване, специализирана оснастка или автоматизирано оборудване.
Лазерното заваряване, напротив, насочва лъча към определено място. То може да заварява области, които са труднодостъпни за традиционните електроди, като използва конфигурацията на оборудването и подходящата оснастка.
В автоматизираното производство лазерното заваряване може да се интегрира с роботи, подвижни платформи и системи за визуално позициониране, за да се постигне изключително гъвкав контрол върху заваръчната траектория.
Следователно точковото заваряване е силно препоръчително за продукти, които изискват фиксирани точки за заваряване и високоскоростно, серийно свързване. Лазерното заваряване трябва да се разглежда за продукти, които изискват непрекъснати шевове, сложни траектории или високи естетически изисквания към заварката.
V. Как избирате между точкова и лазерна заваръчна машина?
При закупуването на оборудване предприятията могат да оценяват възможностите според следните фактори:
| Критерии за сравнение | МАШИНА ЗА ТОЧКОВО СВАРВАНЕ | Лазерна заваръчна машина |
| Метод на заваряване | РЕЗИСТИВНА СВАРКА | Лазерно сливане чрез заваряване |
| Основна конфигурация на съединението | Точково сварване | Точково заваряване, непрекъснато шевно заваряване, заваряване по траектория |
| Контакт с заготовката | Обикновено изисква контакт с електрод | Лазерен лъч, приложен към зоната за заваряване |
| Чести приложения | Штампани части, мрежи от жица, компоненти за фурнитура и др. | Листов метал, прецизни части, конструктивни компоненти и др. |
| Тип на автоматизация | Многоточково заваряване, автоматично точково заваряване | Платформи, галванометрични скенери, роботи и др. |
| Ключови фактори за избор | Ток, налягане, време, електроди и др. | Лазерна мощност, материал, дебелина на листа, заваръчен шев и др. |
Забележка: Тази таблица служи само за предварително разбиране и не трябва да се използва като единствена основа за избор на оборудване.
Преди окончателното определяне на избора на оборудване е задължително да се извърши валидация на процеса чрез реални пробни изделия.
VI. Защо се препоръчва пробно заваряване при закупуване на заваръчно оборудване?
Независимо дали се избира точково или лазерно заваряване, полагането на доверие само върху имената на продуктите или техническите характеристики на оборудването може да доведе до неточности.
Например дори при стоманени изделия от неръждаема стомана вариациите в дебелината на плочата, конструктивното оформление и местоположението на заваръчните точки могат да водят до различни изисквания към конфигурацията на оборудването и параметрите на заваряването.
Логичният работен поток е следният:
Образци на продукти/чертежи → Потвърждение на материала и дебелината → Анализ на местоположението на заварките → Технологичен план → Пробно заваряване → Инспекция на качеството на заварките → Окончателно определяне на оборудването
За предприятията пробното заваряване не само позволява оценка на качеството на заварките, но и осигурява ранна информация за работата на оборудването, времето за производствения цикъл и съвместимостта между продукта и оборудването.
Заключение
Точковото заваряване е по-подходящо за продукти, които изискват предимно фиксирани точкови връзки, докато лазерното заваряване отговаря на изискванията за непрекъснати шевове, заваряване по траектория и приложения, изискващи висока прецизност и превъзходно естетическо качество. При избора на заваръчно оборудване най-критичният фактор, който предприятията трябва да вземат предвид, е съвместимостта между продукта и процеса на заваряване.

