





Wat is die verskil tussen puntlasmasjiene en laserslasmasjiene?
In metaalverwerking en -vervaardiging is beide puntlasmasjiene en laserslasmasjiene algemene soorte lasuitrusting; egter verskil hulle beduidend ten opsigte van lasbeginsels, toepaslike toepassings, toestelstruktuur en vervaardigingsmetodes.
Vir besighede wat soek na vervaardigers van lasuitrusting, is die eerste stap wanneer hulle met verskeie opsies op die mark gekonfronteer word om die verskille tussen puntlas- en laserslasser te verstaan. Toestelle moet gekies word gebaseer op spesifieke produkkenmerke en vervaardigingsvereistes, eerder as om bloot te probeer bepaal watter tipe "beter" is.
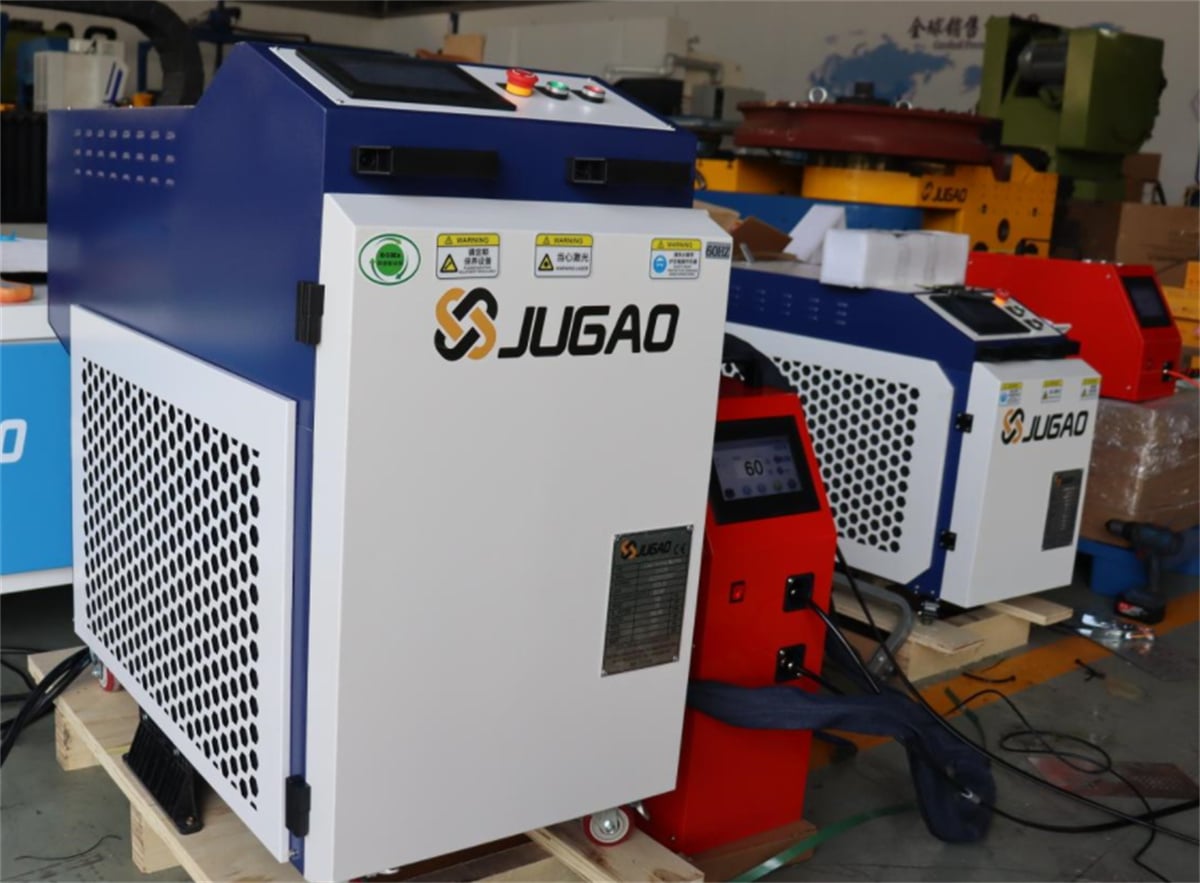
Wat onderskei nou presies puntlasser van laserslasser, en vir watter gevalle is elkeen die beste geskik?
I. Verskillende lasbeginsels
Puntlasser is 'n tipe weerstandslasuitrusting. Hulle werk hoofsaaklik deur druk op die werkstuk toe te pas via elektrodes terwyl 'n lasstroom gelyktydig daardeur gestuur word; hierdie genereer hitte by die kontakarea en skep 'n laspunt.
Gevolglik vereis puntlas gewoonlik fisiese kontak tussen die elektrodes en die werkstuk. Dit is goed geskik vir produkte wat verbindings by spesifieke, vasgevestelde punte benodig.
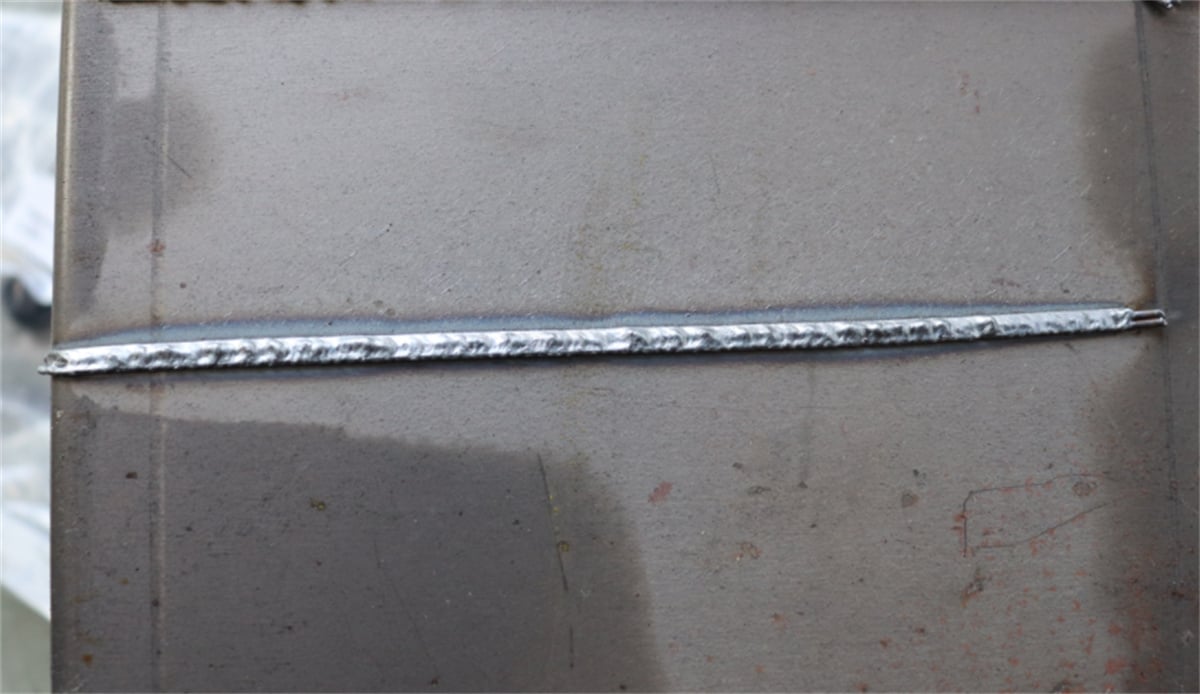
Laserlasmasjiene, aan die ander kant, maak gebruik van 'n hoë-energie-digtheid-laserstraal wat op die materiaal se oppervlak gerig word, wat veroorsaak dat die lasgebied vinnig smelt en 'n lasnaad vorm. Afhangende van die produkstruktuur kan laserlassing uitgevoer word as deurlopende las, puntlas of las langs 'n spesifieke pad.
Vereenvoudig gestel:
Puntlassing fokus op "verbinding deur laspunte", terwyl laserlassing fokus op "verbinding deur laser-geïnduseerde smelting".
Daar is nie 'n eenvoudige een-tot-een-vervangingsverhouding tussen die twee nie; die werklike keuse hang af van die produkstruktuur en prosesvereistes.
II. Watter produkte is die beste geskik vir puntlasmasjiene?
Puntlassing word gekenmerk deur hoë lasspoed en geskikheid vir multi-puntverbindings, wat dit wydverspreid in massa-afvaardiging maak.
Voorbeelde sluit in:
Metaaldraadprodukte en netwerkpanele;
Hardeware-stansings;
Plaatmetaal-strukturele komponente;
Metaalkomponente vir huishoudelike toestelle;
Motoronderdele;
Metaalverbindings vir elektronika en elektriese toestelle;
Metaalkomponente vir batterye en nuwe energie-toepassings.
Vir sekere produkte word die werkstuk ontwerp met verskeie vasgeveste laspunte; die proses vereis bloot die akkurate posisionering van die boonste en onderste lae materiaal en die gebruik van elektrodes om die las te voltooi. In sulke gevalle is puntlasmasjiene dikwels die meer reguit keuse.
III. Watter produkte is die beste geskik vir laserslasmasjiene?
Een kenmerk van laserslassing is die konsentrasie van die lasgebied; die lasspad kan aangepas word na aanleiding van die produk se strukturele ontwerp. Gevolglik word dit wyd gebruik in presisie-metaalbewerking, toepassings wat hoë estetiese standaarde vereis, en die vervaardiging van komplekse strukturele komponente.
Algemene toepassings sluit in:
Hardeware en plaatmetaal: Las van metaalstrukturele dele soos roestvrystaal en ver sinkte plate;
Nuwe energie en energie-berging: Batteryhouers, metaalstrukturele komponente, ens.;
Huishoudelike toestelle en kombuisware: Metaalhuise, beugels en verwante strukturele dele;
Presisie-elektronikavervaardiging: Metaaldele wat hoë laspresisie en estetiese gehalte vereis;
Motorvoertuie en komponente: Las van spesifieke metaalstrukturele dele en komponente.
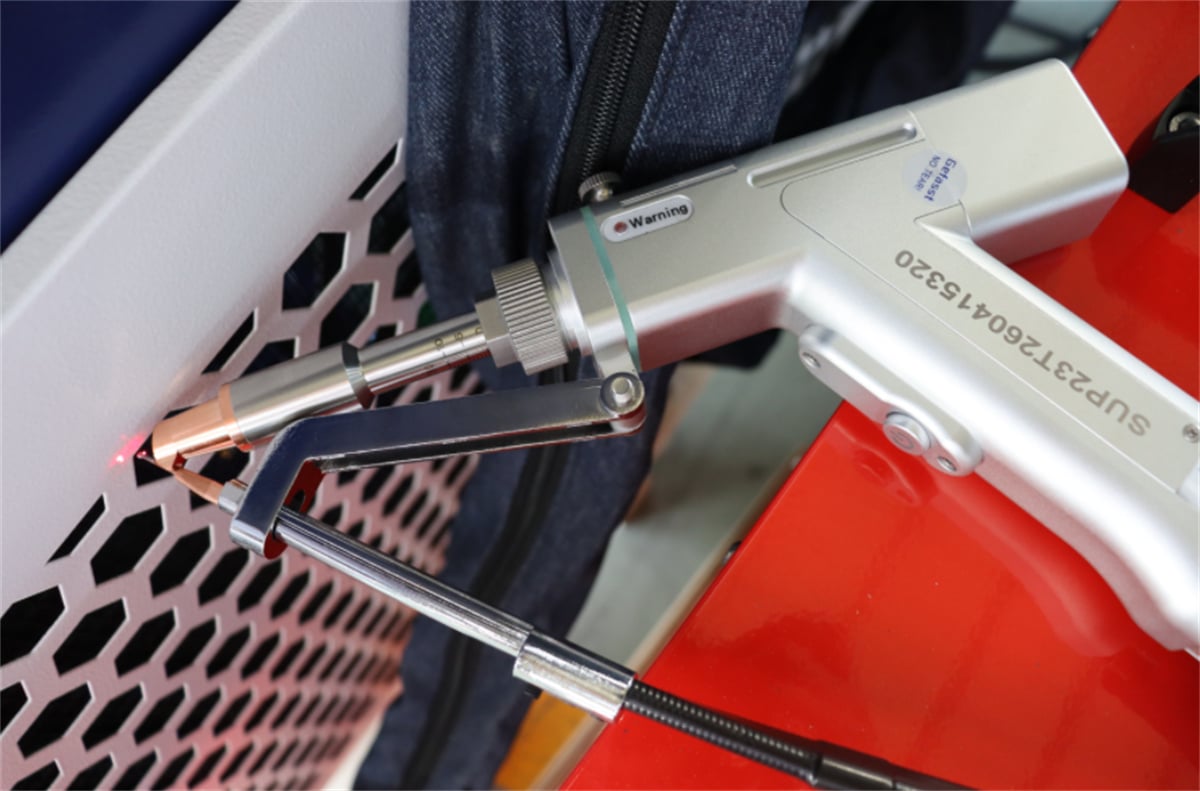
Laserlasmasjiene is beskikbaar in verskeie vorms, soos handbedryfde laserlasers met outomatiese draadvoerders, luggekoelde laserlasers, platbed "merklose" laserlasers, galvanometer-gebaseerde laserlasers en robotlaswerkstasies.
Daarom verwys "laserlasmasjien" nie na een tipe toestel nie; die spesifieke keuse hang af van die produk se vervaardigingsprosesvereistes.
IV. Hoe verskil die vervaardigingsmetodes van puntlas en laserlas?
Daar is beduidende verskille in die vervaardigingsmetodes tussen hierdie twee lasprosesse.
Puntlaswerk vereis gewoonlik dat die elektrode kontak maak met die werkstuk; die lasplek word beperk deur die struktuur van die elektrode en die toeganklikheid van die werkstuk. Vir produkte wat baie laspunte benodig, kan die vervaardigingseffektiwiteit verbeter word deur veelvuldige-puntlaswerk, spesiale gereedskap of outomatiese toerusting.
Laserlaswerk rig, in teenstelling daarmee, die straal na 'n spesifieke plek. Dit kan areas las wat moeilik vir tradisionele elektrodes bereikbaar is, deur die konfigurasie van die toerusting en geskikte gereedskap te gebruik.
In outomatiese vervaardiging kan laserlaswerk geïntegreer word met robotte, bewegingsplatforms en sigposisioneringstelsels om hoogs buigsame beheer oor die laspad te bereik.
Daarom is puntlaswerk 'n sterk kandidaat vir produkte wat vasgevestelde laspunte en hoëspoed, partystyl verbinding vereis. Laserlaswerk moet oorweeg word vir produkte wat aanhoudende nate, ingewikkelde paaie of hoë estetiese standaarde vir die las vereis.
V. Hoe kies jy tussen ’n puntlasmasjien en ’n laserslasmasjien?
By die aankoop van toerusting kan ondernemings opsies evalueer op grond van die volgende faktore:
| Vergelykingskriteria | Puntwelsmasjien | Laserlasmasjien |
| Lastegniek | Weerstandlas | Laser-smeglas |
| Primêre verbindingkonfigurasie | Plek Soldeer | Puntlas, aanhoudende naadlas, padlas |
| Werkstukkontak | Vereis gewoonlik elektrodekontak | Laserstraal wat op die lasgebied toegepas word |
| Algemene toepassings | Gestampde dele, draadnetwerk, hardewarekomponente, ens. | Plaatmetaal, presisiedele, strukturele komponente, ens. |
| Tipe Outomatisering | Multi-punt las, outomatiese puntlas | Platforme, galvanometer-skandeerders, robotte, ens. |
| Sleutel Kies Faktore | Stroom, druk, tyd, elektrodes, ens. | Laserkrag, materiaal, plaatdikte, lasnaad, ens. |
Let op: Hierdie tabel is slegs vir 'n voorlopige begrip en moet nie as die enigste grondslag vir toestelkeuse gebruik word nie.
Voor die finale bevestiging van die toestelkeuse is dit noodsaaklik om prosesvalidering met werklike produkvoorbeelde uit te voer.
VI. Hoekom word proeflas aanbeveel wanneer lasoortoestelle gekoop word?
Of u nou puntlas of laserlas kies, kan die uitsluitlike vertroue op produkname of toestelspesifikasies tot onakkuraatheid lei.
Byvoorbeeld, selfs met roestvrystaalprodukte kan variasie in plaatdikte, strukturele ontwerp en laspuntligging tot verskillende vereistes vir toestelkonfigurasie en lasparameters lei.
'n Logiese werkvloei is soos volg:
Produkmonsters/tekeninge → Bevestiging van materiaal en dikte → Ontleding van lasplekke → Prosessplan → Proeflas van monsters → Inspeksie van lasgehalte → Finalisering van toerusting
Vir ondernemings laat proeflassing nie net die beoordeling van lasgehalte toe nie, maar verskaf dit ook vroeë insig in die bedryf van toerusting, produksiesikustye en die versoenbaarheid tussen die produk en die toerusting.
Gevolgtrekking
Puntlassing is beter geskik vir produkte wat hoofsaaklik vasgepunte verbindings vereis, terwyl laserlassing kontinue nate, padlassing en toepassings wat hoë presisie en uitstekende estetiese afwerking vereis, ondersteun. By die keuse van lastoerusting is die belangrikste faktor wat ondernemings moet oorweeg, die versoenbaarheid tussen die produk en die lasproses.

