





Hoe om die regte materiaal vir ponsing te kies
Wanneer ek ’n nuwe ponsprojek aanvaar, is die eerste vraag wat ek myself vra eenvoudig: watter materiaal vir ponsing sal die beste kombinasie van onderdeelkwaliteit, gereedskaplevensduur en koste-effektiwiteit lewer? Kies die verkeerde plaat en jy word met ruwe rande, gebreekte ponse en afvalkoers wat vinnig styg. Kies slim, en jy kry skoon snydings, gereedskap wat lank duur, en produksie wat glad loop. In hierdie gids deel ek die kriteria waarop ek staatmaak wanneer ek die regte materiaal vir ponsing kies, sodat jy die soetplek tussen prestasie en winsgewendheid kan bereik.
Begrip van materiaaleienskappe vir metaalponsing
Trekkrag en Vormbaarheid
Elke plaat het 'n breekpunt. Materiale met hoër treksterkte, soos roestvrystaal, vereis meer tonnage en verkort die lewensduur van die stans, terwyl sagter metale soos sagte staal of aluminium maklik gestans word maar kan vervorm as die proses nie presies afgestel is nie. Ek pas altyd die materiaalsterkte aan die pers se kapasiteitsbuffer aan, met ten minste 20 % speelruimte sodat die masjien nooit oorbelas word nie.
Hardheid en Skuurkrag
Hardheid vertaal direk na gereedskapverslet. Skuuragtige legerings, veral dié met 'n hoë silikon- of chroominhoud, versleter die stansvlakke vinnig. Om dit te keer, gebruik ek óf bedekte gereedskap (TiN of TiCN) óf ek ruil na 'n effens sagter legering wanneer die onderdeelspesifikasies dit toelaat.
Oppervlakafwerking en Bedekkings
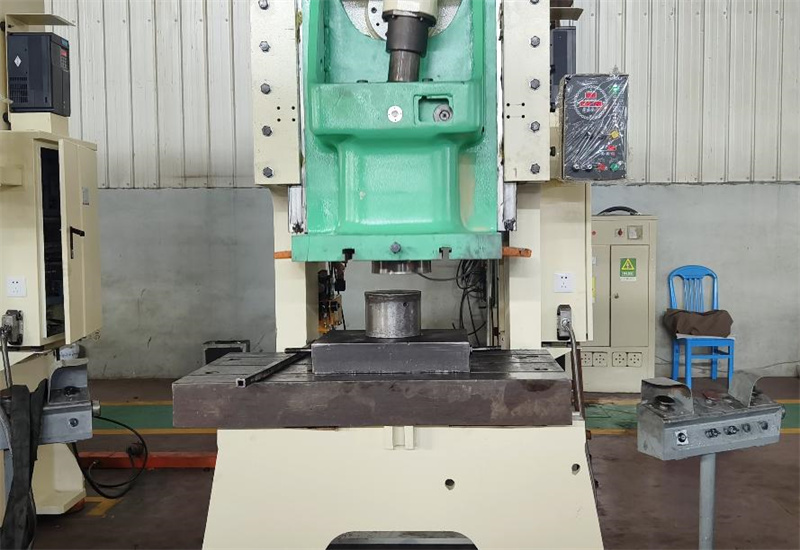
Gegalvaniseerde of voorverfde plate het oppervlaklae wat tydens ponsing kan kleef of afskulp. Ek toets eers 'n klein partjie en let op vir afskalling of 'n opgeboude rand. Indien die bedekking afskulp, pas ek die spasie aan of brei 'n ligte smeerlaag aan.
Materiaal wat by die ponsmasjien se vermoë pas
Tonnelvereistes en perswaardering
U pers het 'n maksimum ponskrag, en elke materiaal-en-dikte-kombinasie gebruik sy deel daarvan. Ek doen 'n vinnige berekening — materiaal se skuifsterkte maal omtreklengte maal dikte — om te bevestig dat ek onder die masjien se gewaardeerde tonnel bly. As u dit oorskry, word gereedskapversaking net 'n kwessie van tyd.
Gereedskapvertoonbaarheid en spasie
Verskillende materiale vereis verskillende matrijs-spasies. Roestvrystaal mag 8% van die plaatdikte benodig, terwyl aluminium met 4% kan klaarkom. Wanneer ek by die korrekte spasie bly, kry ek skoner rande, minder gors en stilere bedryf.
Materiaaldikte teenoor ponsdeursnee-verhouding
ʼN Algemene reël wat ek volg, is om nooit ʼn gaatjie met ʼn deursnee kleiner as die plaatdikte in hoësterktelegerings te pers nie. As jy hierdie verhouding verbreek, styg die risiko van persbukkels en slaktrekking skerp.
Kosteads, beskikbaarheid en volhoubaarheid-oorwegings
Plaatkoste teenoor afvalkoers
ʼN Goedkoper materiaal is nie altyd die voordeel wat dit blyk nie. As ek 10 % van elke plaat moet weggooi as gevolg van randagtigheid of mikro-kraak, styg die koste per onderdeel baie vinnig. Ek doen ʼn vinnige ROI-vergelyking tussen hoërgraadplaat met laer afval teenoor begrotingsgraadopsies met ʼn hoër afkeurkoers.
Verskaffingsket reliabiliteit
ʼN Perfekte spesifikasie beteken niks as die materiaal nie tydig kan arriveer nie. Ek handhaaf ʼn A-lys van verskaffers vir kritieke legerings en bevestig altyd lewerdae voordat ek leweringsdatums aan klante belowe.
Herwinbaarheid en omgewingsinvloed
Kliënte vra toenemend na groener opsies. Aluminium en sagte staal behaal hoë punte vir herwinbaarheid, terwyl eksotiese legerings spesiale verwydering mag vereis. Die beklemtoon van ’n materiaal se volhoubare profiel kan help om kontrakte in omgewingsbewuste markte te wen.
Praktiese stappe om materiaal vir ’n nuwe ponsprojek te evalueer
Prototipe-ponsproewe
Voordat ek aan ’n volledige vervaardigingsreeks begin, pon ek ’n klein partjie en ondersoek randkwaliteit, slakverwydering en ponswerk onder ’n mikroskoop. Indien die resultate nie skerp is nie, pas ek die spasie aan of probeer ’n ander legering.
Randkwaliteit-inspeksiekontrolelys
Ek let op vier rooi waarskuwingstekens: knop-hoogte bo 10% van die plaatdikte, rol-oor bo 15%, mikro-kraake en slaktrekking. Enige een van hierdie tekens wys my dat die materiaal- en gereedskapkombinasie aangepas moet word.
Aanpassing van parameters gebaseer op terugvoering
Soms los ’n eenvoudige vermindering in spoed of ’n verandering van smeermiddel die probleem op. Ander tye moet ek oorskakel na ’n stans wat ’n bedekking van hoër gehalte het, of selfs materiaalspesifikasies met die kliënt heronderhandel. Die sleutel is om elke verandering te dokumenteer sodat die volgende taak vanaf ’n geoptimaliseerde basis begin.
VEE
Hoe weet ek of ’n materiaal vir stanswerk te hard vir my pers is?
Bereken die benodigde tonnage as skuifsterkte maal omtrek maal dikte. Indien dit 80 % van jou pers se nominaalwaarde oorskry, soek na ’n sagter legering of ’n masjien met ’n hoër kapasiteit.
Kan ek roestvrystaal stans sonder om my werktuigstelle te beskadig?
Ja. Gebruik bedekte snelstaal of karbiedstanssleutels, verhoog die stansopening na 8–10 %, en voeg smeermiddel by om hitte en galling te beperk.
Wat is die ideale opening vir aluminiumstanswerk?
Streef na 4–5 % van die materiaaldikte. Te veel opening veroorsaak ’n randjie, terwyl te min opening die belasting op die stans en slytasie verhoog.
Het materiaalkorrigtering ’n invloed op stanswerk?
Dit doen dit beslis. Om loodreg op die grain te stans, verminder verskeuring en verbeter randkwaliteit, veral by hoë-sterkte staal.
Hoe kan ek die burr-hoogte op swaar-plaatmateriale verminder?
Probeer dubbel-hitting- of nibbling-tegnieke, skerper gereedskap en geoptimaliseerde opening. Met die regte opstelling kan sekondêre ontburringbewerkings tot ’n minimum beperk word.
Gevolgtrekking
Die keuse van die regte materiaal vir stanswerk is gelyk aan ’n kombinasie van wetenskap en ervaring. Deur materiaaleienskappe te evalueer, dit aan jou perskapasiteit aan te pas en koste sowel as volhoubaarheid in ag te neem, sal jy duur verrassings vermy en produksie op skedule hou.
Indien jy hulp nodig het met materiaaltoetse of om hoë-kwaliteit plate te bekom, neem gerus kontak op met die JUGAO-span. Ek is altyd bereid om toetsdata te deel, gereedskap aan te beveel en jou te help om slimmer eerder as harder te stans.

