





Hoe kies jy die regte lasersoldeer-masjien?
Hoe om die regte lasersoldeer masjien te kies?
Soos laserlas-tegnologie toenemend wydverspreid raak in sektore soos hardeware, plaatmetaalvervaardiging, huishoudelike toestelle, nuwe energie, elektronika en motoronderdele, neem meer ondernemings laserlasmasjiene in gebruik om lasdoeltreffendheid en produkgehalte te verbeter. Tydens die aankoopproses fokus baie maatskappye egter hoofsaaklik op "wattstelling" en "prys." In werklikheid beteken 'n hoër drywing nie noodwendig 'n beter masjien nie, en 'n laer prys waarborg ook nie noodwendig beter waarde nie. Faktore soos die materiaal, werkstukdikte, lasvoegkonfigurasie, vervaardigingsvolume, lasspoed en die vereiste vlak van outomatisering beïnvloed almal toestelkeuse. Die keuse van die regte laserlasmasjien moet begin met 'n beoordeling van jou spesifieke vervaardigingsvereistes.
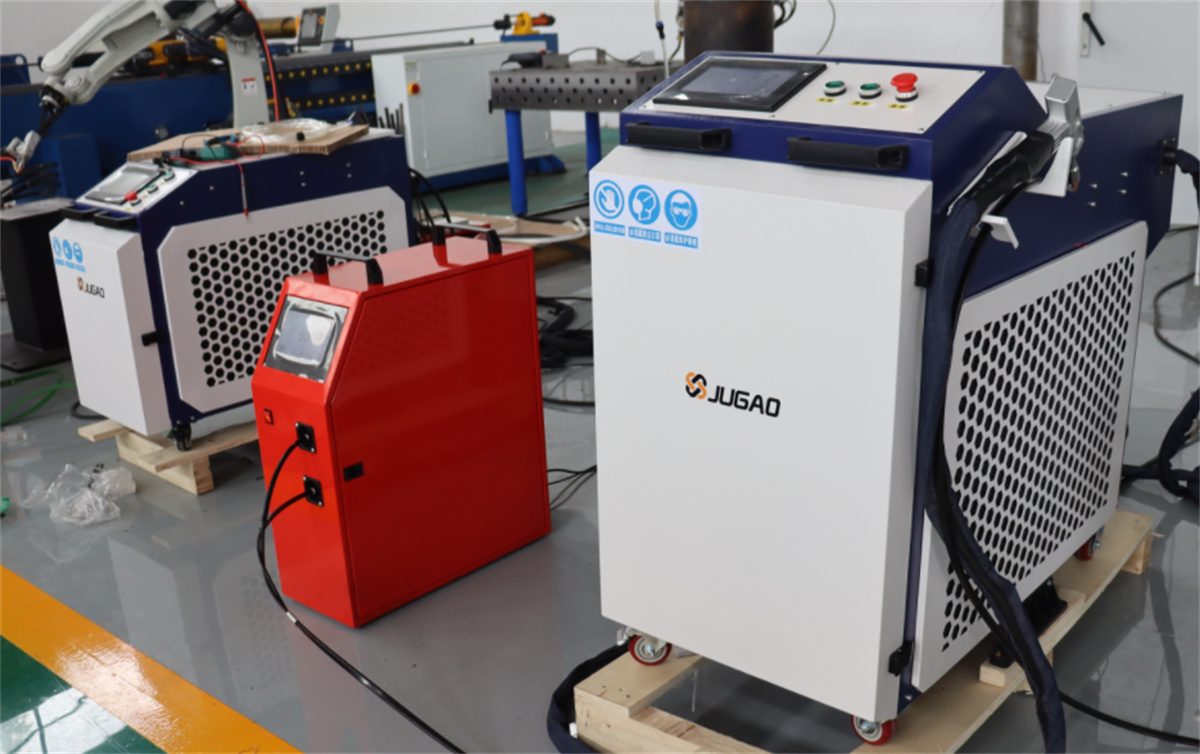
I. Keur 'n laserlasmasjien volgens materiaal en werkstukdikte
Die eerste stap in die keuse van ’n lasersoldeermasjien is om die materiaal en sy dikte te identifiseer. Gewone materiale sluit roestvrystaal, koolstofstaal, versinkte plaat, aluminiumlegerings, koper en koperlegerings in. Aangesien verskillende metale verskil in hul absorpsietempo vir laserenergie, termiese geleidingsvermoë en spesifieke soldeerverrigtingvereistes, kan mens nie toerusting net op grond van die naam van die materiaal kies nie.
Byvoorbeeld, al is lasersoldeerprosesse vir materiale soos roestvrystaal en koolstofstaal relatief volwasse, vereis materiale soos aluminium en koper—wat deur hoë weerkaatsingsvermoë en hoë termiese geleidingsvermoë gekenmerk word—gewoonlik hoër laserdrywing en meer presiese soldeerparameters.
Sodra die materiaal geïdentifiseer is, moet die werkstukdikte ook in ag geneem word. Vir dieselfde materiaal verskil die lasvereistes vir ’n 1 mm dun plaat aansienlik van dié vir ’n 5 mm dik plaat. By dun plate is die primêre bekommernisse hitte-invoer, deurburning en vervormingsbeheer; by medium-tot-dik plate verskuif die fokus na laspenetrasië, lasspoed en of draadvoer vereis word. Daarom kan die drywing van ’n laserslasmasjien nie apart van die materiaal en dikte bepaal word nie; die keuseproses moet holisties die kombinasie van „materiaal + dikte + lasverbindingkonfigurasie + lasspoed“ in ag neem.
II. Keur toerusting op grond van lasverbindingkonfigurasie en vervaardigingsmetode
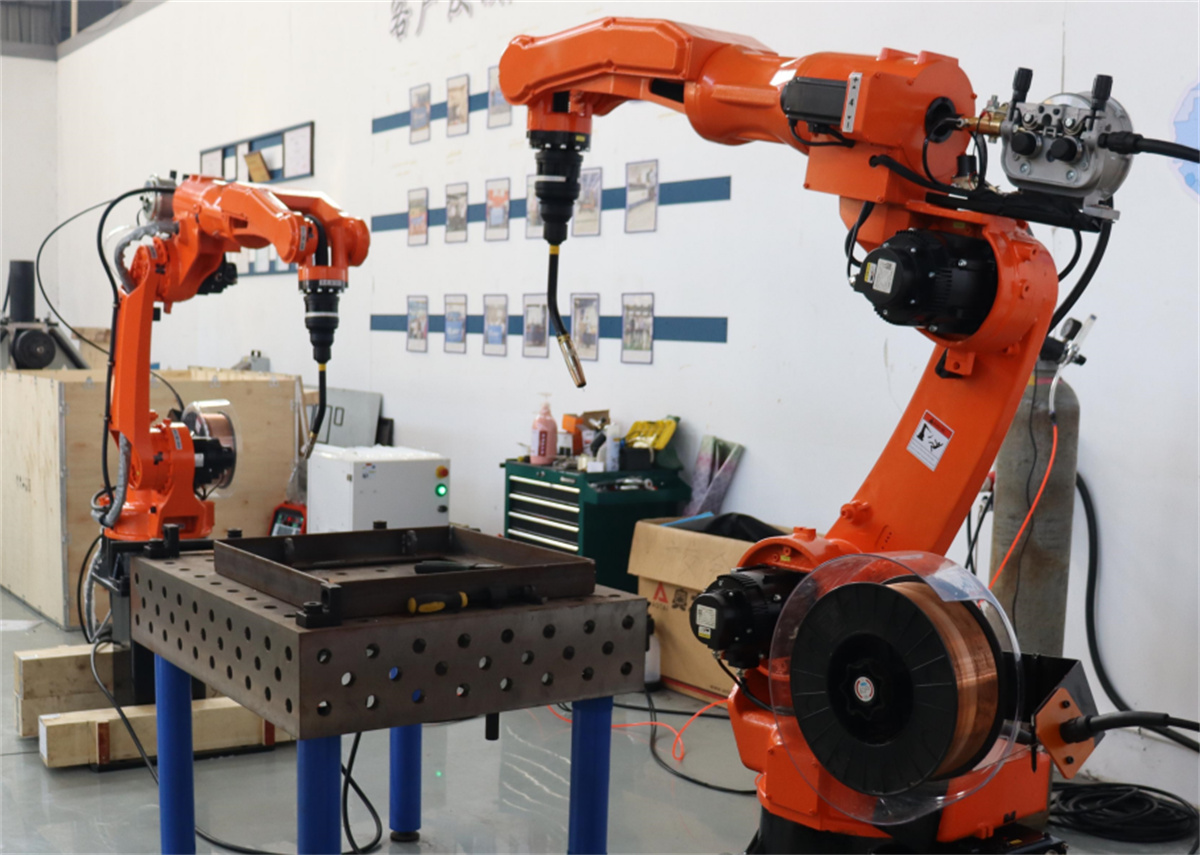
Benewens materiaal en dikte is die konfigurasie van die lasverbinding ’n ander kritieke faktor by die keuse van ’n laserslasmasjien. Vir algemene lynvormige lasse—soos dié wat in plaatmetaalmonterings, behuisinge of raamwerke voorkom—is standaard laserslasuitrusting gewoonlik voldoende. Vir produkte soos onderstelle, kasse of deurpaneel wat baie binne- en buitehoeke het, moet rekening gehou word met die bedryfsruimte wat vir die lasspuit benodig word, sowel as die behoefte aan ’n „wobble“- (straalossillasie-)lassfunksie. Indien ’n werkstuk ingewikkelde kurwes of hoogs herhalende lasspaaie behels, moet ’n robotiese laserslasstelsel oorweeg word.
Verder moet die keuse tussen ’n handbedryfde lasersoldeerder en ’n robotiese lasersoldeerstelsel gebaseer wees op die maatskappy se spesifieke vervaardigingsmodel. Handbedryfde lasersoldeerders bied bedryfsbuigbaarheid en is dus goed geskik vir vervaardigingsomgewings wat gekenmerk word deur ’n groot verskeidenheid produkte, klein partystelsels en gereelde veranderinge in die werkstukontwerp. Robotiese lasersoldeerstelsels is daarenteen beter geskik vir situasies wat gestandaardiseerde produkte, groter partystelsels, vasgelegde soldeerpaaie en hoë-deurset (vinnige siklus-tyd) vereistes behels. Geen van hierdie tipes is van nature "beter" as die ander nie; eerder is hulle ontwerp om verskillende vervaardigingsbehoeftes aan te spreek.
III. Hoe om lasersoldeerdryf te kies?
Laserkrag is 'n sleutelparameter wat dikwels tydens toerustingkopies ondersoek word, maar dit is 'n fout om aan te neem dat "hoër krag altyd beter lasresultate beteken." Byvoorbeeld, wanneer 2 mm-dikte werkstukke gelas word, kan die optimale parameters vir roestvrystaal, koolstofstaal, aluminiumlegering of ver sinkte ysterplaat beduidend verskil. Daarom moet die kragwaardering gekies word deur die materiaal, dikte, lasverbindingontwerp, lasspoed, of daar vuldraad gebruik word, en die vereiste estetiese afwerking van die finale produk in ag te neem.
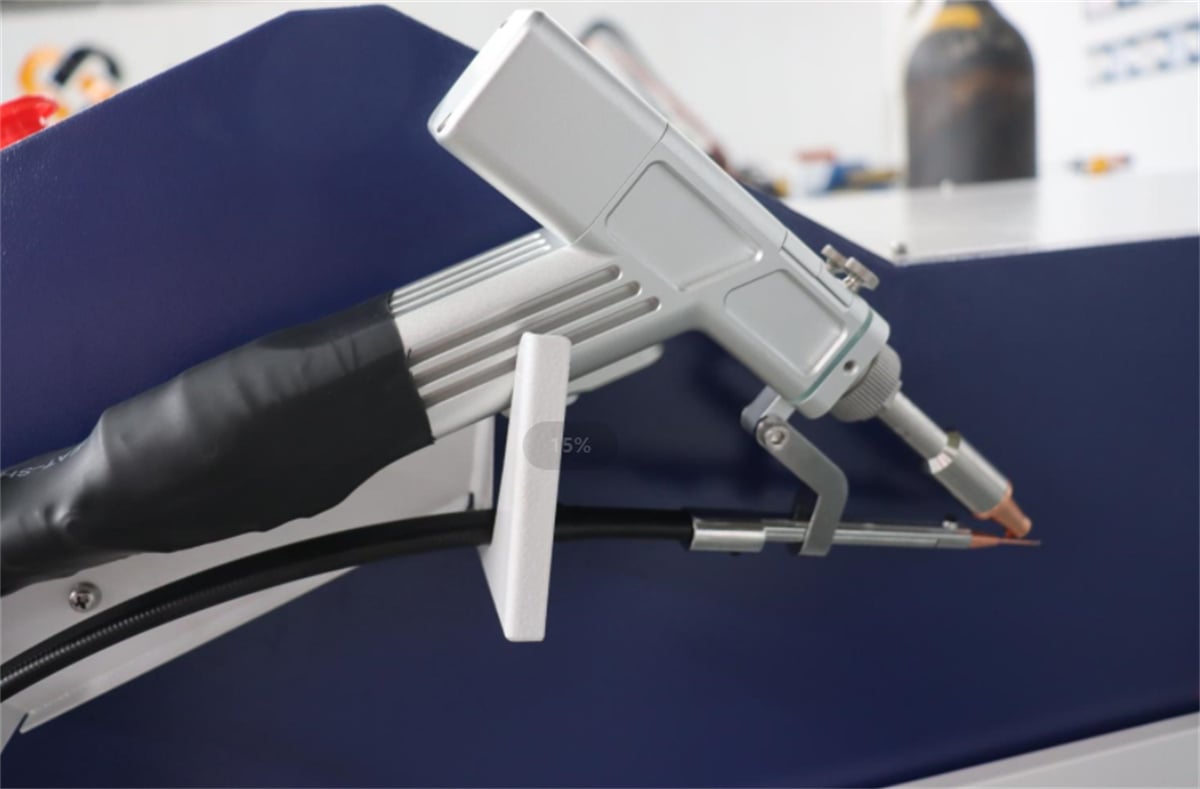
Wanneer u toerusting koop, is dit meer effektief om nie net ‘n vervaardiger te vra: „Het u ‘n 2000 W- of 3000 W-model?“ nie, maar om spesifieke besonderhede te verskaf: die materiaal, dikte, lasposisie, foto’s van die lasvoege en die teikenlasspoed. Die verskaffing van werklike werkstukke vir toetsing sal tot nog akkurater toerustingkeuse lei. Uiteindelik behoort ‘n maatskappy se primêre bekommernis te wees of die toerusting konsekwent aan sy produksievereistes kan voldoen—nie net aan die drywingwaarde wat op die masjien se naamplaat aangedui word nie.
IV. Kies tussen lugverkoeling, waterverkoeling en draadvoerfunksies
Huidige laserslasuitrusting maak gewoonlik gebruik van óf lugverkoeling óf waterverkoelingstelsels. Lugverkoelde laserslassers is gewoonlik kompak en draagbaar, wat hulle ideaal maak vir hardewareverwerking, plaatmetaalvervaardiging, klein-batchproduksie en toepassings wat vereis dat die toestel gereeld beweeg word. Waterverkoelde laserslassers, wat hitte deur 'n sirkulerende verkoelingstelsel dissipeer, is beter geskik vir langduur-, aanhoudende bedryf en hoë-deursetproduksiomgewings. Daarom is geen van die twee verkoelingsmetodes inherent beter nie; die keuse moet gebaseer word op faktore soos laserskrag, aanhoudende bedryfsduur, die produksiemilieu en die spesifieke gebruiksmetode.
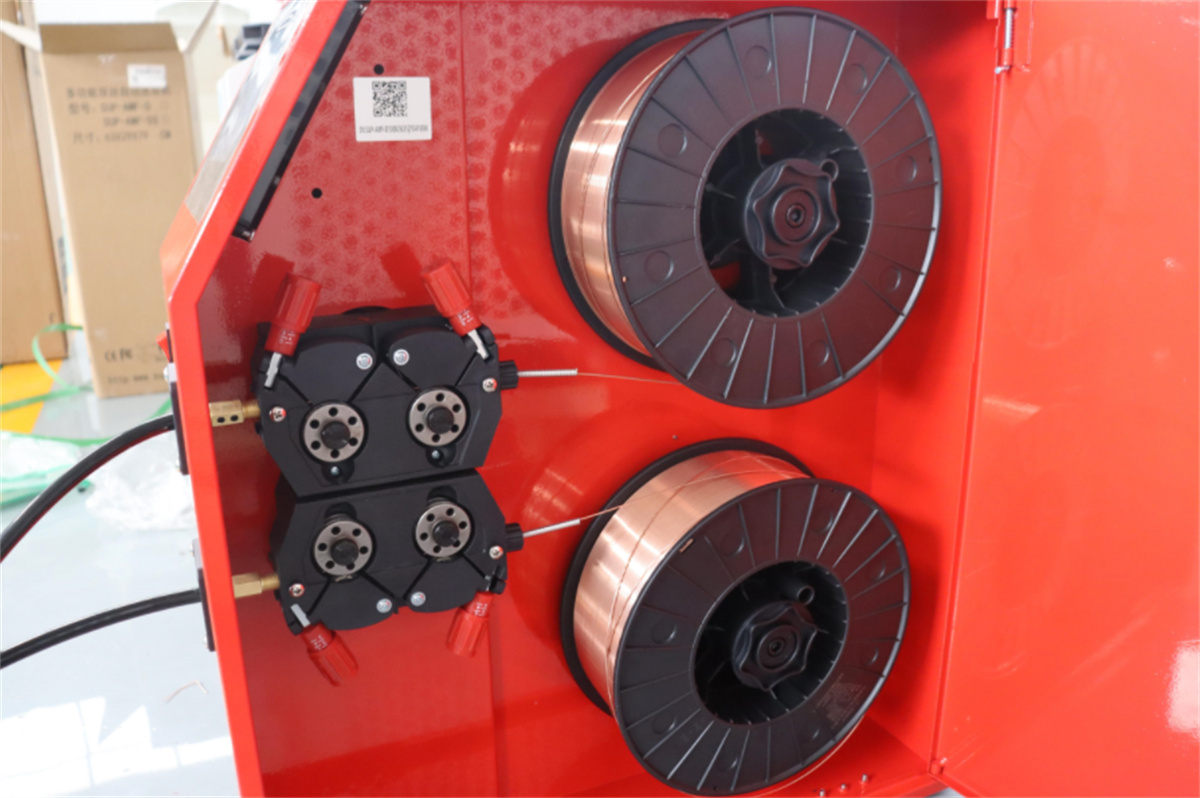
Die behoefte aan ’n outomatiese draadvoerstelsel hang hoofsaaklik af van die monteringsgaping van die werkstukke en die vereistes vir die lasnaad. Vir werkstukke met hoë monteringspresisie en minimale gapings is laswerk sonder vuldraad dikwels voldoende. Indien daar egter gapings in die lasverbinding is, of indien dit nodig is om die lasversterking (knooppunt-hoogte) te verhoog of die las-knooppunt-profiel te verbeter, moet laserlasmasjiene met ’n outomatiese draadvoerstelsel oorweeg word.
V. Kyk verby die koopprys: Oorweeg die totale eienaarskapskoste
By die aankoop van ’n laserlasmasjien is die aangehaalde prys net een deel van die totale koste. U moet ook rekening hou met uitgawes wat verband hou met arbeid, beskermingsgas, verbruiksartikels, onderhoud, energieverbruik en moontlike stilstandtyd. ’n Masjien met ’n laer aanvanklike koopprys kan nie noodwendig lei tot laer vervaardigingskostes nie as dit ly aan stadige laspoed, hoë arbeidsvereistes of gereelde onderhoudsbehoeftes.
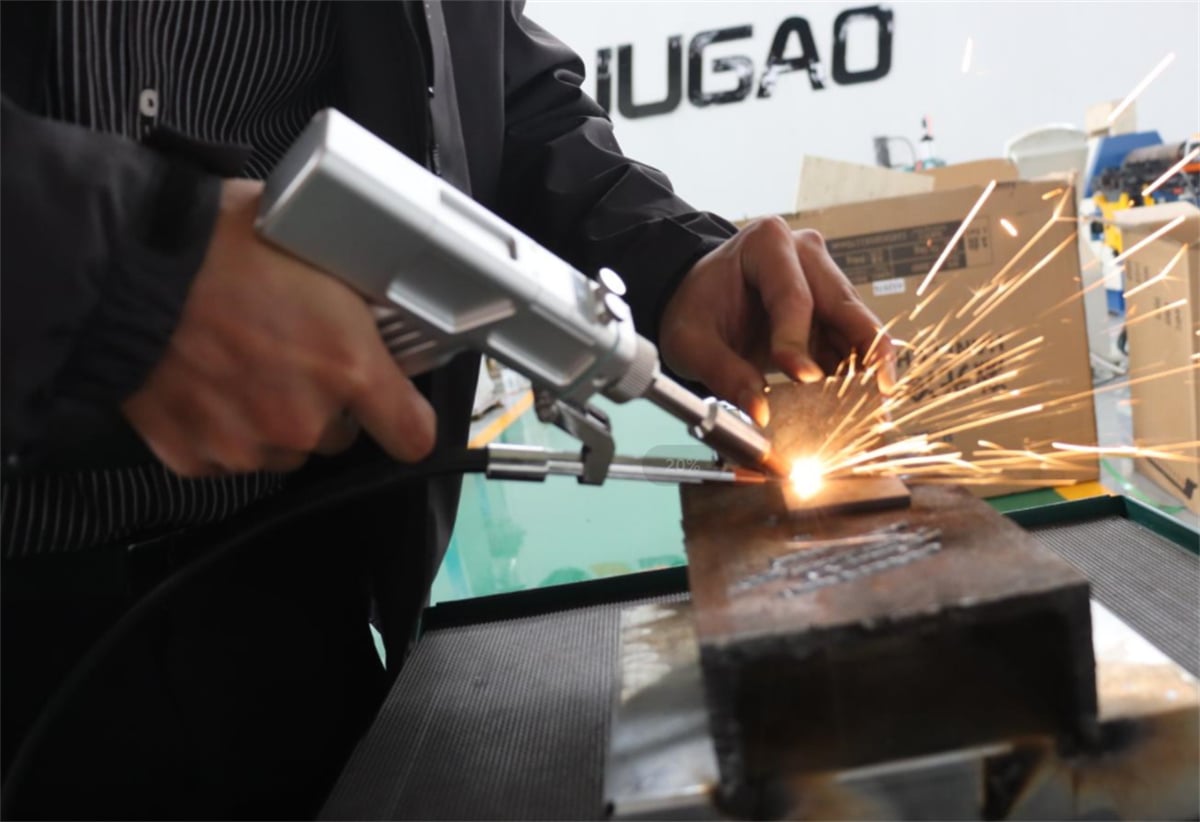
Gevolglik, wanneer ’n laserlasmasjien gekies word, is dit raadsaam om ’n omvattende berekening te doen wat die volgende insluit: toerustingbelegging, arbeidskoste, bedryfskoste, onderhoudskoste en produksiedoeltreffendheid. Vir maatskappye wat betrokke is by massa-produksie, is dit ook noodsaaklik om die vlak van outomatisering en die moontlikheid vir toekomstige opgraderings van die produksielyn in ag te neem. Wanneer toerusting gekies word, moet nie net die aanvanklike aankoopkoste in ag geneem word nie; eerder moet daar geweeg word hoeveel die toerusting oor tyd in produksiekoste kan bespaar.
VI. Hoekom is steekproeftoetsing noodsaaklik voor die aankoop van ’n laserlasmasjien?
Laserlassing bied ’n hoë prosesaanpasbaarheid; egter kan dieselfde laserdrywing verskillende resultate lewer afhangende van die materiaal, dikte en strukturele ontwerp van die werkstuk. Daarom is dit noodsaaklik om steekproeftoetse op werklike werkstukke uit te voer voordat ’n aankoop finaal bevestig word.
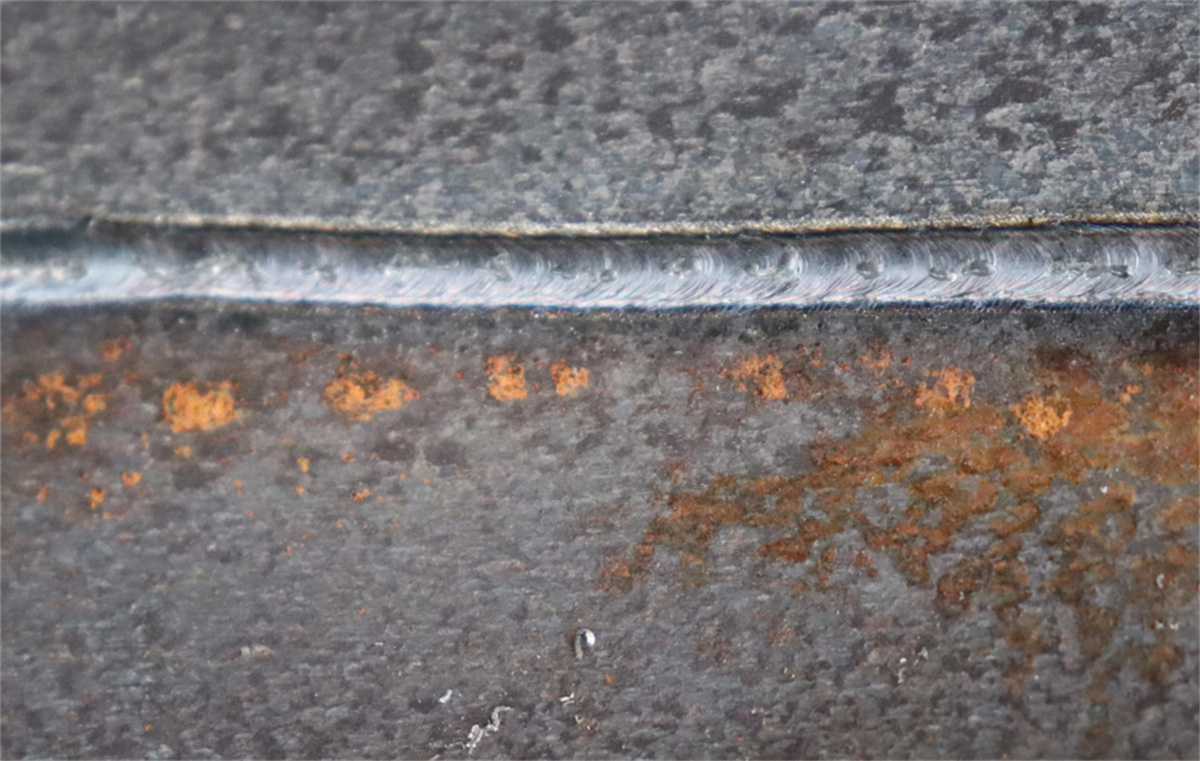
Tydens monster-toetsing, let noukeurig op faktore soos lasdoordringing, lasprofiel, lasspoed, die risiko van deurbranding, werkstukvervorming, oppervlakverkleuring en of ná-lasafskuif nodig is. Vir grootproduksie moet jy ook die las tyd per eenheid meet om te bepaal of die toerusting aan jou vereiste produksiesiklus (deurset) kan voldoen.
Monster-toetsing op werklike werkstukke verskaf veel meer waardevolle insigte as bloot die vergelyking van toerustingspesifikasies.
VII. 'n Raamwerk vir die keuse van 'n laserslasmasjien
By die keuse van 'n laserslasmasjien kan ondernemings hierdie logiese volgorde volg: Materiaal → Dikte → Lasverbindingkonfigurasie → Produksievolume → Laspoed → Graad van outomatisering → Laserdryfvermoë → Koelmethode → Draadvoervereistes → Praktiese monster-toetsing.
Vir vervaardigingsituasies wat klein partye, ’n groot verskeidenheid produkte en gereelde veranderinge aan werkstukke behels, is ’n handbediende lasersoldeerder dikwels die beste keuse. Omgekeerd is ’n robotiese lasersoldeersisteem meer geskik vir gestandaardiseerde produkte met groot bestellingvolume en vasgeleë soldeerpaaie. Indien die toerusting mobiel moet wees, word ’n luggekoelde sisteem aanbeveel; vir langduurige, aaneenlopende vervaardiging is ’n watergekoelde sisteem verkieslik. Uiteindelik moet die finale toerustingkonfigurasie gebaseer wees op die resultate van toetse wat op die werklike werkstukke uitgevoer is.
VIII. Lasersoldeermasjiene: Oplossings wat spesifiek aangepas is vir u werkstukke
As vervaardiger van lasersoldeeruitrusting bied ons ’n verskeidenheid oplossings aan—insluitend handbedryfde lasersoldeertoestelle, luggekoelde en watergekoelde lasersoldeersisteme, outomatiese draadvoerende lasersoldeeruitrusting en robotiese lasersoldeerselle—wat aangepas is aan u spesifieke vereistes met betrekking tot materiale, werkstukdikte, voegkonfigurasie, vervaardigingsvolume, soldeerspoed en outomatiseringsbehoeftes.
Indien u besig is om ’n lasersoldeertoestel te kies, hoef u nie dadelik vas te sit op spesifieke wat- of prysvlakke nie. Verskaf net vir ons beelde van u werkstukke, besonderhede oor die materiale en dikte, of die werklike onderdele self. Ons bied gratis soldeerprosesbeoordelings en voorbeeldtoetse aan, wat dit moontlik maak vir ons om die ideale toestel en bedryfsparameters aan te beveel gebaseer op werklike soldeerresultate—en so jou onderneming help om die koste verband houdende toestelkeuse en prosesproef-en-fout te verminder.

