





Tại sao việc chạy thử máy uốn ống lại cực kỳ quan trọng sau khi lắp đặt?
Máy đã được lắp đặt, dây điện đã được nối xong và máy đã được cân bằng. Mọi thứ trông sẵn sàng để vận hành, nhưng bài kiểm tra thực sự về chất lượng lắp đặt không phải là lúc bật nguồn—mà là khi máy uốn ống đầu tiên.
Nhiều lỗi lắp đặt không thể nhìn thấy khi máy đang vận hành mà không có tải; các vấn đề chỉ xuất hiện khi máy chịu tải và thực hiện uốn ống một cách chủ động. Đó chính là mục đích của việc chạy thử: đây là cơ hội cuối cùng để kiểm tra toàn diện trước khi bắt đầu sản xuất quy mô đầy đủ. Việc phát hiện và giải quyết các vấn đề ở giai đoạn này giúp giảm thiểu chi phí và việc điều chỉnh trở nên dễ dàng hơn rất nhiều.
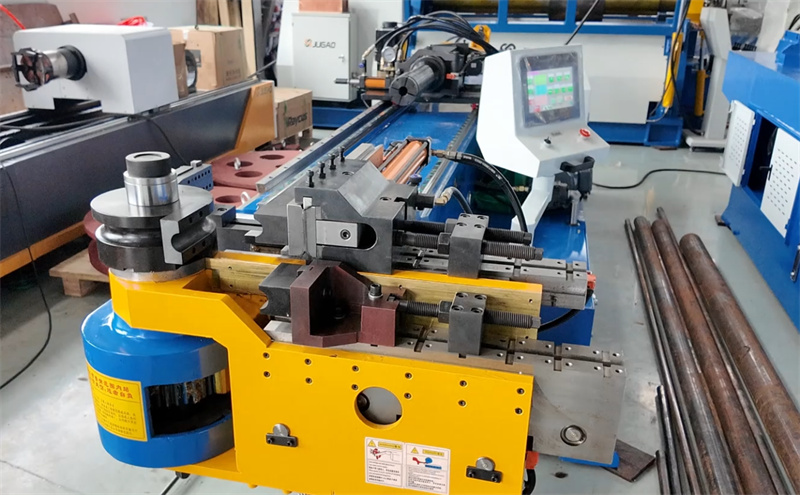
Việc chạy thử kiểm tra những gì?
Nói một cách đơn giản, nó bao gồm bốn lĩnh vực then chốt: độ ổn định tổng thể của máy, việc độ chính xác và độ lặp lại khi uốn có đáp ứng tiêu chuẩn hay không, sự căn chỉnh giữa bộ dụng cụ và ống, cũng như tính toàn vẹn của các hệ thống cơ khí và điện liên quan đến việc lắp đặt.
Mặc dù những mục tiêu này nghe có vẻ đơn giản, nhưng từng mục tiêu đều ảnh hưởng trực tiếp đến hiệu quả sản xuất và chất lượng sản phẩm trong tương lai. Đặc biệt, độ lặp lại đóng vai trò then chốt — việc sản xuất một ống đạt tiêu chuẩn là điều không khó; thách thức thực sự nằm ở chỗ đảm bảo *mọi* ống đều đáp ứng tiêu chuẩn.
Xác minh hai điều trước khi bắt đầu
Thứ nhất, kiểm tra trạng thái cân bằng và cố định máy. Kiểm tra lại bàn máy và khung chính bằng thước thủy độ chính xác để đảm bảo độ cân bằng nằm trong giới hạn cho phép. Các bu-lông neo phải được siết chặt đều theo thông số kỹ thuật; tránh tình trạng siết không đều. Việc cố định không đều dễ dẫn đến rung động và dịch chuyển trong quá trình chạy thử.
Thứ hai, kiểm tra kết nối điện và thủy lực. Xác minh điện áp nguồn và độ cân bằng pha, đảm bảo tiếp đất đáng tin cậy, đồng thời kiểm tra đường ống dẫn thủy lực và các khớp nối để phát hiện rò rỉ. Nguồn điện không ổn định hoặc rò rỉ thủy lực nhỏ cũng có thể ảnh hưởng đến điều khiển servo và độ đồng đều khi uốn trong quá trình chạy thử sản xuất.
Quá trình chạy thử sản xuất được thực hiện theo nhiều bước
Bước một: Vận hành không tải. Thực hiện chu kỳ vận hành trên tất cả các trục, thiết bị kẹp, trục gá và chuyển động quay mà không có ống được lắp đặt. Lắng nghe cẩn thận để phát hiện tiếng ồn bất thường, rung động hoặc chuyển động giật cục. Những dấu hiệu này thường cho thấy vấn đề về độ đồng tâm hoặc việc siết chặt chưa đúng — những sự cố dễ khắc phục ở giai đoạn này.
Bước hai: Thử uốn đơn giản. Bắt đầu bằng một lần uốn duy nhất với bán kính tiêu chuẩn và chiều dài ống ngắn. Nếu tồn tại vấn đề lắp đặt, ngay cả phép uốn đơn giản như vậy cũng sẽ làm lộ rõ chúng thông qua sai lệch góc, vết xước bề mặt hoặc độ đàn hồi ngược (spring-back) ngoài dự kiến.
Bước ba: Kiểm tra độ chính xác và độ lặp lại. Thực hiện uốn cùng một chi tiết nhiều lần và so sánh kết quả. Nếu góc uốn thay đổi giữa các chi tiết, các nguyên nhân tiềm ẩn có thể bao gồm: máy chưa được cân chỉnh hoàn toàn, dụng cụ không được căn chỉnh đúng tâm, hoặc ứng suất dư trong khung máy do quá trình lắp đặt. Việc xử lý những vấn đề này ngay lúc này sẽ dễ dàng hơn rất nhiều so với khi sản xuất hàng loạt đã bắt đầu.
Các vấn đề lắp đặt phổ biến trong giai đoạn chạy thử sản xuất
Sai lệch giữa bộ gá và đường tâm máy. Đây là một trong những sự cố phổ biến nhất trong giai đoạn sản xuất thử, thường do lắp đầu uốn không đúng cách hoặc thiết lập bộ gá không chính xác. Các biểu hiện bao gồm độ méo elip của ống, độ mỏng thành ống không đều và vết do dụng cụ để lại trên bề mặt.
Lực kẹp không đủ hoặc vị trí lõi chống không đúng. Hiện tượng trượt hoặc nhăn ống trong các lần uốn thử có thể trông giống như vấn đề liên quan đến quy trình, nhưng thực tế thường bắt nguồn từ việc lắp đặt và căn chỉnh. Trên một máy được lắp đặt đúng cách, phản ứng khi tinh chỉnh thông số là dễ dự đoán.
Rung hoặc tiếng ồn khi chịu tải. Rung trong quá trình uốn là dấu hiệu cảnh báo rõ ràng, thường cho thấy vấn đề về neo giữ, tiếp xúc nền không đều hoặc các mối nối cơ khí bị lỏng sót lại sau khi lắp đặt. Tiến hành sản xuất thử dưới tải là cách nhanh nhất để phát hiện những vấn đề này.
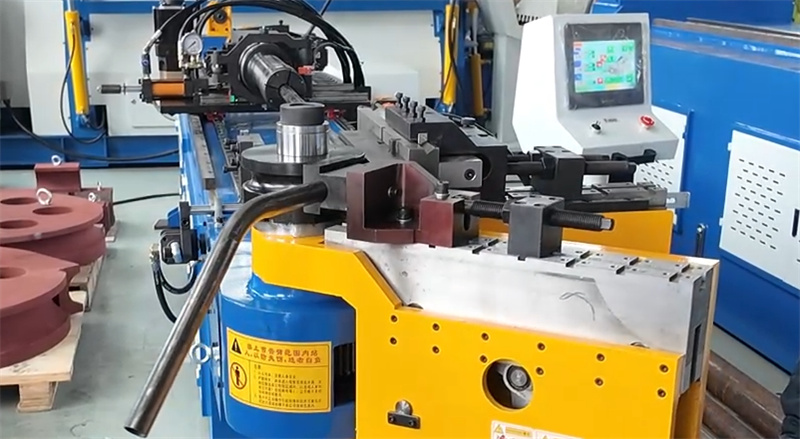
Nguyên tắc tinh chỉnh thông số
Tránh sử dụng tốc độ tối đa trong quá trình chạy thử. Chuyển động chậm và kiểm soát tốt giúp quan sát dễ dàng hơn tình trạng vận hành của máy và phân biệt rõ các vấn đề do lắp đặt gây ra với các vấn đề do thiết lập quy trình. Chỉ tăng dần áp lực và tốc độ sau khi xác nhận mọi thứ đang hoạt động đúng.
Độ chính xác của chuyển động quay và chuyển động tiến là những chỉ số then chốt cho việc lắp đặt đúng. Các sai lệch quan sát được trong quá trình chạy thử thường cho thấy cần điều chỉnh lại vị trí cảm biến góc (encoder) hoặc điều chỉnh lại việc lắp đặt cơ khí.
Một vài câu hỏi thường gặp
Chạy thử mất bao lâu?
Quá trình này kéo dài cho đến khi độ chính xác và độ lặp lại khi uốn duy trì ổn định qua nhiều chu kỳ. Tùy theo mức độ phức tạp của chi tiết, thời gian có thể dao động từ vài giờ đến vài ngày.
Chạy thử có phát hiện được tất cả các lỗi lắp đặt hay không? Không phải mọi vấn đề đều xuất hiện ngay lập tức, nhưng đây vẫn là phương pháp hiệu quả nhất để phát hiện các sự cố cơ khí, điện và căn chỉnh lớn trước khi bắt đầu sản xuất hàng loạt.
Các vật liệu nào được sử dụng cho lần chạy thử?
Bạn phải sử dụng cùng lô vật liệu dự định dùng trong sản xuất thực tế. Các vật liệu khác nhau có đặc tính uốn khác nhau; việc sử dụng vật liệu khác sẽ làm cho kết quả chạy thử trở nên vô nghĩa.
Việc chạy thử không chỉ là một thủ tục hình thức. Đây là cơ hội tốt nhất của bạn để phát hiện sớm các lỗi lắp đặt và đảm bảo độ chính xác khi uốn trong thời gian dài. Việc phát hiện và giải quyết các vấn đề trước khi sản xuất chính thức sẽ giúp quá trình sản xuất diễn ra suôn sẻ.

