





Những yếu tố nào cần xem xét khi mua máy gấp thủy lực cho thép không gỉ?
1. Phôi: Các chi tiết bạn dự định sản xuất là yếu tố quan trọng cần xem xét; mục tiêu là mua một máy có khả năng thực hiện các công việc đó trong khi giảm thiểu chiều dài bàn và lực uốn (tấn). Hãy cân nhắc kỹ độ dày, mác vật liệu và chiều dài phôi. Nếu phần lớn công việc của bạn liên quan đến phôi thép carbon độ dày 16 gauge dài 10 feet, thì lực uốn khí (air-bending) 50 tấn là đủ. Tuy nhiên, nếu bạn thực hiện nhiều thao tác ép đáy (bottoming) hoặc dập nổi (coining), bạn có thể cần xem xét máy có lực uốn 160 tấn.
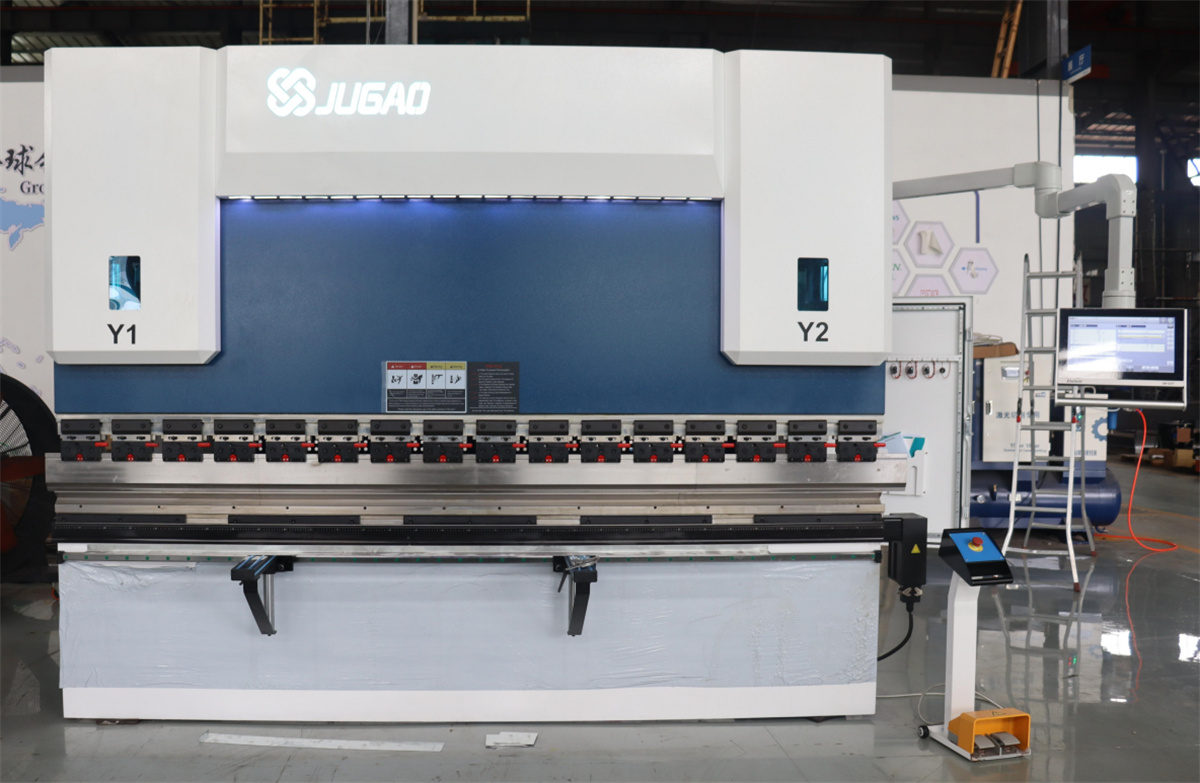
Ví dụ, nếu vật liệu dày 1/4 inch, uốn khí (air bending) một đoạn dài 10 feet yêu cầu lực 200 tấn, trong khi uốn đáy (bottoming) hoặc dập nổi (coining) đòi hỏi ít nhất 600 tấn. Nếu phần lớn chi tiết có độ dài 5 feet hoặc ngắn hơn, lực cần thiết giảm khoảng một nửa, từ đó giảm đáng kể chi phí mua máy. Chiều dài chi tiết là yếu tố then chốt để xác định thông số kỹ thuật cho một máy mới.
2. Độ võng: Dưới cùng một tải trọng, độ võng của bàn máy và con trượt trên máy dài 10 feet gấp bốn lần so với máy dài 5 feet. Điều này có nghĩa là máy ngắn hơn yêu cầu ít điều chỉnh tấm đệm (shim) hơn để tạo ra các chi tiết đạt tiêu chuẩn. Việc giảm số lần điều chỉnh tấm đệm cũng giúp rút ngắn thời gian thiết lập.
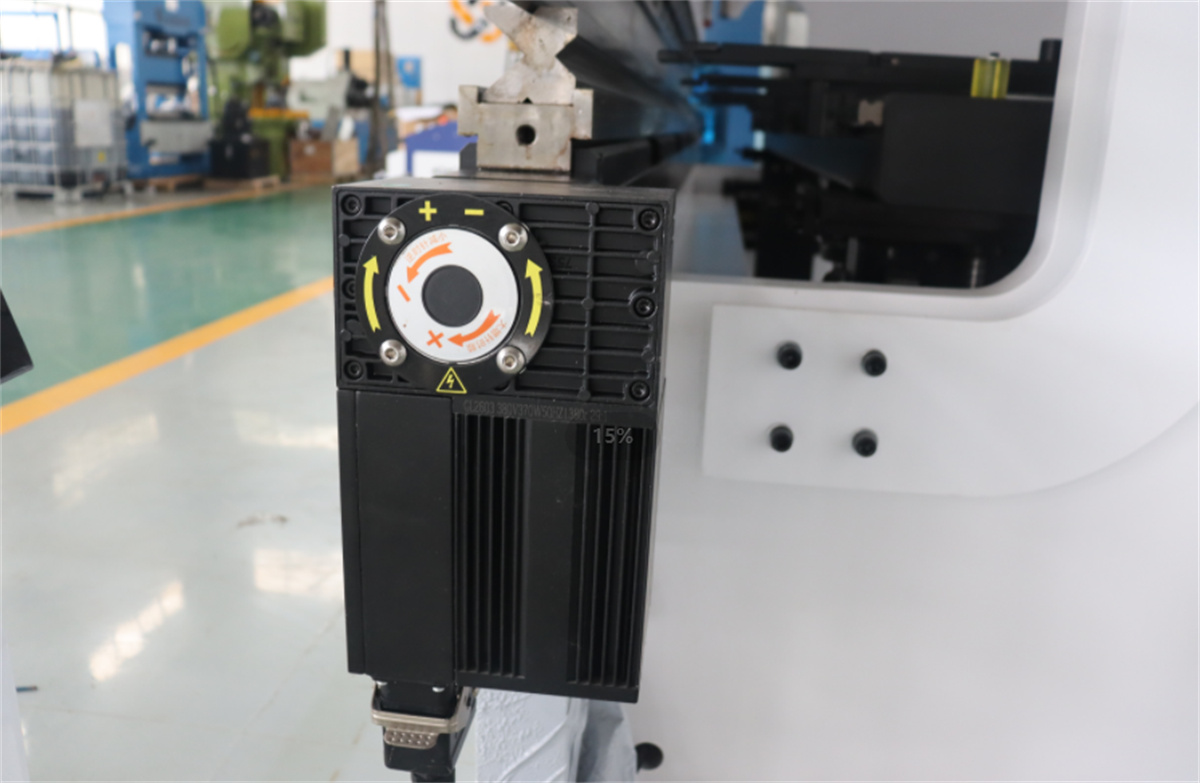
Cấp độ vật liệu là một yếu tố quan trọng khác. So với thép cacbon thấp, thép không gỉ thường yêu cầu lực cao hơn khoảng 50%, trong khi hầu hết các cấp nhôm mềm chỉ cần lực thấp hơn khoảng 50%. Bạn có thể lấy biểu đồ lực (tonnage charts) từ các nhà sản xuất máy uốn thủy lực; những biểu đồ này cung cấp ước tính lực cần thiết trên mỗi foot chiều dài đối với các độ dày và cấp độ vật liệu khác nhau.
3. Bán kính uốn chi tiết: Trong phương pháp uốn trong không khí, bán kính uốn bằng 0,156 lần chiều rộng khe khuôn. Khi uốn trong không khí, chiều rộng khe khuôn nên bằng tám lần độ dày vật liệu. Ví dụ, khi uốn thép carbon thông thường cỡ 16 gauge với khe khuôn 1/2 inch, bán kính uốn thu được khoảng 0,078 inch. Nếu bán kính uốn yêu cầu gần bằng độ dày vật liệu, thì cần áp dụng phương pháp uốn chạm đáy (đóng dấu). Tuy nhiên, lực ép cần thiết cho uốn chạm đáy vào khoảng bốn lần lực ép dùng trong uốn trong không khí.
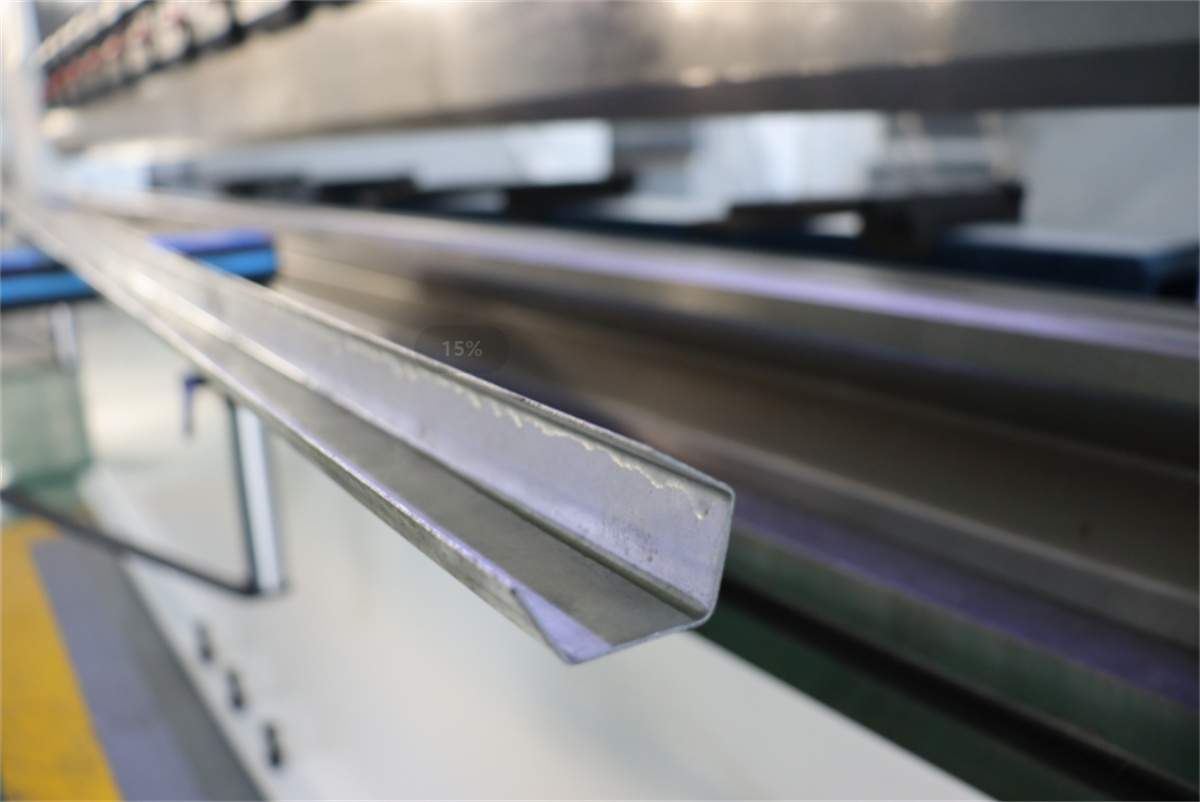
Neu ban kinh uon nho hon do day vat lieu, phai su dung dau dam co ban kinh dau nho hon do day vat lieu va ap dung phuong phap dong khuon (coining). Phuong phap nay yeu cau luc ep gap 10 lan so voi phuong phap uon khong tiep xuc (air bending). Trong uon khong tiep xuc, dau dam va khuon duoc gia cong voi goc 85° hoac nho hon (goc nho hon se tot hon). Khi su dung bo khuon nay, can chu y khoang hong giua dau dam va khuon tai diem cuoi hanh trinh, cung nhu viec uon qua muc ("over-bending") du de bu lai hien tuong dan hoi tro lai (springback) va dat duoc goc cuoi cung khoang 90°. Thong thuong, cac khuon uon khong tiep xuc tao ra goc dan hoi tro lai ≤2° tren cac may ep thuyp moi, voi ban kinh uon bang 0,156 lan chieu rong mo cua khuon. Trong uon sat day, goc khuon thuong la tu 86° den 90°. Tai diem cuoi hanh trinh, phai co khoang hong giua dau dam va khuon nho hon mot chut so voi do day vat lieu. Goc tao hinh bi thay doi vi luc uon sat day lon hon (khoang gap 4 lan so voi uon khong tiep xuc), dieu nay lam giam ung suat trong vung ban kinh uon—nguyen nhan thuong gay ra hien tuong dan hoi tro lai.
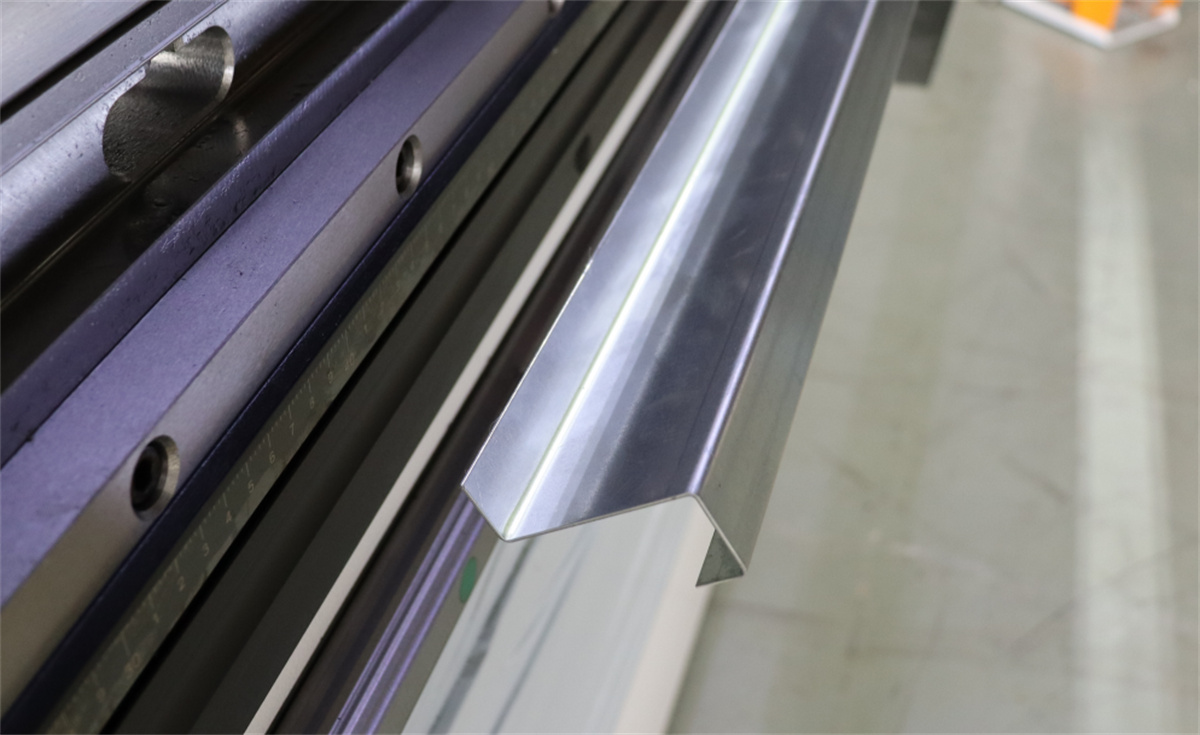
Dập tạo hình tương tự như uốn đáy, ngoại trừ việc đầu chày được gia công theo bán kính uốn mong muốn và khe hở giữa chày và cối ở cuối hành trình nhỏ hơn độ dày vật liệu. Bằng cách áp dụng lực đủ lớn (khoảng mười lần lực uốn khí) để ép đầu chày tiếp xúc hoàn toàn với vật liệu, hiện tượng đàn hồi sau uốn gần như bị loại bỏ hoàn toàn. Để chọn máy có công suất tấn thấp hơn, nên lên kế hoạch cho bán kính uốn lớn hơn độ dày vật liệu và ưu tiên sử dụng phương pháp uốn khí bất cứ khi nào có thể. Một bán kính uốn lớn hơn thường không làm giảm chất lượng chi tiết thành phẩm hay khả năng sử dụng tiếp theo của nó.
4. Độ chính xác: Yêu cầu về độ chính xác khi uốn là yếu tố cần xem xét kỹ lưỡng; thực tế, yếu tố này quyết định liệu bạn nên cân nhắc máy uốn CNC hay máy uốn điều khiển thủ công. Nếu yêu cầu độ chính xác uốn là ±1° và không thể thương lượng, bạn nên tập trung vào các máy CNC.
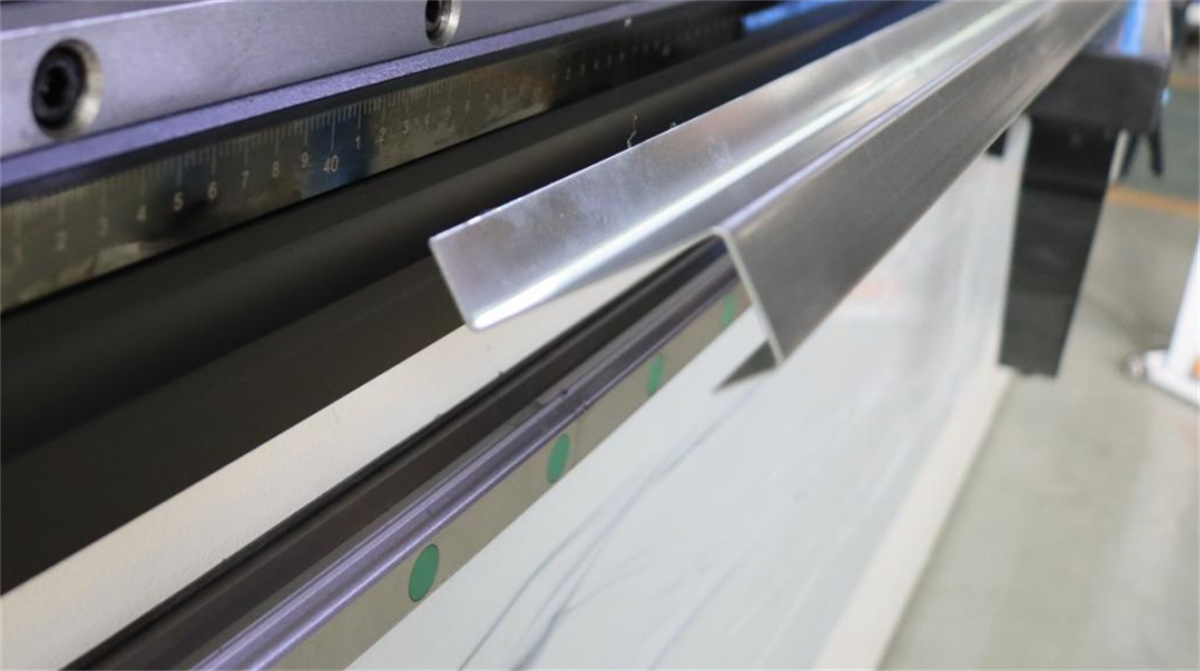
Độ lặp lại của cần gạt trên máy uốn thủy lực CNC là ±0,0004 inch; để đạt được các góc tạo hình chính xác, mức độ chính xác này phải đi kèm với bộ dụng cụ chất lượng cao. Ngược lại, máy uốn thủy lực thủ công có độ lặp lại của cần gạt là ±0,002 inch và thường gây ra sai lệch góc ±2–3°, ngay cả khi sử dụng đúng loại dụng cụ. Hơn nữa, máy uốn thủy lực CNC hỗ trợ việc thiết lập dụng cụ nhanh chóng—một yếu tố then chốt cần cân nhắc khi uốn nhiều lô chi tiết nhỏ.
5. Dụng cụ: Ngay cả khi bạn đã có sẵn một giá đầy dụng cụ, cũng đừng giả định rằng chúng phù hợp với máy mới của bạn. Hãy kiểm tra từng dụng cụ về mức độ mài mòn bằng cách đo khoảng cách từ đầu đấm đến vai dụng cụ và các kích thước giữa hai vai của khuôn.
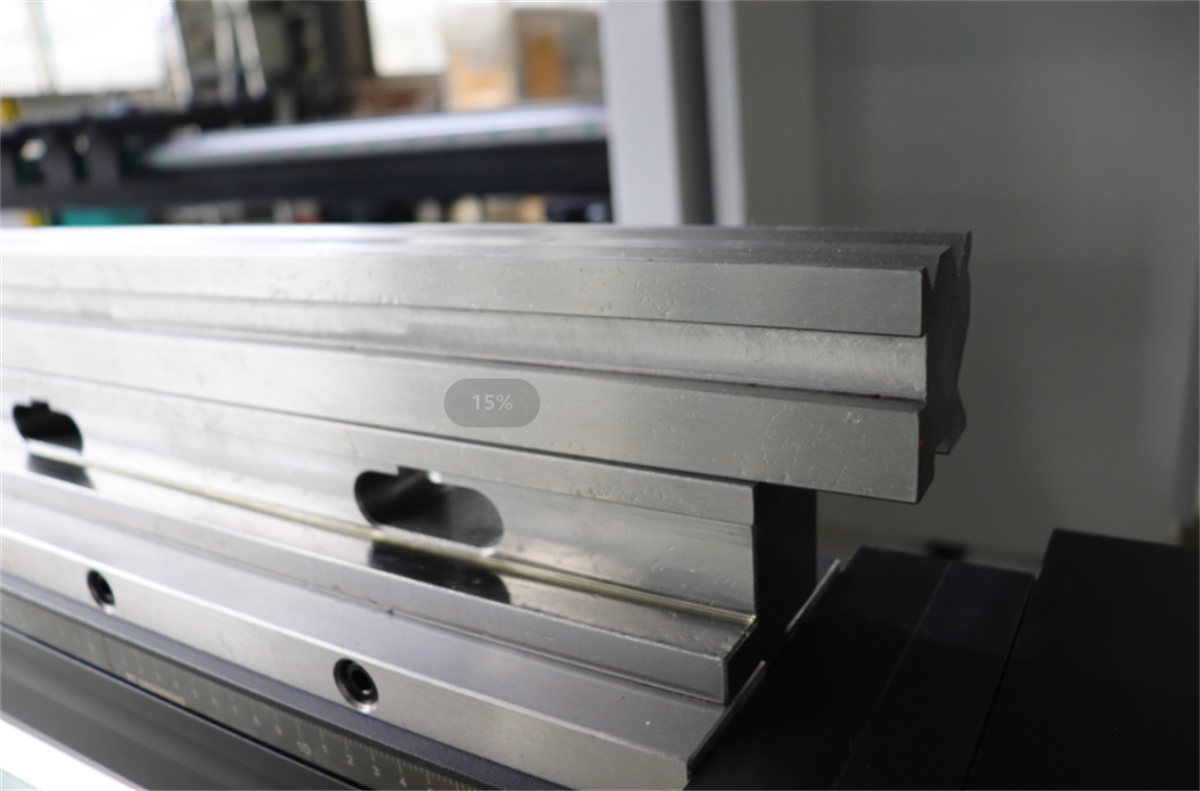
Đối với dụng cụ tiêu chuẩn, độ lệch trên mỗi foot nên khoảng ±0,001 inch, với tổng độ lệch chiều dài không vượt quá ±0,005 inch. Đối với dụng cụ mài chính xác, độ chính xác nên là ±0,0004 inch trên mỗi foot, với dung sai độ chính xác tổng không vượt quá ±0,002 inch. Sử dụng dụng cụ mài chính xác cho máy uốn CNC và dụng cụ tiêu chuẩn cho máy uốn thủ công.
6. Chiều dài mép uốn: Xét việc uốn một tấm thép nhẹ độ dày 10 gauge có kích thước 5×10 foot đến góc 90 độ; máy uốn cần tạo ra lực bổ sung khoảng 7,5 tấn để nâng tấm, trong khi người vận hành phải sẵn sàng xử lý trọng lượng 280 pound của mép uốn khi nó rơi xuống.

