





Quy trình vận hành máy uốn định hình
Máy uốn định hình là một loại máy chuyên dụng để uốn các thanh định hình kim loại (ví dụ như thép góc, thép chữ U, thép chữ I, ống tròn, ống vuông, thép dẹt, v.v.). Máy tạo ra lực uốn có thể điều khiển được lên thanh định hình thông qua truyền động cơ khí hoặc dẫn động thủy lực, định hình nó thành các dạng cụ thể (ví dụ như cung tròn, góc vuông, đoạn uốn hình chữ S, v.v.) theo các góc hoặc bán kính cong đã được thiết lập trước.
Cac may uon thanh dinh hinh duoc su dung rong rai trong cac cong trinh cau truc thep (vi du nhu khung tuong treo, gia do cau), che tao may moc (vi du nhu khung thiet bi, khuyu ong), nganh cong nghiep o to (vi du nhu cac bo phan giam xoc), cac du an noi that va do go (vi du nhu cac bang trang tri uon cong), va cac linh vuc khac. Day la cac thiet bi chinh de gia cong cac hinh dang phi tuyen cua cac thanh dinh hinh kim loai.
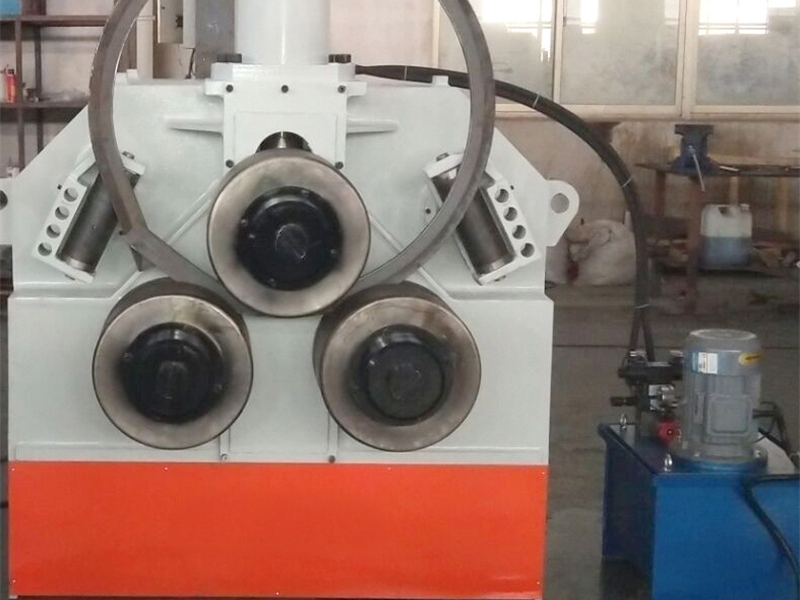
Cac chuc nang cua may uon thanh dinh hinh
Cac may uon thanh dinh hinh, thong qua viec dinh vi khuon va dieu khien ap luc, co the dat chinh xac goc uon, ban kinh uon, va cac doan chieu dai de dap ung yeu cau gia cong cac hinh dang ba chieu phuc tap. Chung cung ho tro san xuat lien tuc, giup nang cao hieu suat va tinh nhat quan trong qua trinh tao hinh thanh dinh hinh.
Tùy theo phương pháp vận hành, các loại phổ biến bao gồm cơ khí (được dẫn động bởi động cơ và bộ giảm tốc), thủy lực (sử dụng xi-lanh thủy lực để tạo áp lực) và CNC hoàn toàn tự động (được điều khiển bởi chương trình để điều chỉnh góc và tốc độ). Các mô hình CNC có thể tự động hóa quá trình gia công các đường cong phức tạp và phù hợp với các ứng dụng tùy chỉnh yêu cầu độ chính xác cao.
Quy trình vận hành máy uốn định hình
I. Chuẩn bị trước khi vận hành
Kiểm tra thiết bị
Kiểm tra để đảm bảo tất cả các bộ phận của máy (ví dụ như khung máy, cơ cấu truyền động và giá kẹp khuôn) được siết chặt. Đảm bảo hệ thống thủy lực (nếu là mô hình thủy lực) có mức dầu đúng (trên vạch giữa của thước đo mức dầu) và không có rò rỉ ở các đường ống.
Xác nhận rằng thông số kỹ thuật của các khuôn uốn (ví dụ như khuôn uốn, khuôn kẹp và trục dẫn hướng) phù hợp với chi tiết cần gia công (ví dụ: đối với uốn ống tròn, cần sử dụng khuôn bánh xe uốn có đường kính tương ứng). Đảm bảo bề mặt khuôn không có vết nứt và mài mòn quá mức (độ mài mòn > 1 mm thì phải thay thế).
Làm sạch bàn làm việc và các khuôn khỏi mảnh vụn (ví dụ như mùn kim loại và vết dầu) để tránh làm xước bề mặt thanh định hình hoặc ảnh hưởng đến độ chính xác khi định vị.
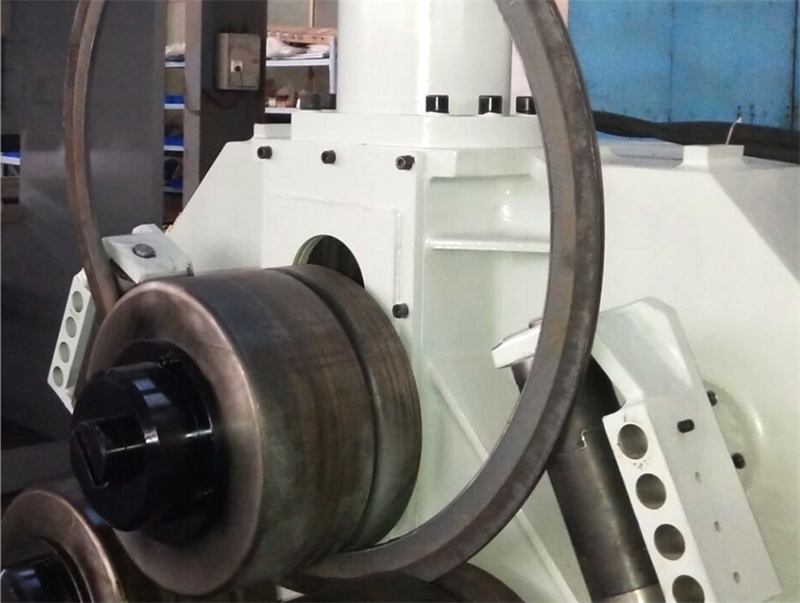
Cài đặt tham số
Dựa trên vật liệu thanh định hình (ví dụ: thép Q235, thép không gỉ), hình dạng mặt cắt ngang (ví dụ: chiều dài cạnh ống vuông, đường kính ống tròn) và góc/bán kính uốn mục tiêu, tham khảo hướng dẫn sử dụng thiết bị hoặc tài liệu quy trình để thiết lập tốc độ uốn hợp lý (thường từ 5°–30°/giây) và thông số áp lực (tránh quá tải). Đối với các mẫu điều khiển số CNC, chương trình gia công (bao gồm thứ tự uốn và giá trị bù góc) phải được nhập trước. Trong quá trình hiệu chỉnh, cần thực hiện chạy thử không tải trước tiên để kiểm tra sự phối hợp giữa logic chương trình và chuyển động của khuôn.
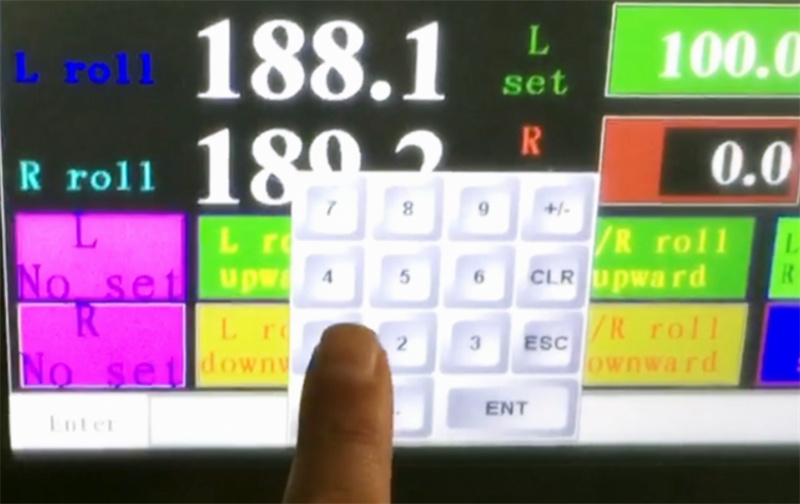
Xử lý sơ bộ thanh định hình
Kiểm tra xem kích thước của thanh định hình cần gia công có đáp ứng yêu cầu dung sai hay không (ví dụ: độ lệch chiều dài ≤ ±2 mm) và bề mặt có bị gỉ nặng hoặc biến dạng nghiêm trọng hay không. Đối với các thanh định hình dễ biến dạng có thành mỏng (ví dụ: ống vuông nhôm có độ dày thành < 2 mm), cần bôi một lượng nhỏ dầu bôi trơn (ví dụ: nhũ tương graphit) lên vùng uốn hoặc sử dụng lõi chống đặc biệt nhằm ngăn ngừa nếp nhăn bên trong hoặc gãy vỡ.
II. Quy trình vận hành
Kẹp và cố định: Đặt thanh định hình vào khu vực định vị khuôn trên máy uốn. Kẹp chặt một đầu thanh định hình bằng khuôn kẹp (hoặc thiết bị ép) (lực kẹp phải đồng đều để tránh vết lõm cục bộ), đảm bảo trục thanh định hình trùng với đường tâm uốn (độ lệch ≤ 1 mm). Đối với thanh định hình dài (> 2 m), cần sử dụng giá đỡ phụ (ví dụ: giá đỡ con lăn) để ngăn hiện tượng võng do trọng lượng bản thân, tránh làm lệch vị trí uốn.
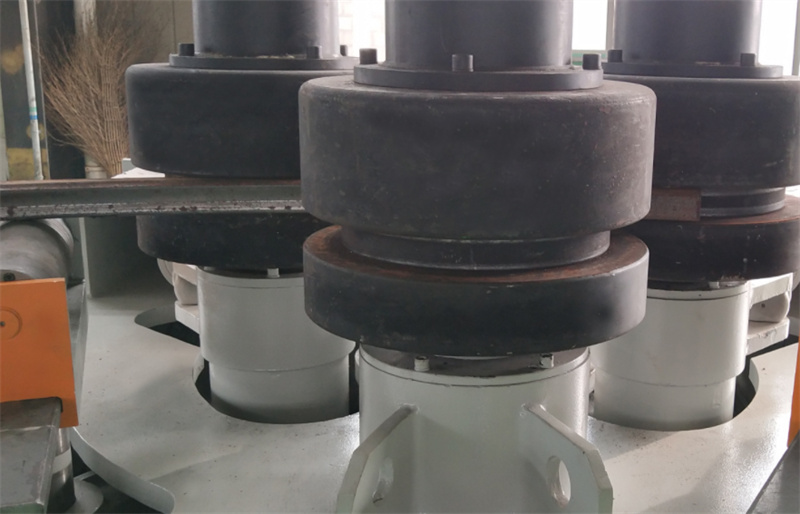
Bắt đầu uốn: Sau khi xác nhận các thiết bị an toàn (ví dụ: vỏ bảo vệ, nút dừng khẩn cấp) đang ở trạng thái hiệu lực, khởi động thiết bị. Đối với máy thủ công, từ từ áp dụng lực bằng tay cầm vận hành, quan sát quá trình uốn hình và điều chỉnh góc theo thời gian thực. Đối với máy CNC, vận hành tự động theo hướng dẫn chương trình. Người vận hành phải giám sát các giá trị phản hồi về áp lực và góc hiển thị trên màn hình và ngay lập tức dừng máy nếu phát hiện bất kỳ dấu hiệu bất thường nào (ví dụ: thay đổi đột ngột về áp lực hoặc sai lệch góc quá mức).
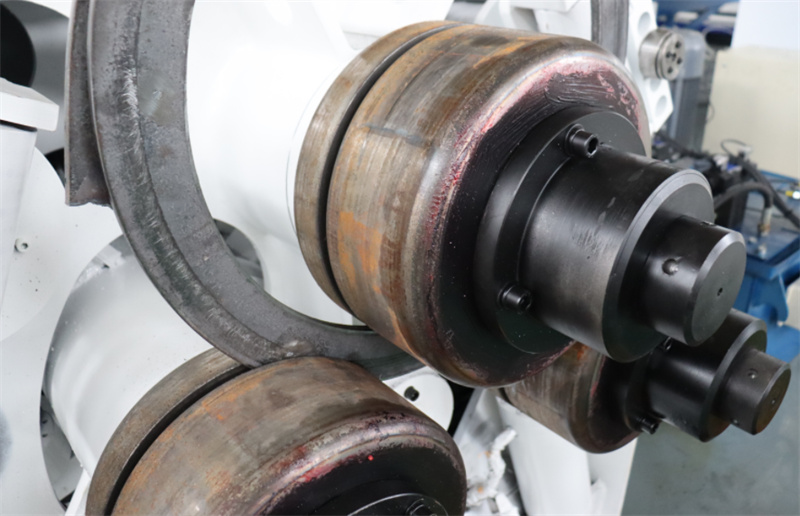
Giám sát quy trình: Trong quá trình uốn, cần chú ý kỹ trạng thái biến dạng của thanh định hình. Nếu xuất hiện hiện tượng mỏng thành ngoài, nhăn hoặc nứt thành trong (ví dụ như các vết nứt nhỏ trên thanh định hình bằng thép không gỉ), phải dừng ngay và kiểm tra khe hở khuôn, thông số áp lực hoặc vật liệu thanh định hình. Khi uốn nhiều đoạn liên tiếp, mỗi góc phải được thực hiện từng bước theo trình tự đã thiết lập trước để tránh sai số tích lũy do việc xếp chồng nhiều góc cùng lúc.
Dỡ tải và kiểm tra: Sau khi hoàn tất quá trình uốn, tháo khuôn kẹp và sử dụng thiết bị nâng (hoặc hỗ trợ thủ công) để tháo thanh định hình một cách trơn tru, tránh va chạm với các phần đã tạo hình. Dùng thước đo góc, thước đo bán kính hoặc thiết bị đo ba chiều để kiểm tra góc uốn và bán kính thực tế, so sánh với yêu cầu thiết kế, đồng thời xử lý lại các sản phẩm không đạt chất lượng.
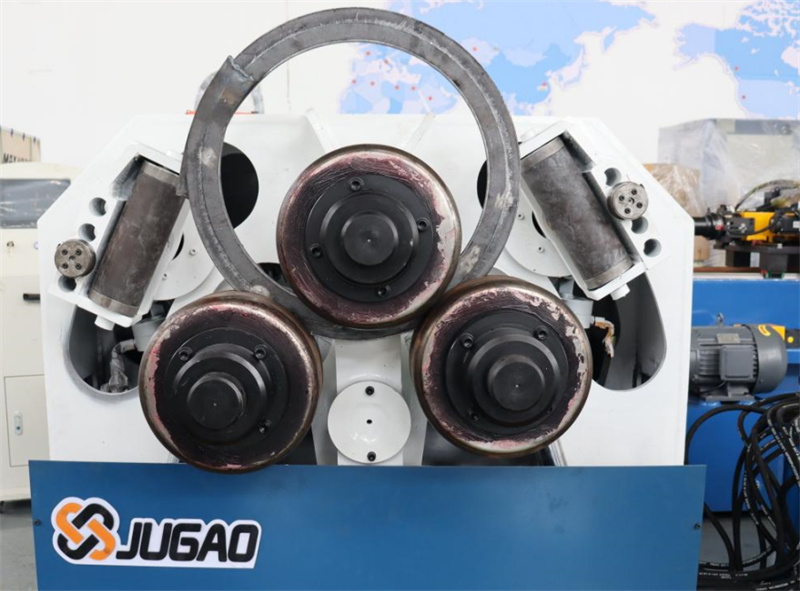
Tóm lại, máy uốn thanh định hình là một công cụ quan trọng trong lĩnh vực gia công kim loại nhằm biến đổi các đường thẳng thành các đường cong. Việc sử dụng đúng cách máy này phụ thuộc vào các quy trình chuẩn bị tiêu chuẩn, kiểm soát vận hành chính xác và bảo trì an toàn nghiêm ngặt. Người vận hành phải am hiểu hiệu suất thiết bị cũng như đặc tính của thanh định hình, đồng thời tuân thủ nghiêm ngặt các quy định khi vận hành thiết bị để đảm bảo sản xuất an toàn và hiệu quả.

