





Làm chủ các thông số hàn laser trong vòng 3 phút! Mẹo điều chỉnh phổ quát
Hàn bằng tia laze mang lại hiệu suất cao và tạo ra các mối hàn có tính thẩm mỹ tốt. Tuy nhiên, nhiều người mới bắt đầu thường gặp phải cùng một thách thức khi lần đầu sử dụng thiết bị: Cần thiết lập các thông số như thế nào? Mức công suất nào là phù hợp? Tốc độ hàn nên nhanh hay chậm?
Trên thực tế, phần lớn các thông số hàn bằng tia laze tuân theo những quy luật điều chỉnh nhất định. Bằng cách làm chủ một vài thông số then chốt và kiểm chứng chúng qua các mối hàn thử nghiệm, bạn có thể nhanh chóng xác định được quy trình tối ưu cho sản phẩm cụ thể của mình. Hướng dẫn này trình bày các kỹ thuật điều chỉnh phổ quát—kèm theo bảng tra cứu tham khảo—nhằm giúp người mới bắt đầu làm quen một cách dễ dàng.
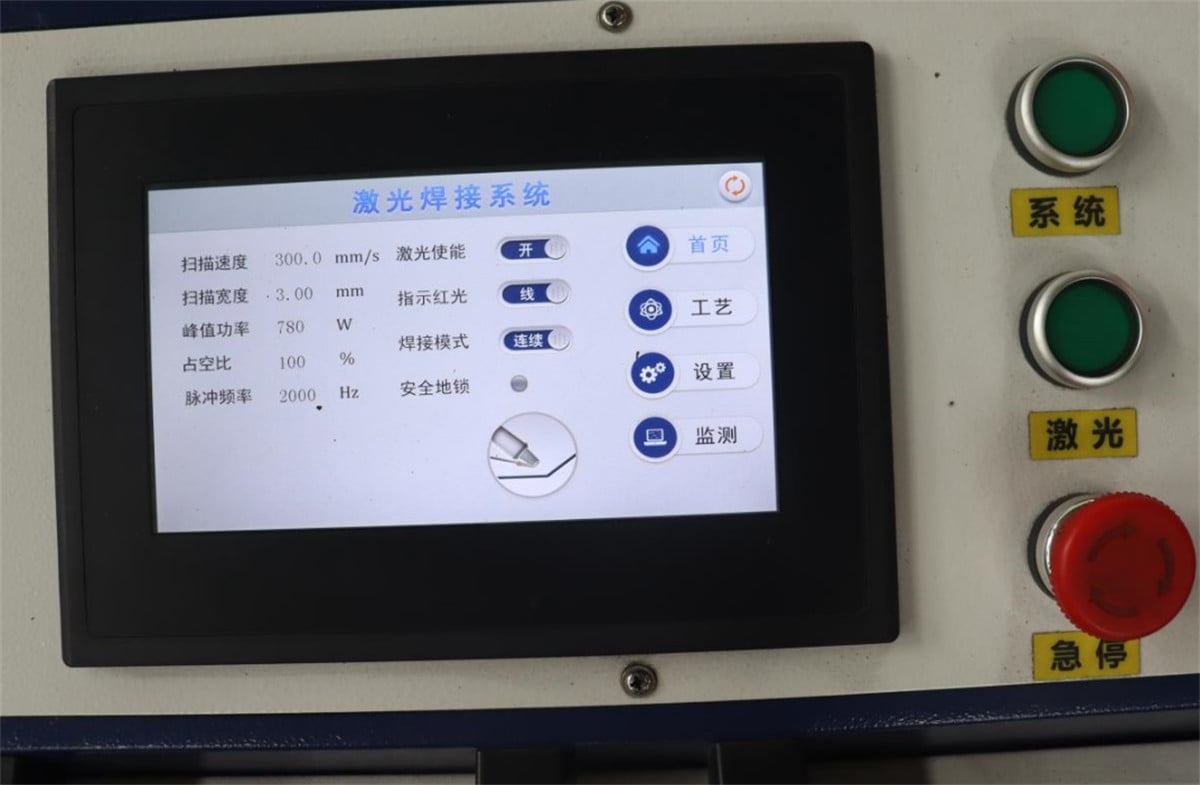
Những thông số nào là quan trọng nhất trong hàn bằng tia laze?
Cho dù bạn đang sử dụng máy hàn laser cầm tay hay hệ thống hàn laser robot tự động, bạn thường cần tập trung vào các thông số sau đây:
Công suất laser
Tốc độ hàn
Độ rộng (và tần số) dao động của mối hàn
Vị trí tiêu điểm
Loại khí bảo vệ và lưu lượng khí
Các thông số này hoạt động đồng bộ với nhau; việc thiết lập sai bất kỳ thông số nào trong số này đều có thể làm giảm chất lượng mối hàn cuối cùng.
Mẹo 1: Xác định vật liệu và độ dày tấm trước tiên
Các vật liệu khác nhau có tỷ lệ hấp thụ năng lượng laser khác nhau.
Ví dụ:
Thép không gỉ tương đối dễ hàn.
Thép carbon đòi hỏi sự cân bằng giữa độ sâu thấu và hình dạng đường hàn.
Hợp kim nhôm tản nhiệt nhanh, do đó cần đầu vào năng lượng cao hơn.
Đồng có độ phản xạ cao, đặt ra yêu cầu khắt khe hơn cả về thiết bị lẫn thiết lập thông số.
Do đó, luôn xác nhận vật liệu và độ dày của phôi trước khi thiết lập thông số — không nên sao chép đơn thuần các thông số đã dùng cho sản phẩm khác.
Mẹo 2: Điều chỉnh công suất và tốc độ một cách đồng bộ
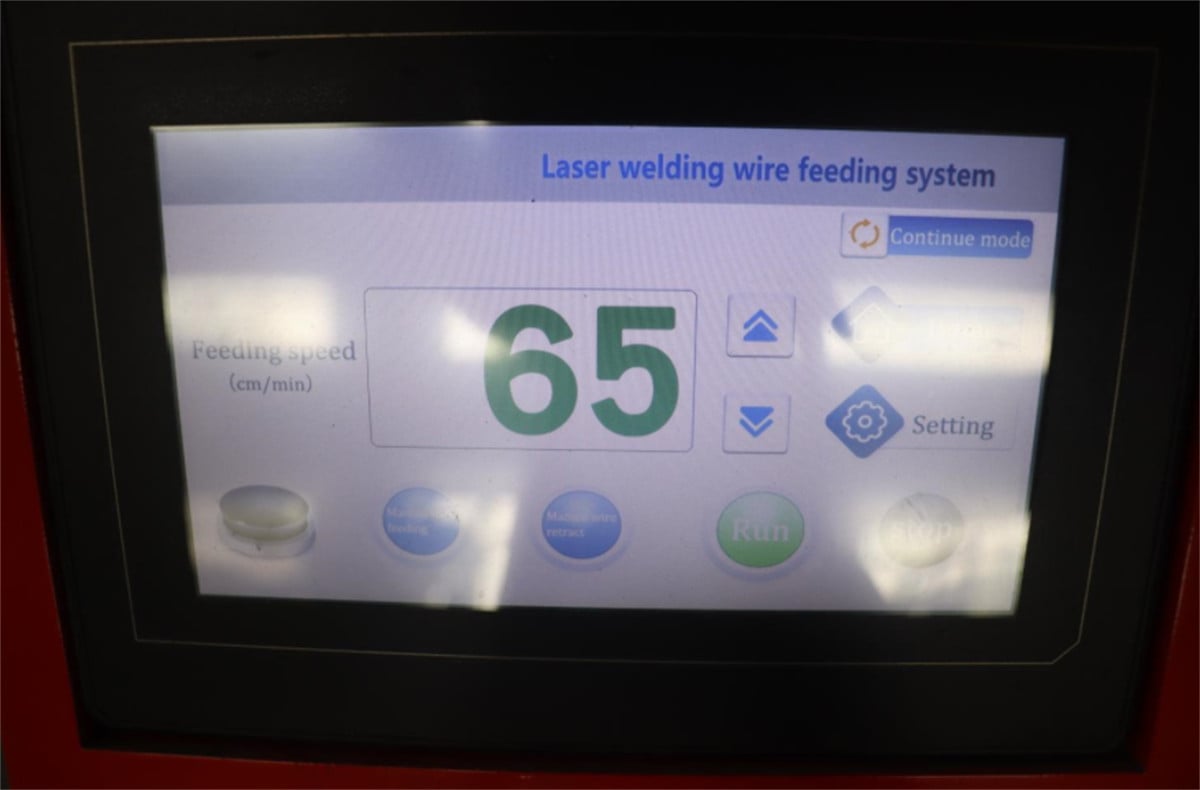
Nhiều người chỉ tập trung điều chỉnh công suất, nhưng tốc độ hàn cũng quan trọng ngang bằng.
Theo quy tắc chung:
Nếu tăng công suất, bạn cũng có thể tăng tốc độ hàn.
Nếu giảm công suất, bạn cần giảm tương ứng tốc độ hàn.
Công suất cao kết hợp với tốc độ chậm dễ dẫn đến thủng vật hàn.
Công suất thấp kết hợp với tốc độ cao có thể gây ra độ ngấu không đủ.
Tốt nhất nên điều chỉnh chỉ một thông số tại một thời điểm và quan sát sự thay đổi trên mối hàn; điều này giúp dễ dàng xác định tổ hợp tối ưu.
Mẹo 3: Thực hiện hàn thử trước khi sản xuất hàng loạt
Ngay cả khi làm việc với cùng một vật liệu, các phôi từ các nhà sản xuất khác nhau hoặc các lô khác nhau có thể yêu cầu các thông số hàn hơi khác biệt.
Trước khi bắt đầu sản xuất, hãy tạo một vài mẫu thử. Điều chỉnh tinh các thiết lập của bạn dựa trên chiều rộng mối hàn, độ sâu thấu, hình dạng tổng thể và tình trạng mặt sau. Khi các thông số đã ổn định và được xác nhận, bạn có thể tiến hành sản xuất hàng loạt. Việc này không chỉ giảm nhu cầu gia công lại mà còn cải thiện tính đồng nhất của sản phẩm.
Bảng tham khảo thông số hàn laser (Chỉ để tham khảo)
| Vật liệu | Độ dày(mm) | Công suất Laser (W) | Tốc độ hàn (mm/s) | Khí bảo vệ được khuyến nghị |
| Thép không gỉ | 0.5-1.0 | 800-1200 | 25-45 | Nitơ/Arên |
| Thép không gỉ | 1.0-2.0 | 1200-2000 | 18-35 | Nitơ/Arên |
| Thép carbon | 1.0-2.0 | 1200-2000 | 18-35 | Argon |
| Hợp kim nhôm | 1.0-2.0 | 1500-2500 | 15-30 | Argon |
| Đồng | 0.8-1.5 | 2000-3000 | 12-25 | Argon |
Lưu ý: Các thông số nêu trên chỉ mang tính tham khảo cho các ứng dụng phổ biến. Trong thực tế vận hành hàn, cần điều chỉnh dựa trên cấu hình thiết bị, kích thước điểm hội tụ, vị trí tiêu điểm, cấu trúc phôi và yêu cầu hàn cụ thể.
Các sự cố thường gặp và đề xuất điều chỉnh
Nếu mối hàn không thấu hoàn toàn thì phải làm gì?
Ban co the tang cong suat tia laser, giam toc do han hoac dieu chinh lai vi tri tieu diem de tang mat do nang luong tia laser.
Neu xay ra hien tuong thung?
Ban co the giam cong suat tia laser, tang toc do han, giam luong nhiet dua vao, hoac—neu can thiet—giam chieu rong dao dong.
Neu duong han tro nen den?
Kiem tra xem he thong cung cap khi cham lai co hoat dong dung khong, tang luong khi cham lai va dam bao vi tri ong phun duoc dat dung.
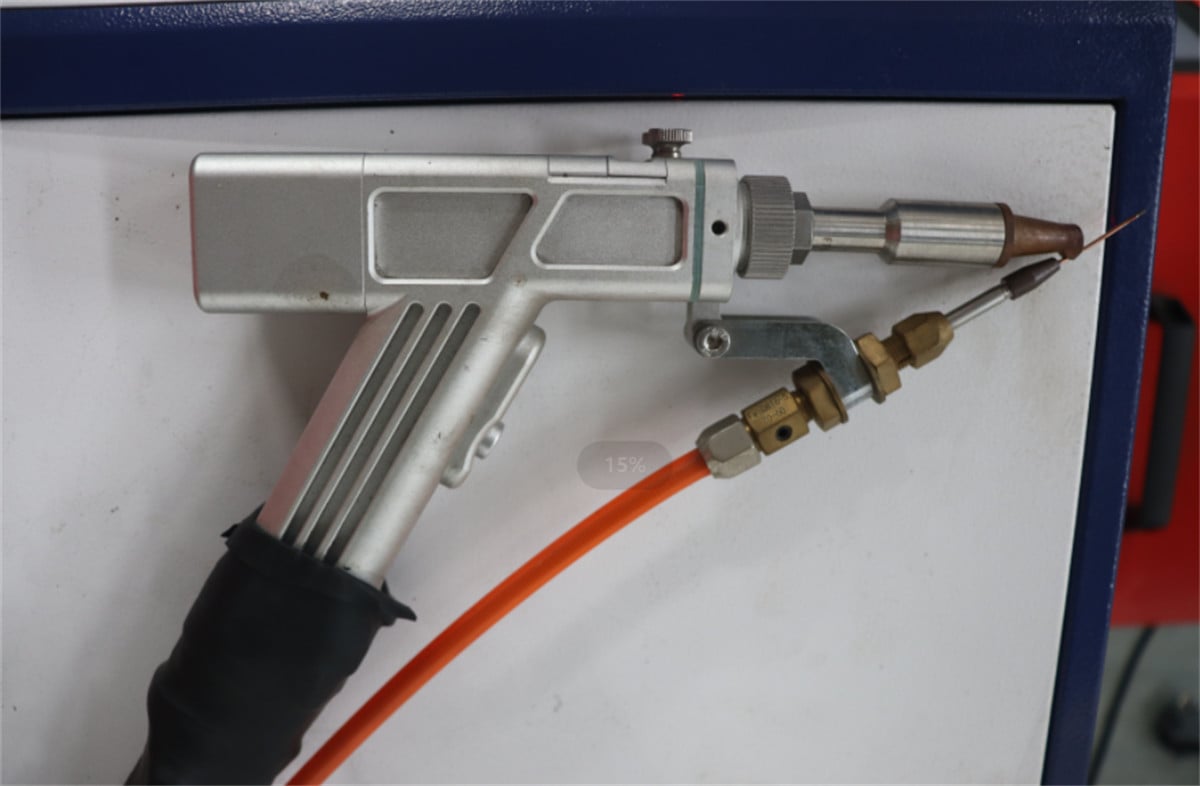
Neu co qua nhieu bot han bay tung to?
Kiem tra xem cong suat co qua cao hay toc do han co qua cham khong; dong thoi xac nhan be mat chi tiet han khong co bat ky chat bam nao nhu dau mo hoac lop oxy hoa.
Mot phuong phap don gian de dieu chinh thong so
Doi voi nguoi moi bat dau, viec dieu chinh nhieu thong so cung mot luc la khong khuyen khich.
Mot phuong phap hieu qua hon la:
1. Xác định vật liệu và độ dày trước tiên.
2. Sử dụng các thông số do nhà sản xuất khuyến nghị làm điểm khởi đầu.
3. Chỉ điều chỉnh một thông số tại một thời điểm.
4. Lưu dữ liệu từ các lần hàn thử nghiệm thành công.
5. Xây dựng cơ sở dữ liệu riêng về các thông số hàn.
Sau vài lần hàn thử, bạn sẽ nhanh chóng cấu hình được các thông số phù hợp cho các sản phẩm tương tự, từ đó nâng cao đáng kể hiệu suất sản xuất.
Kết luận
Không tồn tại một bộ thông số hàn laser duy nhất và phổ quát áp dụng cho mọi sản phẩm. Tuy nhiên, bằng cách tuân thủ các nguyên tắc "xác định vật liệu trước tiên, cân bằng giữa công suất và tốc độ, và thực hiện hàn thử nghiệm trước khi sản xuất hàng loạt", hầu hết các vấn đề hàn đều có thể được giải quyết nhanh chóng. Việc tích lũy một thư viện các thông số đã được kiểm chứng không chỉ cải thiện chất lượng mối hàn mà còn giảm thời gian thiết lập máy, dẫn đến quy trình sản xuất ổn định và hiệu quả hơn.
Là nhà sản xuất chuyên nghiệp thiết bị hàn laser, chúng tôi cung cấp giải pháp hàn laser được cá nhân hóa và đề xuất thông số quy trình dựa trên vật liệu, độ dày và yêu cầu ứng dụng cụ thể của quý khách, cùng với hỗ trợ kỹ thuật toàn diện và dịch vụ hậu mãi.

