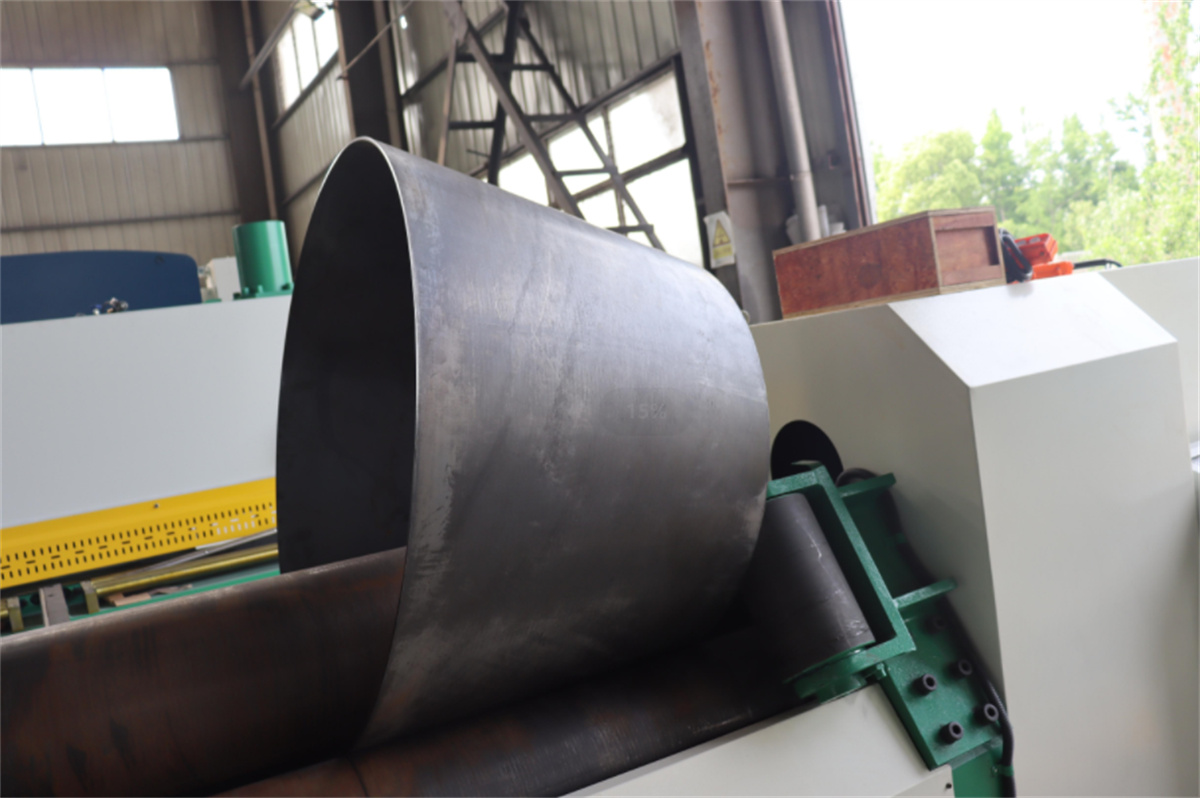
Яка структурна композиція трьохвалкового ЧПК-верстата для гнуття листів і як на ньому гнути конуси?
Тривалковий листогібний верстат — це формувальний верстат, що виконує безперервне точкове згинання листів. Він дозволяє загинати металеві листи в круглі, дугоподібні та конічні вироби в певному діапазоні.
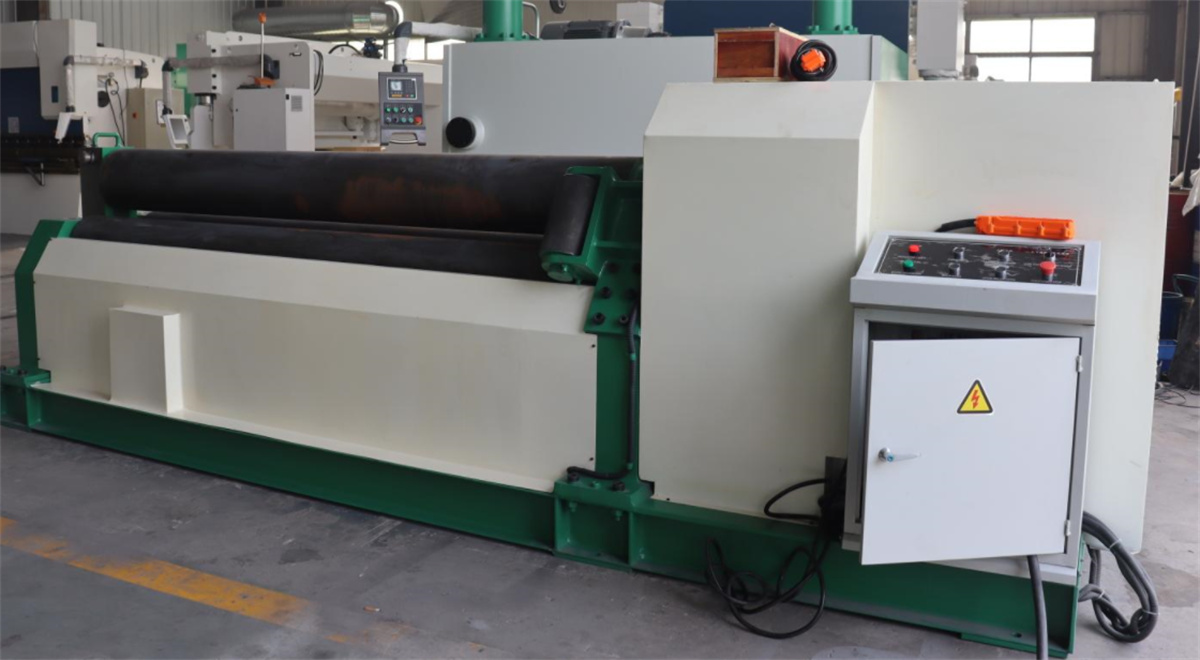
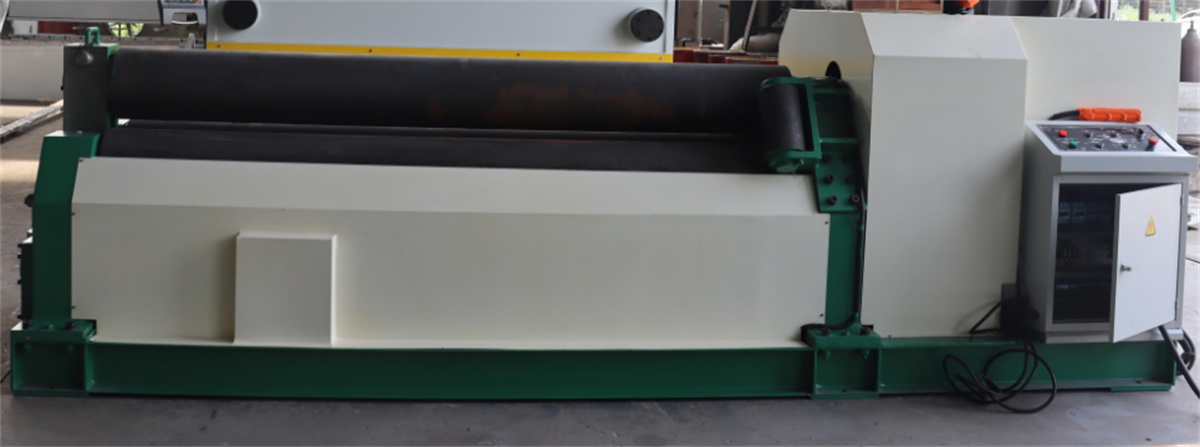
Шість основних конструктивних компонентів тривалкового листогібного верстата:
(1) Верхній та нижній ролики: це важливі компоненти машини для згинання листового металу, виготовлені з кованої високоякісної вуглецевої сталі.
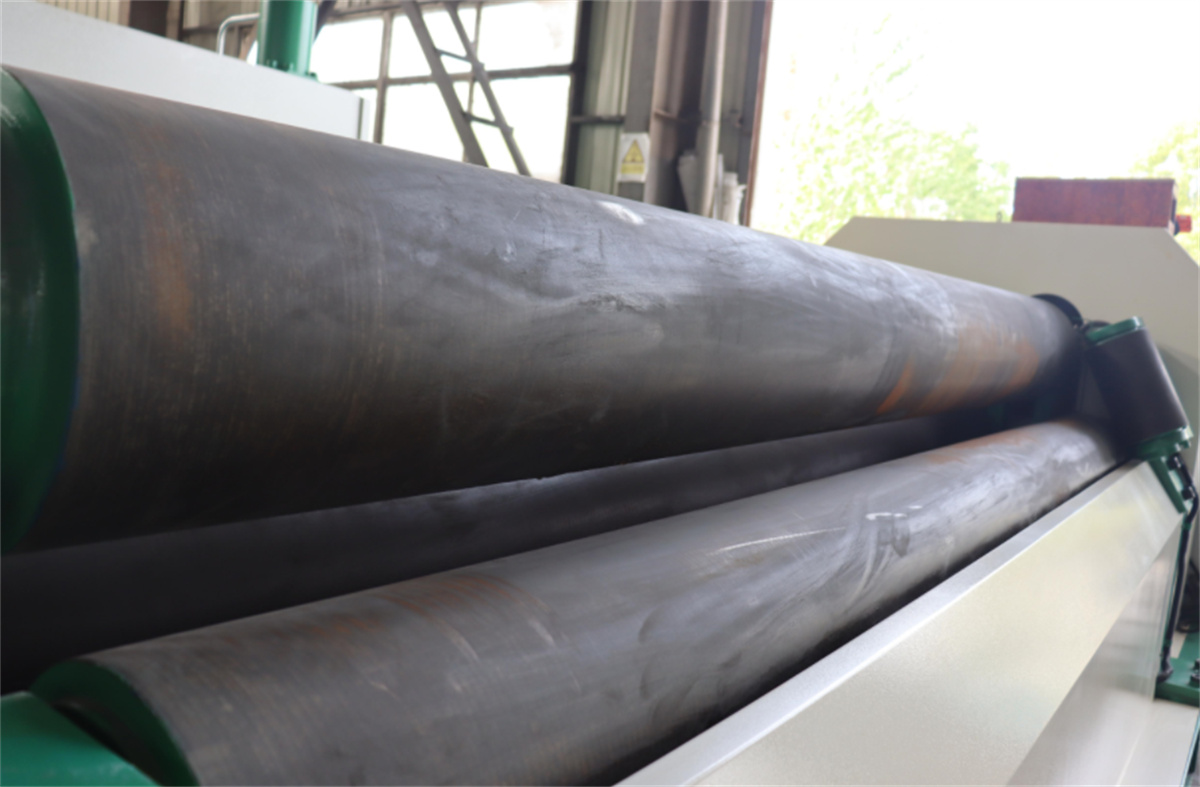
(2) Рама: є по одній лівій і правій рамі; нижній підшипник ролика встановлено на рамі. Усередині рами розташований квадратний стяжний гвинт, чий верхній кінець шарнірно з’єднаний із опорними підшипниковими вузлами на обох кінцях верхнього ролика.
(3) Редуктор: редуктор типу ZSY280 з твердим зубчастим поверхнем встановлено разом із прокладкою на основі зі стального кутника.
(4) Електрична частина: уся електрична апаратура встановлена в контрольному боксі для зручності експлуатації.
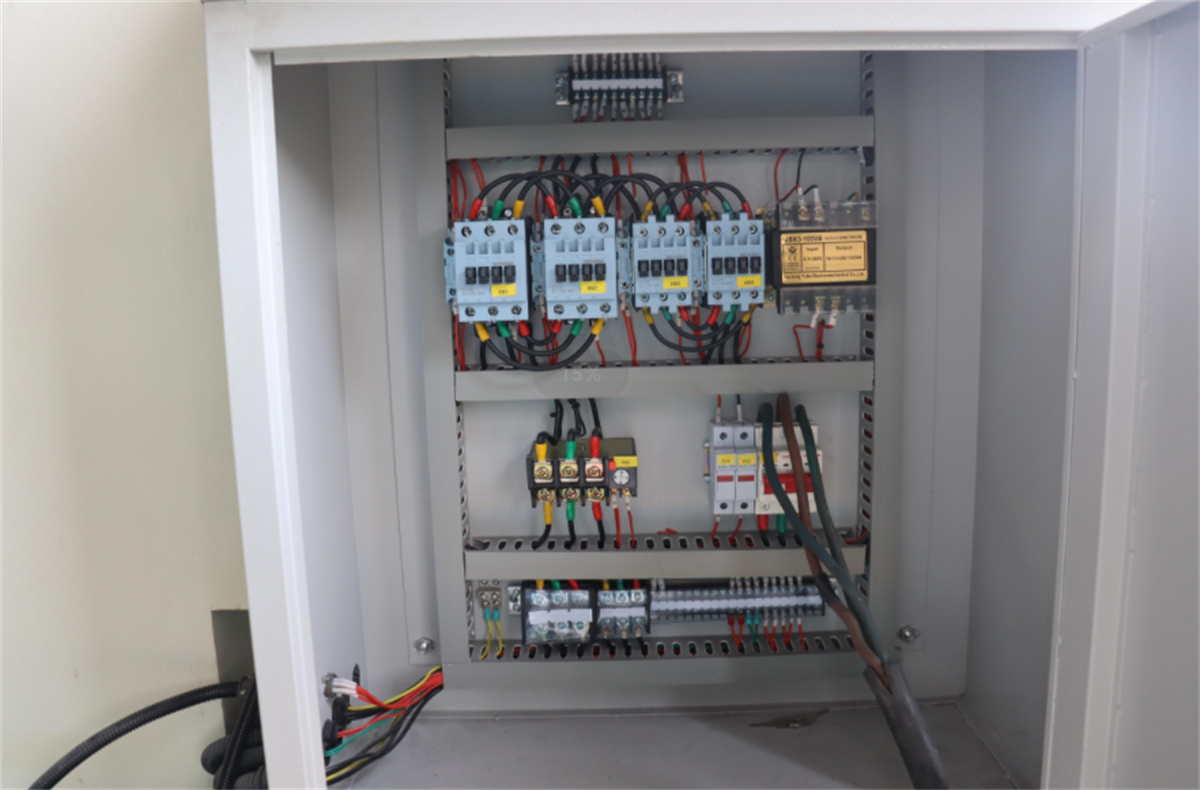
(5) Пристрій для розвантаження: встановлюється збоку редуктора, щоб забезпечити балансування верхнього ролика під час розвантаження; процеси розвантаження й повернення здійснюються за допомогою гідроциліндра.
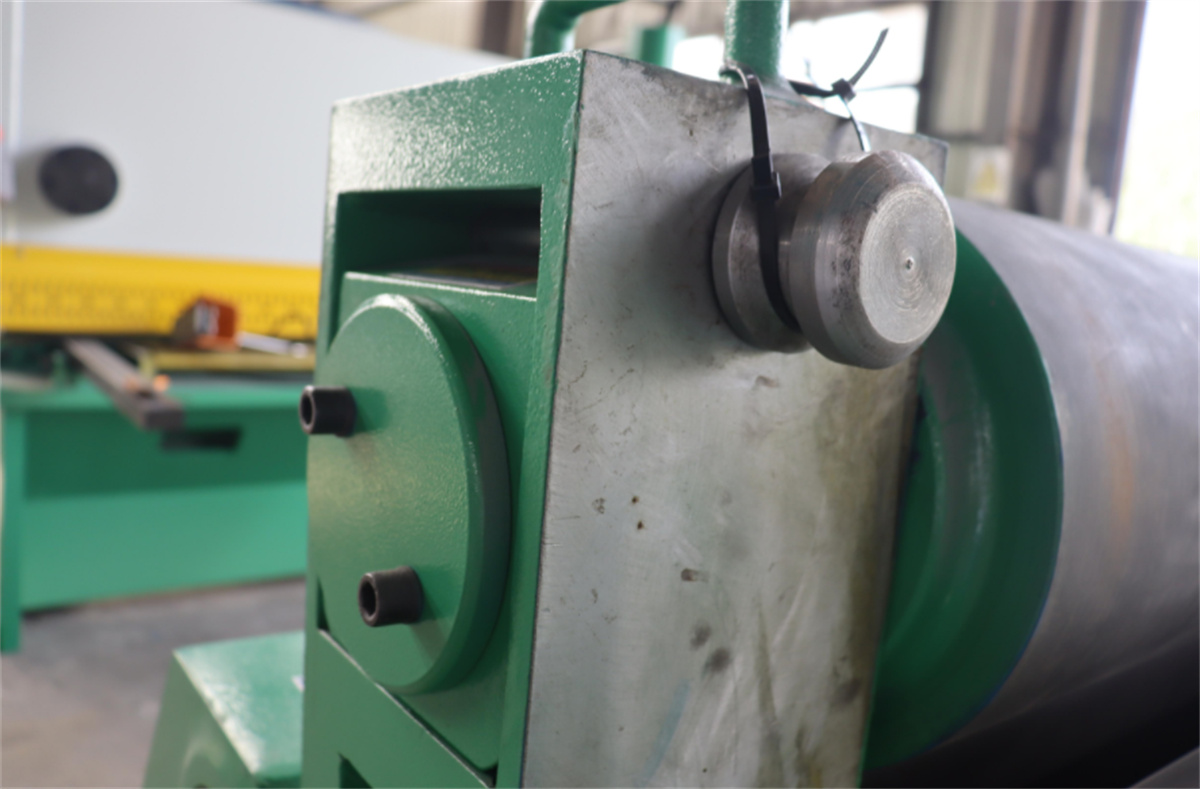
(6) Основа: виготовлена зі звареної сталі та сталевих листів. На ній встановлюють раму, редуктор, двигун тощо, щоб утворити єдину конструкцію.
Як використовувати трьохроликову CNC-машину для згинання листового металу при обробці конічних деталей?
1. Зазвичай, листогібні верстати можуть гнути конуси з невеликим кутом конусності (30 градусів). Ключовим моментом гнуття конусів є те, що лінійна швидкість великої та малої основ приблизно однакова. Оскільки лінійна швидкість верхнього валка є постійною, швидкість великої основи потрібно регулювати. Якщо на верстаті є спеціальне пристосування для гнуття конусів, це ще простіше.
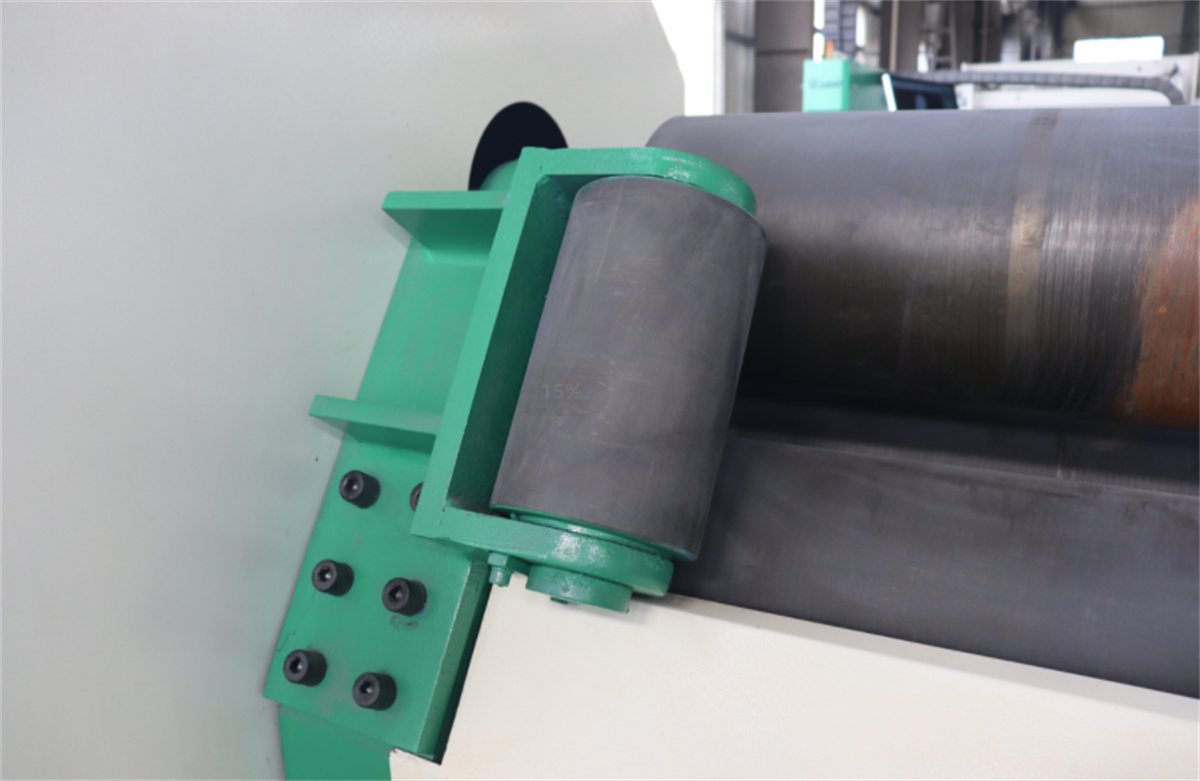
2. Підніміть один кінець труби на листогібному верстаті, розташувавши меншу конічну поверхню біля нижнього кінця, і під час гнуття поступово переміщуйте велику основу, одночасно збільшуючи її швидкість. Додайте до ділянки валка бічний конічний пристрій. По обидва боки нижнього валка листогібного верстата встановлено два конуси. Під час гнуття менша основа притискається до конуса, а край меншої основи рухається всередину вздовж конуса.
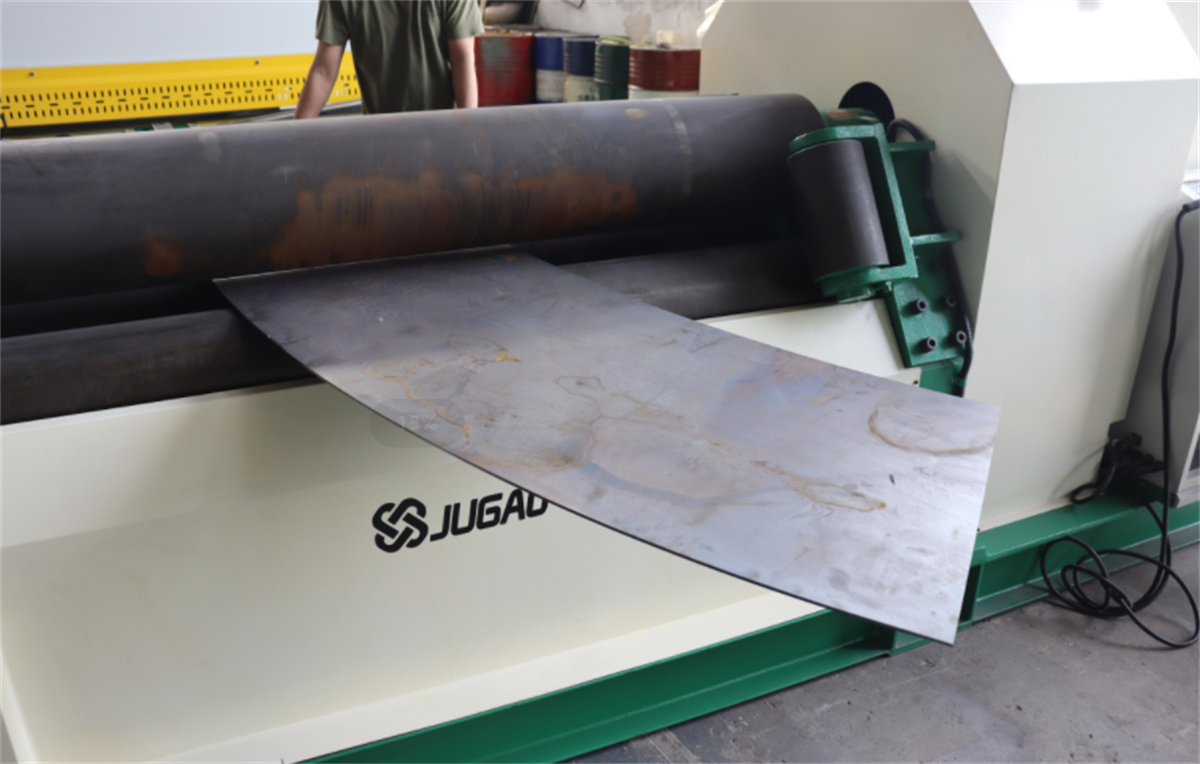
Валик має певний нахил, і під час кочення бічна сила дуже велика. Необхідно додати зубчасте колесо для бічного гальмування, а саме зубчасте колесо потрібно загартувати. Якщо діаметр малий, лист тонкий, а валик довгий, три валики можна виконати у вигляді конічних, але необхідно точно розрахувати потрібну дугу.
3. Налаштуйте синхронізуючий вал за допомогою конічного пристрою. Перед тим як циліндрична частина буде згорнута на листогинному верстаті, спочатку слід видалити прямий край циліндра. Довжина цього прямого краю залежить від моделі й типу листогинного верстата. Її можна визначити, звернувшись до інструкції з експлуатації обладнання.