





Yüksek Verimli Üretim İçin Dört Silindirli Plaka Yuvarlayıcının İşletme Tekniklerinin Optimize Edilmesi
Dört silindirli plaka silindiri, metal levha işlemede kritik bir ekipman olarak sanayi üretiminde hayati bir rol oynar. Üretim verimini artırmak ve ürün kalitesini sağlamak için dört silindirli plaka silindirinin işletme tekniklerini optimize etmek özellikle önemlidir. Aşağıda, yüksek verimli üretimi sağlamak amacıyla dört silindirli plaka silindirinin işletme tekniklerinin nasıl optimize edileceği ayrıntılı olarak açıklanmaktadır; bu açıklama, ekipman hazırlığı, işletme süreci, ayarlama teknikleri ve bakım gibi konuları kapsamaktadır.
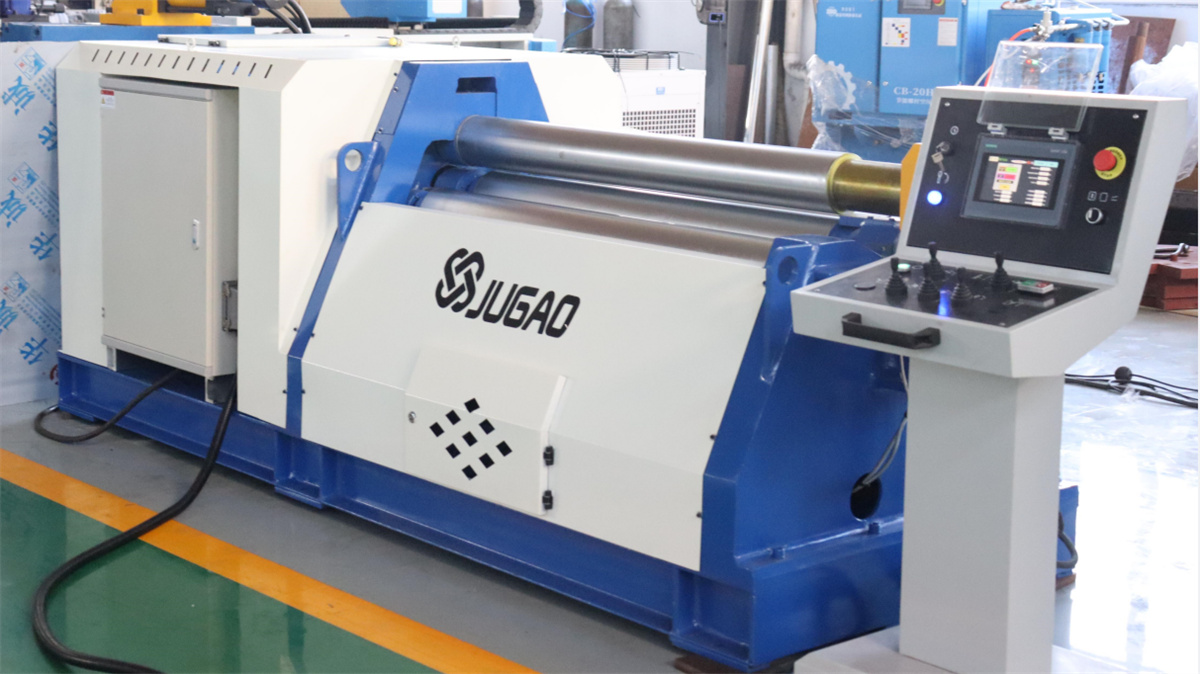
I. Ekipman hazırlığı
Dört silindirli sac bükme makinesini çalıştırmadan önce, öncelikle ekipmanın eksiksiz ve normal çalıştığından emin olun. Tüm parçaların güvenli bir şekilde sabitlendiğini, iletim sisteminin sorunsuz çalıştığını ve hidrolik sistemin basıncının normal olduğunu kontrol edin. Aynı zamanda, çalışma sırasında güvenliği sağlamak amacıyla uygun kişisel koruyucu donanımı takın: güvenlik başlığı, güvenlik gözlüğü ve eldiven.
II. Sac Konumlandırma ve Sıkma
Sac malzemenin genişliğine ve kalınlığına göre alt ve yan silindirlerin konumlarını ayarlayarak sacın makinede kararlı bir şekilde yerleştirilmesini sağlayın. Üst ve alt silindirler arasındaki mesafeyi ayarlayarak sac malzemeye uygun basınç uygulayın; böylece kararlı bir bükme işlemi gerçekleştirin. Sac malzemenin beslenmesinden önce uçlarının hizalanmış olduğundan emin olun; bu, yuvarlama işlemi sırasında yanlış hizalamanın önüne geçer.
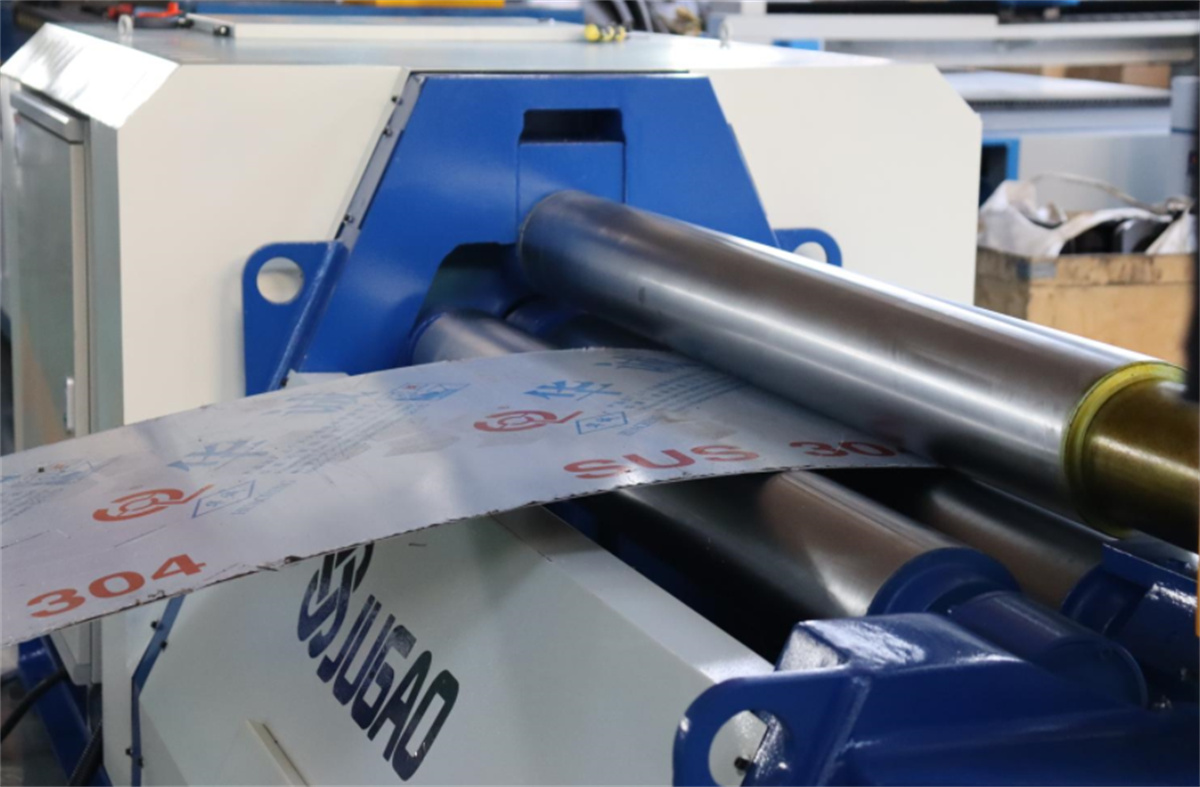
III. Silindir Konumu ve Basıncının Hassas Ayarı
Dört silindirli sac bükme makinesini çalıştırmak için anahtar, her bir silindirin konumunun ve basıncının hassas ayarlanmasında yatar. Makinenin ince ayar cihazını kullanarak, her bir silindirin konumunu dikkatlice ayarlayarak en iyi çalışma koşullarında olmasını sağlayın. Üst ve alt silindirler ile yan silindirlerin konum ve basınç ayarları yapılırken, milimetre düzeyinde hassasiyet gereklidir. Bu nedenle, sac malzemenin bükülme yarıçapı ve şekli tasarım gereksinimlerini karşılayacak şekilde kesin ölçüm ve ayar yapmak için profesyonel ölçüm aletlerinin kullanılması zorunludur.
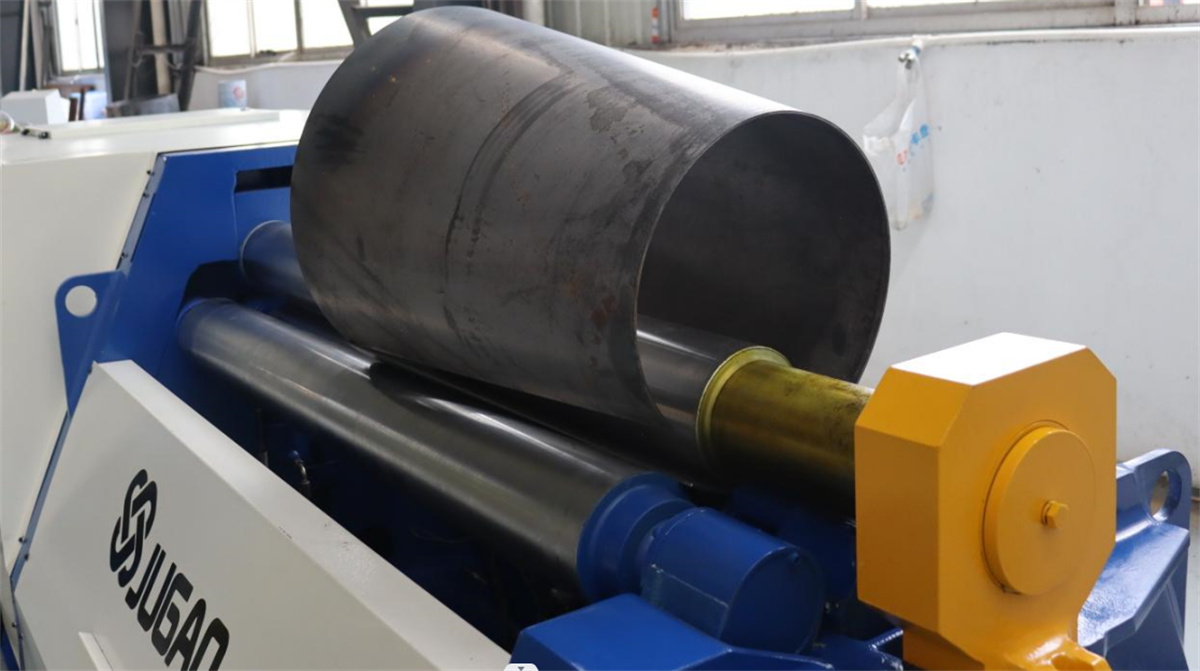
IV. Yan Silindir ve Besleme Hızında Esnek Ayar
Eğme işlemi sırasında yan silindirlerin hareketi ve basınç kontrolü kritik öneme sahiptir. Yan silindirlerin konumu ve basıncı, levha malzemenin eğme durumuna ve süreç gereksinimlerine göre esnek bir şekilde ayarlanmalıdır. Aynı zamanda, levha malzemenin ilerleme hızı ve eğme açısı dikkatle izlenmeli ve gerektiğinde ayarlanarak eşit ve estetik olarak çekici bir eğme sağlanmalıdır. Bu değişkenler, farklı süreç gereksinimlerini karşılamak için kontrol panelindeki parametre ayarları kullanılarak tam olarak kontrol edilebilir.
V. Gözlem ve Ayarlama
Eğme işlemi sırasında levha malzemenin eğme durumu ve şekil değişimleri dikkatle gözlemlenmelidir. Levha malzemede çatlaklar, buruşmalar veya diğer kusurlar gibi herhangi bir anormallık veya sorun tespit edilirse, zamanında ayarlamalar ve onarımlar yapılmalıdır. Aynı zamanda, yuvarlama parametreleri ve süreç adımları, ürün kalitesini ve performansını sağlamak amacıyla gerçek koşullara göre esnek bir şekilde ayarlanmalıdır.
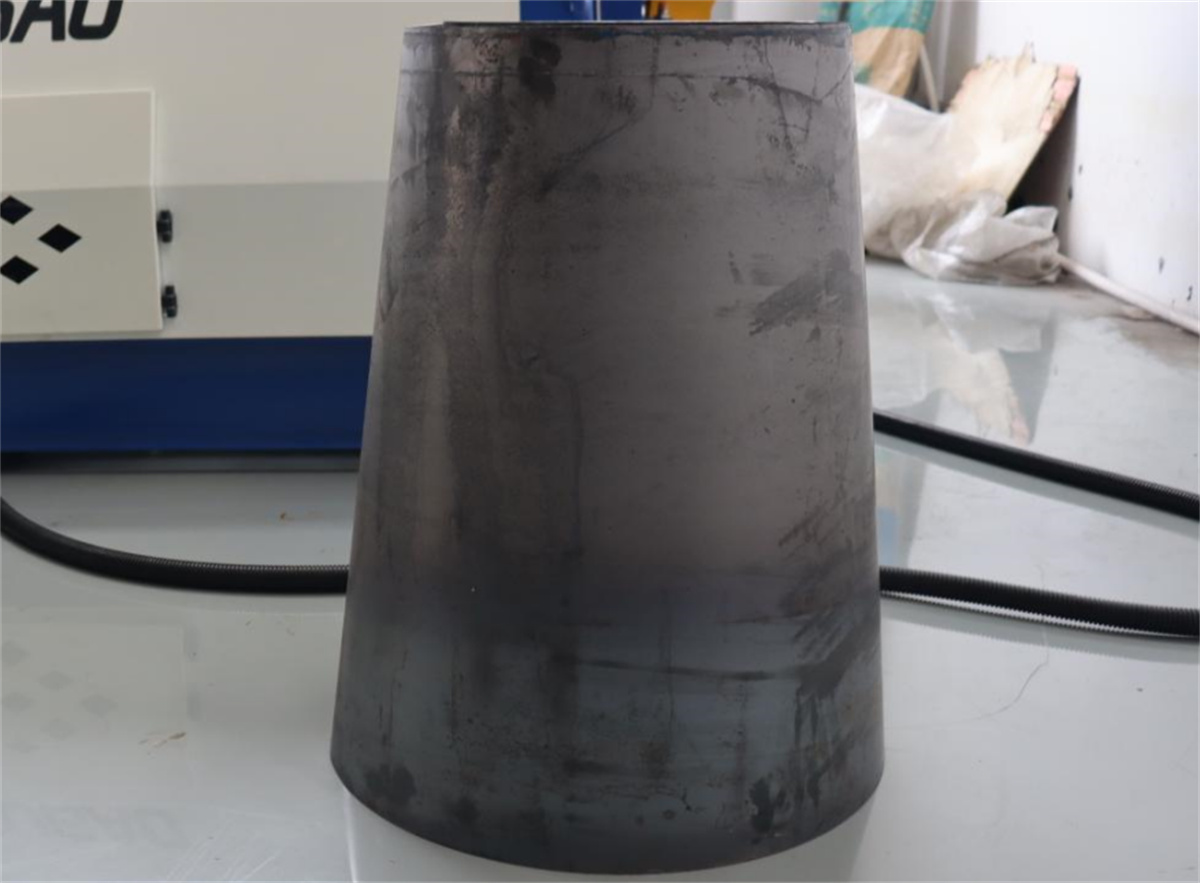
VI. Koni Yuvarlama Teknikleri
Koni yuvarlanırken, sac malzemenin seçimi, silindir pozisyonlarının hassas ayarlanması ve basınç uygulamasının eşit olması konularına özel dikkat edilmelidir. Koni için boyut ve şekil gereksinimlerini karşılayan bir sac malzeme seçilmeli; her bir silindirin pozisyonu ve basıncı, sac malzemenin yuvarlama işlemi sırasında eşit şekilde yüklenmesini sağlamak amacıyla tam olarak ayarlanmalıdır. Aynı zamanda, yan silindirlerin pozisyonu ve basıncı, en iyi yuvarlama etkisini elde etmek için esnek bir şekilde ayarlanmalıdır.
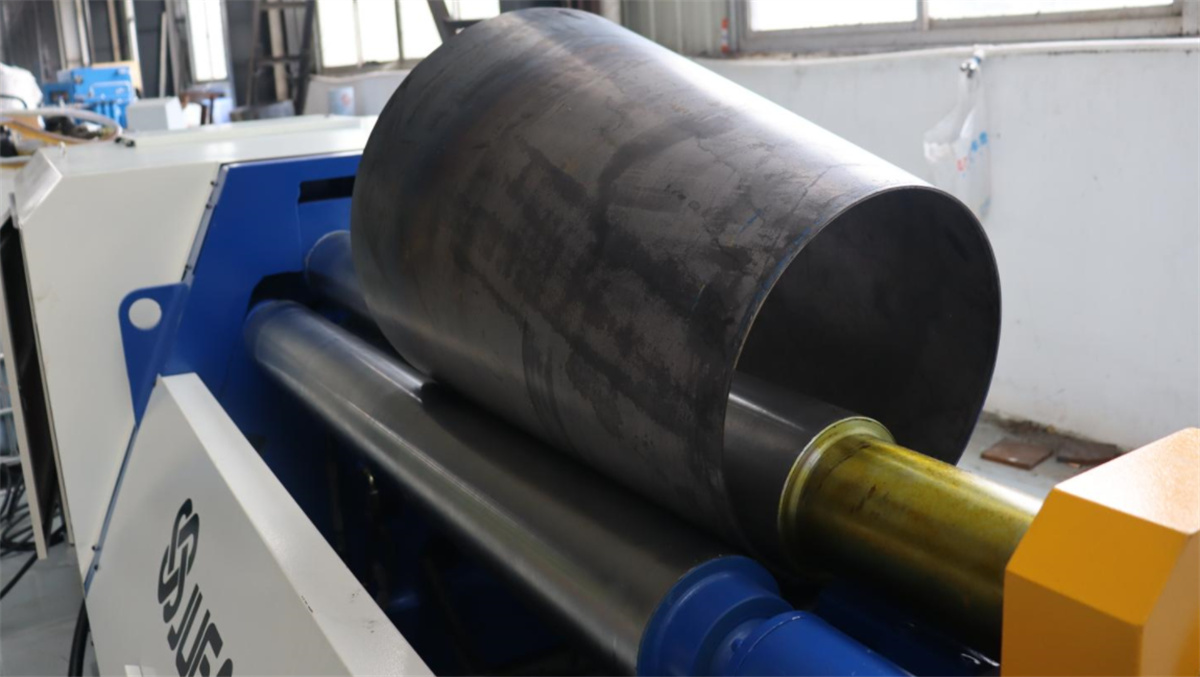
VII. Bakım ve Onarım
Dört silindirli sac bükme makinesinin kullanım ömrünü uzatmak ve üretim verimliliğini artırmak için düzenli bakım ve onarım yapılması hayati öneme sahiptir. Her bileşenin aşınma durumu düzenli olarak kontrol edilmeli ve hasarlı parçalar hemen değiştirilmelidir. Aynı zamanda, tüm bileşenlerin sorunsuz çalışmasını sağlamak amacıyla makine temiz tutulmalı ve yağlanmalıdır.
VIII. Üretim Görevlerinin Akılcı Düzenlenmesi
Üretim planı ve ürün gereksinimleri doğrultusunda, makinenin çalışma süresi ve üretim görevleri akılcı bir şekilde düzenlenmelidir. Makinenin aşırı ısınmasına veya hızlandırılmış aşınmasına neden olabilecek uzun süreli sürekli çalışma durumlarından kaçınılmalıdır; aksi takdirde üretim verimliliği ve ürün kalitesi olumsuz etkilenebilir.
Özetle, dört silindirli levha bükme makinesinin çalışmasını optimize etmek, ekipman hazırlığı, levha konumlandırması ve sıkıştırılması, silindir konumlarının ve basıncının hassas ayarlanması, yan silindirlerin ve besleme hızının esnek ayarlanması, gözlem ve ayarlama, konik bükme teknikleri, bakım ve makul üretim planlaması da dahil olmak üzere çok yönlü bir yaklaşım gerektirir. Sadece bu şekilde verimli üretim sağlanabilir, ürün kalitesi garanti edilebilir ve işletmeye daha büyük ekonomik faydalar yaratılabilir.

