





Profil Eğme Makineleri İçin İşletim Prosedürleri
Profil bükme makinesi, profil demir (örneğin açılı çelik, kanal çelik, I-kirişler, yuvarlak borular, kare borular, düz çelik vb.) gibi metal profilleri bükmek için özel olarak tasarlanmış bir makinedir. Profil üzerine mekanik iletim veya hidrolik tahrik aracılığıyla kontrol edilebilir bir bükme kuvveti uygulayarak, önceden ayarlanmış açılar veya eğriliklere göre belirli şekilleri (örneğin yaylar, dik açılar, S-bükümleri vb.) oluşturur.
Profil bükme makineleri, çelik yapıların inşasında (örneğin perde duvar çerçeveleri, köprü destekleri), makine imalatında (örneğin ekipman çerçeveleri, boru dirsekleri), otomotiv endüstrisinde (örneğin şasi parçaları), mobilya ve dekorasyon projelerinde (örneğin eğri dekoratif şeritler) ve diğer alanlarda yaygın olarak kullanılır. Bunlar, metal profillerin doğrusal olmayan şekillerini işlemek için temel ekipmandır.
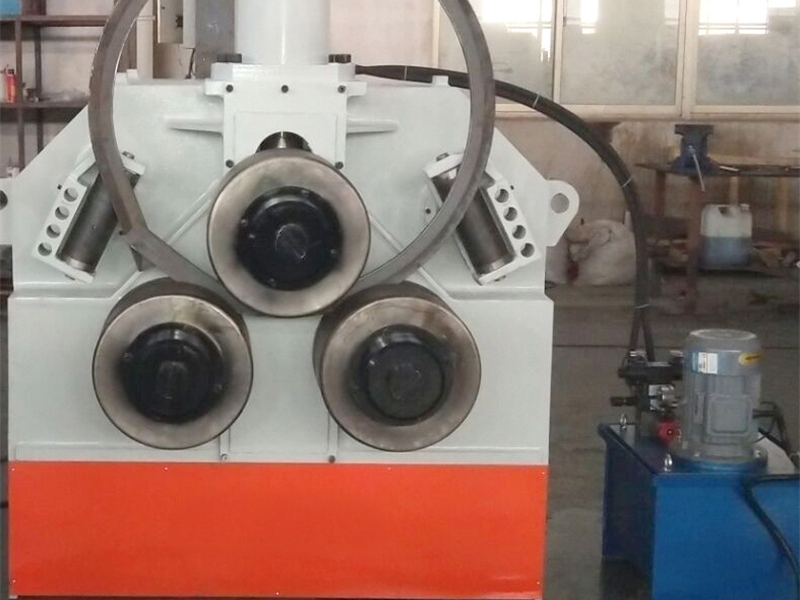
Profil Bükme Makinelerinin İşlevleri
Profil bükme makineleri, kalıp konumlandırması ve basınç kontrolü yoluyla bükme açısını, yarıçapını ve uzunluk segmentlerini hassas bir şekilde ayarlayarak karmaşık üç boyutlu şekillerin işlenmesini sağlar. Ayrıca sürekli üretim desteğini de sunar ve profil şekillendirme işleminin verimliliğini ile tutarlılığını artırır.
Sürüş yöntemiyle bağlı olarak yaygın tipler şunlardır: mekanik (bir motor ve redüktör tarafından tahrik edilen), hidrolik (hidrolik silindirler kullanarak basınç sağlayan) ve CNC tam otomatik (açı ve hızı ayarlamak için bir programla kontrol edilen). CNC modelleri karmaşık eğrilerin işlenmesini otomatikleştirebilir ve yüksek hassasiyetli özel uygulamalar için uygundur.
Profil Eğme Makineleri İçin İşletim Prosedürleri
I. İşlemden Önce Hazırlık
Ekipman Denetimi
Tüm makine bileşenlerinin (örneğin çerçeve, iletim mekanizması ve kalıp tutucu) sağlam şekilde sabitlendiğini kontrol edin. Hidrolik model kullanılıyorsa hidrolik sistemin doğru yağ seviyesine sahip olduğunu (yağ seviye göstergesinin orta çizgisinin üzerinde olması gerekir) ve boru hatlarında sızıntı olmadığını doğrulayın.
Bükme kalıplarının (örneğin bükme kalıpları, sıkma kalıpları ve mandreller) işlenecek profille uyumlu olduğunu onaylayın (örneğin yuvarlak boru bükme için ilgili çapa sahip bir bükme tekerleği kalıbı gereklidir). Kalıp yüzeyinin çatlak içermediğini ve aşırı aşınmadan etkilenmediğini (aşınma derinliği > 1 mm ise değiştirilmelidir) sağlayın.
Profil yüzeyinin çizilmesini veya konumlandırma doğruluğunun etkilenmesini önlemek için çalışma masası ve kalıplar, metal talaşı ve yağ lekesi gibi kalıntılardan temizlenmelidir.
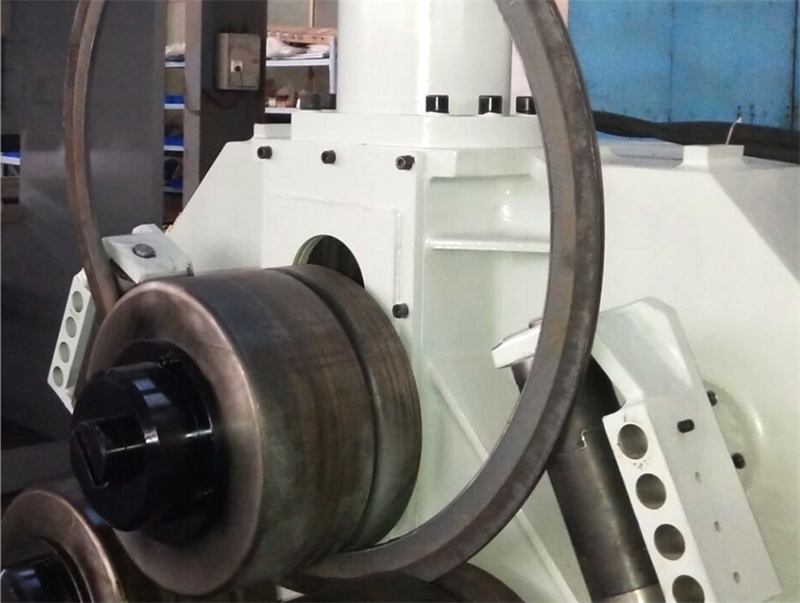
Parametre ayarları
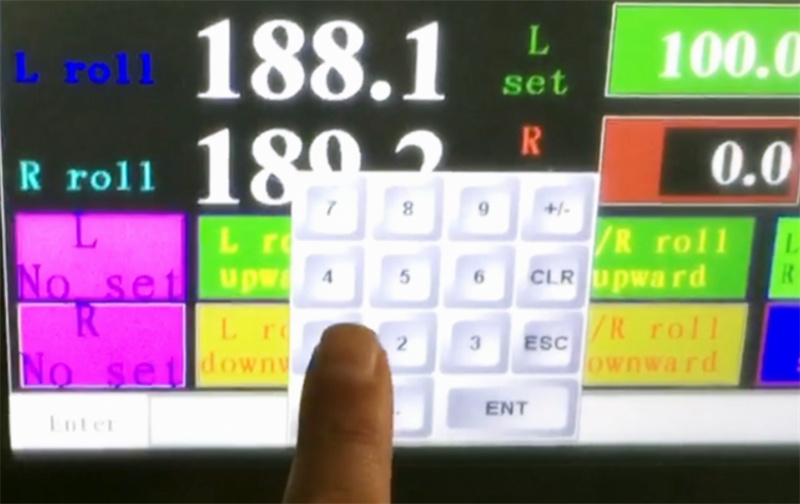
Profil malzemesine (örneğin Q235 çelik, paslanmaz çelik), kesit şekline (örneğin kare boru kenar uzunluğu, yuvarlak boru çapı) ve hedef bükme açısı/yarıçapına göre ekipman kılavuzuna veya süreç belgelerine başvurarak makul bir bükme hızı (genellikle 5°-30°/saniye) ve basınç parametreleri ayarlanmalıdır (aşırı yüklenmeden kaçınılmalıdır). CNC modeller için işlenecek program (bükme sırası ve açı telafisi değerleri dahil) önceden girilmelidir. Ayarlama sırasında, program mantığı ile kalıp hareketleri arasındaki koordinasyonu doğrulamak amacıyla önce boşta bir test çalıştırması yapılmalıdır.
Profil Ön İşlemesi
İşlenecek profilin boyutlarının tolerans gereksinimlerini karşılayıp karşılamadığını kontrol edin (örneğin, uzunluk sapması ≤ ±2 mm); ayrıca yüzeyinde şiddetli paslanma veya deformasyon olup olmadığını kontrol edin. Kolayca deforme olan ince cidarlı profiller için (örneğin, alüminyum kare boru cidar kalınlığı < 2 mm), iç buruşmaları veya kırılmayı önlemek amacıyla bükme bölgesine küçük miktarda yağlayıcı yağ (örneğin, grafit emülsiyonu) uygulanmalı ya da özel bir mandren desteği kullanılmalıdır.
II. İşletim Prosedürleri
Sıkma ve Sabitleme: Profili bükme makinesinin kalıp yerleştirme alanına yerleştirin. Profilin bir ucunu sıkma kalıbı (veya basınç cihazı) ile güvenilir şekilde sıkın (sıkma kuvveti, lokal çukurları önlemek için eşit olmalıdır); profil ekseninin bükme merkez çizgisiyle hizalanmasını sağlayın (sapma ≤ 1 mm). Uzun profiller için (> 2 m), ağırlığından kaynaklanan sarkmayı önlemek ve bükme konumunun kaymasına neden olmamak amacıyla yardımcı destek çerçevesi (örneğin, rulolu askı) kullanın.
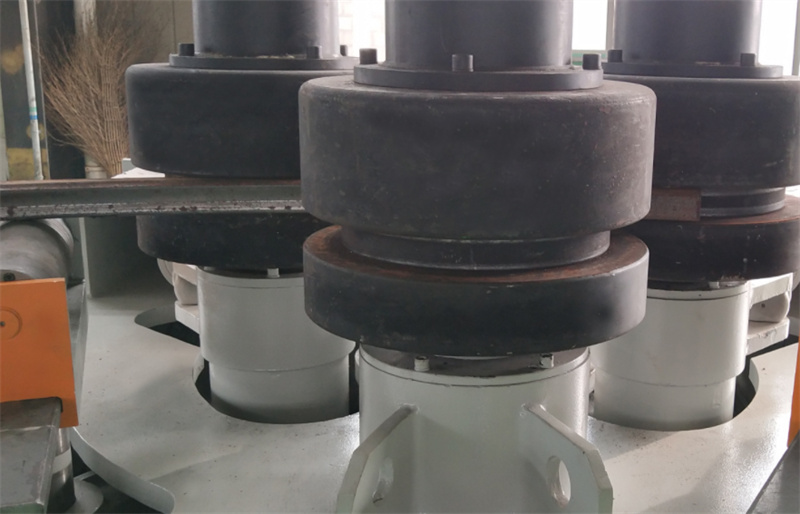
Eğilmeye Başlama: Güvenlik cihazlarının (örneğin koruyucu kapaklar, acil durdurma düğmeleri) etkin durumda olduğunu doğruladıktan sonra ekipmanı çalıştırın. Manuel makinelerde, işletim kolu kullanılarak basıncı kademeli olarak uygulayın, profilin eğilme sürecini gözlemleyin ve açıyı gerçek zamanlı olarak ayarlayın. CNC makinelerde, program talimatlarına göre otomatik olarak çalıştırın. Operatör, ekran üzerinde görüntülenen basınç ve açı geri bildirim değerlerini izlemelidir; herhangi bir anormallık tespit edildiğinde (örneğin ani basınç değişimi veya aşırı açı sapması) hemen durdurmalıdır.
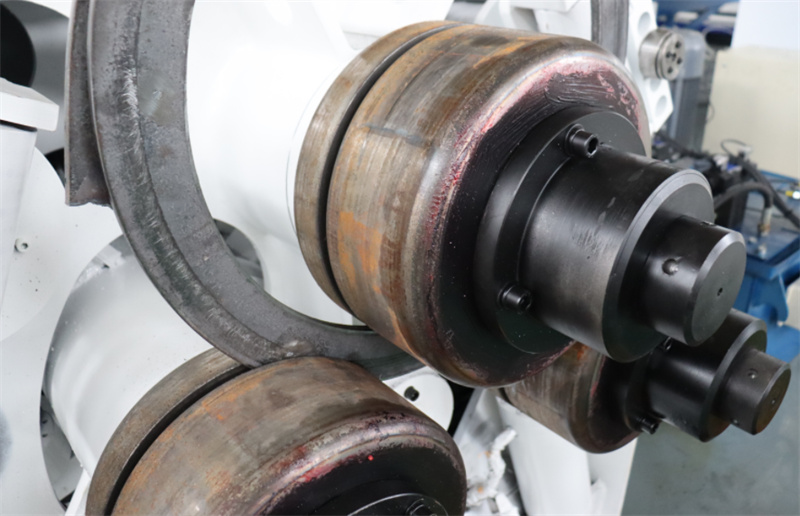
Süreç İzleme: Eğme işlemi sırasında profilden oluşan şekil değişikliğine dikkat edilmelidir. Dış duvarın incelmesi, iç duvarın buruşması veya çatlaması (örneğin paslanmaz çelik profillerde ince çatlaklar) gibi durumlar gözlemlendiyse hemen işlem durdurulmalı ve kalıp aralığı, basınç parametreleri veya profil malzemesi kontrol edilmelidir. Birden fazla bölümü ardışık olarak eğmeye çalışırken her açı, önceden belirlenen sıraya göre adım adım tamamlanmalıdır; aksi takdirde birden fazla açının aynı anda biriktirilmesiyle kümülatif hatalar oluşabilir.
Boşaltma ve Kontrol: Eğme işlemi tamamlandıktan sonra sıkma kalıbı serbest bırakılmalı ve kaldırma araçları (veya elle destek) kullanılarak profil, şekillendirilmiş kısımlara çarpmadan yumuşak bir şekilde çıkarılmalıdır. Gerçek eğme açısı ve yarıçapı, bir açı ölçer, yarıçap ölçer ya da 3B ölçüm cihazı ile kontrol edilmeli; tasarım gereksinimleriyle karşılaştırılmalı ve kusurlu ürünler yeniden işlenmelidir.
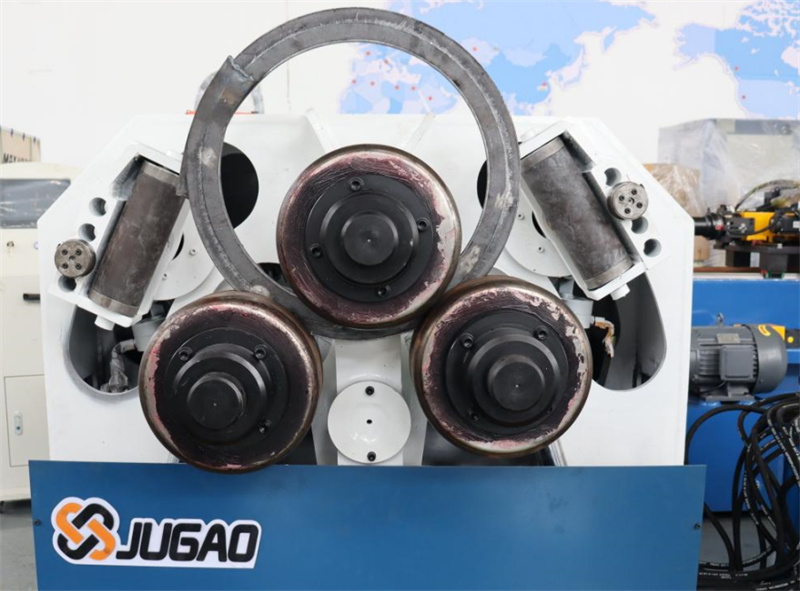
Özetle, profil bükme makinesi, düz çizgileri eğriler haline getirmek için metal işleme alanında önemli bir araçtır. Doğru kullanımı, standartlaştırılmış hazırlık prosedürlerine, hassas işlem kontrolüne ve sıkı güvenlik bakımına bağlıdır. Operatörler, ekipman performansı ve profil özelliklerine aşina olmalı ve güvenli üretim ile verimliliği sağlamak amacıyla ekipmanı çalıştırmak için kurallara kesinlikle uymalıdır.

