





Profil Eğme Makinesi İşletimi İçin Temel Adımlar ve Önlemler
Profil bükme makinesi, profillerin ön-bükme, yuvarlama ve düzeltme işlemlerini tek bir besleme işlemiyle tamamlayabilir. Gelişmiş yapısı ve işlevleri sayesinde kullanıcı ihtiyaçlarına göre dikey veya yatay olarak yerleştirilebilir. Profil bükme makineleri düz bükme ve dikey bükme tiplerinde mevcuttur. Düz çelik, kare çelik, yuvarlak çelik, açılı çelik, I-profil çelik, H-profil çelik, kare borular, dikdörtgen borular ve diğer profilleri bükmek için gelişmiş makinelerdir.
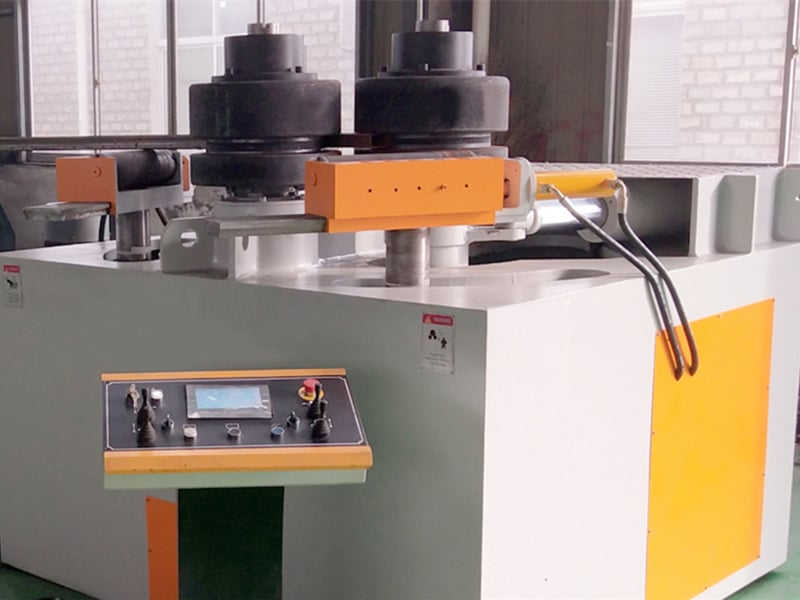
Profil Bükme Makinesi İşletimi İçin Temel Adımların ve Önlemlerin Açıklaması
I. Yük Olmadan Deneme Çalıştırması
1. Ana tahrik ve kaldırma tahrikinin yük boşta çalıştırılması aralıklı olarak yapılmalıdır. Her bir çevrim 15 dakika sürer ve her çevrimde ana tahrik ile kaldırma tahriğinin tek hareket süresi oranı 2:1’dir.
2. Tek bir yardımcı tahrik işlemi sırasında kaldırma ve indirme süreçleri tekrarlanmalıdır.
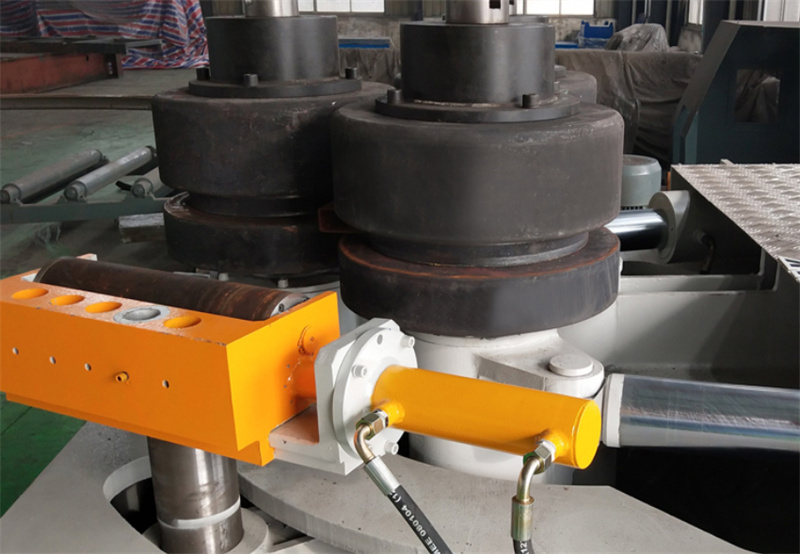
3. Tek bir ana tahrik işlemi sırasında ana silindir kalıbı, yan silindir kalıbına temas ederek dönmelidir. İleri ve geri dönüş süreleri, toplam sürenin yarısını oluşturmalıdır.
II. Yük Altında Test
1. Yük altındaki test yalnızca normal bir yük boşta testinden sonra gerçekleştirilebilir.
2. Makine, normal çalışabilmesi için iyi yağlanmalıdır.
3. Temel parametre tablosunda belirtilen ilgili profil parametrelerine göre malzeme kesilmeli, düzleştirilmeli ve levhanın uçları belirtilen çapa önceden bükülmelidir.
4. Levha, operatörün beceri seviyesine göre aşamalı olarak belirtilen çapta dairesel iş parçalarına yuvarlanmalıdır.
5. Yük testi, temel parametrelerdeki ilgili performans spesifikasyonlarını karşılamalıdır.
6. Yükleme ve çalışma sırasında iletim sistemi pürüzsüz olmalı, darbe veya anormal gürültü oluşmamalıdır.
7. Yuvarlanma sırasında yan silindirler, ana tahrik durduktan sonra yalnızca kaldırılabilir veya indirilebilir. Profil, silindirlerle birlikte hareket etmelidir ve kayma olmamalıdır.
8. Boşaltma işlemi için yan silindirler, iş parçası çıkarılmadan önce makine tamamen durduktan sonra indirilmelidir.
9. Çalışma sistemi ve işletme sistemi esnek, doğru ve güvenilir olmalıdır. Silindirler sallanmamalı ve her yatağın sıcaklığı 80 ℃’yi geçmemelidir.
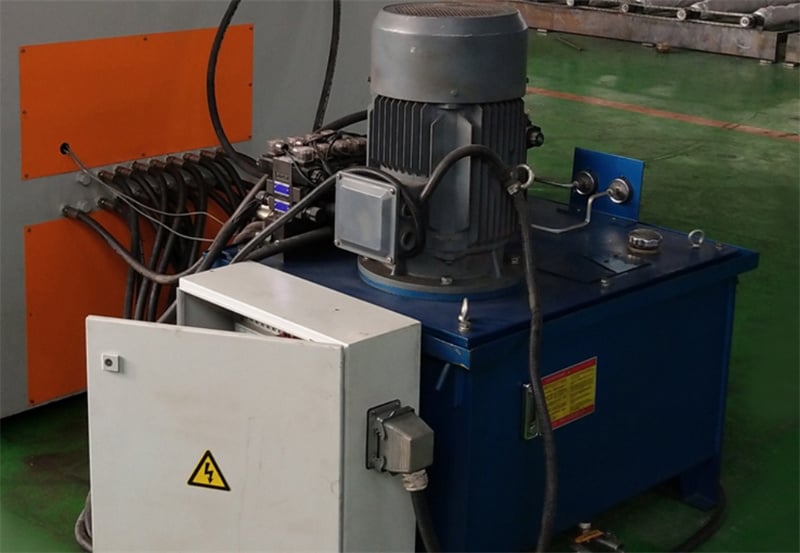
10. Makinenin çalışma mekanizması ve işletme mekanizması koordine edilmiş olmalı, anormal gürültü veya takılma olmadan esnek çalışmalıdır. 11. Kullanım sırasında, her yağlama noktasına yağın yeterli miktarda sağlandığından sık sık kontrol edilmelidir. Redüktörün yağ seviyesi belirtilen düzeyde tutulmalıdır.
12. Herhangi bir anormal ses, darbe, titreşim veya yağ sızıntısı tespit edildiğinde makine hemen durdurulmalı ve incelenmelidir. Anormallik giderilmedikçe normal çalışma yeniden başlatılamaz. Hidrolik sistemi tamir ederken, yüksek basınçlı yağ püskürmesinin yaralanmaya neden olmasının önlenmesi için sıkı önlemler alınmalıdır.
13. Kullanım sırasında tüm iletim mekanizmaları ve bağlantı parçaları, gevşek veya hasar görmemiş olmalarını sağlamak amacıyla sık sık kontrol edilmelidir.

