





Mga Pangunahing Hakbang at Pag-iingat sa Paggamit ng Profile Bending Machine
Ang isang makina para sa pagkukurba ng mga profile ay kayang kumpletuhin ang pre-kurba, pag-rol, at proseso ng pagpapalantad ng mga profile sa isang solong operasyon ng pagpapasok. Dahil sa kanyang napapanahong istruktura at mga tungkulin, maaari itong ilagay nang patayo o pahiga depende sa pangangailangan ng gumagamit. Ang mga makina para sa pagkukurba ng profile ay magagamit sa dalawang uri: flat bending at vertical bending. Sila ay mga napapanahong makina para sa pagkukurba ng flat steel, square steel, round steel, angle steel, I-shaped steel, H-shaped steel, square tubes, rectangular tubes, at iba pang mga profile.
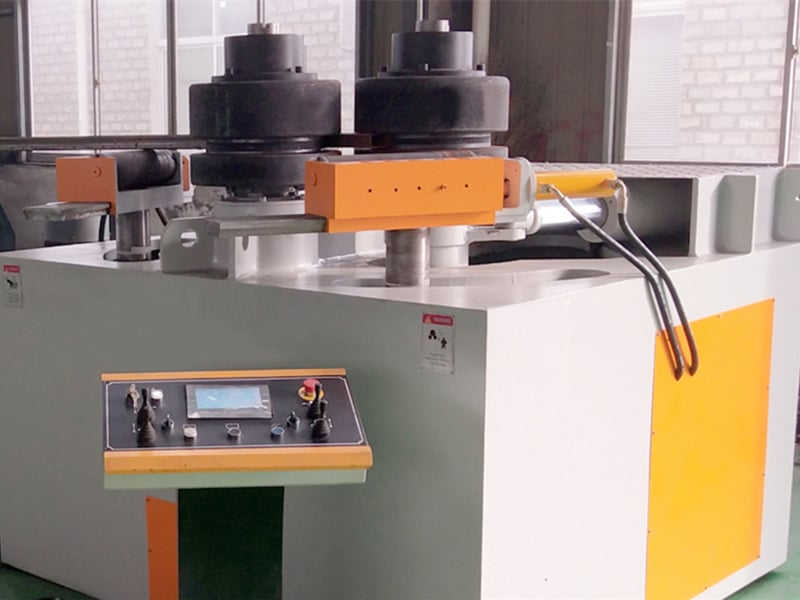
Paliwanag ng mga Pangunahing Hakbang at mga Kautusan sa Pagpapatakbo ng isang Makina para sa Pagkukurba ng Profile
I. Pagsusubok sa Walang Kargang Pagtakbo
1. Ang pagsubok sa walang kargang pagpapatakbo ng pangunahing pampadali at pampataas ay dapat isagawa nang pa-ikot-ikot. Ang bawat siklo ay 15 minuto, at ang ratio ng oras ng pagpapatakbo ng pangunahing pampadali at pampataas sa bawat siklo ay 2:1.
2. Sa panahon ng isang operasyon ng pandagdag na pampadali, ang proseso ng pagtaas at pagbaba ay dapat ulitin.
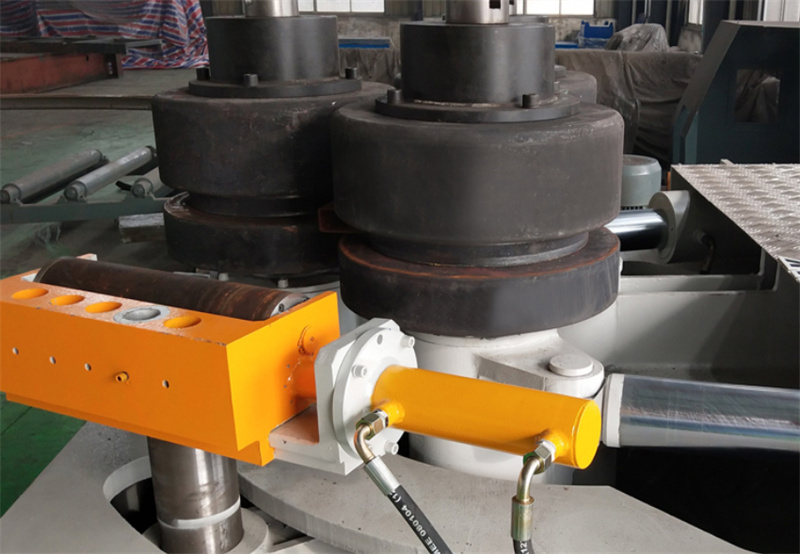
3. Sa panahon ng isang operasyon ng pangunahing pampadali, ang pangunahing roller die ay dapat makipag-ugnayan sa side roller die upang umikot. Ang oras ng pag-ikot pasulong at pabaligtad ay dapat magkapareho.
II. Pagsubok sa May Karga
1. Ang pagsubok sa may karga ay maaari lamang isagawa matapos ang normal na pagsubok sa walang karga.
2. Ang makina ay dapat lubusang nilalagyan ng lubricant upang gumana nang maayos.
3. Putulin ang materyal ayon sa mga kaugnay na parameter ng profile na nakasaad sa talahanayan ng pangunahing parameter, patagin ito, at i-pre-bend ang mga dulo ng sheet sa nakasaad na diameter.
4. I-roll ang sheet sa mga bilog na gawaing bahagi na may nakasaad na diameter sa mga yugto, ayon sa antas ng kasanayan ng operator.
5. Ang pagsubok sa karga ay dapat tumugon sa mga kaugnay na tukoy na katangian ng pagganap sa mga pangunahing parameter.
6. Habang naka-karga at gumagana, ang sistema ng pagpapasa ay dapat maging maayos, walang anumang pag-impact o di-normal na ingay.
7. Habang gumagalaw, ang mga gilid na rolle ay maaaring itaas o ibaba lamang matapos na huminto ang pangunahing drive. Ang profile ay dapat gumalaw kasama ng mga rolle, at hindi dapat may anumang pagkakalipat.
8. Para sa pag-aalis ng karga, ang mga gilid na rolle ay dapat ibaba matapos na huminto ang makina bago maalis ang workpiece.
9. Ang sistemang pangtrabaho at sistemang pang-operasyon ay dapat maging madali, tumpak, at maaasahan. Ang mga rolle ay hindi dapat umimbak, at ang temperatura ng bawat bearing ay hindi dapat lumampas sa 80℃.
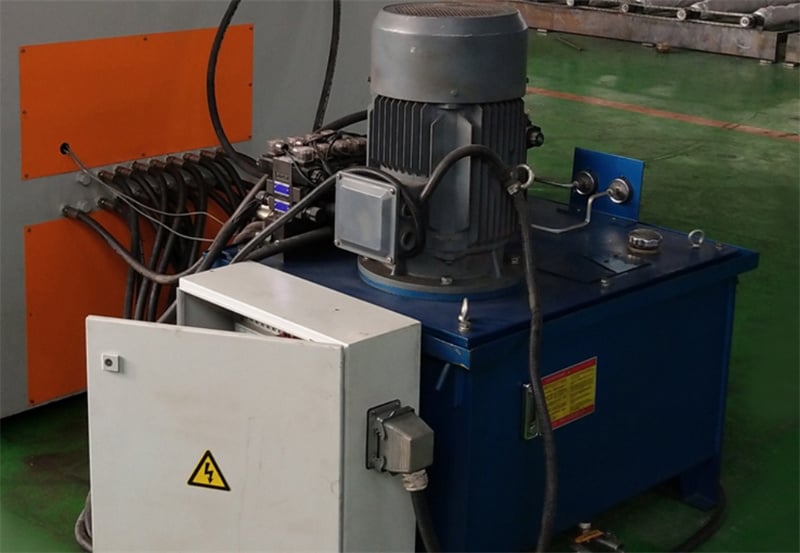
10. Ang mekanismong pangtrabaho at mekanismong pang-operasyon ng makina ay dapat magtutugma at gumagana nang madali nang walang di-normal na ingay o pagkakablock. 11. Habang ginagamit, ang suplay ng langis sa bawat punto ng paglilipat ay dapat suriin nang madalas upang matiyak ang sapat na suplay ng langis. Ang antas ng langis sa reducer ay dapat panatilihin sa itinakdang antas.
12. Kung may anumang hindi normal na ingay, pag-impact, pag-vibrate, o pagbubuga ng langis, dapat agad na i-stop ang makina para sa pagsusuri. Ang normal na operasyon ay maaari lamang ibalik matapos na maayos ang anomaliya. Kapag nagre-repair ng hydraulic system, kailangang kumuha ng mahigpit na mga panukala upang maiwasan ang pinsala dulot ng mataas na presyur na spray ng langis.
13. Sa panahon ng paggamit, dapat madalas na suriin ang lahat ng transmission mechanisms at mga konektadong bahagi upang matiyak na hindi sila nakaluhod o nasira.

