





Mga Panuto sa Paggamit ng Hydraulic Press Brake
Isang maikling pagpapakilala sa paggamit ng hydraulic press brake para i-proseso ang Q235 sheet metal:
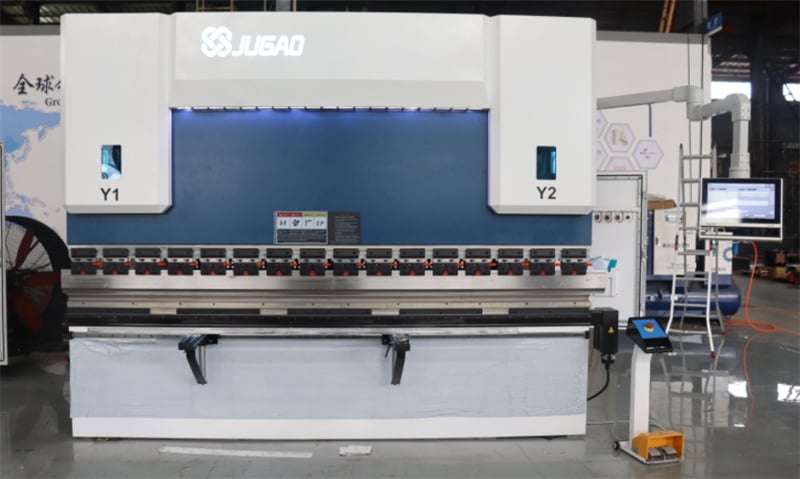
1. Una, ikonekta ang power supply. Buksan ang key switch sa control panel, pagkatapos ay pindutin ang button para simulan ang oil pump. Makakarinig ka ng tunog ng gumagana ang oil pump. (Hindi pa gagana ang machine sa panahong ito.)
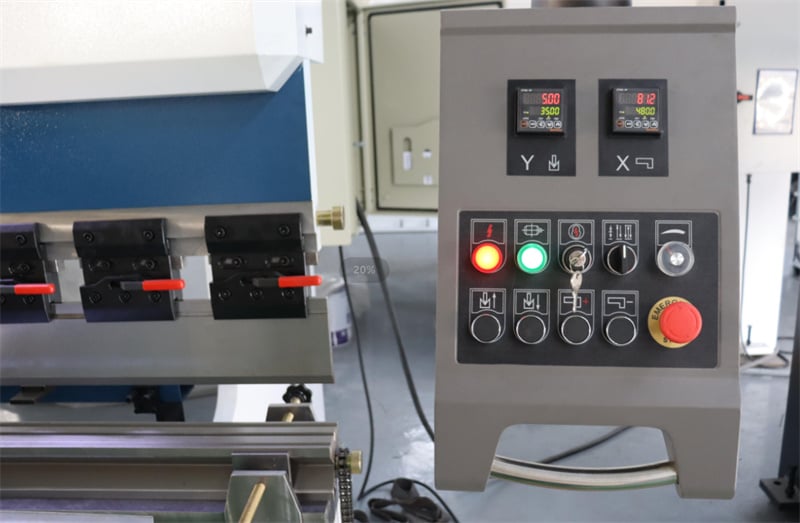
2. Pag-aadjust ng stroke: Mag-ingat sa pag-aadjust ng stroke kapag gumagamit ng bending machine. Lagi nang gawin ang test run bago mag-bend. Siguraduhing may agwat na katumbas ng kapal ng sheet kapag bumababa ang upper die papunta sa pinakababa. Kung hindi, maaaring masira ang die at ang machine. Ang pag-aadjust ng stroke ay maaaring gawin nang elektrikal para sa mabilis na adjustment o manu-manong para sa mas tumpak na adjustment.
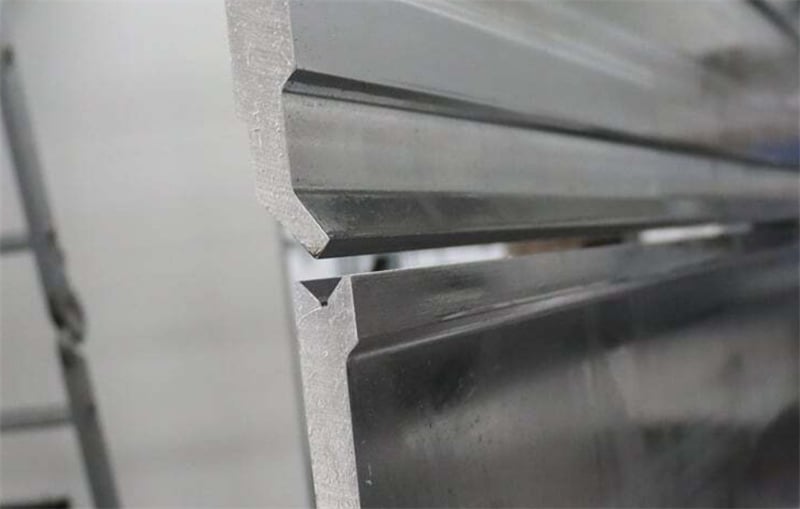
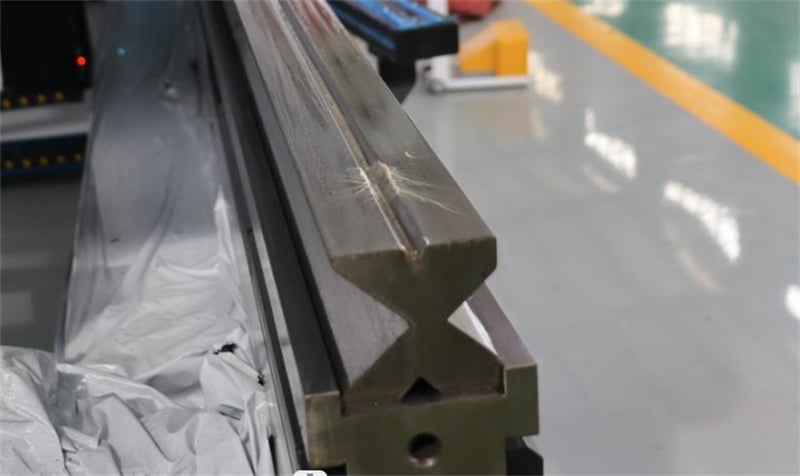
3. Pagpili ng bending groove: Karaniwan, pumili ng lapad ng groove na walo (8) beses ang kapal ng sheet. Halimbawa, kapag binibend ang 4mm na sheet metal, pumili ng groove na humigit-kumulang 32mm.
4. Pag-aadjust ng back gauge: Karaniwan, may dalawang opsyon—elektrikal na mabilis na adjustment at manu-manong tumpak na adjustment—na pareho ang paraan sa mga shearing machine.
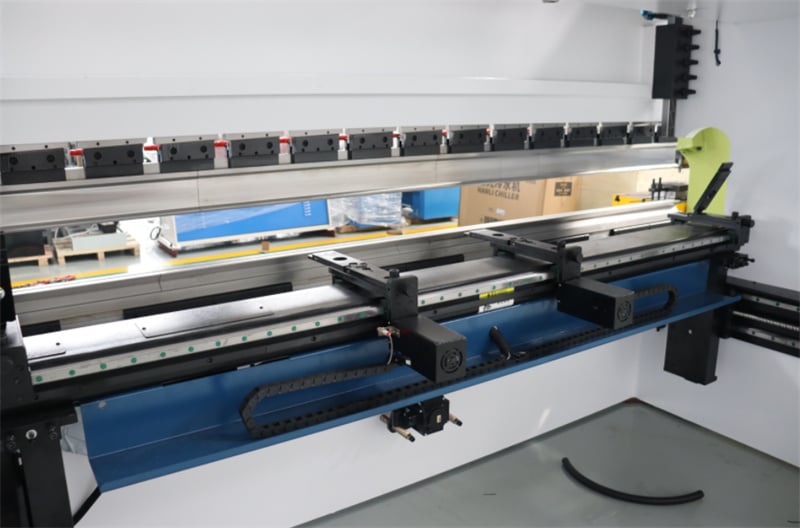
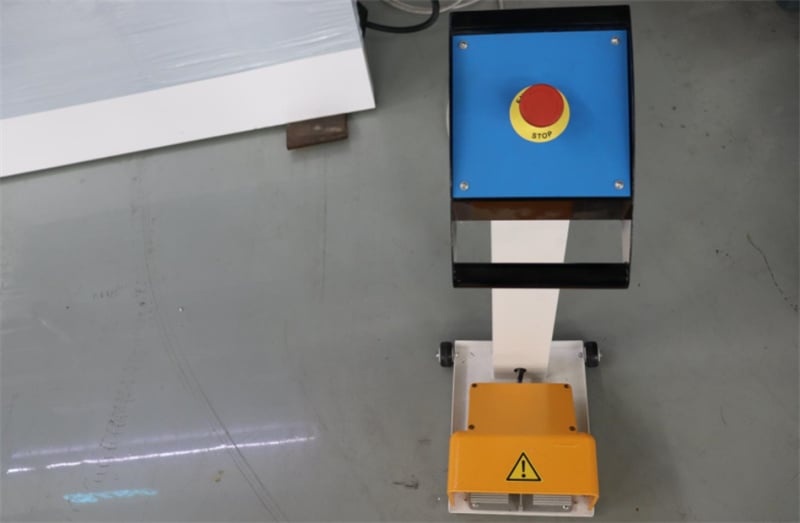
5. Pindutin ang foot switch para simulan ang pagbubukod. Hindi tulad ng mga shearing machine, ang mga bending machine ay maaaring itigil anumang oras sa pamamagitan ng pag-alis ng paa sa foot switch; ang muling pindot dito ay magpapatuloy sa pagbubukod. Mga Pamantayan sa Ligtas na Paggamit ng Bending Machine: 1. Sumunod nang mahigpit sa mga pamantayan sa ligtas na paggamit ng operator ng machine tool at suotin ang angkop na personal protective equipment ayon sa kinakailangan.
6. Bago simulan, suriin nang mabuti kung ang motor, mga switch, wiring, at grounding ay normal at ligtas. Siguraduhing nasa tamang posisyon ang lahat ng bahagi at mga button na ginagamit sa operasyon.
Suriin ang overlap at katiyakan ng upper at lower dies; tiyaking ang lahat ng positioning device ay sumusunod sa mga kinakailangan ng workpiece.
7. Kapag ang upper slide at lahat ng positioning axis ay hindi nasa kanilang orihinal na posisyon, i-run ang return-to-origin program.
8. Pagkatapos i-on ang kagamitan, patakbohin ito nang walang pasok na 1-2 minuto, na nagpapahintulot sa itaas na slide na gumalaw sa buong saklaw nito ng 2-3 beses. Kung may anumang hindi normal na tunog o pagkabigo ang mapansin, itigil agad ang makina, suriin ang problema, at simulan lamang ang operasyon kapag lahat ay normal na. 9. Sa panahon ng operasyon, dapat may isang tao na magbibigay ng sentralisadong utos, na nagpapatiyak ng malapit na koordinasyon sa pagitan ng operator at ng mga tauhan na nangangasiwa sa pagpapasok at pagpindot ng materyales. Ang senyal para sa pagbubukod ay dapat ibigay lamang matapos siguraduhing nasa ligtas na posisyon ang lahat ng tauhan.
10. Dapat mahigpit na ipindot ang sheet metal habang binubukod upang maiwasan ang pagkabaluktot nito at maaaring magdulot ng pinsala.
11. Dapat i-disconnect ang kuryente at itigil ang makina bago paayusin ang die para sa pagpindot ng sheet metal.
12. Kapag binabago ang bukas na bahagi ng variable lower die, wala dapat na materyales na nakakadikit sa lower die.
13. Hindi pinapayagan ang sinuman na tumayo sa likuran ng makina habang ito ay gumagana.
14. Lubhang bawal ang pagbubukod ng sheet metal sa iisang dulo lamang.
15. Kung ang workpiece o die ay natuklasang hindi naka-align habang gumagana ang makina, dapat itigil ang makina at i-correct ito. Ang pag-correct gamit ang kamay habang gumagana ang makina ay mahigpit na ipinagbabawal upang maiwasan ang pinsala sa kamay.
16. Ipinalalagay na ipinagbabawal ang pag-bend ng sobrang makapal na bakal na plato, quenched steel plates, alloy steel, square steel, o sheet metal na lumalampas sa mga limitasyon ng kakayahan ng makina, dahil maaari itong makasira sa makina.
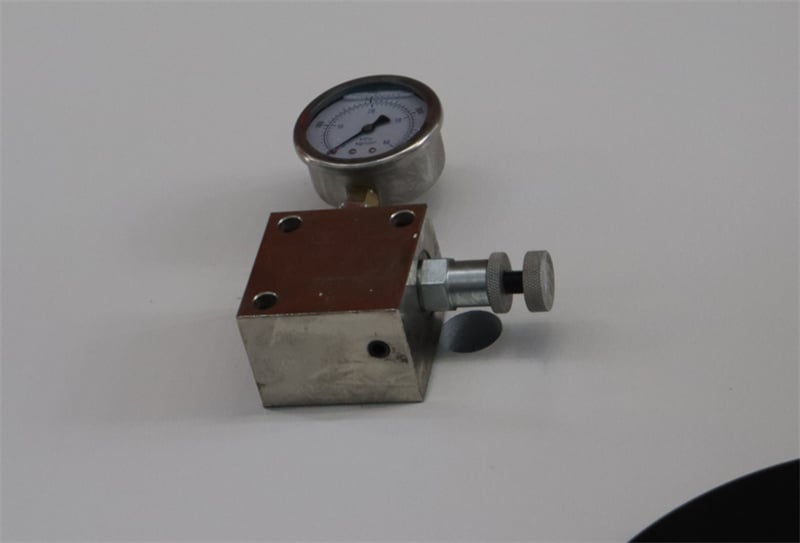
17. Patuloy na suriin ang alignment ng upper at lower molds; tiyaking sumusunod ang mga reading ng pressure gauge sa mga tukoy na pamantayan.
18. Sa anumang kaso ng abnormalidad, agad na itigil ang makina, alamin ang sanhi, at solusyunan nang mabilis ang isyu.
19. Bago patayin ang makina, ilagay ang mga wooden block sa lower mold sa ilalim ng mga side cylinders upang babaan ang upper slide papunta sa mga block.
20. Lumabas muna sa programa ng control system, pagkatapos ay i-disconnect ang power supply.

