





คู่มือการใช้งานเครื่องดัดโลหะแบบไฮดรอลิก
การแนะนำโดยย่อเกี่ยวกับการใช้เครื่องดัดโลหะแบบไฮดรอลิกเพื่อขึ้นรูปแผ่นโลหะเกรด Q235:
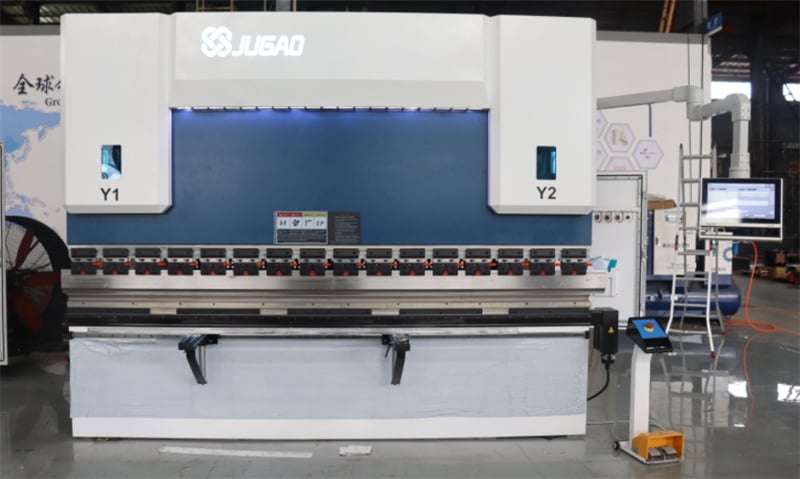
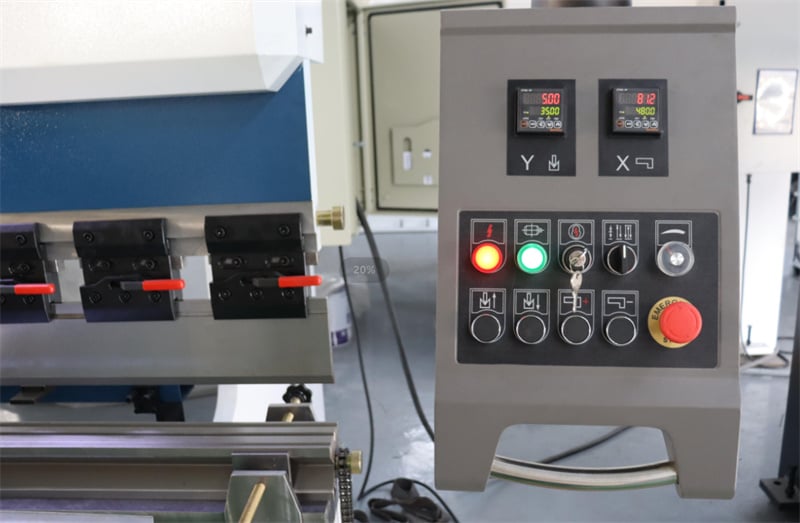
1. ต่อแหล่งจ่ายไฟก่อน แล้วเปิดสวิตช์ล็อกบนแผงควบคุม จากนั้นกดปุ่มเริ่มปั๊มน้ำมัน ท่านจะได้ยินเสียงปั๊มน้ำมันทำงาน (เครื่องยังไม่ทำงานในขั้นตอนนี้)
2. การปรับระยะการเคลื่อนที่ของเครื่องดัด: ให้ใส่ใจกับการปรับระยะการเคลื่อนที่เมื่อใช้เครื่องดัด ควรทดลองเดินเครื่องก่อนเริ่มดัดเสมอ ต้องมีช่องว่างระหว่างแม่พิมพ์ส่วนบนกับแผ่นงานเท่ากับความหนาของแผ่นงาน ขณะที่แม่พิมพ์ส่วนบนเคลื่อนลงมาถึงจุดต่ำสุด มิฉะนั้นจะทำให้แม่พิมพ์และเครื่องเสียหาย การปรับระยะการเคลื่อนที่สามารถทำได้ทั้งแบบไฟฟ้าเพื่อการปรับอย่างรวดเร็ว หรือแบบปรับด้วยมือเพื่อความแม่นยำสูง
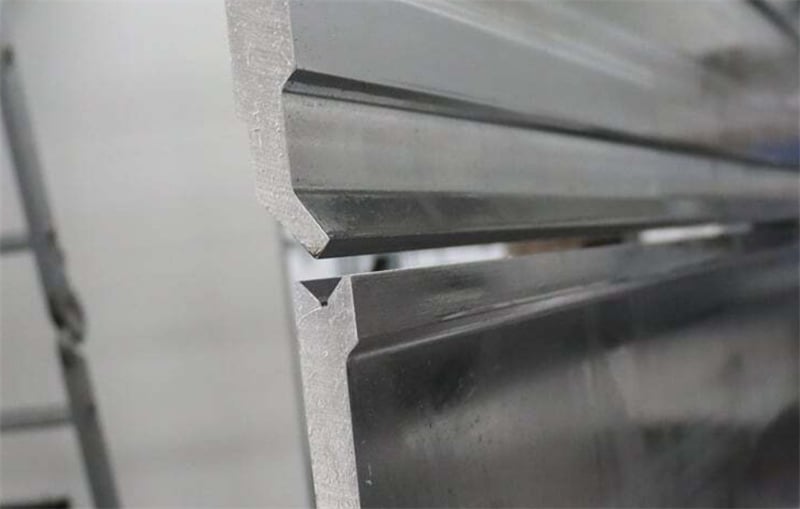
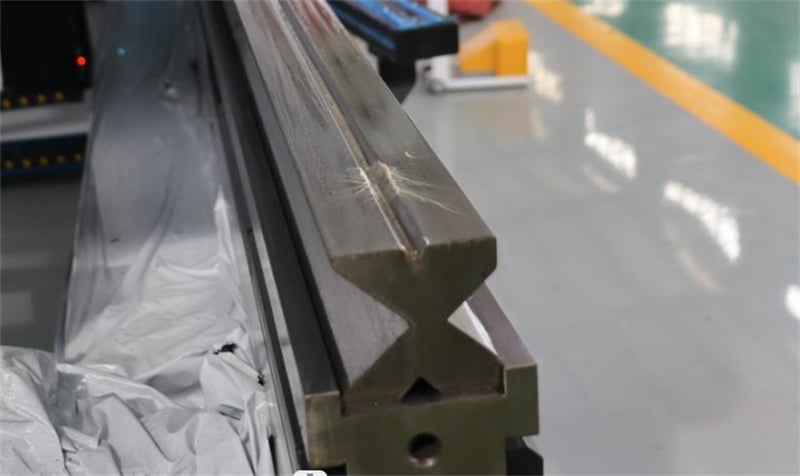
3. การเลือกร่องดัด: โดยทั่วไป ให้เลือกร่องที่มีความกว้างประมาณ 8 เท่าของความหนาแผ่นงาน ตัวอย่างเช่น เมื่อดัดแผ่นโลหะที่มีความหนา 4 มม. ควรเลือกร่องที่มีความกว้างประมาณ 32 มม.
4. การปรับตำแหน่งตัวรองรับด้านหลัง: โดยทั่วไป มีทั้งระบบปรับด้วยไฟฟ้าแบบเร็ว และระบบปรับด้วยมือแบบละเอียด ซึ่งวิธีการปรับนั้นเหมือนกับที่ใช้กับเครื่องตัดโลหะ
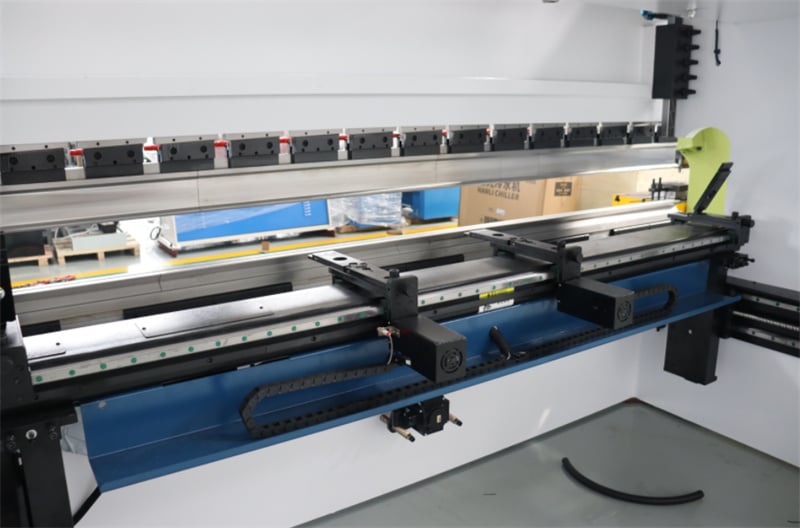
5. กดปุ่มเหยียบเพื่อเริ่มการดัด ต่างจากเครื่องตัด ซึ่งเครื่องดัดสามารถหยุดได้ทันทีทุกเมื่อโดยปล่อยปุ่มเหยียบ และเมื่อกดปุ่มเหยียบอีกครั้ง การดัดจะดำเนินต่อไป ขั้นตอนความปลอดภัยในการปฏิบัติงานเครื่องดัด: 1. ปฏิบัติตามขั้นตอนความปลอดภัยสำหรับผู้ควบคุมเครื่องจักรอย่างเคร่งครัด และสวมใส่อุปกรณ์ป้องกันส่วนบุคคลตามที่กำหนด
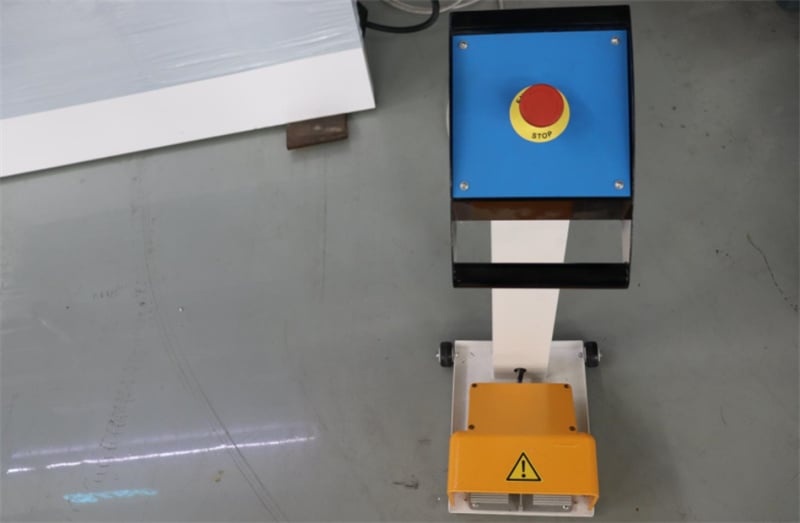
6. ก่อนเริ่มการทำงาน ตรวจสอบให้แน่ใจว่ามอเตอร์ สวิตช์ สายไฟ และระบบต่อพื้นดินอยู่ในสภาพปกติและมั่นคง ตรวจสอบตำแหน่งของชิ้นส่วนที่ใช้งานและปุ่มควบคุมทั้งหมดว่าอยู่ในตำแหน่งที่ถูกต้อง
ตรวจสอบความซ้อนทับและความแน่นของแม่พิมพ์ด้านบนและล่าง รวมทั้งตรวจสอบอุปกรณ์จัดตำแหน่งทั้งหมดว่าสอดคล้องกับข้อกำหนดของชิ้นงาน
7. เมื่อสไลด์ด้านบนและแกนจัดตำแหน่งทั้งหมดไม่อยู่ที่ตำแหน่งต้นทาง ให้รันโปรแกรมกลับสู่ตำแหน่งต้นทาง
๘. หลังจากเริ่มต้นเครื่องจักรแล้ว ให้ปล่อยให้เครื่องทำงานโดยไม่มีภาระเป็นเวลา ๑–๒ นาที โดยให้แผ่นเลื่อนส่วนบนเคลื่อนที่ตลอดช่วงการเคลื่อนที่เต็มที่ ๒–๓ ครั้ง หากพบเสียงผิดปกติหรือข้อบกพร่องใด ๆ ให้หยุดเครื่องทันที ตรวจสอบและแก้ไขปัญหา จากนั้นจึงเริ่มปฏิบัติการอีกครั้งเมื่อทุกอย่างกลับสู่ภาวะปกติ ๙. ระหว่างการปฏิบัติการ ต้องมีบุคคลหนึ่งเป็นผู้ควบคุมดูแลโดยรวม เพื่อให้มีความสอดคล้องกันอย่างใกล้ชิดระหว่างผู้ควบคุมเครื่องจักรกับบุคลากรที่ทำหน้าที่ป้อนวัสดุและกดวัสดุ ทั้งนี้ ห้ามส่งสัญญาณเพื่อเริ่มการดัดเว้นแต่จะมั่นใจว่าบุคลากรทุกคนอยู่ในตำแหน่งที่ปลอดภัยแล้ว
๑๐. ต้องยึดแผ่นโลหะให้แน่นขณะทำการดัด เพื่อป้องกันไม่ให้แผ่นโลหะบิดงอและก่อให้เกิดอันตราย
๑๑. ต้องตัดแหล่งจ่ายไฟฟ้าและหยุดเครื่องจักรก่อนปรับแม่พิมพ์สำหรับกดแผ่นโลหะ
๑๒. เมื่อเปลี่ยนขนาดช่องเปิดของแม่พิมพ์ล่างแบบปรับได้ ห้ามมีวัสดุใด ๆ สัมผัสกับแม่พิมพ์ล่าง
๑๓. ห้ามมิให้บุคคลใดยืนอยู่ด้านหลังเครื่องจักรขณะที่เครื่องกำลังทำงาน
๑๔. ห้ามอย่างเด็ดขาดการดัดแผ่นโลหะที่ปลายด้านใดด้านหนึ่งเพียงด้านเดียว
15. ถ้าพบว่าชิ้นงานหรือแม่พิมพ์ไม่อยู่ในแนวที่ถูกต้องระหว่างการใช้งาน ต้องหยุดเครื่องทันทีแล้วปรับให้ถูกต้อง การปรับด้วยมือขณะเครื่องกำลังทำงานอยู่เป็นสิ่งต้องห้ามอย่างเด็ดขาด เพื่อป้องกันการบาดเจ็บที่มือ
16. ห้ามดัดแผ่นเหล็กที่หนาเกินไป แผ่นเหล็กกล้าที่ผ่านการรักษาด้วยความร้อนแบบควอนช์ (quenched steel) เหล็กกล้าผสม เหล็กแท่งสี่เหลี่ยม หรือแผ่นโลหะที่มีความหนาเกินขีดจำกัดประสิทธิภาพของเครื่องโดยเด็ดขาด เพราะอาจทำให้เครื่องเสียหาย
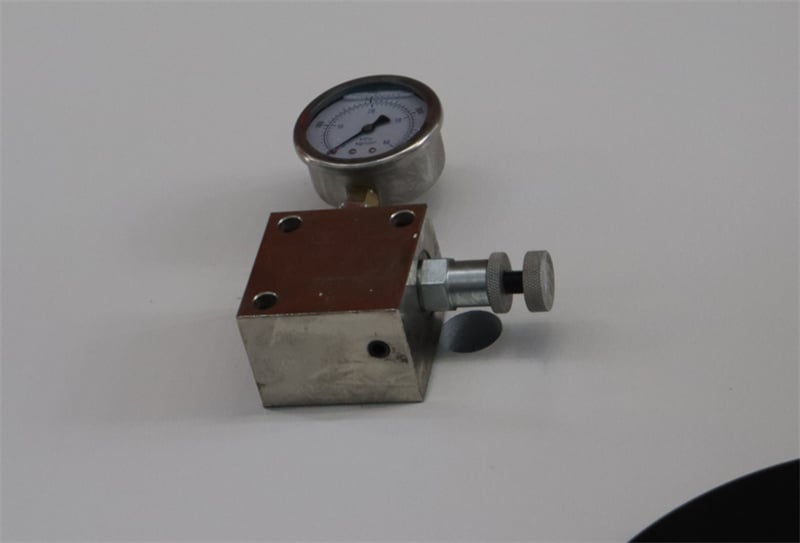
17. ตรวจสอบความเรียงตัวของแม่พิมพ์ด้านบนและด้านล่างเป็นประจำ และตรวจสอบให้แน่ใจว่าค่าที่แสดงบนมาตรวัดแรงดันสอดคล้องตามข้อกำหนด
18. หากเกิดความผิดปกติใด ๆ ให้หยุดเครื่องทันที ตรวจสอบสาเหตุ และแก้ไขปัญหาโดยเร็วที่สุด
19. ก่อนปิดเครื่อง ให้วางบล็อกไม้ไว้บนแม่พิมพ์ด้านล่างใต้กระบอกสูบด้านข้าง เพื่อให้แผ่นเลื่อนด้านบนเคลื่อนต่ำลงมาพักบนบล็อกไม้เหล่านั้น
20. ออกจากระบบโปรแกรมควบคุมก่อน แล้วจึงตัดแหล่งจ่ายไฟ

