I samband med Industri 4.0 ersätter CNC-skalpeller många traditionella mekaniska skalpeller. CNC-modellerna delas dock ytterligare in i guillotin- och svängbalkstyper, vilket gör att många undrar vilken de ska välja. Nedan klargör vi skillnaderna mellan de två från flera nyckelperspektiv för att hjälpa dig fatta ett mer informerat beslut.
I. Funktionsprincip
Övre kniven på en svängbalkskalpell är fastmonterad på knivhållaren, medan den undre kniven är fastmonterad på arbetsbordet. Knivhållaren rör sig i en båge kring en fix axel för att utföra skärningsåtgärden.
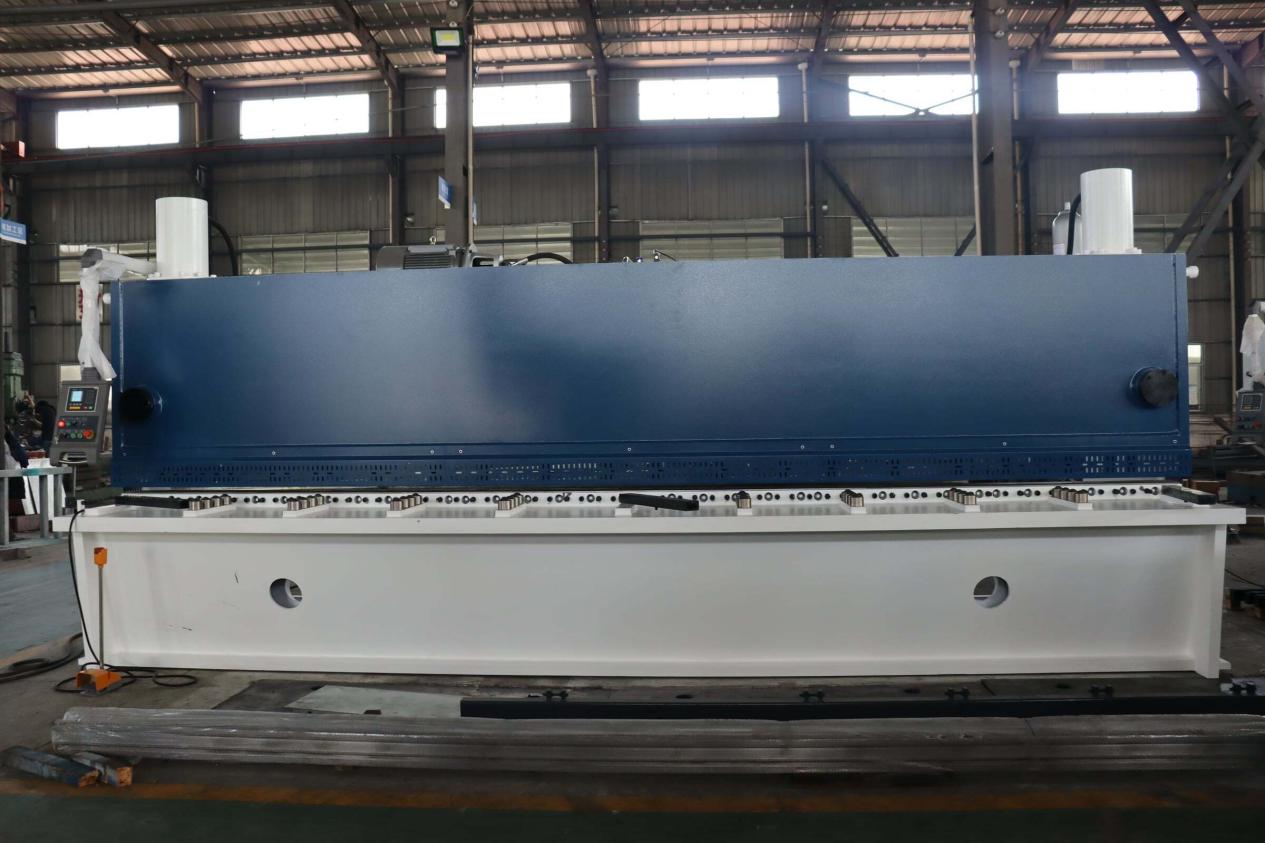
Hydraulcylindrarna i en giljotinskärningsmaskin är monterade vertikalt på båda sidor av maskinen. Rörelsen uppåt och nedåt hos cylindrarna driver bladhållaren att röra sig vertikalt och utföra ett rakt snitt i plåten.
Den här skillnaden i princip avgör direkt deras användningsområden – giljotinskärningsmaskinen ger en mer direkt vertikal skärkraft och är lämplig för tjocka plattor; swing beam-skärningsmaskinens bågrörelse är effektiv för skärning av tunna plattor.
II. Bladlivslängd
Swing beam-skärningsmaskinen har 2 skärkanter på det övre bladet och 4 skärkanter på det undre bladet.
Giljotinskärningsmaskinen har 4 skärkanter både på det övre och det undre bladet. Skärkanterna är utbytbara, vilket resulterar i en längre livslängd.
Antalet skärande kanter påverkar direkt livslängden för bladen. Guillotinskärningsmaskinen har fler och utbytbara skärande kanter, vilket resulterar i en lägre frekvens av bladbyte vid samma arbetsbelastning samt en längre total livslängd för maskinen.
III. Justering av bladavstånd
Sving-skärare är utrustade med en manuell snabbjusteringsmekanism som möjliggör manuell justering av avståndet baserat på plattans tjocklek och material. Dock ändras skärningsvinkeln och avståndet när bladhållaren roterar.
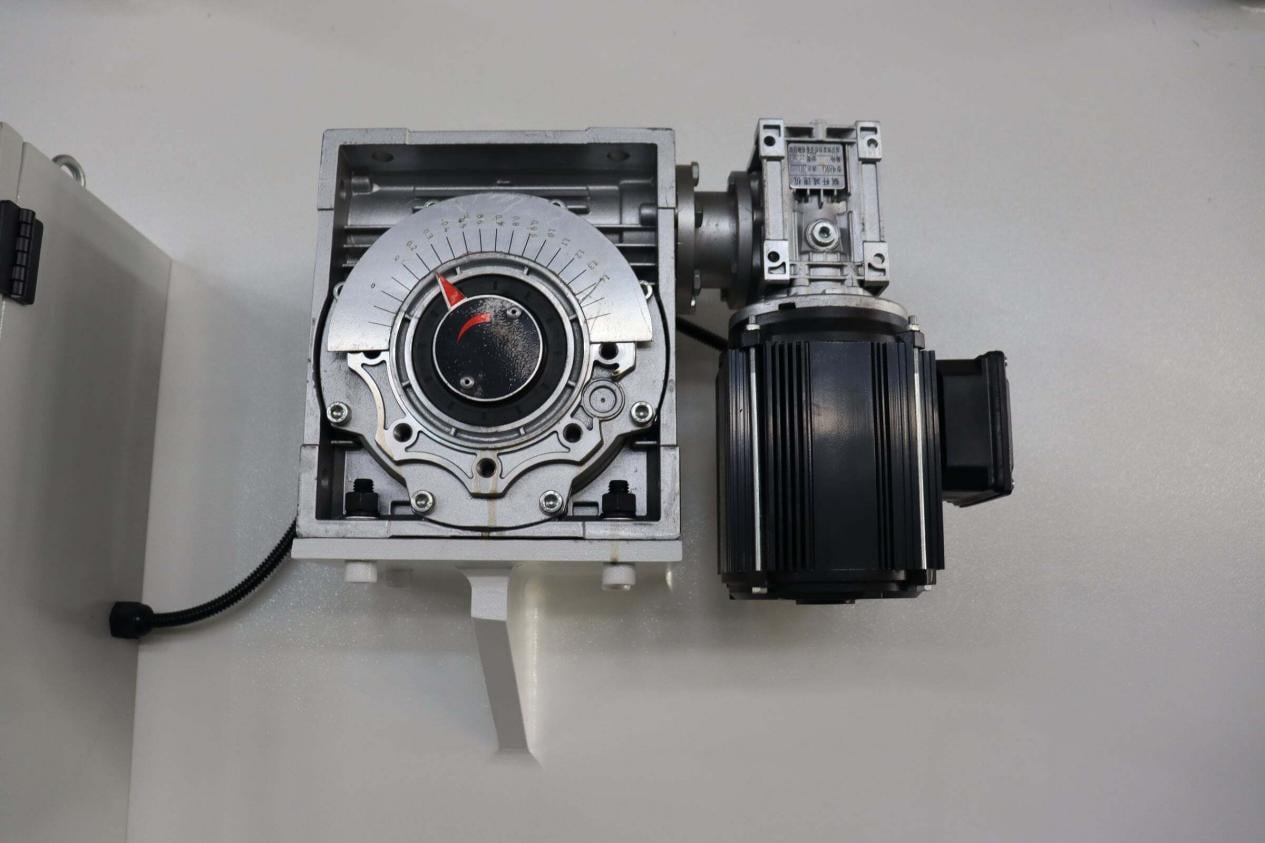
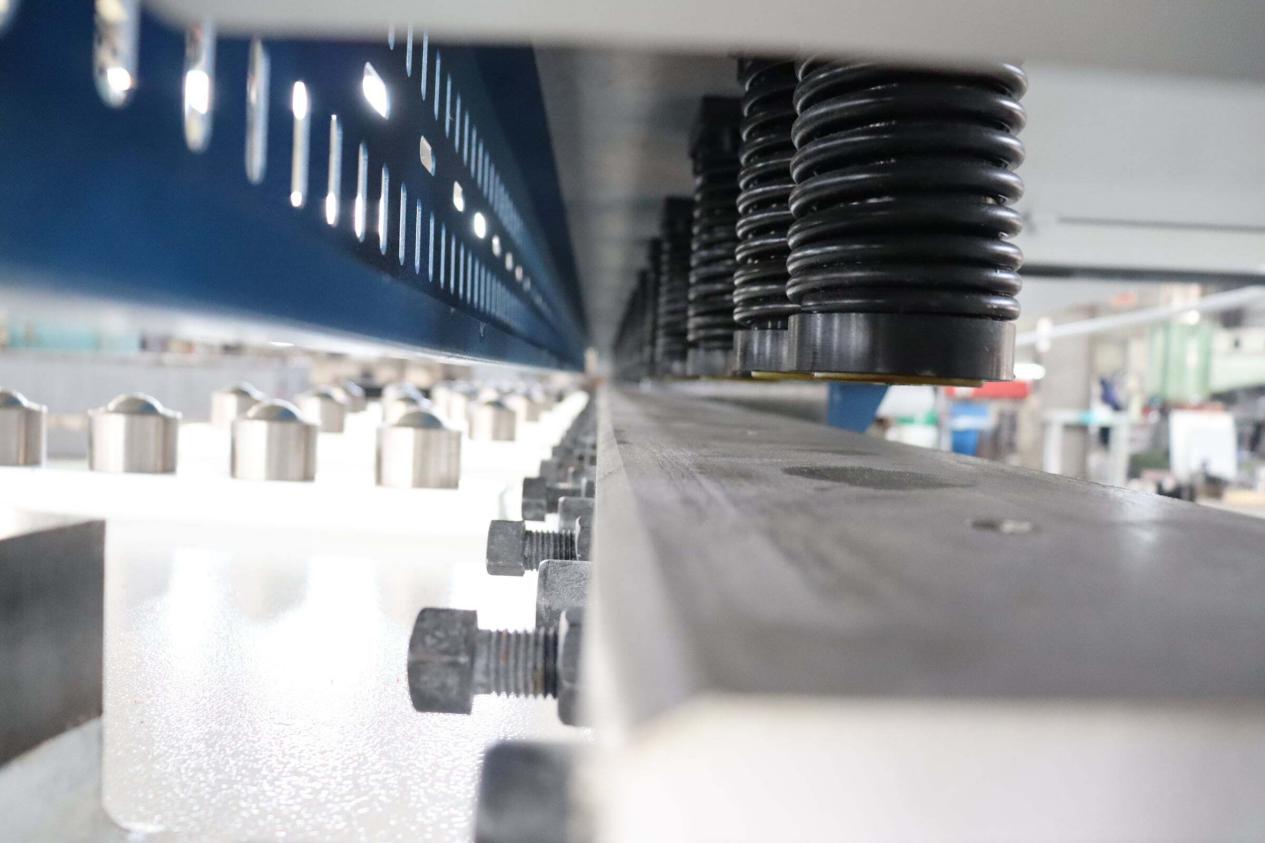
Guillotinskärare använder en trepunktsrullningsguidestruktur, där bladhållaren rör sig utan spel mot de övre och undre guidrailsen. Bladavståndet justeras elektriskt via systemet, vilket ger större bekvämlighet och högre noggrannhet.
Skillnaden mellan manuell och elektrisk justering är betydande vid frekventa materialbyten. Elektrisk justering sparar tid och ger lättare precisionkontroll.
IV. Justering av skärningsvinkel
Skärningsvinkeln för en svängskär är fast och kan inte justeras, vilket begränsar dess användningsområde och gör den olämplig för tjocka plåtar.
Skärningsvinkeln för en giljotinskär kan justeras mellan 0° och 2°, vilket möjliggör anpassning efter olika plåtmaterial och ger ett tydligt fördel när man bearbetar tjocka plåtar.
En justerbar skärningsvinkel innebär att utrustningen kan anpassas till fler typer och tjocklekar av plåtmaterial. Denna funktion är särskilt användbar om du bearbetar plåtar med varierande tjocklek.
V. Bearbetning och användning
Bladavståndet för en svängbalksskär måste justeras manuellt, och skärningsvinkeln är fast. Skäreffekten på tjocka plåtar är i allmänhet genomsnittlig. Dess fördel är dess låga pris; om hög precision inte krävs och plåttjockleken ligger inom 8 mm kan den väljas ur kostnadssynpunkt.
Klingansavståndet på en guillotinskärningsmaskin är elektriskt justerbar, vilket ger dubbel precision jämfört med en svängbalkskärningsmaskin. Skärningsvinkeln är justerbar och den integrerade svetsade ramen genomgår vibrationsåldring, vilket ger god styvhet och hög precision. För plattor tjockare än 8 mm rekommenderas en guillotinskärningsmaskin eftersom svängbalkens princip begränsar skärningsprecisionen för tjocka plattor. Dess nackdel är högre tillverkningskostnader och pris.
Kort sagt: Välj en svängbalkskärningsmaskin för tunna plattor och ett begränsat budget; välj en guillotinskärningsmaskin för tjocka plattor och höga krav på precision.
VI. Konfiguration och system
Svängbalkskärningsmaskiner är vanligtvis utrustade med E21S-systemet, som styr bakre måttställningens rörelse och klingans rörelse samt kan lagra 40 program. Frammatning och pneumatisch bakstöd är valfritt.
Förutom E21S är guillotinskärningsmaskiner också ofta utrustade med system som P40 och DAC360S. Strukturellt är de ofta utrustade med en servomotor. Vid användning av P40 krävs inget separat system för frammatning; P40 kan användas direkt för drift.
Övergårdstypens system erbjuder större flexibilitet, och båda externa konfigurationerna finns tillgängliga som alternativ.
VII. Köpsrekommendationer
Svingplatskärningsmaskiner är lämpliga för skärning av tunna plåtar där hög precision inte krävs och är relativt billiga. Om du endast behöver regelbunden användning, skärning av små tjocklekar, sällsynt drift och har en begränsad budget räcker en svingplatskärningsmaskin.
Gillotinskärningsmaskiner har ett brett användningsområde och kan bearbeta rostfritt stål, aluminiumlegeringar och plåt av höghållfasta legeringar. Även om de är något dyrare ger de ett bra värde. För att skära stora mängder tjock plåt med höga krav på precision rekommenderas en gillotinskärningsmaskin.
Båda maskintyperna kan hantera tunn plåt, men en svängplåtskärningsmaskin kan möjligen inte utföra allt som en gillotinskärningsmaskin klarar av. Om du är osäker på om du i framtiden kommer att behöva bearbeta tjock plåt är det lämpligt att ha tillräcklig marginal för fel – att köpa en för liten eller otillräckligt funktionsrik maskin leder till betydligt högre kostnader för utbyte senare än att från början köpa rätt maskin.
Vilken tjocklek på plåt skär du främst? Vilka material skär du? Denna information hjälper dig att avgöra vilken maskinmodell som är mest lämplig. Välkommen att diskutera.