





Detta dokument beskriver de främsta funktionerna och tillämpningarna för en plåtvals med tre rullar.
En plåtböjmaskin med tre rullar är ett formningsverktyg som används för kontinuerlig böjning av plåt. Den kan rulla plåtar i olika former, såsom O-former, U-former och flerdels R-former.
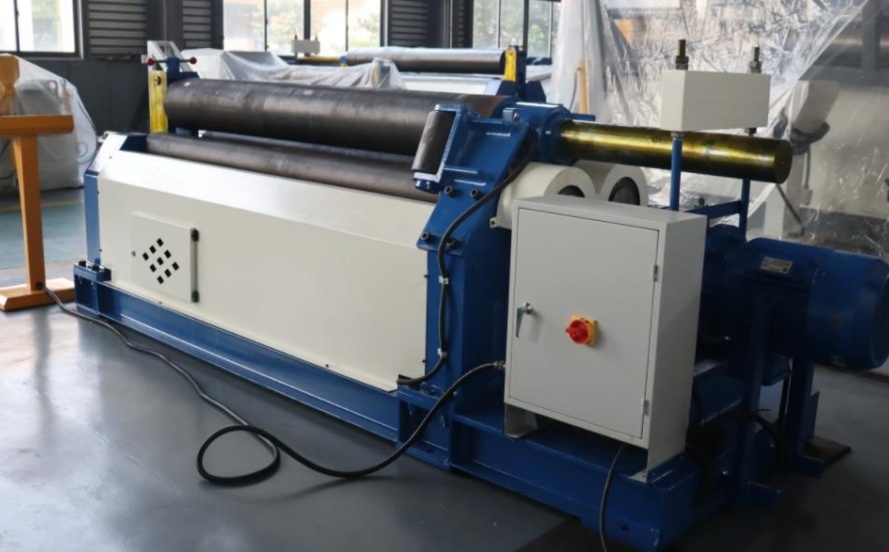
Princip: I en symmetrisk plåtböjmaskin rör sig den övre rullen vertikalt upp och ner via hydraulolja i en hydraulcylinder som verkar på en kolvmotor i en symmetrisk position mellan de två undre rullarna. Denna vertikala rörelse drivs av det sista växelhjulet i huvudväxellådan, som i sin tur driver de två undre rullarna att rotera och därmed tillföra vridmoment för att rulla plåt. En platt, plastisk metallplåt passerar mellan de tre arbetsrullarna (två undre rullar och en övre rull). Den nedåtriktade tryckkraften från den övre rullen och rotationen av de undre rullarna får plåten att genomgå flera på varandra följande böjpass (kompressionsdeformation i den inre lagret, oförändrat i mittlagret, sträckdeformation i det yttre lagret), vilket resulterar i permanent plastisk deformation och rullning till önskad cylinder, kon eller del därav. En nackdel med denna hydrauliska trestångsplåtböjmaskin är att plåtens ändar måste förböjas med annan utrustning. Denna plåtrullningsmaskin är lämplig för storskalig plåtrullning med tjocklek på 50 mm eller mer. En rad fasta stödrullar har lagts till underdelen av de två undre rullarna för att förkorta avståndet mellan dem, vilket förbättrar noggrannheten hos den rullade arbetsytan och maskinens totala prestanda.
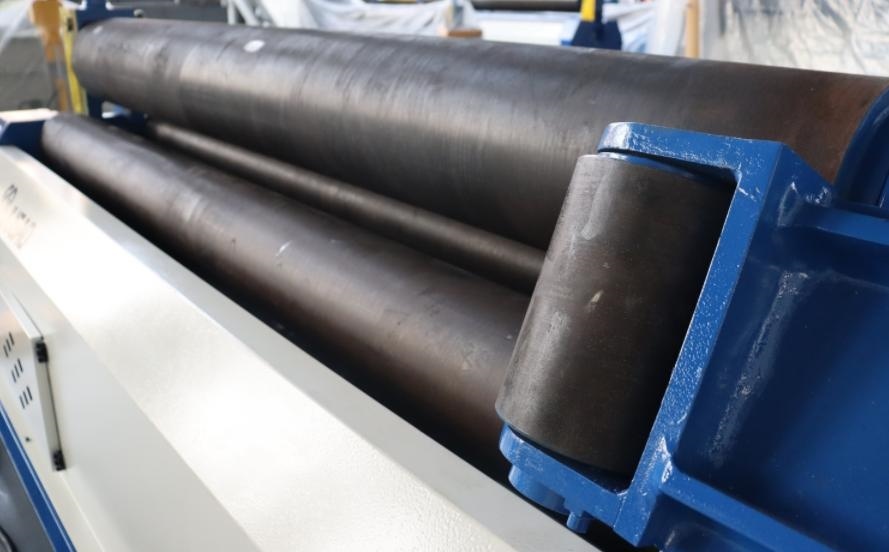
Maskinen för plåtvalsning med tre rullar används allmänt inom kraft-, transport-, petroleum-, kemisk, pann-, skeppsbyggnads-, vattenkraft- och metallkonstruktionsindustrin. Den kan valsa koniska, cirkulära och bågformade arbetsstycken.
Huvudsakliga egenskaper:
1. Den maximala arbetskapaciteten för plåtvalsningen bestäms av fyra huvudparametrar: maximal plåttjocklek (förböjningstjocklek), maximal plåtbredd, råmaterial för den plåt som valsas och minimal rulldiameter vid maximal standard. Omvandlingen mellan dessa fyra parametrar under drift är maskinens arbetskapacitetsomvandlingsrelation, vilken anges i den medföljande bruksanvisningen för att underlätta en mer rimlig användning av utrustningen.
2. Denna maskin kan rulla koniska arbetsstycken. Vid rullning av koniska arbetsstycken är kraften vid ena änden relativt stor, varför rullkapaciteten för koniska arbetsstycken bör vara 60 % av maskinens kapacitet, och rullningskonen får i allmänhet inte överskrida 30°. När plattans tjocklek och bredd dock minskar, minskar utrustningens belastning, och konen kan därför ökas motsvarande.
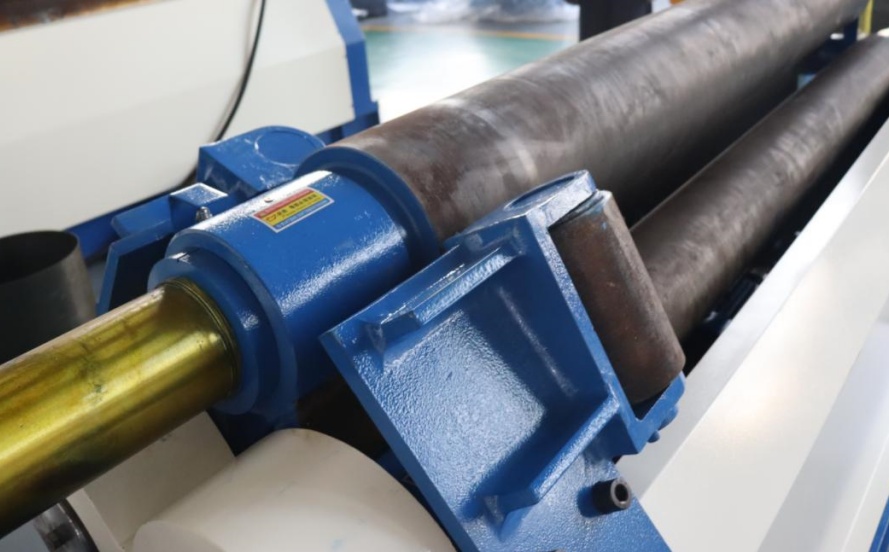
3. De två nedre rullarna har stora diametrar och tillräcklig styrka, vilket innebär att utrustningen inte kräver ytterligare stödrullar, vilket effektivt minskar utrustningens felrate.

