





Välja automatiserad plåtböjningsutrustning: En jämförelse mellan böjrobotar och böjcentraler
Böjning är en kärnprocess för formning av plåt och står för en betydande del av den dagliga produktionen i de flesta plåtfabriker. Traditionella manuella böjningsmetoder klarar inte av moderna krav på högintensiv, långvarig och storvolymig produktion. För att minska arbetsinsatsen och öka automatiseringen använder plåtindustrin idag två huvudtyper av automatiserad böjutrustning: böjrobotarbetsstationer och fullt automatiserade böjcentraler. Båda kan ersätta manuellt arbete vid böjuppgifter, men skiljer sig åt avsevärt när det gäller konstruktion, prestanda och användningsområden; företag måste därför välja den utrustning som bäst motsvarar deras specifika driftsförhållanden.
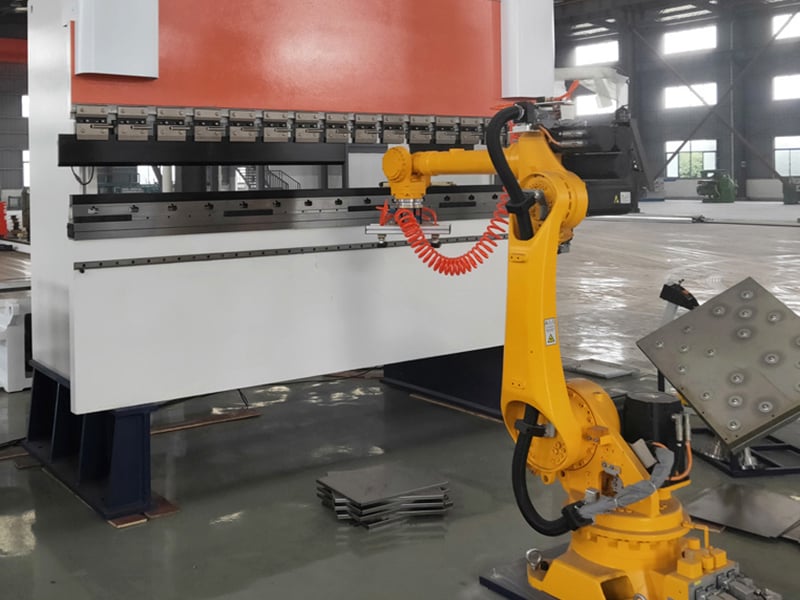
En böjrobotarbetsplats består vanligtvis av en standardböjmaskin kombinerad med en industrirobot. Driftlogiken är enkel: roboten tar över uppgifter som att plocka upp, mata in, vända och lossa plåtmaterial, vilket möjliggör en helt obemannad process. Genom att implementera detta system maximeras besparingar på arbetskraftskostnader samtidigt som fel och säkerhetsrisker kopplade till manuell drift elimineras. Systemet har dock tydliga nackdelar: att byta till en annan produkt kräver att robotens specialiserade greppare byts ut samt att systemet omprogrammeras eller omkalibreras. Denna omställningsprocess är tidskrävande och förhindrar snabb produktomställning, vilket gör utrustningen olämplig för produktion med hög variantmängd och låg volym.
Böncentrum är en nyare typ av integrerad bönmaskin. Under de senaste åren har den inhemska tillverkningstekniken för plåtutrustning mognat; fler företag har bemästrat tillverkningsprocesserna för böncentrum, och marknadspriserna har sjunkit, vilket resulterat i en högre kostnads-effektivitets-kvot och bred användning på olika plåtfabriker.
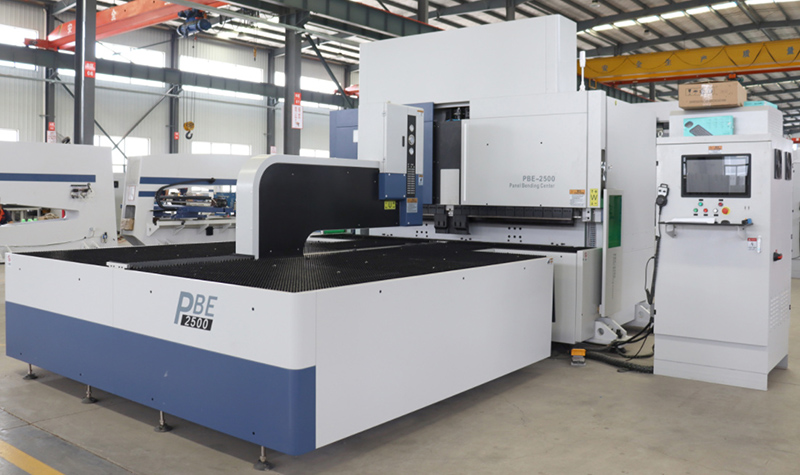
Kärnfordelarna med böjcentraler ligger i bearbetningseffektiviteten och möjligheten att snabbt byta produkt. De erbjuder högre böjhastigheter och betydligt större produktionskapacitet jämfört med traditionella robotbegränsade böjsystem. Produktbyten är enkla och snabba, vilket möjliggör flexibel anpassning till beställningar med hög variantmängd och låg volym. Böjcentraler har dock tydliga begränsningar: de kan inte utföra böjoperationer som innebär vissa speciella vinklar, och det finns strikta krav på måtten för de plåtdelar som ska bearbetas. Inom branschen finns klara, allmänt erkända tekniska begränsningar för böjcentraler: de är vanligtvis begränsade till att bearbeta plåt med maximal tjocklek på 2,5 mm och längd på 2,5 meter, vilket gör att de inte kan hantera arbetsstycken som överskrider dessa parametrar.
När man väljer mellan dessa två typer av utrustning bör ett företags beslut främst grundas på sina produkters egenskaper. Om ett företag främst bearbetar tunna, korta plåtar – särskilt för produkter som kräver fyrkantig, enriktad böjning – erbjuder böjcentrum tydliga fördelar; dess effektivitet och flexibilitet är perfekt anpassade till sådana produktionsbehov.
Å andra sidan är en robotböjningsarbetsplats det mer lämpliga valet om produkterna innefattar plåttjocklekar som överstiger 2,5 mm eller längder som är längre än 2,5 meter samt kräver komplexa böjföljder (till exempel växlande positiva och negativa böjningar) eller högvolymsbatchbearbetning. Robotböjningssystem kan pålitligt utföra komplexa böjoperationer på stora, tjocka plåtar och effektivt öka produktionseffektiviteten vid högvolymsproduktion.
Från en branschövergripande synvinkel är robotbänkar för böjning och böjcentra inte ömsesidigt uteslutande alternativ, utan snarare kompletterande teknologier. När företag inför automatiserade böjlinjer bör de undvika att blint följa trender; istället måste de tydligt bedöma viktiga driftsfaktorer såsom produktspecifikationer, bearbetningstyper och partistorlekar. Att välja utrustning baserat på faktiska produktionskrav säkerställer att automatisering ger maximal nytta, vilket effektivt minskar kostnader och ökar produktionskapaciteten.

