





Viktiga punkter att observera vid drift av en profilböjningsmaskin
Eftersom profilböjningsmaskiner introducerades på den inhemska marknaden kan deras utveckling i Kina delas in i två faser: fasen med enkla profilböjningsmaskiner och fasen med högprecisionens profilböjningsmaskiner. Med den snabba utvecklingen av profilböjningsmaskiner har utvecklingsriktningen gradvis skiftat mot CNC- och högklassiga produkter, vilket på lång sikt främjat marknadens efterfrågan.
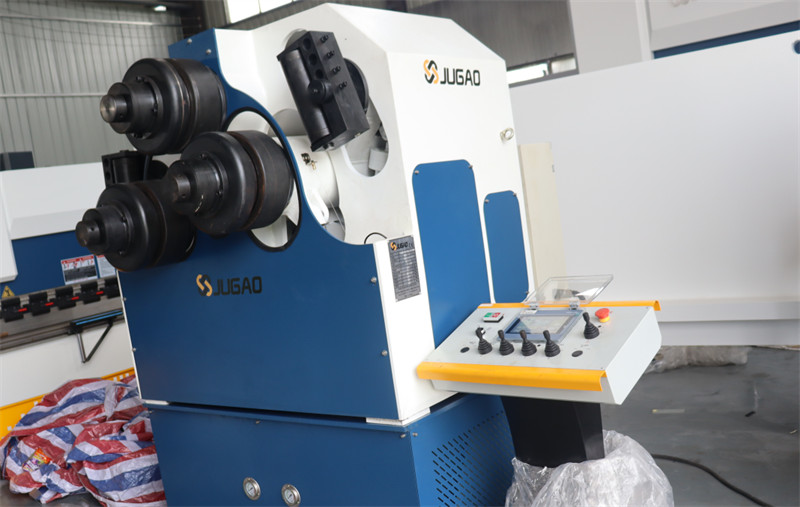
Egenskaperna hos profilerbänkar är bekväm plattjustering, bred processmångfald, möjlighet att rätta till snedställning och felaktig justering samt möjlighet att utföra punktsvetsning. Profilrbänkar används omfattande vid kontroll av industriella produkter, och med utvecklingen av den inhemska industrin ökar marknadens efterfrågan på profilerbänkar ständigt. Profilrbänkar har nu blivit en oumbärlig industri inom industriell utveckling och en snabbt växande sektor inom framväxande industrier.
Idag förklarar vi nyckelpunkterna att observera vid drift av en profilerbänk:
1. Först monteras övre verktyget, där tyngdpunkten för verktyget och tryckhuvudets mitt måste ligga på en rak linje; de övre och undre verktygsytorna måste sitta tätt mot varandra med likformiga mellanrum, och det måste kontrolleras att det övre verktyget har tillräcklig slaglängd.
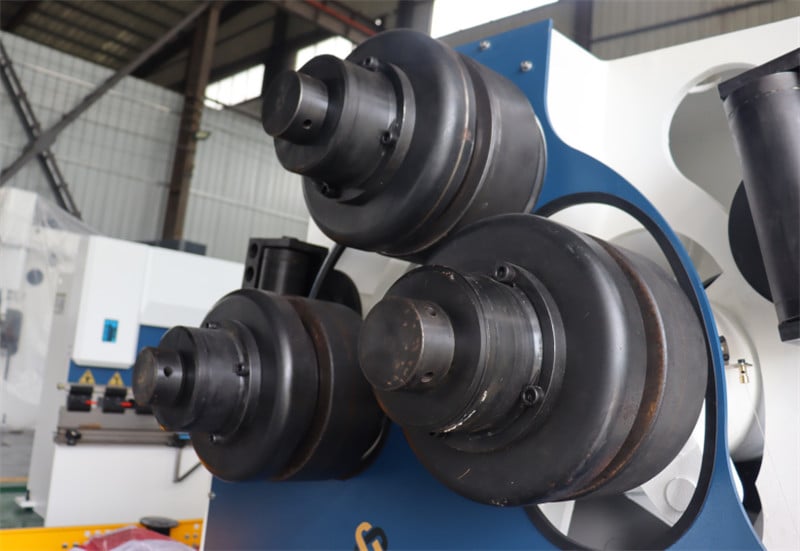
2. Starta profilböjmaskinen, utför en provpressning och kontrollera att inga avvikelser föreligger samt att smörjningen är korrekt. För arbetsstycken som är svåra att ta bort från formen ska lämpliga mängder smörjmedel eller smörjolja tillsättas för att minska friktionen och underlätta urformningen.
3. Innan den egentliga böjningen påbörjas måste arbetsstyckenumret och måtten återkontrolleras mot ritningarna, och det måste säkerställas att blanken inte har några burrar som kan påverka presskvaliteten. För stora serier av arbetsstycken måste justerbara positionsblock installeras; eventuella avvikelser ska justeras omedelbart.
4. Använd inte händerna direkt för att hantera arbetsstycken på profilböjmaskinens form. För större arbetsstycken kan hantering ske från utsidan av formen. För arbetsstycken som är mindre än formen ska andra verktyg användas för hanteringen.

