





Driftinstruktioner för profilerböningsmaskiner
En profilböjningsmaskin är en specialiserad maskin för att böja metallprofiler (till exempel hörnjärn, kanalstål, I-balkar, runda rör, fyrkantiga rör, plattstål osv.). Den applicerar en kontrollerbar böjkraft på profilen via mekanisk överföring eller hydraulisk drift och formar den till specifika former (till exempel bågar, räta vinklar, S-böjningar osv.) enligt förinställda vinklar eller krökningar.
Profilerbänkmaskiner används allmänt vid byggnad av stålkonstruktioner (t.ex. fasadramar, brostöd), maskintillverkning (t.ex. utrustningsramar, rörböjningar), bilindustrin (t.ex. chassikomponenter), möbel- och dekorationsprojekt (t.ex. böjda dekorativa lister) samt andra områden. De är nyckelutrustning för bearbetning av icke-linjära former av metallprofiler.
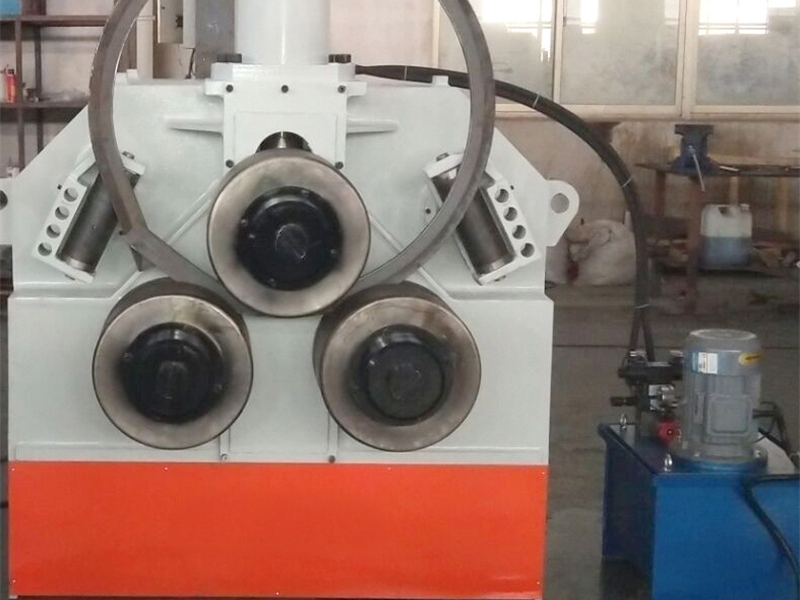
Funktioner hos profilerbänkmaskiner
Profilerbänkmaskiner kan genom formplacering och tryckkontroll exakt ställa in böjvinkeln, böjradie och längdsegment för att uppfylla kraven på bearbetning av komplexa tredimensionella former. De stödjer även kontinuerlig produktion, vilket förbättrar effektiviteten och konsekvensen i profileringsprocessen.
Beroende på drivmetoden finns vanliga typer som mekanisk (driven av en motor och en reducerare), hydraulisk (använder hydraulcylindrar för att tillföra tryck) och CNC-fullt automatisk (styrd av ett program för att justera vinkel och hastighet). CNC-modeller kan automatisera bearbetningen av komplexa kurvor och är lämpliga för högprecisionsspecifika applikationer.
Driftinstruktioner för profilerböningsmaskiner
I. Förberedelser innan drift
Utrustningskontroll
Kontrollera att alla maskinkomponenter (till exempel ramen, överföringsmekanismen och diehållaren) är säkert fästade. Se till att det hydrauliska systemet (om det är en hydraulisk modell) har rätt oljenivå (ovanför mittlinjen på oljenivåmätaren) och att det inte finns några läckor i rörledningarna.
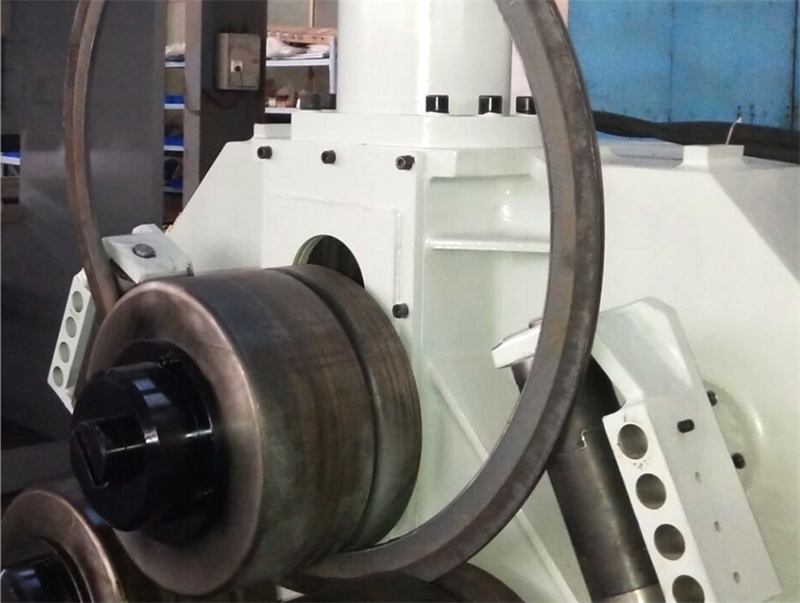
Bekräfta att specifikationerna för böjdie (till exempel böjdie, klämdie och mandel) stämmer överens med profilen som ska bearbetas (till exempel krävs för rundrörböjning en böjhjulsdie med motsvarande diameter). Se till att dieytan är fri från sprickor och överdriven slitage (slitagedjup > 1 mm kräver utbyte).
Rengör arbetsbordet och formverktygen från smuts (t.ex. metallspån och oljefläckar) för att undvika att profilytan repas eller att positioneringsnoggrannheten påverkas.
Parameterinställningar
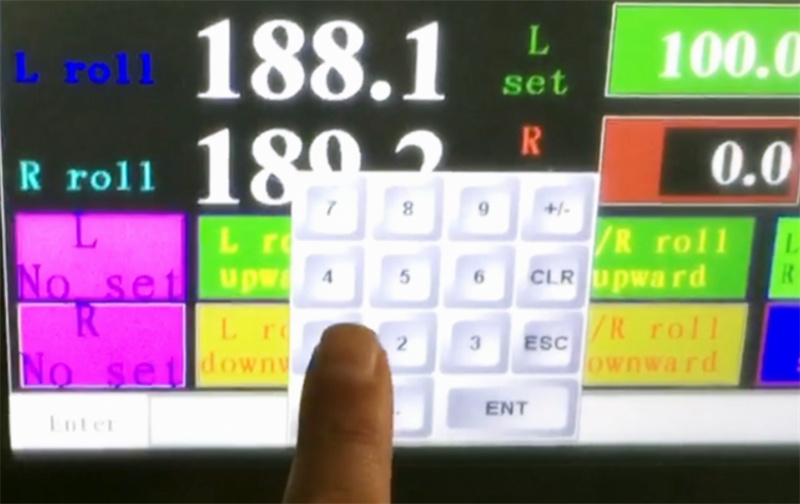
Baserat på profilens material (t.ex. Q235-stål, rostfritt stål), tvärsnittsform (t.ex. kvadratrörs sidlängd, rundrörs diameter) och önskad böjningsvinkel/radie bör man konsultera utrustningens bruksanvisning eller processdokument för att ställa in en rimlig böjningshastighet (vanligtvis 5°–30°/sekund) och tryckparametrar (undvik överbelastning). För CNC-modeller måste bearbetningsprogrammet (inklusive böjningssekvens och vinkelkompensationsvärden) matas in i förväg. Vid felsökning bör en tomkörning utföras först för att verifiera samordningen mellan programlogiken och formverktygens rörelser.
Profilens förbehandling
Kontrollera om måtten på profilen som ska bearbetas uppfyller toleranskraven (t.ex. längdavvikelse ≤ ±2 mm) och om det finns allvarlig rost eller deformation på ytan. För lättdeformerbara tunnväggiga profiler (t.ex. kvadratisk aluminiumrör med väggtjocklek < 2 mm) bör en liten mängd smörjolja (t.ex. grafitemulsion) appliceras på böjningsområdet, eller ett specialanpassat mandelstöd ska användas för att förhindra inre veck eller brott.
II. Driftförfaranden
Spännning och fixering: Placera profilen i die-positioneringsområdet på böjmaskinen. Spänn säkert fast ena änden av profilen med hjälp av spänn-die (eller tryckanordning) (spännkraften ska vara jämnt fördelad för att undvika lokala indragningar) och se till att profilens axel är justerad med böjcentrallinjen (avvikelse ≤ 1 mm). För långa profiler (> 2 m) använd en hjälpsupportram (t.ex. rullstöd) för att förhindra nedböjning på grund av egen vikt, vilket annars kan orsaka förskjutning av böjpositionen.
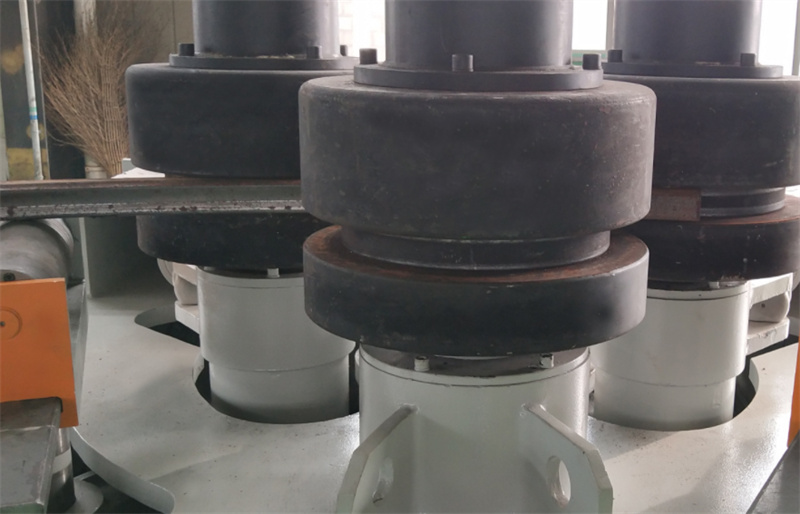
Påbörja böjning: Efter att ha bekräftat att säkerhetsanordningarna (till exempel skyddshöljen och nödstoppknappar) befinner sig i fungerande skick startar du utrustningen. För manuella maskiner applicerar du gradvis tryck med hjälp av handtaget, observerar profilens böjningsprocess och justerar vinkeln i realtid. För CNC-maskiner utförs arbetet automatiskt enligt programinstruktionerna. Operatören måste övervaka tryck- och vinkelfeedbackvärdena som visas på skärmen och omedelbart stoppa processen om några avvikelser upptäcks (till exempel plötsliga tryckförändringar eller för stora vinkelavvikelser).
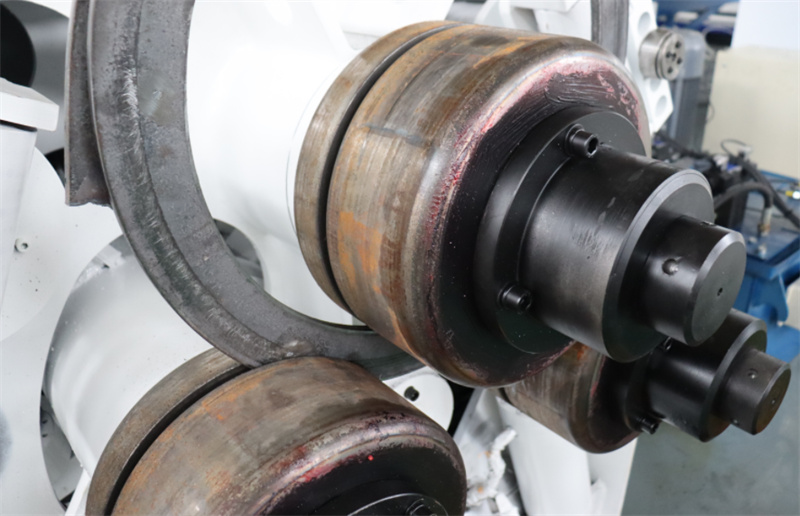
Processövervakning: Under böjningen måste profilen övervakas noggrant vad gäller dess deformationstillstånd. Om tunnning av den yttre väggen, veckbildning eller sprickbildning i den inre väggen (till exempel fina sprickor i rostfritt stålprofiler) uppstår, måste arbetet omedelbart avbrytas och formavståndet, tryckparametrarna eller profilens material kontrolleras. Vid kontinuerlig böjning av flera avsnitt måste varje vinkel slutföras steg för steg enligt den förinställda sekvensen för att undvika ackumulerade fel som orsakas av att flera vinklar bearbetas samtidigt.
Lossning och inspektion: Efter att böjningen är slutförd frigörs spännformen och profilen tas försiktigt bort med lyftverktyg (eller manuellt stöd), utan att kollidera med de formade delarna. En vinkelmätare, radiepassare eller 3D-mätinstrument används för att kontrollera den faktiska böjningsvinkeln och radien, jämföra dessa med konstruktionskraven och omforma eventuella defekta produkter.
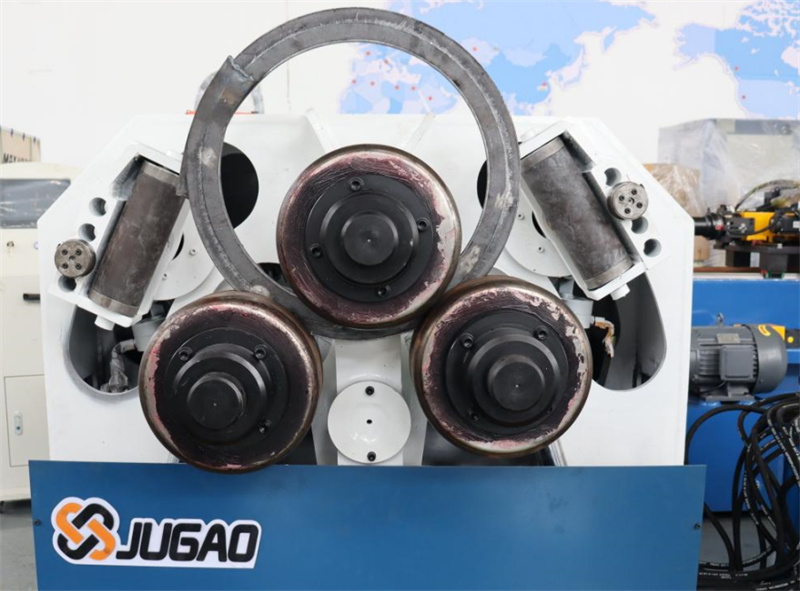
Sammanfattningsvis är profilböjningsmaskinen ett viktigt verktyg inom metallbearbetningen för att omvandla räta linjer till kurvor. Dess korrekta användning kräver standardiserade förberedelseförfaranden, exakt driftkontroll och strikt säkerhetsunderhåll. Operatörer måste känna till utrustningens prestanda och profilernas egenskaper samt följa reglerna strikt vid drift av utrustningen för att säkerställa säker produktion och effektivitet.

