





Behärska laserlutningsparametrarna på 3 minuter! Universella justeringstips
Laserlänkning erbjuder hög effektivitet och ger estetiskt tilltalande länkningsnäht. Många nybörjare stöter dock på samma utmaning vid första användningen av utrustningen: Hur ska parametrarna ställas in? Vilken effektnivå är lämplig? Ska länkhastigheten vara snabb eller långsam?
I verkligheten följer de flesta laserlänkningsparametrarna vissa justeringsmönster. Genom att behärska några nyckelparametrar och verifiera dem via provlänkningar kan du snabbt fastställa den optimala processen för din specifika produkt. Den här guiden beskriver universella justeringstekniker – inklusive en referenstabell – för att hjälpa nybörjare att komma igång utan problem.
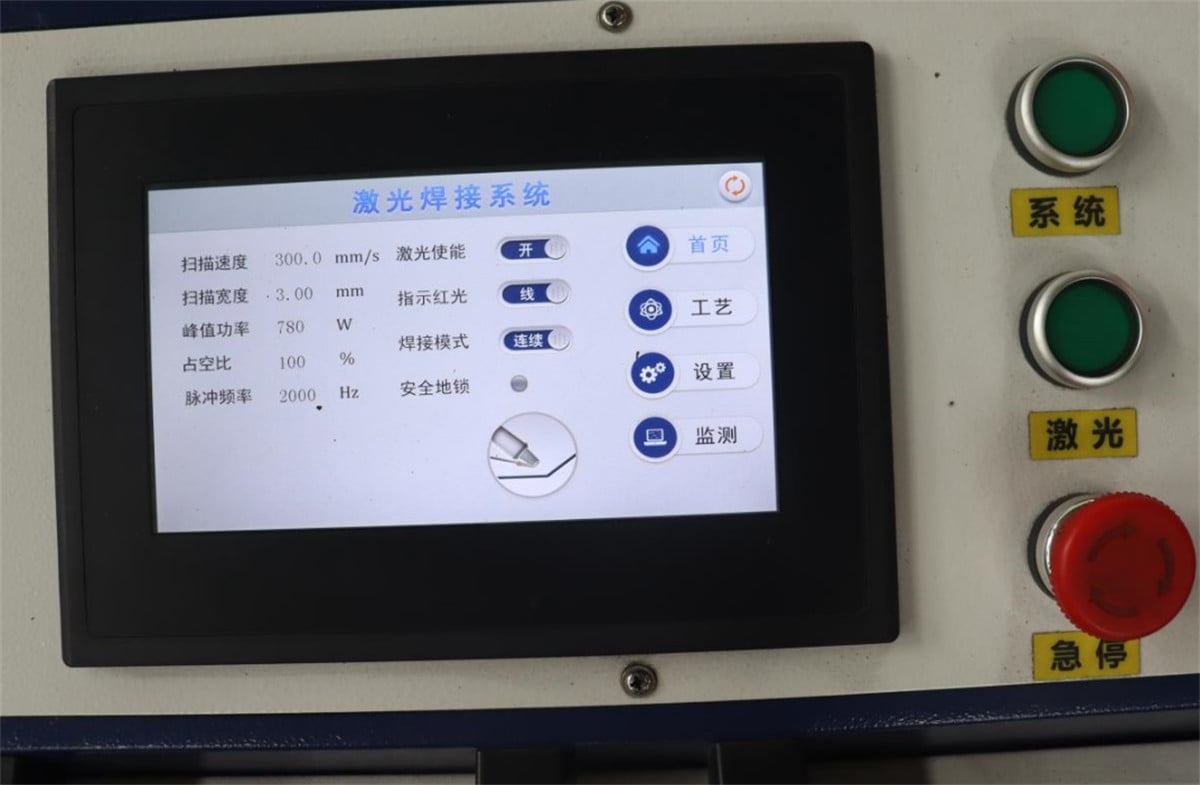
Vilka parametrar är mest viktiga vid laserlänkning?
Oavsett om du använder en handhållen lasersvetsutrustning eller ett automatiserat robotbaserat lasersvetsystem måste du i allmänhet fokusera på följande parametrar:
Laserkraft
Svetshastighet
Svetsoscillationsbredd (och frekvens)
Fokuseringsposition
Skyddsgasens typ och flöde
Dessa parametrar fungerar tillsammans; en felaktig inställning av någon av dem kan försämra den slutliga svetskvaliteten.
Tips 1: Identifiera först materialet och plattans tjocklek
Olika material har olika absorptionshastigheter för laserenergi.
Till exempel:
Rostfritt stål är relativt lätt att svetsa.
Kolstål kräver en balans mellan penetrationsdjup och svetsnätsformning.
Aluminiumlegeringar avleder värme snabbt och kräver därför högre energitillförsel.
Koppar har hög reflektivitet, vilket ställer större krav både på utrustningen och på parameterinställningarna.
Därför bör du alltid bekräfta materialet och tjockleken på ditt arbetsstycke innan du ställer in parametrar – kopiera inte enkelt inställningar som används för andra produkter.
Tips 2: Justera effekt och hastighet i samordning
Många fokuserar endast på att justera effekten, men svetshastigheten är lika viktig.
Som en generell regel gäller det att:
Om du ökar effekten kan du också öka svetshastigheten.
Om du minskar effekten bör du minska svetshastigheten i samma utsträckning.
Hög effekt kombinerad med låg hastighet kan lätt leda till genombränning.
Låg effekt kombinerad med hög hastighet kan resultera i otillräcklig penetrering.
Det är bäst att justera endast en parameter åt gången och observera förändringarna i svetsnaden; detta gör det lättare att identifiera den optimala kombinationen.
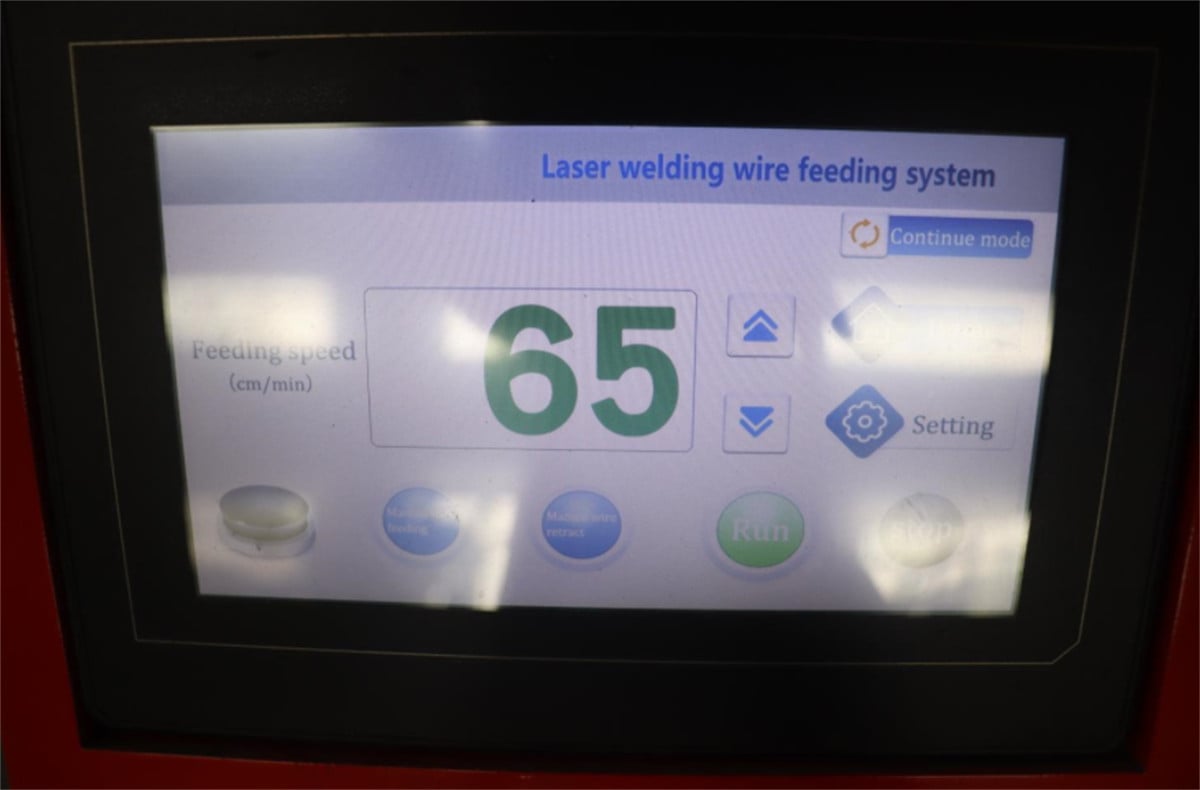
Tips 3: Utför provsvetsningar innan omfattande produktion
Även när man arbetar med samma material kan arbetsstycken från olika tillverkare eller olika partier kräva något olika svetsparametrar.
Innan produktionen påbörjas bör ett par provsvetsningar göras. Justera inställningarna noggrant utifrån svetsnåtens bredd, inträngningsdjupet, den totala formningen och tillståndet på baksidan. När parametrarna är stabila och verifierade kan man gå över till serietillverkning. Detta minskar inte bara behovet av omarbete utan förbättrar också produktens konsekvens.
Referenstabell för laser(svets)parametrar (endast som referens)
| Material | Tjocklek(mm) | Laser Effekt (W) | Svetshastighet (mm/s) | Rekommenderad skyddsgas |
| Rostfritt stål | 0.5-1.0 | 800-1200 | 25-45 | Kväve/Argon |
| Rostfritt stål | 1.0-2.0 | 1200-2000 | 18-35 | Kväve/Argon |
| Kolstål | 1.0-2.0 | 1200-2000 | 18-35 | Argon |
| Aluminiumlegering | 1.0-2.0 | 1500-2500 | 15-30 | Argon |
| Koppar | 0.8-1.5 | 2000-3000 | 12-25 | Argon |
Obs: Parametrarna ovan är avsedda som referens för vanliga applikationer. I praktisk svetsning bör justeringar göras utifrån utrustningskonfiguration, fläckstorlek, fokuseringsposition, arbetsstyckets struktur och specifika svetskrav.
Vanliga problem och justeringsförslag
Vad händer om svetsen inte tränger fullständigt igenom?
Du kan öka laserstyrkan, minska svetshastigheten eller justera fokalpositionen för att öka laserenergidensiteten.
Vad händer om genombränning uppstår?
Du kan minska laserstyrkan, öka svetshastigheten, reducera värmetillförseln eller – om det är nödvändigt – minska oscillationsbredden.
Vad händer om svetsnaden blir svart?
Kontrollera att skyddsgasförsörjningen fungerar korrekt, öka gasflödeshastigheten och se till att munstycket är korrekt placerat.
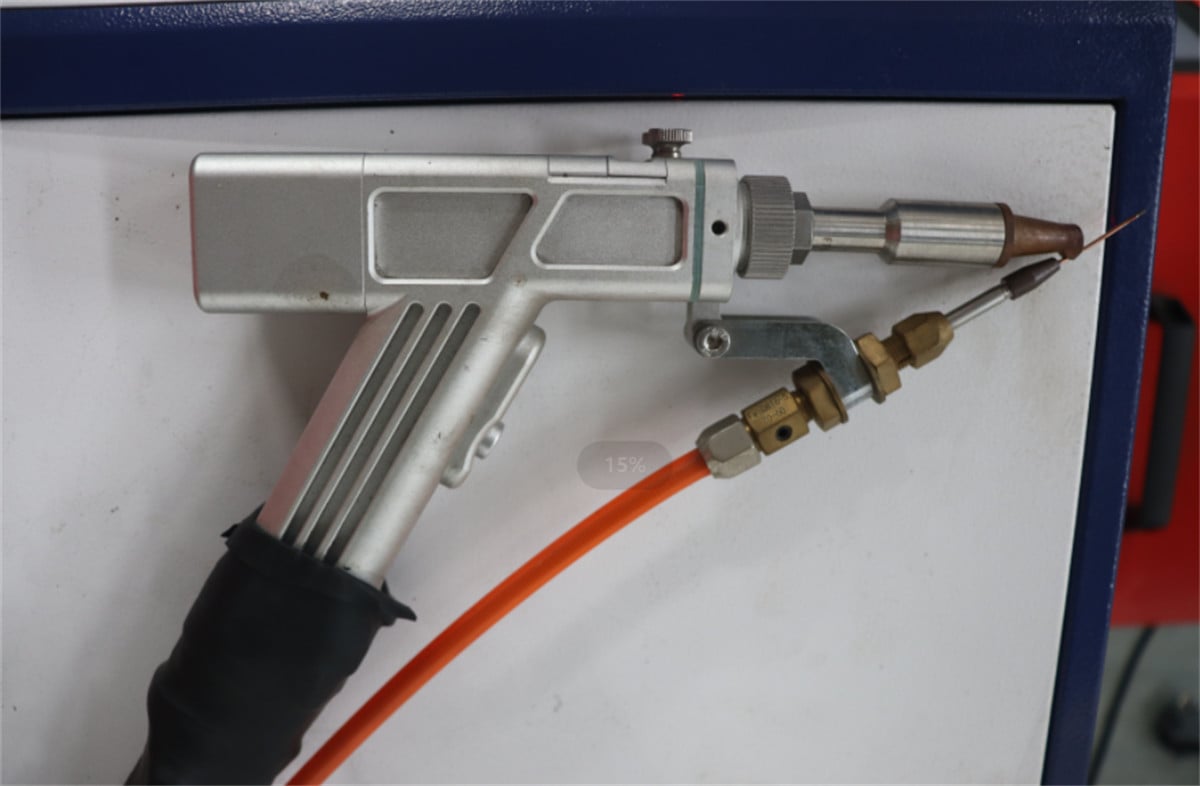
Vad händer om det uppstår överdrivit sprutande?
Kontrollera om effekten är för hög eller om svetshastigheten är för låg; kontrollera även att arbetsstyckets yta är fri från föroreningar såsom olja eller oxidskikt.
En enkel metod för justering av parametrar
För nybörjare är det inte lämpligt att ändra flera parametrar samtidigt.
En mer effektiv metod är att:
1. Identifiera först materialet och dess tjocklek.
2. Använd tillverkarens rekommenderade parametrar som utgångspunkt.
3. Justera endast en parameter i taget.
4. Spara data från lyckade provsvetsningar.
5. Bygg upp din egen databas med svetsparametrar.
Efter några provsvetsningar kommer du snabbt att kunna konfigurera parametrar för liknande produkter, vilket leder till en betydande ökning av produktionseffektiviteten.
Slutsats
Det finns ingen enda, universell uppsättning laser(svets)parametrar som gäller för alla produkter. Genom att följa principerna "identifiera först materialet, balansera effekt och hastighet samt utföra provsvetsningar innan massproduktion" kan de flesta svetsproblem dock lösas snabbt. Att samla på sig en bibliotek med beprövade parametrar förbättrar inte bara svetskvaliteten utan minskar också maskininställningstiden, vilket resulterar i mer stabil och effektiv produktion.
Som en professionell tillverkare av utrustning för lasersvetsning erbjuder vi anpassade lösningar för lasersvetsning och rekommendationer av processparametrar baserat på dina specifika material, tjocklekar och applikationskrav, tillsammans med omfattande teknisk support och service efter försäljning.

