





Detaljerad beskrivning av plåtvalsverkets prestanda
I. Funktionsprincip för plåtrullningsmaskin
Mycket använd i branscher såsom petrokemi, skeppsbyggnad, tryckbehållare och maskintillverkning.
Övre rullen på plåtrullningsmaskinen är symmetriskt placerad mellan de två undre rullarna. Hydraulolja i en hydraulcylinder verkar på en kolvm, vilket orsakar vertikal lyft- och sänkrörelse. Det sista växelhjulet i huvudväxellådan driver de ingreppande växelhjulen på de två undre rullarna för att få dem att rotera, vilket ger vridmoment för att rulla plåten. Genom nedåtrycket från den övre rullen och rotationen av de undre rullarna genomgår metallplåten flera kontinuerliga böjningspass, vilket ger en kraftfull plastisk deformation och rullar plåten till den önskade cylindern, konen eller en del därav. En nackdel med denna hydrauliska tre-rulls plåtrullningsmaskin är att plåtens ändar måste förböjas med annan utrustning.
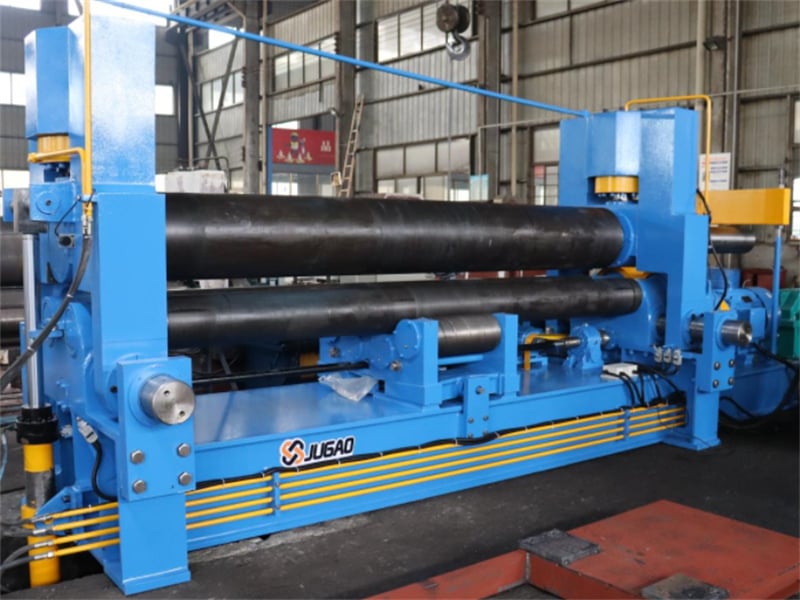
II. Felsökning av plåtrullningsmaskin
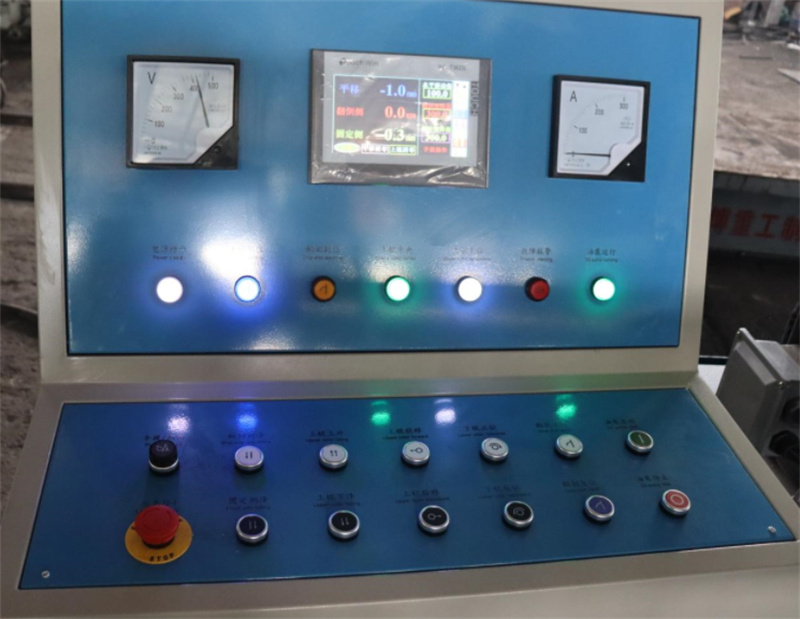
1. Gränssnittssignalkontroll: Genom att kontrollera gränssnittssignalerna i verktygsmaskinens styrsystem med en programmerbar plåtvalsautomatkontrollenhet och jämföra dem med de korrekta signalerna i gränssnittshandboken kan motsvarande felplats identifieras. 2. Instrumentmätning: När ett plåtvalsautomatsystem fungerar felaktigt används konventionella elektriska testinstrument och verktyg för att mäta spänningen, strömförsörjningen och pulssignalerna i den felaktiga delen enligt systemets kretsschema och verktygsmaskinens kretsschema för att fastställa felets plats. Om inspännings-spänningen överskrider gränsen kan en voltmeter användas för att mäta nätspänningen, eller så kan en spänningsprovare användas för realtidsövervakning för att utesluta andra orsaker. Om ett fel uppstår i plåtvalsautomatens positionsregleringsloop kan en oscilloskop användas.
3. PLC-avbrottstatusanalys: När en programmerbar logikstyrning (PLC) fungerar fel lagras orsaken till avbrottet i avbrottsstacken. Med hjälp av en plåtvalsprogrammerare kan avbrottsstacken och blockstacken hämtas när systemet är stoppat, och felplatsen kan identifieras utifrån den angivna orsaken.
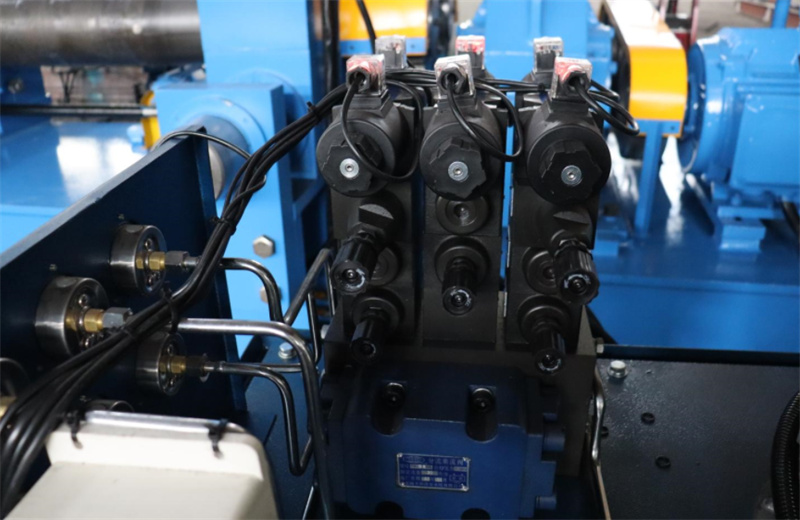
Oavsett storleken på företaget eller fabriken som använder plåtvalsar måste sådan utrustning vara utrustad med tätningsanordningar för att förhindra läckage och damminträngning under bearbetningen. I det hydrauliska systemet i en plåtvals används tätningskomponenter, eller tätningsringar, för att förhindra att vätska eller fasta partiklar läcker mellan angränsande ytor och för att förhindra att yttre föroreningar, såsom damm och fukt, tränger in i maskinens interna komponenter. Läckage från tätningsringar i det hydrauliska systemet i en plåtvals slösar bort arbetsmediet, förorenar maskinen och miljön och kan till och med orsaka mekaniska fel och personskador.
Tillförlitligheten och livslängden för tätningsringarna i det hydrauliska systemet i en plåtvals är viktiga indikatorer på kvaliteten hos det hydrauliska systemet.
Förutom spricktätningar används tätningar för att reglera avståndet mellan två intilliggande sammanställda ytor till under det minsta avstånd som den tätningsmedel som ska försegla kan passera genom. Vid kontakttätningar delas hydrauliska systemtätningar för plåtrullningsmaskiner vanligtvis in i självförseglande kompressionstätningar och självförseglande självspännande tätningar (även kallade läpp-tätningar). Prestandan hos olika tätningar i ett hydrauliskt system för en plåtrullningsmaskin påverkas dock av olika faktorer. Till exempel påverkas tätningarna i en tre-rulls plåtrullningsmaskin också av temperatur, tryck och det medium som finns närvarande.
IV. Överföringsprestanda för plåtrullningsmaskiner
När en växellåda används i transmissionsutrustningen för en plåtrullningsmaskin minskar den den höga hastigheten från elmotorn genom att ett mindre tandhjul på inskridsaxeln meshar med ett större tandhjul på utskridsaxeln.
Hastighetsreduktorn i en plåtvalsande maskin är en kraftöverföringsmekanism som använder en växellåda för att minska motorns rotationshastighet till den önskade rotationshastigheten samtidigt som ett större vridmoment erhålls.
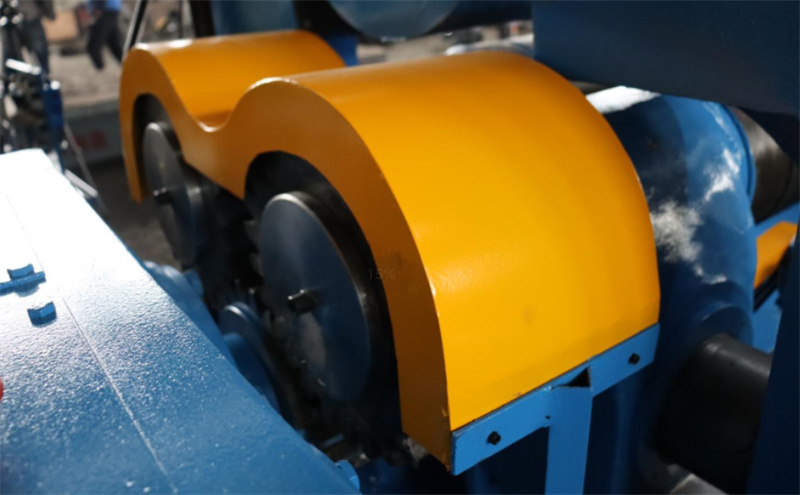
Hastighetsreduktorn i en plåtvalsande maskin ökar utgående vridmoment samtidigt som hastigheten minskar. Förhållandet för utgående vridmoment är motorns utgående effekt multiplicerad med reduktionsförhållandet, men det måste säkerställas att den nominella vridmomentkapaciteten för hastighetsreduktorn inte överskrids. Samtidigt minskas lastens tröghet; minskningen av trögheten motsvarar kvadraten på reduktionsförhållandet.

