





Пунцринг листа метала против штампања: Избор оптималне стратегије израде
Избор између индустријског перфорирања и штампања штампања изгледа једноставно на површини, али овај основни избор инжењерства диктује трошкове јединица делова, завршну обработу и укупну ефикасност производње. Да би произвођачима помогао да доносе потпуно информисане одлуке о опреми, ЈУГАО представља ову свеобухватну компаративну анализу. У наставку ћемо проценити механизме, оперативне протоколе и економске компромисе обе методе како би се ускладили са геометријом компоненти, годишњим захтевима за количину и капиталним буџетом.
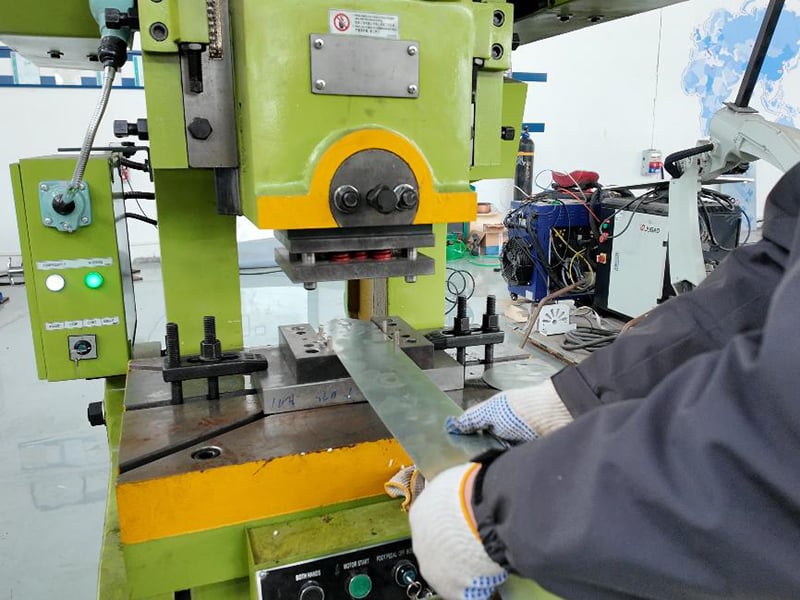
1. у вези са Разумевање механике процеса перфусања
Пунцовање листова метала је локализовани процес шрипања који уклања дефинисане геометријске контуре са материјала листова користећи удар високе тонаже који се примењује путем одговарајуће монтаже перцовања и штампања. Како горњи алат пролази кроз дело, одсечени материјал, који се назива шраф слиг, избачен је кроз доњи шупљину. Ова техника пружа изузетно ефикасан метод за стварање једнаких перфорација, резања и резања преко лима.
2. Уколико је потребно. Уређење и оперативна секвенца перцоне преса
Пре почетка производње серије, оператери морају пажљиво поставити сировини листова на машинском кревету. Техник бира одговарајући сет алата за убој и рошење који одговара димензијима циљних рупа, сигурно их монтира у кулу или главу штампача и проверава прозорни простор према дебљини субстрата. Прецизно усклађивање је од суштинског значаја да би се елиминисало прекомерно бурање и обезбедио једноставан квалитет рупа.
3. Уколико је потребно. Типичне апликације за индустријско бушење
Индустријско бушење је најбоље погодно за производњу стандардизованих, понављајућих геометријских резања, као што су вентилационе мреже шасије, рупе за монтажу спојника и структурне резање, са брзим брзинама. Посебно је ефикасан када се ради са благим челиком, алуминијумским легурама и нерђајућим челиком до умерене дебелине, где је минимализовање времена циклуса по карактеристикама најважније.
4. Уколико је потребно. Истраживање процеса штампања метала
Метално штампање служи као свеобухватна класификација за свеобухватне технике формирања, укључујући плитно савијање, површинско рембосирање, ребровирање ивица, ковање и прогресивно пирсирање. Употребом тешке опреме за штампање монтиране у механичке или серво пресе велике тонаже, штампање трајно обликује плоски лист у сложене тродимензионалне геометрије у окружењима производње великих количина.
5. Појам Измена алата у операцијама штампања
Прелазак штампачке пресе између различитих операција, као што су празноцртање, дубоко цртање или прогресивно обликовање, захтева ригорозан рутин за промену штампања. Ово укључује подизање и запљачкање тешких мулти-стационарских сетова на подлогач штампе, калибрирање висине затварања и дубине рама и извод пробног узорка за потврду висине пре одобрења производње у пуној мери.
6. Уколико је потребно. Пример за примарно индустријско штампање
Штампирање показује јасну техничку надмоћ када се производе сложене, вишедимензионалне компоненте као што су аутомобилске конструктивне панеле, дубоко извучене кутије и сложене монтажне задржине. Пошто се више корака резања и формирања може интегрисати у један удар штампања, штампање значајно минимизира секундарне кораке монтаже, задржавајући чврсте димензијске толеранције.
7. Кључне техничке разлике: Пунцринг и штампање
А. Геометријска сложеност компоненте
· Пунцринг: Концентрисан је на стварање равних дводимензионалних резања, рупа и контура ивица.
· Печат: Способна је за истовремено пирсирање, савијање, цртање и резбургирање сложених 3Д профила.
Б. Капитал за алате и временски период
· Пунцринг: Стандардизована модуларна алатка са нижим почетним трошковима и брзим обраћањем.
· штампање: Смешан или прогресиван штампаж који се производи на основу прилагођености који захтева значајне почетне капиталне инвестиције и дуже време производње.
Ц. Брзина и капацитети за пролаз
· Пунцринг: Врло ефикасан за генерацију брзе обраде рупа у променљивим распоредима листова.
· Штампирање: Ненадмашива производња за средње до велике производње униформне завршене компоненте.
Д. Дебљина стака и чврстоћа легуре
· Пунцринг: генерално оптимизован за лаке до средње гамбе листе метала у стандардним границама тонаже.
· Печат: Прихватљив за тешке плоче, високо чврсте структурне легуре и тешке циклусе деформације.
Сравњива параметрова сажетка
| Метрика за евалуацију | Пиерсинг/Пунцинг | Прес штампање |
| Инструментални и ротећи капитал | Мало до умерено почетно трошкове | Значајна почетна инвестиција |
| Брзина производног циклуса | Умерени проток | Екстремно висока брзина |
| Време за промену алата | Брза (минуте) | Проширен (сатима до дана) |
| Квалитет иже и резања | Добро (можда је потребно дебурирање) | Изненадно (квалитет фине бланкирања) |
| Препоручена величина партије | 1000 до 10.000 јединица/месяц | 10 000+ јединица/месяц |
8. Česta pitanja (ČPP)
П: Да ли један пресни оквир може обавити и задате за буцање и штампање?
А: Да. Многи модерни хидраулични и серво преси имају универзалне подстицаје постељице и модуларни системи за брзу промену, омогућавајући оператерима да размењују куле за пробој за формирање штампа на истом оквиру машине, под условом да укупна тонажа преса испуњава оперативне
П: Које процедуре помажу да се минимизира формирање бура током перформације?
О: Формирање бура контролише се оптимизацијом прозорности штампе у складу са дебелином листова, одржавањем оштрих резних ивица за резање кроз редовно поновно брушење и избором одговарајућих углова резања на лицу алата.
П: Које се металне категорије препоручују за штампане аутомобилске компоненте?
О: Високојаки нискосливни челићи (HSLA) и серије пластичног алуминијума (као што су 5052 и 6061) су стандардни избор. Њихова одлична чврстоћа и формабилност спречавају пуцање током дубоког цртања и сложених секвенци савијања.
9. Zaključak
Одређивање да ли је боцање или штампање исправно за ваш пројекат зависи од сложености делова, циљаног производње и буџета алата. За стандардизоване обрасце рупа, брзу итерацију и ниже почетне трошкове, перфорирање остаје оптимални пут. Када су ваши дизајне захтевали тродимензионално контурирање, резбургирање или вишестепено обликување у великом обему, штампање штампањем пружа супериорну протокност и ефикасност трошкова по комад. За стручно техничко вођство, прилагођене конфигурације машина или консултације о алатима, контактирајте инжењерски тим ЈуГАО данас да бисте оптимизовали радни ток обраде лима.

