





Како изабрати прави материјал за бушење
Када год предузмем нови пројекат боцања, прво питање које се постављам је једноставно: који материјал за боцање ће дати најбољу комбинацију квалитета делова, трајања алата и ефикасности трошкова? Ако изаберете погрешан лист, остаћете са растргнутим ивицама, сломљеним ударима и брзим порастом количине скрата. Ако добро бираш, добићеш чисте резе, трајне алате и производњу која ће се одвијати гладко. У овом водичу поделићу критеријуме на које се ослањам приликом избора правог материјала за боцкање, тако да можете да се спустите у сладу тачку између перформанси и профитабилности.
Разумевање својстава материјала за бушење метала
Трактоспрочност и друктилност
Сваки лист има тачку кршења. Материјали са већом чврстоћом на истезање, као што је нерђајући челик, захтевају више тонаже и скраћују живот перфорације, док мечнији метали као што су благи челик или алуминијум лако перфорирају, али могу се деформисати ако се процес не убрише. Увек одговарам чврстоћи материјала са буфером капацитета штампе, задржавајући најмање 20% простор за главу тако да машина никада не буде преоптерећена.
Тврдоћа и абразивност
Тврдост се директно претвара у зношење алата. Абразивне легуре, посебно оне са високим садржајем силицијума или хрома, брзо се издржују на ударачким површинама. Да бих се супротставио томе, или прелазим на обложена алата (ТиН или ТиЦН) или прелазим на нешто мече легурацију када то дозвољавају спецификације делова.
Површина и премази
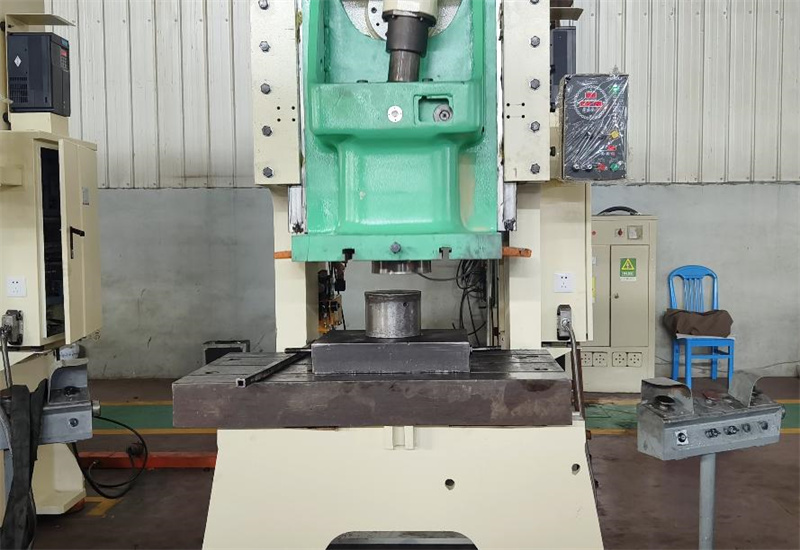
Галванизовани или пребојени листови имају слојеве површине који се могу гумати или одступати током боцања. Прво тестирам малу партију, гледајући да ли има деламинације или награђене ивице. Ако се слој лупи, прилагођавам прозор или наносим лаган плик за мазиво.
Успоредити материјал са капацитетом перфорације
Потребе у тонажи и прес-рейтинг
Ваша штампа има максималну снагу удара, и свака комбинација материјала и дебљине захтева свој део тога. Покушавам да урадим брз прорачун, чврстоћа материјала по дужини периметара по дебљини, да бих потврдио да сам испод номиналне тонаже машине. Превазиђете га и пропад алата постаје само питање времена.
Компатибилност алата и одобрење
Различити материјали захтевају различите просветљења. Неродиозни челик може потребати 8 % дебљине листова, док алуминијум може да се носи са 4%. Када се држим исправног размака, добијам чистије ивице, мање бурања и тишије рад.
Дебљина материјала у односу на однос дијаметра перцоне
Опште правило које пратим је да никада не би требало да се уграђује рупа са дијаметром мањим од дебљине листова у високојаким легурама. Ако се тај однос наруши, ризик од преврцања удара и повлачења пуца се јако повећава.
Трошкови, доступност и одрживост
Трошкови листа у односу на стопу лома
Еффективнији материјал није увек тако добар као што се чини. Ако морам да одбацим 10% сваког листа због бура или микро пукотина, цена по делу се стрмно повећава. Покушавам да брзо проценим повратност плаћања упоређујући висококвалитетне листове са нижим отпадом са опцијама са већим стопом одбацивања.
Поузданост ланца снабдевања
Савршена спецификација не значи ништа ако материјал не може доћи на време. Држим листу снабдеваца за критичне легуре и увек потврђујем време испоруке пре него што обећам датуме испоруке купцима.
Рециклибилност и утицај на животну средину
Клијенти све више траже зеленије опције. Алуминијум и благи челик добијају високе оцене за рециклирање, док егзотичне легуре могу требати посебну одлагање. Подстицање одрживог профила материјала може помоћи да се освоје уговор на тржиштима са еко-свесношћу.
Практични кораци за процену материјала за нови пројекат буцања
Прототип тестирања перфорације
Пре него што се посветим пуној производњи, пробијем малу партију и прегледам квалитет ивице, избацивање луска и зношење пробивања под микроскопом. Ако резултати нису прецизни, мењам прозор или пробам другу легуру.
Резервна контрола квалитета
Гледам четири црвене заставе: висина бура изнад 10% дебљине листа, превртање изнад 15%, микро пукотине и вучење луска. Било који од њих ми говори да је потребно прилагодити парење материјала и алата.
Уређивање параметара на основу повратне информације
Понекад једноставно смањење брзине или промена масти решавају проблем. У другим случајевима морам да пређем на удар са бољим слојем или чак да преговарам о материјалним спецификацијама са купцем. Кључ је да се документује свака промена тако да следећи посао почиње од оптимизоване основне линије.
Често постављене питања
Како да знам да ли је материјал за боцкање сувише тврд за моју штампу?
Пребаран тонаж се израчунава као снага за сечење по периметру по дебљини. Ако је више од 80 посто ваше пресе, тражите мекију легу или машину са већим капацитетом.
Могу ли да ударим нержавији челик без уништавања алата?
Да, ја сам. Користите премазану брзу челик или карбид удар, подићи очишћење на 8-10%, и додати мастило да се ограничи топлота и гарење.
Који је идеалан прозор за бушење алуминијума?
Циљ је 4-5% дебљине материјала. Превише прозорности ствара буру, док превише мало повећава оптерећење и зношење.
Да ли је у ударању материјала дирекција зрна важна?
Наравно да је. Удрање перпендикуларно на зрно смањује пуцање и побољшава квалитет ивице, посебно у челицима високе чврстоће.
Како могу смањити висину бура на тежим материјалима?
Покушајте да се удвоструко ударите, или да га гњедите, са оштрим алатима и оптимизованим пространим ударом. Ако се правилно подеше, секундарне операције дебурирања могу се задржати на минимуму.
Закључак
Избор правог материјала за боцкање је једнака наука и искуство. Ако преиспитате својства материјала, успоредите их са капацитетом штампања и узмете у обзир трошкове и одрживост, избегаваћете скупа изненађења и одржавате производњу у року.
Ако вам је потребна помоћ у тестирању материјала или набавци висококвалитетних листова, обратите се тиму ЈуГАО-а. Увек сам спреман да поделим тестове, препоручим алате и помогнем вам да ударите паметније, а не теже.

