





Optimizacija obratovalnih tehnik štirivaljčnega valjarja za plošče za visoko učinkovito proizvodnjo
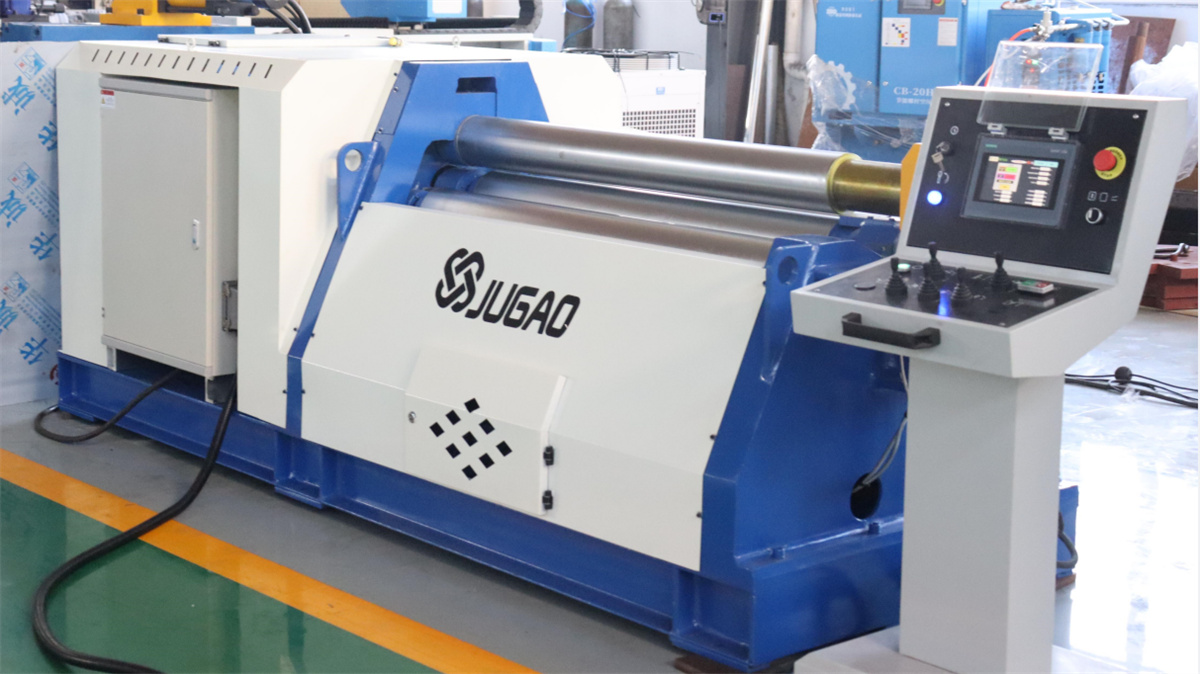
Štirivaljčna ploščna valjčna naprava je ključna oprema pri obdelavi kovinskih plošč in ima pomembno vlogo v industrijski proizvodnji. Za izboljšanje učinkovitosti proizvodnje in zagotavljanje kakovosti izdelkov je zelo pomembna optimizacija obratovalnih tehnik štirivaljčne ploščne valjčne naprave. Spodaj je podrobno opisano, kako optimizirati obratovalne tehnike štirivaljčne ploščne valjčne naprave za dosego visoko učinkovite proizvodnje; zajeti so vidiki, kot so priprava opreme, obratovalni postopek, nastavitvene tehnike in vzdrževanje.
I. Priprava opreme
Pred uporabo valjčnega stroja z štirimi valji najprej preverite, ali je oprema nepoškodovana in deluje pravilno. Preverite, ali so vsi sestavni deli varno pritrjeni, ali je prenosni sistem gladak in ali je tlak v hidravličnem sistemu v normalnem obsegu. Hkrati nosite ustrezno varnostno zaščitno opremo, na primer varnostno čelado, varnostne očala in rokavice, da zagotovite varnost med obratovanjem.
II. Pozicioniranje in pripenjanje plošč
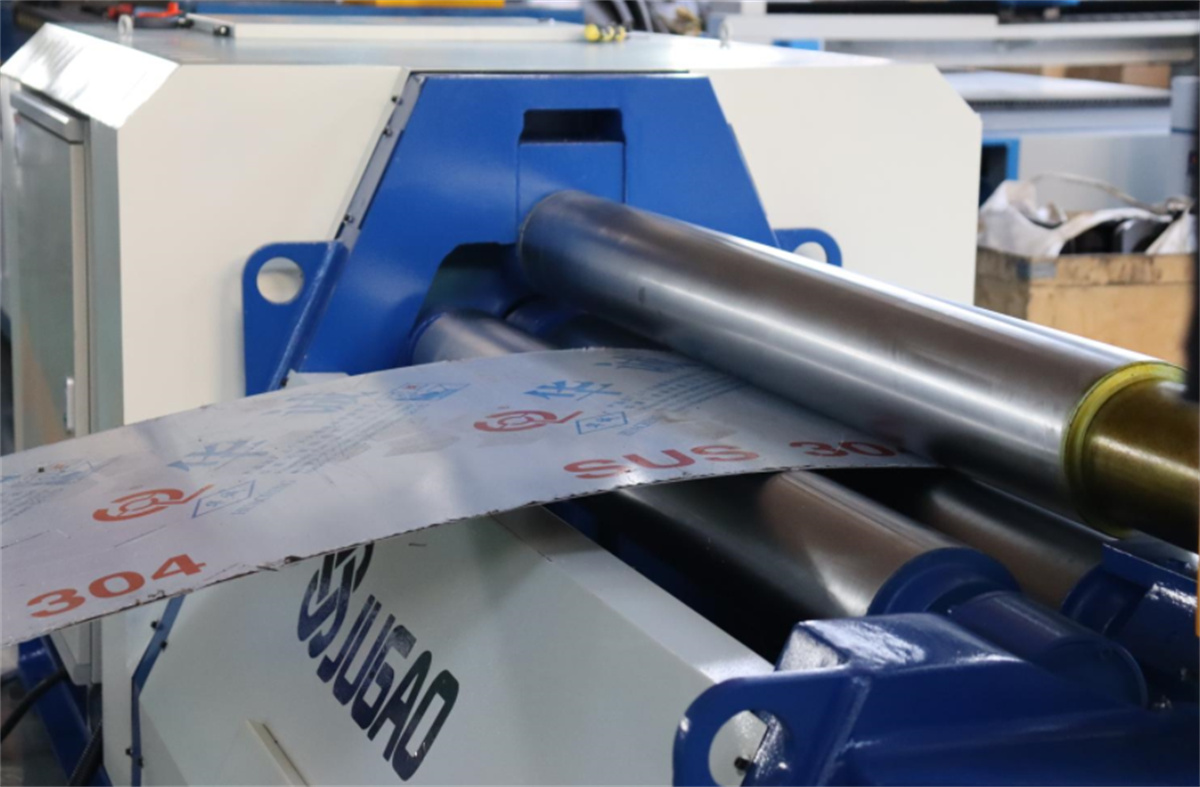
Prilagodite položaje spodnjih in stranskih valjev glede na širino in debelino plošče, da zagotovite stabilno postavitev plošče na stroju. Z nastavitvijo razdalje med zgornjim in spodnjim valjem izvajajte ustrezni tlak na ploščo, s čimer dosežete stabilno ukrivljanje. Pred vnašanjem plošče se prepričajte, da so njeni konci poravnani, da se izognete nepravilni poravnavi med valjanjem.
III. Natančna prilagoditev položaja valjev in tlaka
Ključ za upravljanje s strojem za valjanje plošč z štirimi valji je natančna nastavitev položaja in tlaka vsakega valja. Z uporabo naprave za drobno nastavljanje na stroju natančno nastavite položaj vsakega valja, da zagotovite optimalne delovne razmere. Pri nastavljanju položaja in tlaka zgornjega in spodnjega valja ter stranskih valjev je potrebna natančnost na milimetrski ravni. To zahteva uporabo strokovnih merilnih orodij za natančno merjenje in nastavitev, s čimer zagotovite, da ukrivljeni polmer in oblika ploščastega materiala ustrezata projektom.
IV. Gibljiva nastavitev stranskega valja in hitrosti podajanja
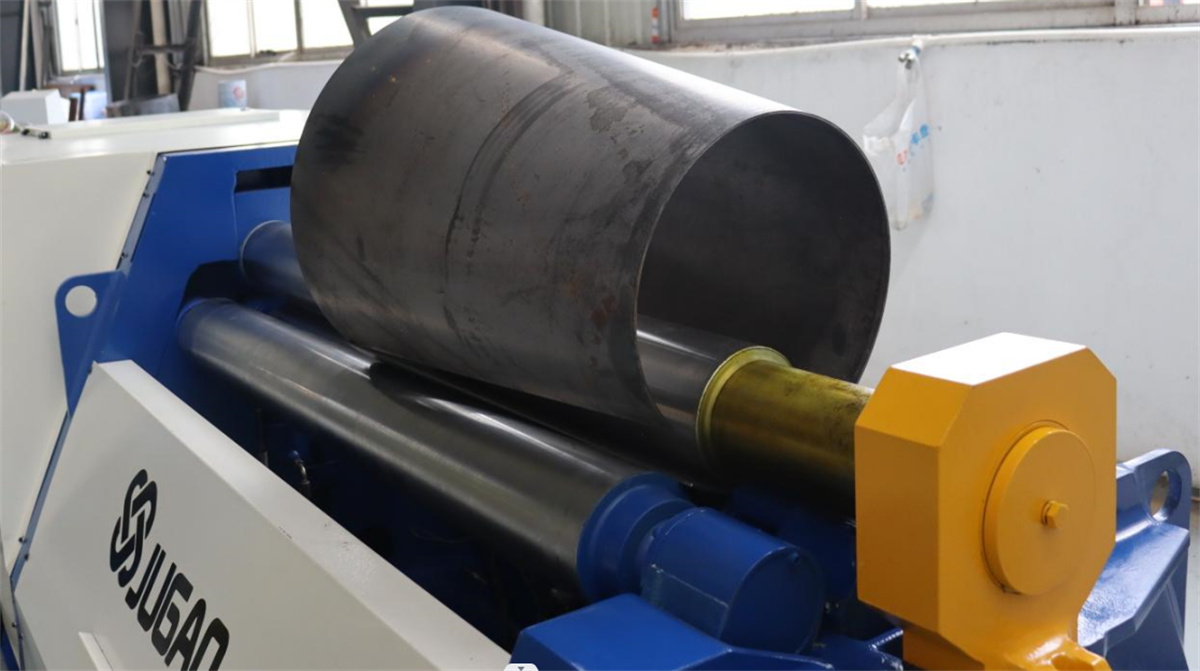
Med procesom upogibanja sta gibanje in nadzor tlaka stranskih valjarjev ključna. Položaj in tlak stranskih valjarjev je treba gibljivo prilagoditi glede na stanje upogibanja ploščatine in zahteve postopka. Hkrati je treba natančno spremljati hitrost dovoda in kot upogibanja ploščatine ter jih po potrebi prilagoditi, da se zagotovi enakomerno in estetsko privlačno upogibanje. Te spremenljivke je mogoče natančno nadzorovati z nastavitvami parametrov na krmilni plošči, s čimer se izpolnijo različne zahteve postopka.
V. Opazovanje in prilagajanje
Med procesom upogibanja je treba natančno opazovati stanje upogibanja in spremembe oblike ploščatine. Če se odkrijejo kakršne koli nepravilnosti ali težave, kot so razpoke, gube ali drugi napaki na ploščatini, je treba takoj izvesti ustrezne prilagoditve in popravke. Hkrati je treba gibljivo prilagoditi valjarske parametre in korake postopka glede na dejanske razmere, da se zagotovi kakovost in zmogljivost izdelka.
VI. Tehnike za valjanje stožcev
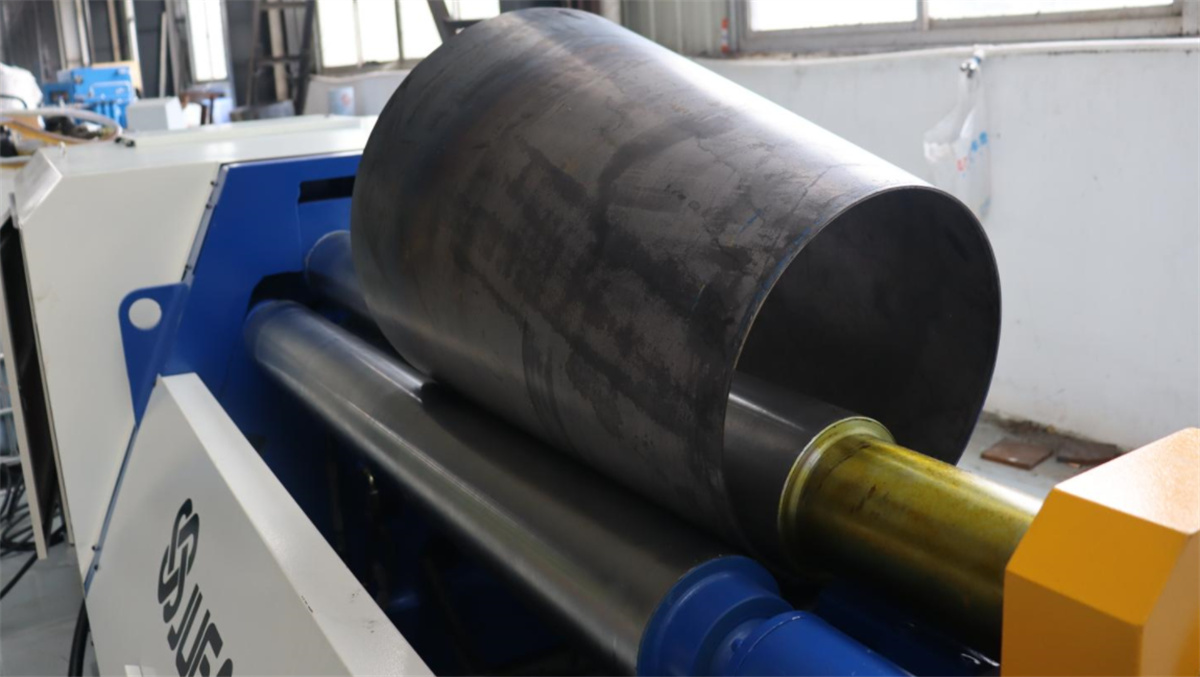
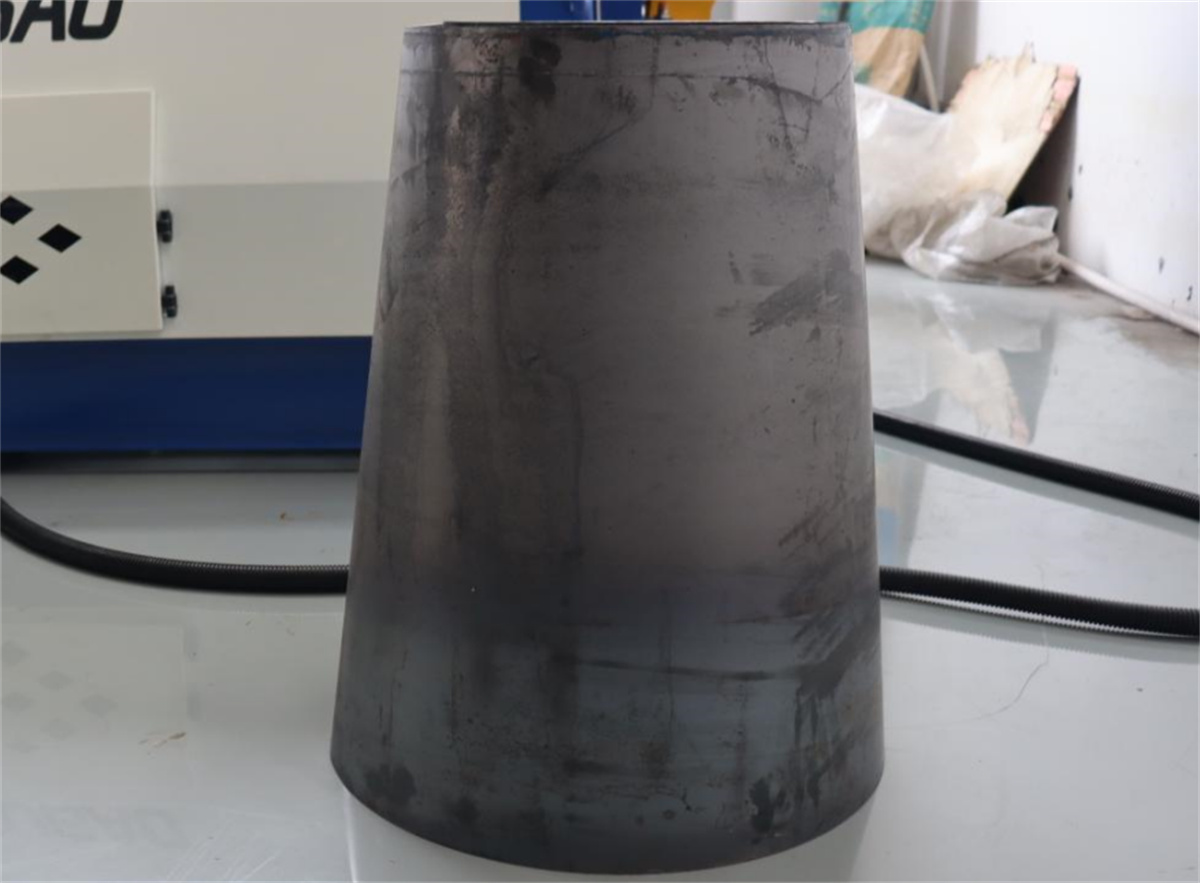
Pri valjanju stožcev je treba posebno pozornost nameniti izboru ploščatine, natančni nastavitvi položajev valjčkov in enakomerni uporabi tlaka. Izbrati je treba ploščatino, ki ustreza zahtevam glede velikosti in oblike stožca, hkrati pa je treba natančno nastaviti položaj in tlak vsakega valjčka, da se zagotovi enakomerna obremenitev ploščatine med postopkom valjanja. Poleg tega je treba gibljivo nastaviti položaj in tlak stranskih valjčkov, da se doseže najboljši učinek valjanja.
VII. Vzdrževanje in skrb za napravo
Za podaljšanje življenjske dobe valjarskega stroja z štirimi valji in izboljšanje proizvodne učinkovitosti je ključnega pomena redna vzdrževalna nega opreme. Stanje obrabe posameznih komponent je treba redno preverjati, poškodovane dele pa takoj zamenjati. Hkrati je treba opremo ohranjati čisto in dobro mazati, da delujejo vse komponente gladko.
VIII. Racionalna razporeditev proizvodnih nalog
Na podlagi proizvodnega načrta in zahtev za izdelke je treba racionalno razporediti delovni čas in proizvodne naloge opreme. Izogibajte se dolgotrajnemu neprekinjenemu delovanju, saj lahko povzroči pregrevanje ali pospešeno obrabo opreme, kar vpliva na proizvodno učinkovitost in kakovost izdelkov.
Kratka povzetek: za optimalno delovanje stroja za valjanje plošč z štirimi valji je potrebno pozornost nameniti več vidikom, med drugim pripravi opreme, položaju in pritiskanju plošč, natančni nastavitvi položaja valjev in tlaka, fleksibilni nastavitvi stranskih valjev in hitrosti podajanja, opazovanju in prilagoditvah, tehnikam valjanja stožcev, vzdrževanju ter smiselni načrtovanju proizvodnje. Le na ta način je mogoče doseči učinkovito proizvodnjo, zagotoviti kakovost izdelkov in ustvariti večje gospodarske koristi za podjetje.

