





Prečo je skúšobný chod ohýbača rúr po inštalácii kľúčový?
Stroj je nainštalovaný, všetky káble sú pripojené a stroj je vyrovnaný. Všetko vyzerá, že je pripravené na spustenie, avšak skutočnou skúškou kvality inštalácie nie je okamih zapnutia napájania – je ňou ohnutie prvej rúrky strojom.
Mnoho inštalačných chýb je neviditeľných, keď stroj beží bez zaťaženia; problémy sa prejavujú až vtedy, keď je stroj zaťažený a aktívne ohýba rúrku. Presne to je účel skúšobného behu: slúži ako posledná príležitosť na komplexnú verifikáciu pred zahájením plnohodnotnej výroby. Zistenie a vyriešenie problémov v tomto štádiu minimalizuje náklady a zjednodušuje úpravy.
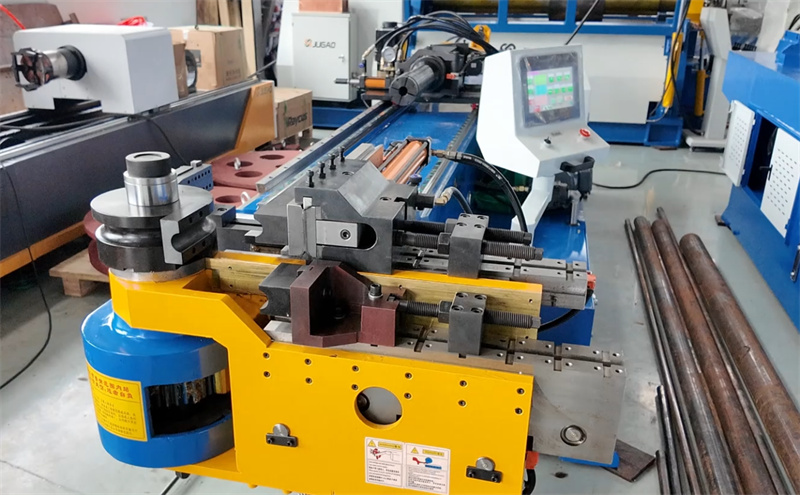
Čo overuje skúšobný beh?
Jednoducho povedané, zahŕňa štyri kľúčové oblasti: celkovú stabilitu stroja, splnenie požiadaviek na presnosť a opakovateľnosť ohýbania, zarovnanie nástrojov s rúrkou a integritu mechanických a elektrických systémov súvisiacich s inštaláciou.
Hoci tieto ciele môžu znieť jednoducho, každý z nich priamo ovplyvňuje budúcu výrobnú efektivitu a kvalitu výrobkov. Opakovateľnosť je obzvlášť kritická – vyrobiť jednu zhodnú rúrku nie je ťažké; skutočnou výzvou je zabezpečiť, aby *každá* rúrka spĺňala požadovaný štandard.
Overiť dve veci pred začatím
Po prvé, skontrolovať vyrovnanie a ukotvenie stroja. Preveriť stolík stroja a hlavný rám presným nivelovacím prístrojom, aby sa zabezpečilo, že vyrovnanie je v dovolenej tolerancii. Kotviace skrutky musia byť rovnomerne utiahnuté podľa špecifikácií; vyhýbať sa nerovnomernému namáhaniu. Nerovnomerné upevnenie môže počas skúšobného behu ľahko spôsobiť vibrácie a posun.
Po druhé, skontrolovať elektrické a hydraulické pripojenia. Overiť napätie a fázovú rovnováhu napájania, zabezpečiť spoľahlivé uzemnenie a preveriť usporiadanie hydraulických hadíc a spojok na úniky. Nestabilné napájanie alebo malé hydraulické úniky môžu ovplyvniť servo riadenie a konzistenciu ohýbania počas skúšobnej výroby.
Skúšobná výroba prebieha v niekoľkých krokoch
Krok jeden: Prevádzka bez zaťaženia. Prejdite všetky osi, zovíracie zariadenia, mandrely a rotačné pohyby bez nainštalovanej rúrky. Pozorne počujte prípadné nezvyčajné zvuky, vibrácie alebo trhavé pohyby. Takéto príznaky zvyčajne naznačujú problémy s vyrovnaním alebo nesprávnym utiahnutím – problémy, ktoré je v tejto fáze ľahké odstrániť.
Krok dva: Jednoduchý ohybovací test. Začnite jedným ohynom so štandardným polomerom a krátkou dĺžkou rúrky. Ak existujú problémy s inštaláciou, dokonca aj taký jednoduchý ohýbacia operácia ich odhalí prostredníctvom uhlových odchýlok, povrchových škrabancov alebo neočakávaného spätného pruženia (spring-back).
Krok tri: Skontrolujte presnosť a opakovateľnosť. Opakovane ohýbajte rovnakú súčiastku a porovnajte výsledky. Ak sa uhly medzi jednotlivými kusmi líšia, možnými príčinami môžu byť nedokončené vyrovnanie stroja, nesprávne zarovnané nástroje alebo zvyškové napätie v ráme stroja vzniknuté počas inštalácie. Tieto problémy je omnoho jednoduchšie vyriešiť teraz ako po zahájení plnohodnotnej výroby.
Bežné problémy s inštaláciou počas skúšobnej výroby
Nesúlad medzi nástrojmi a strednou osou stroja. Toto je jedna z najčastejších problémov počas skúšobnej výroby, často spôsobená nesprávnou inštaláciou ohýbacích hlavíc alebo nesprávnym nastavením nástrojov. Príznakmi sú eliptický tvar rúr, nerovnomerné ztenčenie stien a povrchové stopy nástrojov.
Nedostatočná upínacia sila alebo nesprávna poloha mandrelu. Pri skúšobnom ohýbaní sa môže prejaviť posunutie alebo vráska rúry, čo sa zdá byť problémom súvisiacim s procesom, avšak často je spôsobené inštaláciou a zarovnaním. Na správne nainštalovanom stroji je reakcia na jemné ladenie parametrov predvídateľná.
Vibrácie alebo šum za zaťaženia. Vibrácie počas ohýbania sú jasným varovným signálom, ktorý zvyčajne naznačuje problémy s ukotvením, nerovnomerným kontaktom so základňou alebo povolené mechanické spojenia zostávajúce po inštalácii. Skúšobná výroba za zaťaženia je najrýchlejšou metódou na identifikáciu týchto problémov.
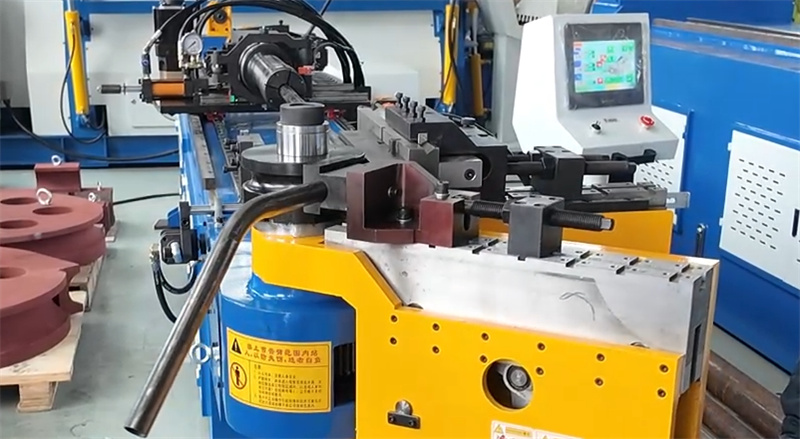
Zásady jemného ladenia parametrov
Vyhnite sa používaniu maximálnej rýchlosti počas skúšobnej výroby. Pomalý, kontrolovaný pohyb umožňuje lepšie pozorovať prevádzkový stav stroja a pomáha rozlíšiť problémy s inštaláciou od problémov s nastavením technologického procesu. Zvýšte tlak a rýchlosť postupne až po potvrdení, že všetko funguje správne.
Presnosť otáčania a posuvu sú kľúčové ukazovatele správnej inštalácie. Odchýlky pozorované počas skúšobnej výroby zvyčajne naznačujú potrebu upraviť zarovnanie enkodéra alebo mechanickú inštaláciu.
Niekoľko často kladených otázok
Ako dlho trvá skúšobný beh?
Pokračuje, kým sa zaobíjacia presnosť a opakovateľnosť neustália počas viacerých cyklov. V závislosti od zložitosti súčiastky to môže trvať od niekoľkých hodín až po niekoľko dní.
Môže skúšobný beh odhaliť všetky chyby inštalácie? Nie každý problém sa prejaví okamžite, avšak ide o najúčinnejší spôsob identifikácie závažných mechanických, elektrických a zarovnávacích chýb pred zahájením plnohodnotnej výroby.
Z akých materiálov sa vykonáva skúšobný beh?
Musíte použiť rovnakú šaržu materiálu, ktorá je určená pre skutočnú výrobu. Rôzne materiály majú odlišné vlastnosti ohybu; použitie iných materiálov by urobilo výsledky skúšobného behu bezvýznamnými.
Skúšobný beh nie je len formálny krok. Je to vaša najlepšia príležitosť na včasnú detekciu chýb pri inštalácii a zabezpečenie presnosti ohybu na dlhodobé obdobie. Odhalenie problémov a ich vyriešenie vopred zaručuje hladký priebeh výrobného procesu.

