





Čo spôsobuje chyby ohýbania spôsobené teplotnými problémami v strojoch na ohýbanie rúr?
Problém teploty v strojoch na ohýbanie rúr je v skutočnosti pomerne jemný. Váš program a formy môžu byť v poriadku, no ohnuté rúry sa jednoducho nezískajú správne – prvá dávka je dobrá, druhá dávka je posunutá z osi; rúry vysušené ráno prejdú kontrolou, ale tie vysušené popoludní sú všetky posunuté z osi. Často nie je poškodený stroj, ale tichým spôsobom pôsobí práve teplota.
I. Kovové rozširovanie pri zahrievaní
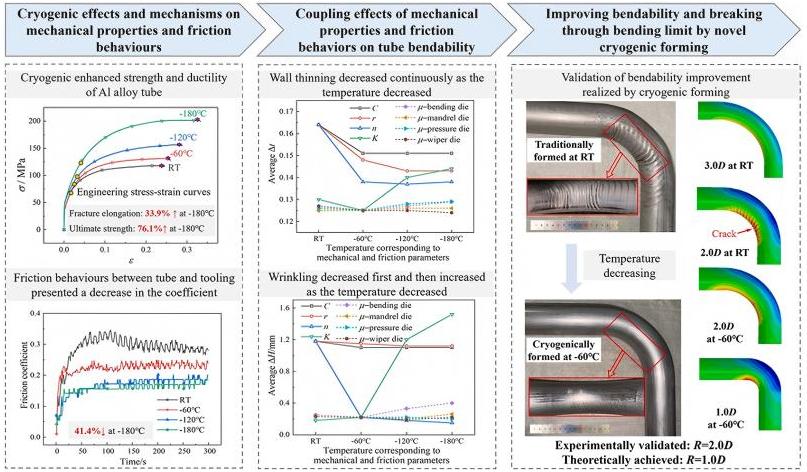
Počas ohýbania rúr sa samotná rúra postupne zahrieva v dôsledku deformácie a trenia. Vyššie teploty spôsobujú rozšírenie kovu, čo má za následok drobné zmeny v rozložení hrúbky steny, priemeru a dokonca aj dĺžky. U ocele môže byť táto zmena jemná, ale u hliníka je účinok tepelného rozšírenia výraznejší.
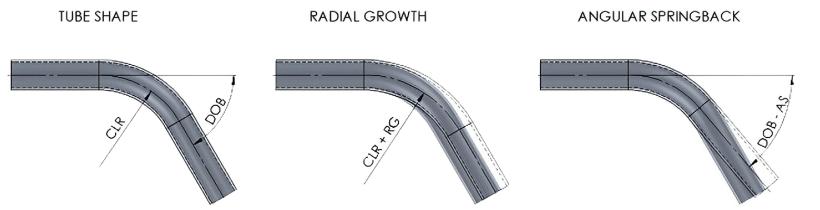
Zložitejšie je, že charakteristiky odskoku materiálu sa líšia medzi horúcim a studeným stavom. Rovnaký program môže pri studenej rúrke vytvoriť dokonale ohnutý uhol, ale pri horúcej rúrke môže byť odskok menší alebo väčší. Preto sa kvalita rúrok vyrobených rovnakým strojom v rôznych časoch líši – mení sa teplota okolia a tým aj teplota materiálu.
II. Teplota formy sa tiež mení
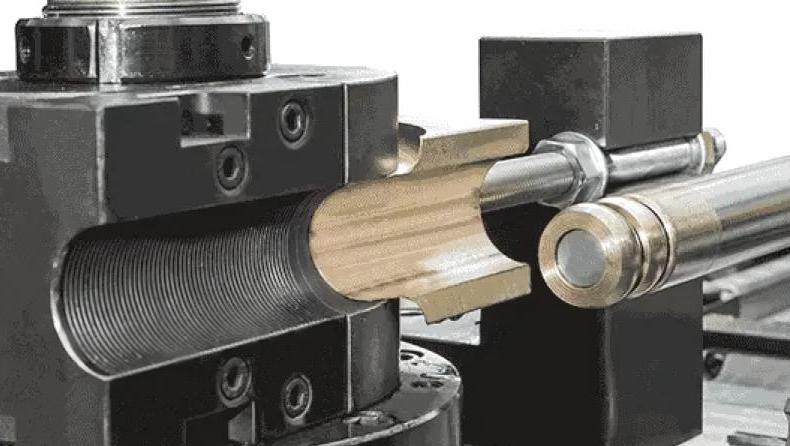
Počas procesu ohýbania rúr dochádza k neustálemu treniu medzi rúrou a formou. Po určitom počte ohnutí sa teploty ohýbacích foriem, upínacích foriem a mandrelu postupne zvyšujú. Vyššie teploty foriem menia kontakt medzi rúrou a formou.
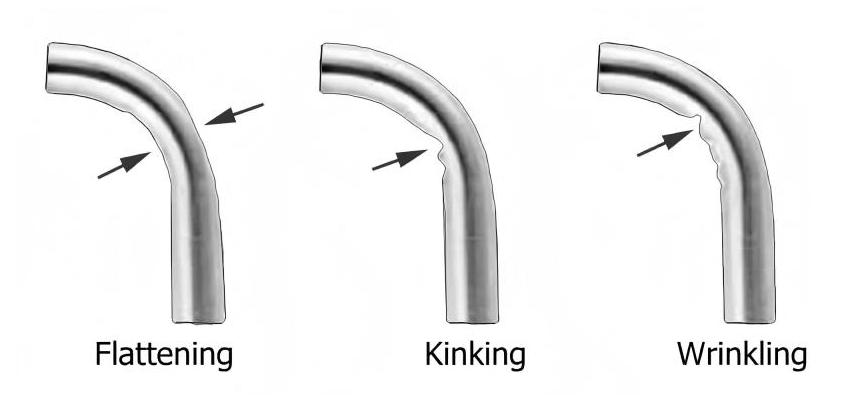
Potenciálne problémy v tomto bode zahŕňajú: poškrabania na povrchu rúry, nerovnomerný odpor pri ohýbaní a zlyhanie maziva na kontakte. Tieto problémy sa neprejavujú okamžite; často sa postupne objavia až po určitej dobe prevádzky. Obsluhoví pracovníci zvyčajne tieto problémy nespoja s teplotou foriem.
III. Teplota hydraulického oleja priamo ovplyvňuje ohýbaciu silu
Hydraulický olej je prenosové prostredie sily v hydraulickom stroji na ohýbanie rúr. Zmeny teploty oleja menia jeho viskozitu, čím ovplyvňujú účinnosť prenosu tlaku v systéme.
Pri nízkych teplotách je olej hustší, čo spôsobuje pomalšiu reakciu systému a potenciálne menej presné upínacie a ohybové pohyby. Pri vysokých teplotách je olej riedky, čo zvyšuje vnútorné úniky a zneprehľadňuje udržanie tlaku, čo môže viesť k nedostatočnej ohybovej sile. Výsledkom je ohybový uhol, ktorý je buď príliš veľký, alebo príliš malý.
Počas dlhodobej nepretržitej výroby sa teplota oleja stále zvyšuje. Ak sa nekontroluje, môže teplota oleja prekročiť prijateľný rozsah, čo ovplyvní nielen presnosť, ale aj urýchli starnutie tesniacich prvkov.
IV. Sezónny vplyv okolitej teploty
Nízka teplota v dielni v zime a vysoká teplota v lete tiež ovplyvňujú ohýbačku rúr.
Pri spustení stroja na chladno v zime sú vzdialenosti medzi jednotlivými komponentmi stroja menšie kvôli nízkej teplote a hydraulický olej je tiež hustejší. Ak sa začne sériová výroba priamo bez predhrievania, kvalita prvých niekoľkých rúr sa môže líšiť od kvality neskorších rúr.
Niektorí skúsení obsluhoví pracovníci si vytvorili zvyk nechať stroj po štarte bežať naprázdno desať minút, aby sa teplota stroja stabilizovala pred začatím práce. Tento postup je veľmi rozumný.
V. Niekoľko metód riadenia teploty
Po každodennom štarte stroja ho nechať bežať naprázdno po určitú dobu, aby sa zvýšila teplota hydraulického oleja a všetky komponenty dosiahli tepelnú rovnováhu pred začatím formálnej výroby.
Počas nepretržitej veľkosériovej výroby pozorne sledovať ukazovateľ teploty oleja. Ak sa teplota oleja dlhodobo udržiava na vysokej úrovni, skontrolovať, či chladiaci systém funguje správne, či chladiaci ventilátor beží a či nie je olejový chladič upchatý.
Voľba oleja na ohýbanie rúr je tiež veľmi dôležitá. Rôzne značky oleja na ohýbanie rúr majú rozdielne rozsahy použiteľných teplôt. Výber oleja vhodného pre váš výrobný prostredie zabezpečí stabilnejšie mazanie.
Pre vysokopresnú výrobu zvážte inštaláciu klimatizácie alebo vetracích zariadení v dielni, aby ste znížili vplyv kolísania okolitej teploty na stroje.
VI. Niektoré metódy denného pozorovania
Teplomer oleja je dôležitým ukazovateľom na posúdenie správneho fungovania chladiaceho systému. Okrem toho venujte pozornosť zmenám teploty kontaktu pohyblivých častí počas prevádzky stroja. Rozdiely, ktoré operátori denné pozorujú, môžu tiež slúžiť ako referenčný faktor.
Ak nájdete významnú koreláciu medzi kvalitou ohnutých rúr a zmenami času a teploty, môžeme v podstate určiť, že na presnosť ovplyvňuje teplota. Zaznamenajte teplotu okolia, teplotu oleja, dobu prevádzky stroja a údaje o kvalite ohnutých rúr a porovnajte ich, aby ste zistili vzor.
Stretnuli ste sa výrobou s prípadmi, keď kolísania kvality spôsobili zmeny teploty? Ako ste zistili, že ide o vzťah k teplote? Vítame zdieľanie. Otázka teploty pri strojoch na ohýbanie rúrok je v skutočnosti pomerne jemná. Váš program je v poriadku, forma je v poriadku, ale ohnuté rúrky jednoducho nie sú správne – prvá dávka je dobrá, druhá dávka je posunutá mimo stredu; rúrky vyrobené ráno prejdú kontrolou, rúrky vyrobené popoludní sú všetky posunuté mimo stredu. Mnohokrát nie je problém v tom, že stroj je pokazený, ale v tom, že do hry vstupuje teplota.
Stretili ste sa v výrobe s nejakými prípadmi, keď kolísania kvality spôsobili zmeny teploty? Ako ste zistili, že ide o súvislosť s teplotou?

