





Je ohnutý polomer vašej strojnej zariadenia na ohýbanie rúr nesprávny? Nepripravujte len program; najprv skontrolujte tieto oblasti.
Keď sa polomer ohnutých rúr kolíše alebo nezodpovedá výkresom, prvou reakciou mnohých ľudí je zmeniť program. Avšak často problém nie je v programe, ale v nasledujúcich oblastiach.
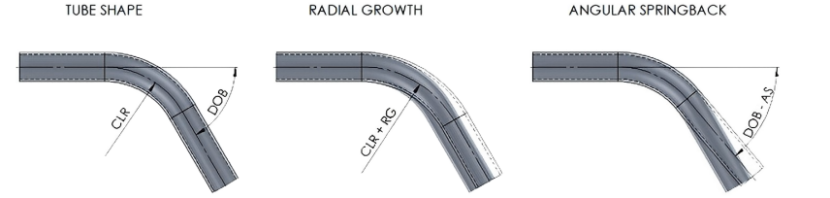
1. Nesprávna voľba polomeru ohýbacích dielov – Najzákladnejšia chyba
Polomer drážky ohýbacích dielov určuje polomer ohybu rúry. Použitie nesprávneho dielu učiní všetky úpravy neužitočnými.
Riešenie: Uistite sa, že hodnota R na tvárnici zodpovedá výkresu. Zmena priemeru rúry vyžaduje výmenu tvárnice; nekompromitujte.
2. Nedostatočná kompenzácia pružného vrátenia – Nekompatibilita materiálov
Po ohnutí sa rúra mierne vráti do pôvodného stavu, čo má za následok skutočný polomer väčší ako polomer tvárnice. Vysokopevnostná oceľ a nehrdzavejúca oceľ vykazujú obzvlášť výrazné pružné vrátenie.
Riešenie: Zmerajte skutočný polomer po skúšobnom ohnutí a zvýšte uhol ohnutia v programe (napr. ohnite z 90 ° na 92 °). Zaznamenajte hodnoty kompenzácie pružného vrátenia pre rôzne materiály na budúce použitie.
3. Nesprávna poloha mandrelu – Malý polomer nevyhnutne spôsobí kolaps
U tenkostenných rúr s pomerom R/D menším ako 3 dôjde k nevyhnutnému kolapsu vnútornej strany bez použitia mandrelu alebo pri nedostatočnom vysunutí mandrelu, čo má za následok deformáciu polomeru.
Riešenie: Zarovnajte stred prvého guľového kĺbu guľového mandrila so dotykovým bodom ohybovej matrice, a to o 0,5–1,5 mm pred ním. Príliš veľké vysunutie poškodí vnútornú stenu; príliš malé vysunutie neposkytne dostatočnú podporu. 4. Nadmerná medzera medzi protiškrtnovou maticou a ohybovou maticou – Odchýlka polomeru po vzniku škrtnov
Vnútorné škrtny menia tok materiálu, čo spôsobuje odchýlku skutočného ohybového polomeru.
Riešenie: Nastavte medzeru medzi protiškrtnovou maticou a ohybovou maticou na 0,1–0,2 mm (hrúbka listu A4), aby sa dosiahlo tesné, no nie zaseknuté priliehanie.
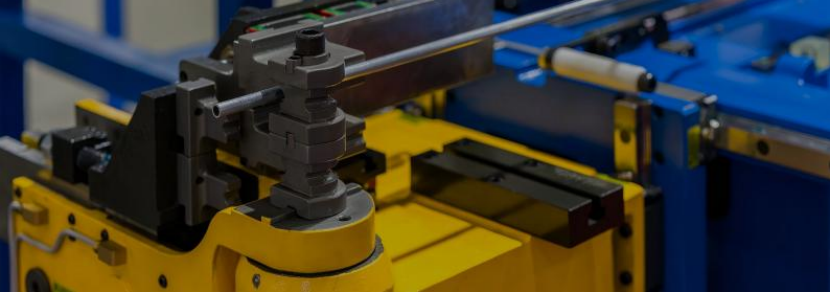
5. Nedostatočná upínacia sila – Pohyb rúrky v upínacej matici
Ak je upínacia sila nedostatočná, rúrka sa posúva v ohybovej matici, čo má za následok väčší ohybový polomer, než je nastavený.
Riešenie: Postupne zvyšujte upínaciu tlakovú silu, kým sa na povrchu rúrky neobjavia stopy posúvania. Súčasne vyčistite pracovný povrch upínacej matice.
6. Rýchlosť ohybu Príliš vysoká – Nedostatočná deformácia
Príliš vysoká rýchlosť bráni rovnomernému toku materiálu, čo vedie k nestabilnému polomeru.
Riešenie: Znížte rýchlosť na 30 % – 50 %, najmä pri ohýbaní s malým polomerom.
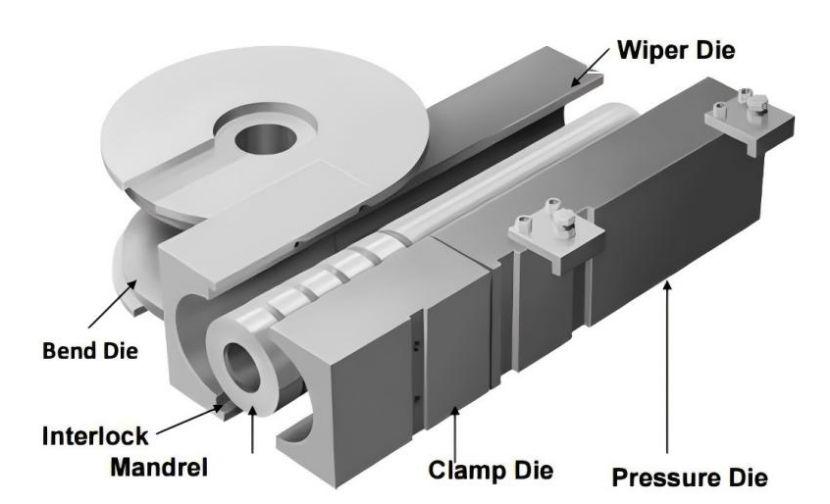
7. Opotrebovanie nástroja – Strata presnosti u starých nástrojov
Opotrebovanie drážky nástroja na ohýbanie znižuje priliehavosť rúrky a tým prirodzene spôsobuje nepresný polomer.
Riešenie: Pravidelne kontrolujte pracovné povrchy formy; ak prekročí opotrebovanie povolenú toleranciu, opravte alebo vymeňte formu.
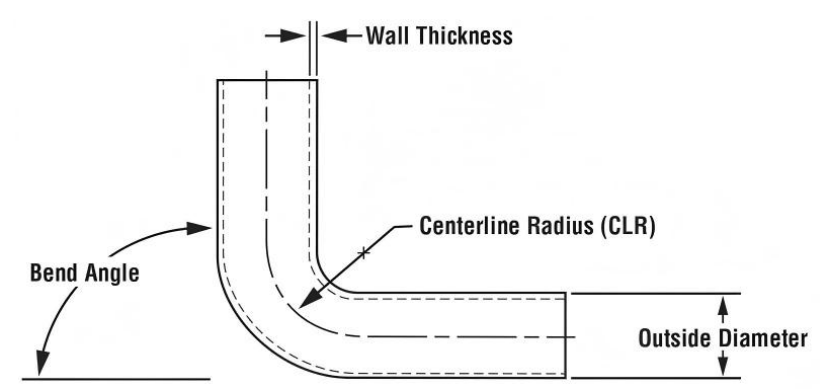
Rýchla poradná postupnosť odstraňovania porúch
1. Overte R-hodnotu formy → 2. Zmerajte odskok a upravte preohnutie → 3. Upravte polohu mandrelu → 4. Upravte vzdialenosť protiškvrnového dielika → 5. Skontrolujte prítlakovú silu → 6. Vykonajte testovací ohyb pri zníženej rýchlosti → 7. Vymeňte opotrebovaný formovací nástroj
Ak je ohnutý polomer nepresný, v 70 % prípadov ide o problém s formovacím nástrojom a mandrelom; nezameriavajte sa len na úpravu programu.

