





Какие факторы влияют на цикл замены изнашиваемых деталей в трубогибочном станке?
Для абсолютно одинакового станка для гибки труб некоторые предприятия обнаруживают, что изнашиваемые детали служат целый год, в то время как другим приходится заменять их уже через три месяца. Это не вопрос удачи — всё зависит от следующих переменных.
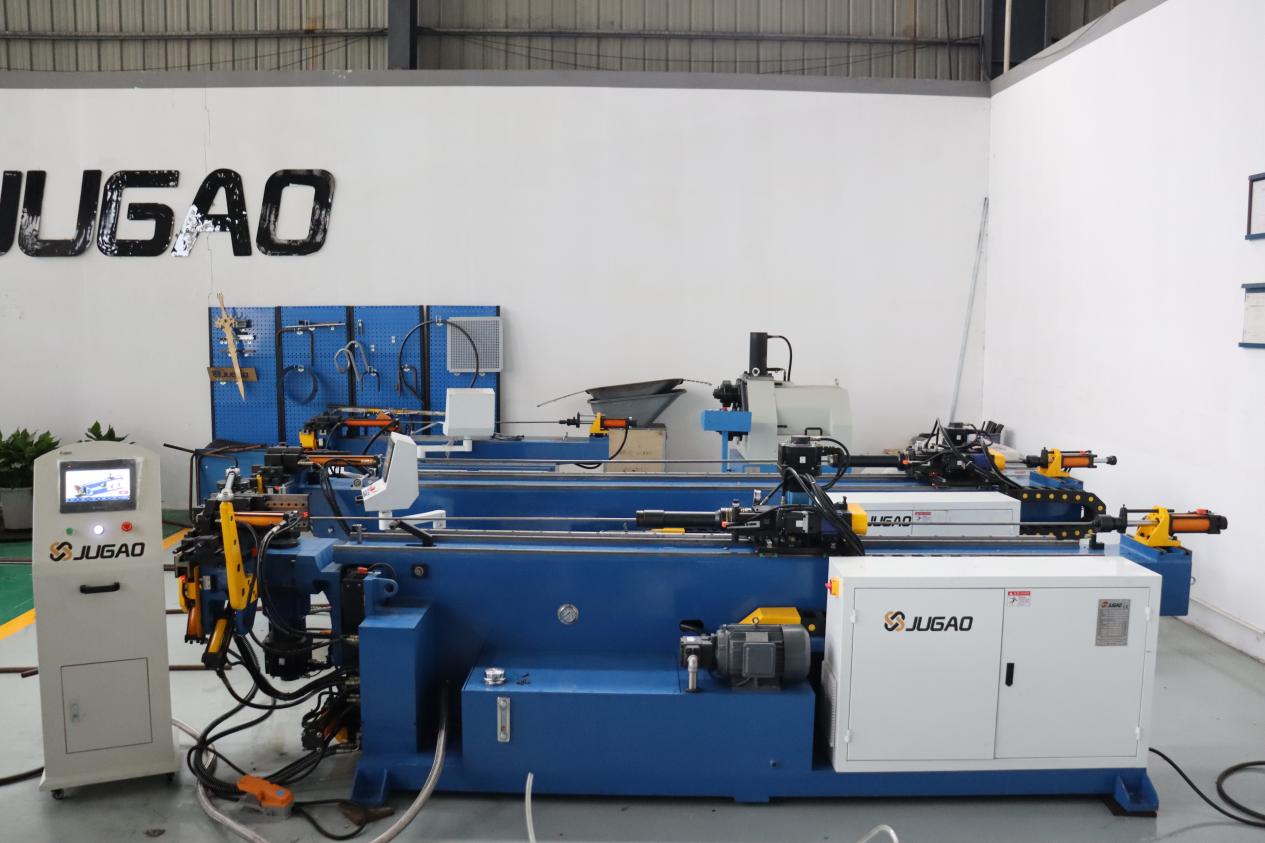
I. Интенсивность производства
Машины, работающие по два или три смены в сутки или функционирующие непрерывно, естественным образом демонстрируют более быстрый износ оправок, матриц и зажимных блоков по сравнению с машинами, используемыми эпизодически. Непрерывная эксплуатация приводит к накоплению тепла и повторяющимся механическим нагрузкам, что ускоряет усталостное разрушение материалов. Интервалы замены должны определяться на основе фактических часов работы, а не календарного времени.
II. Тип материала и толщина стенки
Такие материалы, как нержавеющая сталь, высокопрочная сталь и трубы с толстыми стенками, создают значительно большие силы трения и изгиба по сравнению с низкоуглеродистой сталью или алюминием, что вызывает более интенсивный износ матриц и оправок. Особую осторожность следует соблюдать при частой смене обрабатываемых материалов: например, использование настроек, оптимизированных для алюминия, при гибке нержавеющей стали резко сокращает срок службы изнашиваемых компонентов.
III. Качество матриц и вид их поверхностной обработки
Износостойкость значительно варьируется в зависимости от материала — например, закалённой стали или специальных сплавов — и видов поверхностной обработки, таких как азотирование или хромирование. Хотя высококачественные матрицы могут иметь более высокую начальную стоимость, их более длительный срок службы и стабильное качество гибки делают их более экономически выгодными в долгосрочной перспективе. Напротив, низкокачественные матрицы могут быть дешевле, но требуют частой замены и зачастую дают нестабильные результаты.
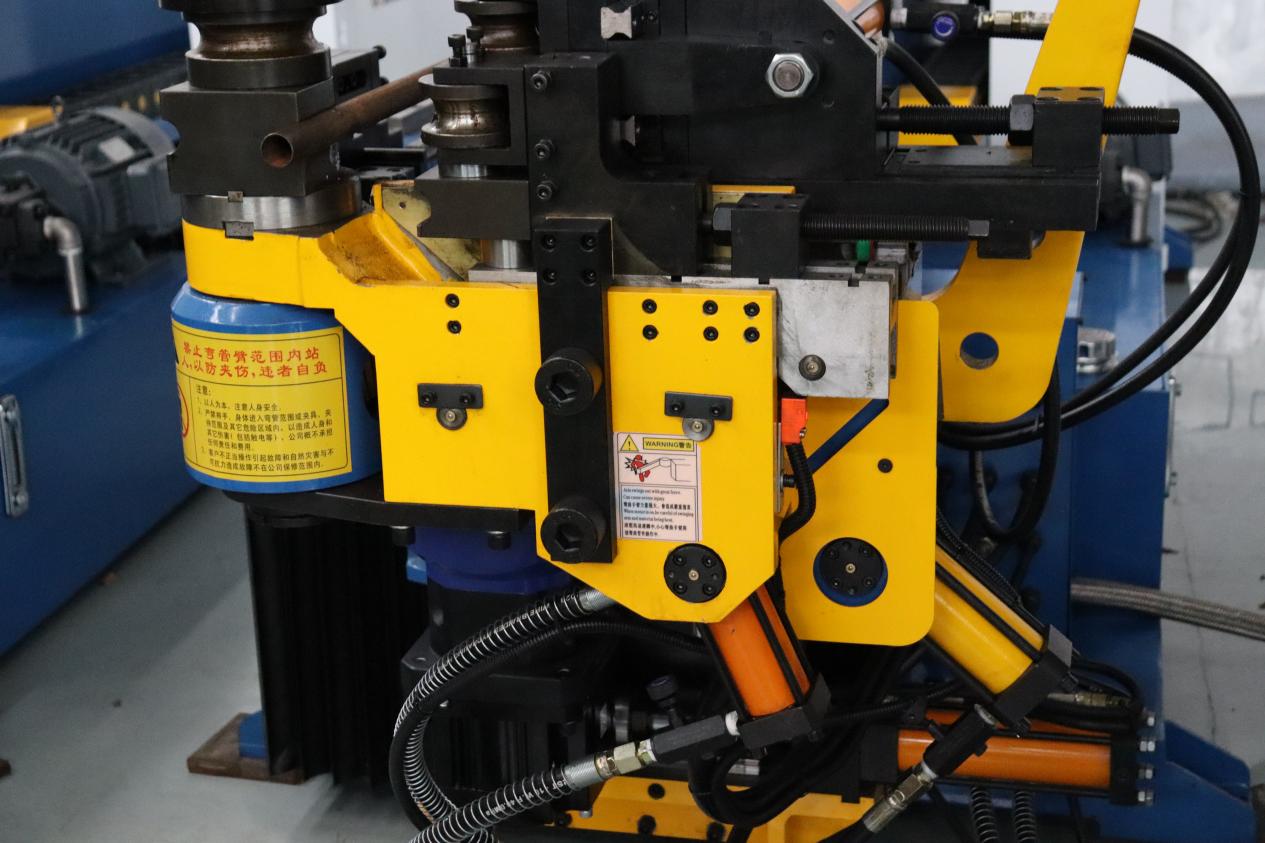
IV. Точность центровки и посадки
Если оправка или матрица не отцентрированы должным образом относительно оси гибки, контакт становится неравномерным, что ускоряет локальный износ. Проверка посадки после замены инструмента или проведения технического обслуживания позволяет предотвратить ненужный ущерб оборудованию.
V. Настройка параметров гибки
Чрезмерно высокая скорость гибки, избыточное усилие зажима или неправильное положение оправки ускоряют износ. Снижение скорости гибки и точная калибровка давления зачастую позволяют продлить срок службы изнашиваемых деталей без потери производственной эффективности.
VI. Смазка и техническое обслуживание
Недостаточная смазка повышает трение и температуру, вызывая быстрый износ оправок и матриц. Использование правильного смазочного материала, обеспечение равномерного нанесения и проведение регулярных осмотров позволяют поддерживать предсказуемый и контролируемый уровень износа. Во многих случаях преждевременного выхода компонентов из строя окончательной причиной оказываются именно проблемы со смазкой.
VII. Квалификация оператора и стабильность процесса
Опытные операторы знают, как устанавливать параметры, распознавать необычные звуки и вовремя вносить корректировки. Несогласованность настроек между разными сменами может привести к неравномерному износу. Стандартизация эксплуатационных процедур и надлежащее обучение являются высокоэффективными способами увеличения срока службы инструментов.
Цикл замены изнашиваемых деталей не является фиксированной величиной. Он определяется интенсивностью производства, материалами, качеством пресс-формы, параметрами, смазкой и действиями персонала. Фиксируя наработку в часах и условия эксплуатации при каждой замене, а также накопив данные за несколько циклов, вы сможете определить ритм замены, подходящий для вашего цеха.

