





Какие существуют методы устранения асимметричного изгиба труб?
Асимметричное гибление труб — это раздражающая проблема. Труба изгибается неравномерно: одна сторона имеет правильный угол, а другая смещена относительно центра, либо левая и правая стороны различаются, либо передняя и задняя части несогласованы. Эта проблема редко вызывается единственным фактором. Я обработал множество подобных случаев и ниже перечислил некоторые распространённые причины и соответствующие методы устранения неполадок.
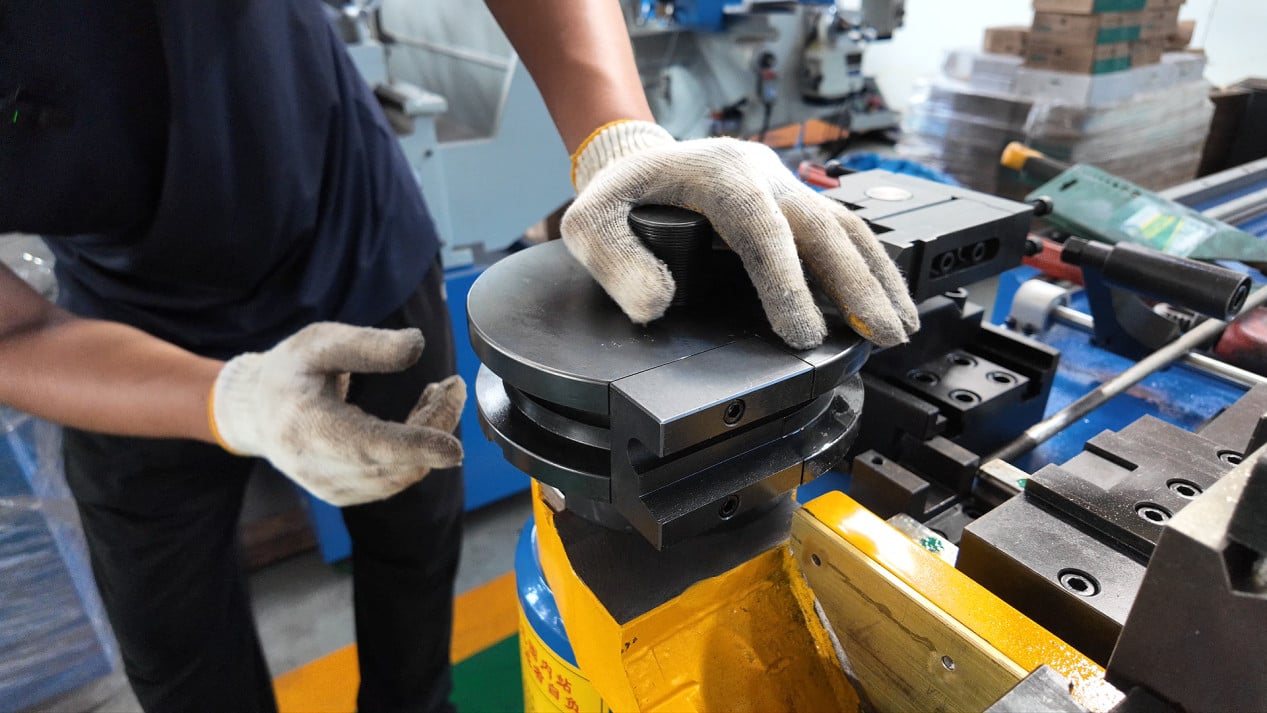
I. Асимметрия, вызванная проблемами зажима
Если труба недостаточно надёжно зафиксирована в зажиме, то во время гибления одна её сторона испытывает большее усилие, а другая проскальзывает — это наиболее прямая причина асимметрии.
Неравномерное зажимное усилие с обеих сторон зажимной матрицы приведёт к смещению трубы в одну сторону; изношенные зажимные поверхности вызовут неравномерное распределение зажимного усилия; недостаточный ход зажима не позволит полностью зафиксировать трубу.
Проверьте, одинаков ли износ рабочих поверхностей зажимной матрицы с обеих сторон; сбалансировано ли зажимное давление с обеих сторон; можно ли вручную повернуть трубу после зажима — если да, то зажимное усилие недостаточно.
II. Асимметрия, вызванная проблемами позиционирования
Если труба не была полностью задвинута на место при загрузке или на поверхности позиционирования присутствуют посторонние предметы, то левое и правое позиционирование трубы будет несогласованным. Если начальная точка гибки смещена, то полученный угол гибки также будет отклонён.
Проверьте, полностью ли конец трубы совпадает с поверхностью позиционирования; проверьте наличие металлических частиц или масла на поверхности позиционирования; убедитесь, что заданная длина подачи установлена правильно. После смены типоразмера повторно подтвердите опорную точку позиционирования; не используйте по умолчанию положение предыдущей партии.
III. Асимметрия, вызванная проблемами при установке матрицы
Гибочная матрица, зажимная матрица и матрица против образования морщин не выровнены или их положения установки на левой и правой сторонах не совпадают. При гибке направление силы, действующей на трубу, отклоняется, что приводит к асимметричному углу.
Проверьте, совпадают ли осевые линии гибочной и зажимной матриц; проверьте, одинаковы ли положения установки матрицы на левой и правой сторонах; проверьте наличие асимметричного износа матрицы.
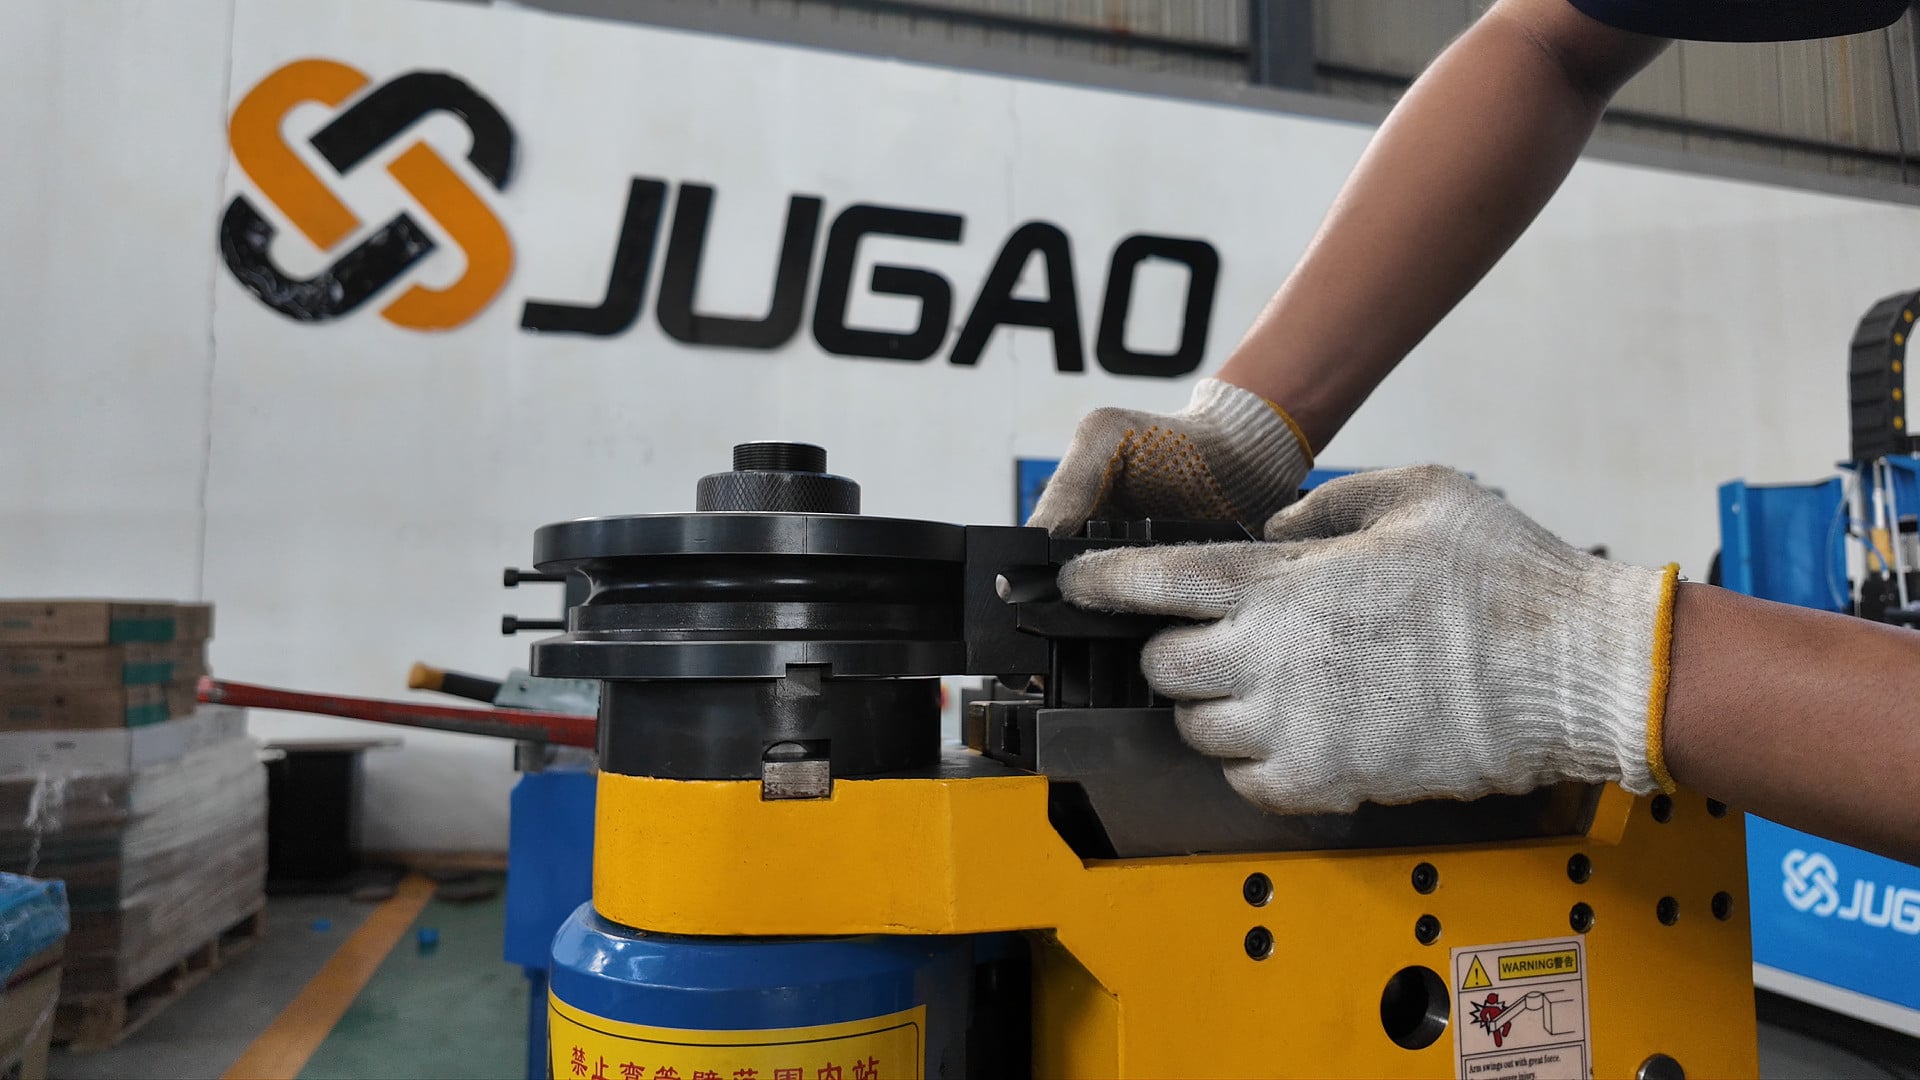
IV. Неравномерный износ гибочной матрицы
Если одна сторона канавки гибочной матрицы изношена сильнее другой, то при гибке сила, действующая на трубу, будет смещаться в сторону менее изношенной стороны, что вызовет различие в угле.
Проверьте состояние левой и правой сторон канавки гибочного пуансона. Если на одной из сторон имеются явные блестящие следы или канавки от износа, это указывает на неравномерный износ. Следует немедленно отремонтировать или заменить гибочный пуансон.
VI. Неравномерная толщина стенки трубы
Толщина стенки трубы распределена неравномерно по окружности: с одной стороны она больше, чем с другой. При гибке сторона с большей толщиной испытывает большее сопротивление деформации, тогда как сторона с меньшей толщиной деформируется легче, в результате чего труба изгибается в сторону более тонкой стенки.
Попробуйте заменить трубу на партию другого производства. Если после замены асимметрия исчезает, вероятно, проблема связана с самим материалом. Свяжитесь с поставщиком для подтверждения допустимого диапазона отклонений толщины стенки трубы.
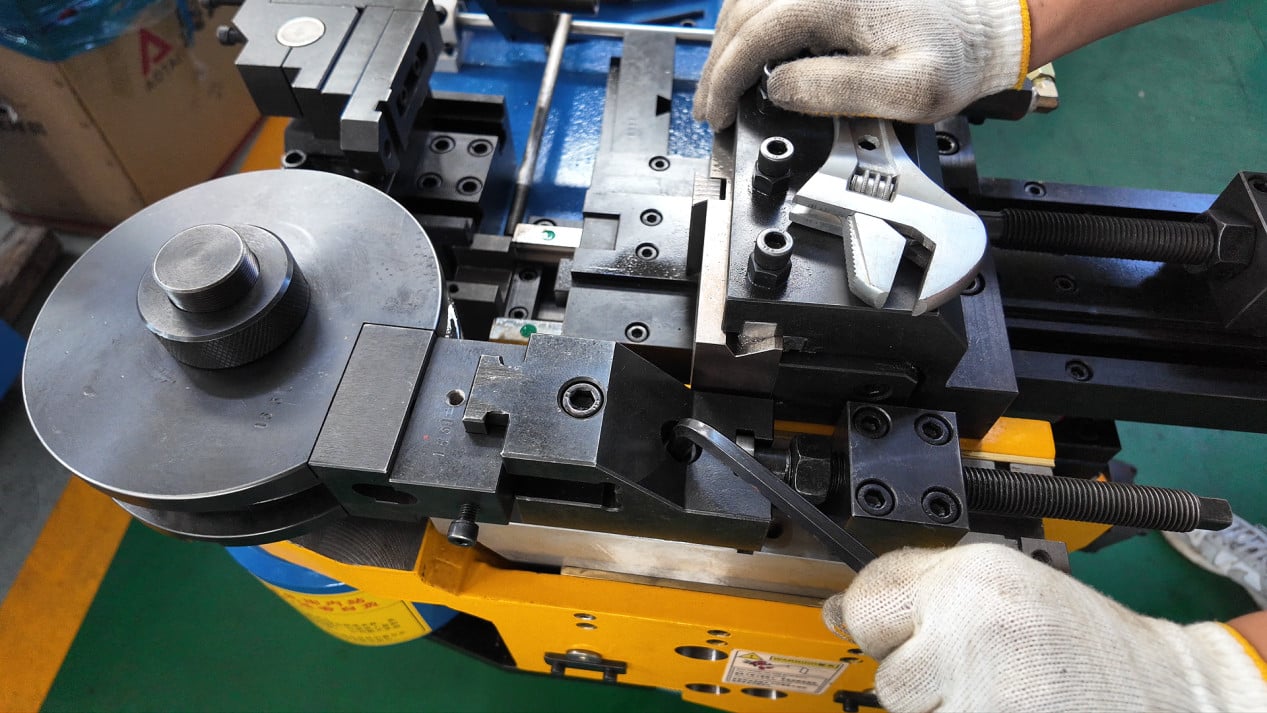
VII. Отклонение оси подачи или вращения
Для фитингов для труб с несколькими изгибами отклонения длины подачи и угла поворота между каждым изгибом приводят к отклонению последующих изгибов. Эти отклонения накапливаются в последующих изгибах и в конечном итоге вызывают общую асимметрию трубы.
Проверьте повторяемость валов подачи и поворота. Используйте индикатор часового типа для измерения фактического перемещения по сравнению с заданным значением. Если обратная связь энкодера не совпадает с фактическим положением, выполните повторную калибровку.
VII. Рекомендуемый порядок устранения неисправностей
Прежде всего убедитесь, что труба полностью вставлена на место и что усилие зажима достаточное — это самый простой и наиболее часто упускаемый из виду шаг.
Затем проверьте, равномерно ли изношена рабочая поверхность зажимного матрицы с обеих сторон, а также наличие признаков одностороннего износа в канавке гибочной матрицы.
Попробуйте использовать трубу той же спецификации, но из другой партии, чтобы исключить возможность неравномерной толщины материала.
Если все вышеперечисленные параметры в норме, проверьте точность позиционирования подающего вала и поворотного вала.
Деталь, которую легко упустить из виду
Если асимметрия возникает только при определённом угле изгиба, тогда как при остальных углах всё в норме, проблема зачастую связана с установкой или позиционированием матрицы, соответствующей данному углу изгиба. Если асимметрия наблюдается при всех углах изгиба, это может указывать на нарушение общего лево-правого баланса станка, например, на неодинаковое усилие затяжки анкерных болтов с обеих сторон или на неровную установку основания станка.
При возникновении асимметрии обратили ли вы внимание на то, проявляется ли она исключительно при определённом угле изгиба или наблюдается при всех углах изгиба? Такая особенность помогает сузить круг возможных причин неисправности. Приглашаем к обсуждению.

