





Трехвалковый ЧПУ-станок для гибки листового металла
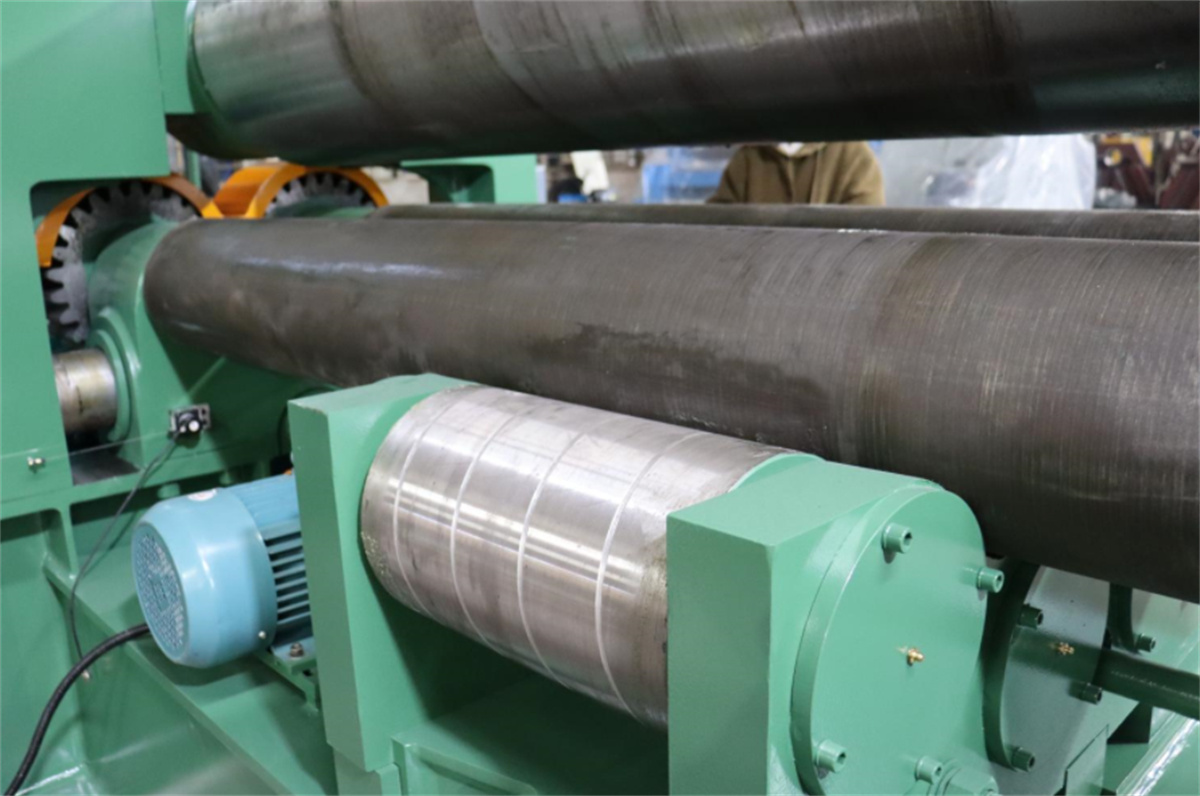
Этот станок имеет симметричную трёхвалковую конструкцию. Верхний вал расположен по центру между двумя нижними валами; гидравлический цилиндр приводит в движение поршень, перемещающий верхний вал вертикально (вверх и вниз). Передача мощности осуществляется через последнюю ступень зубчатого редуктора главного редуктора для зацепления шестерён двух нижних валов, вызывая их вращение и обеспечивая процесс гибки листового металла.
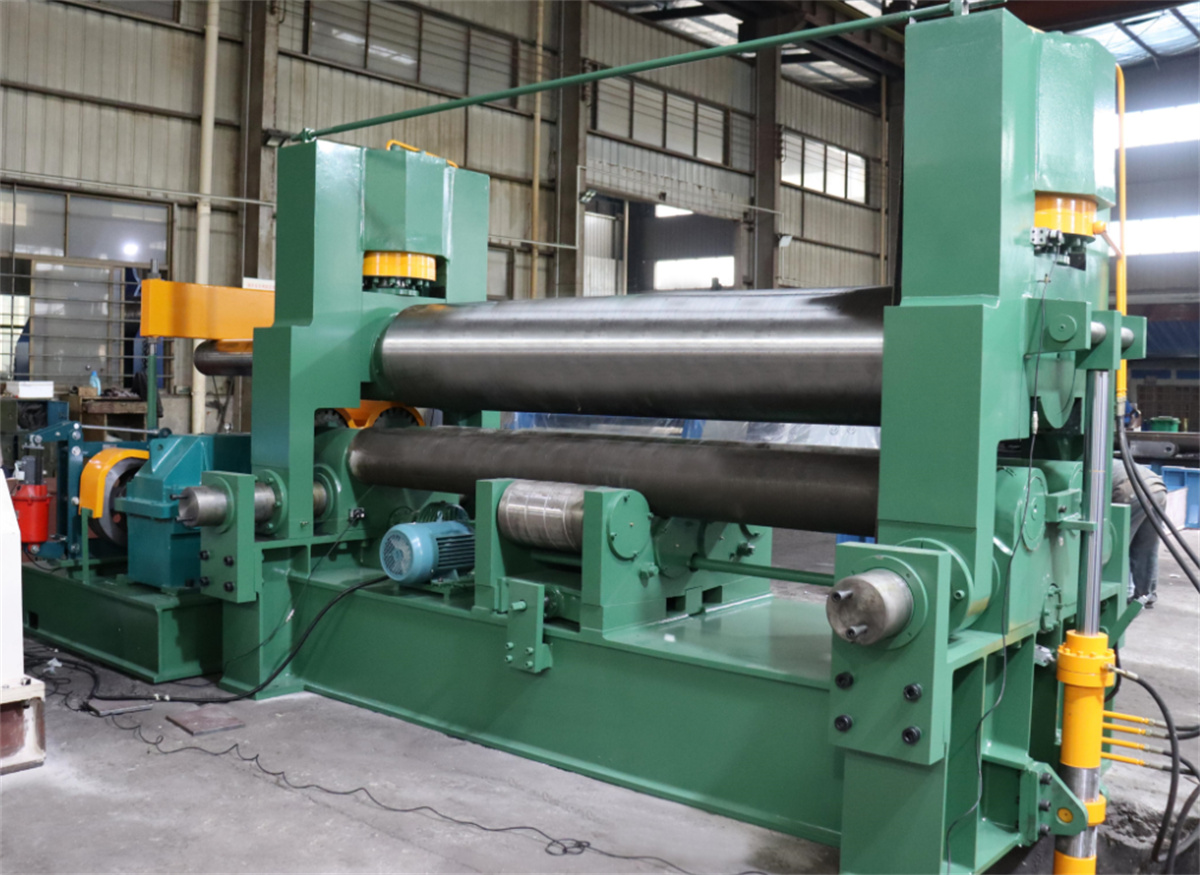
Принцип работы следующий: плоскую пластичную металлическую плиту помещают между тремя рабочими валками станка (двумя нижними и одним верхним). За счёт прижимного усилия верхнего валка и вращения нижних валков плита подвергается многократному непрерывному изгибу. В результате возникает необратимая пластическая деформация, и формируется требуемая цилиндрическая, коническая или частично цилиндрически-коническая деталь.
Недостаток этого гидравлического трёхвалкового листогибочного станка заключается в том, что концы плиты необходимо предварительно загибать с помощью отдельного оборудования.
Относится к категории крупногабаритных станков и предназначен для гибки плит толщиной более 50 мм. Под двумя нижними валками установлен ряд неподвижных опорных роликов; это уменьшает пролёт между нижними валками, повышая точность изогнутой заготовки и общую производительность станка.
Процедуры технического обслуживания трёхвалкового листогибочного станка следующие:
1. Смажьте все масленки, точки смазки и участки, требующие ручной смазки, в соответствии с масляной схемой станка.
2. Эксплуатируйте станок в пределах заданных параметров: толщина листа не должна превышать 20 мм, длина — 2500 мм, а предел текучести материала должен быть менее 250 МПа.
3. После подключения питания вращайте нижние валки в прямом и обратном направлениях и перемещайте верхний валок вверх и вниз, чтобы проверить наличие каких-либо аномальных заеданий или заклиниваний.
4. Строго соблюдайте установленные технологические процедуры и методы эксплуатации; уделяйте особое внимание безопасности при достижении верхним валком крайнего верхнего или крайнего нижнего положения. 5. Операции по подъёму или опусканию верхнего валка, наклону и возврату в исходное положение подшипника сбрасываемого конца, а также наклону верхнего валка разрешается выполнять только после полной остановки главного привода.
6. При обнаружении во время работы станка посторонних шумов, ударов или других аномалий немедленно остановите станок для проведения осмотра.
7. Персонал должен координировать свои действия и выполнять указания лица, ответственного за операцию по прокатке листов; запуск станка разрешается только по команде ответственного лица.
8. Во время операций по прокатке листов проявляйте крайнюю осторожность, чтобы предотвратить попадание рук между стальным листом и его затягивание в станок.
9. При использовании мостового крана для подъёма стальных листов или свёрнутых цилиндров соблюдайте осторожность, чтобы избежать столкновений с оборудованием.
После завершения работ по прокатке листов убедитесь, что изделие готово, материалы убраны, а рабочая зона очищена; кроме того, выполните необходимое техническое обслуживание оборудования и незамедлительно отключите питание.

