





В этом документе описаны основные характеристики и области применения станка для гибки листов с тремя валками.
Трехвалковый листогибочный станок — это формовочное станочное оборудование, предназначенное для непрерывного гибления листового металла. С его помощью можно выполнять прокатку листов различной конфигурации: О-образной, U-образной и многосегментной R-образной формы.
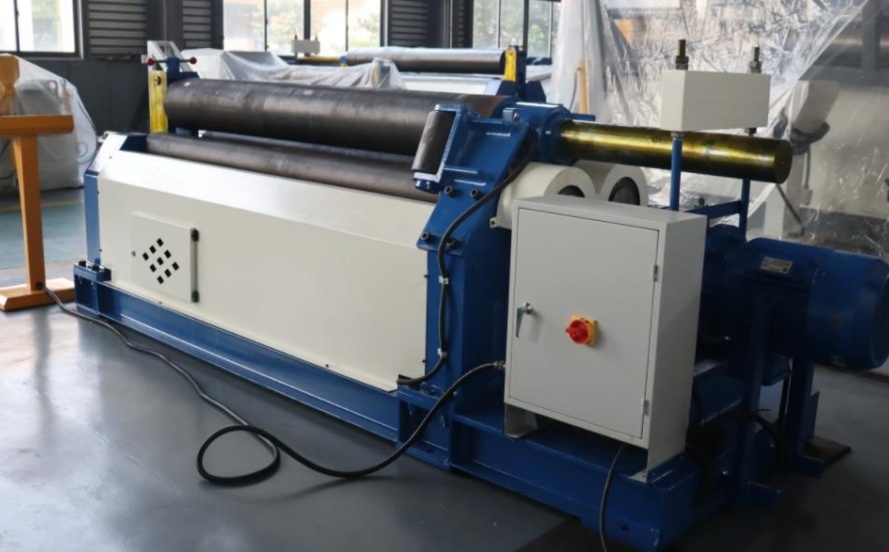
Принцип работы: В симметричной листогибочной машине верхний вал перемещается вертикально вверх и вниз под действием гидравлического масла в гидроцилиндре, воздействующего на поршень, расположенный симметрично между двумя нижними валами. Это вертикальное перемещение приводится в движение выходной шестерней главного редуктора, которая, в свою очередь, приводит во вращение два нижних вала, обеспечивая крутящий момент для прокатки металлического листа. Плоский пластичный металлический лист проходит между тремя рабочими валами (двумя нижними и одним верхним). Нажимное усилие верхнего вала и вращение нижних валов вызывают у листа многократные последовательные изгибные проходы (сжатие внутреннего слоя, неизменность среднего слоя, растяжение внешнего слоя), что приводит к необратимой пластической деформации и формованию желаемого цилиндра, конуса или их части. Недостаток этой гидравлической трёхвалковой листогибочной машины заключается в необходимости предварительного загиба концов листа с помощью другого оборудования. Данная листогибочная машина подходит для крупномасштабной прокатки листов толщиной 50 мм и более. Для сокращения пролёта между двумя нижними валами в нижней части их установки добавлен ряд неподвижных опорных роликов, что повышает точность прокатанной заготовки и общую производительность станка.
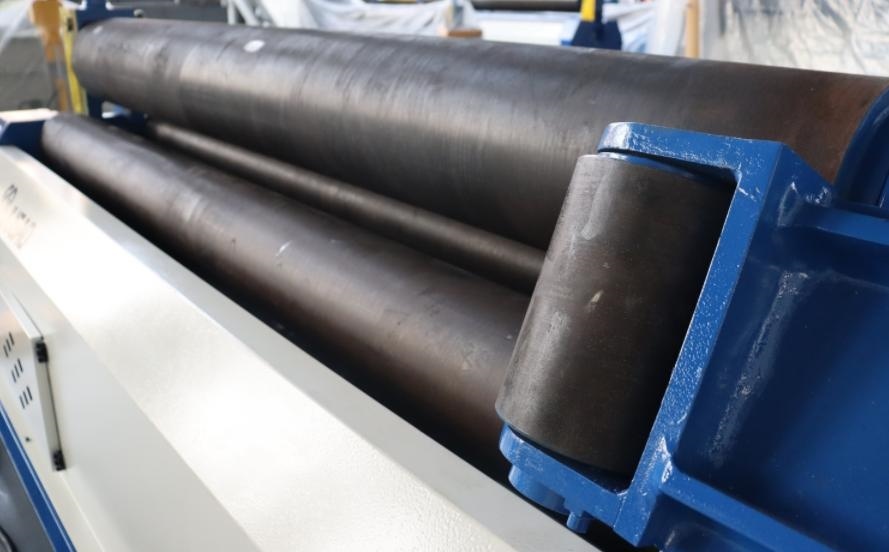
Трехвалковый станок для прокатки листов широко применяется в энергетике, транспорте, нефтегазовой, химической, котельной, судостроительной, гидроэнергетической и металлоконструкционной отраслях. С его помощью можно прокатывать конические, круглые и дугообразные заготовки.
Основные особенности:
1. Максимальная рабочая мощность станка для прокатки листов определяется четырьмя основными параметрами: максимальной толщиной листа (толщиной при предварительном загибе), максимальной шириной листа, материалом прокатываемого листа и минимальным диаметром валков при максимальных стандартных значениях. Взаимное преобразование этих четырёх параметров в процессе эксплуатации представляет собой зависимость рабочей мощности станка, которая приводится в прилагаемом руководстве по эксплуатации для обеспечения более рационального использования оборудования.
2. Этот станок может прокатывать конические заготовки. При прокатке конических заготовок, поскольку сила на одном конце относительно велика, прокаточная способность для конических заготовок должна составлять 60 % от общей прокаточной способности станка, а угол конуса, как правило, не должен превышать 30°. Однако по мере уменьшения толщины и ширины листа нагрузка на оборудование снижается, и угол конуса может быть соответственно увеличен.
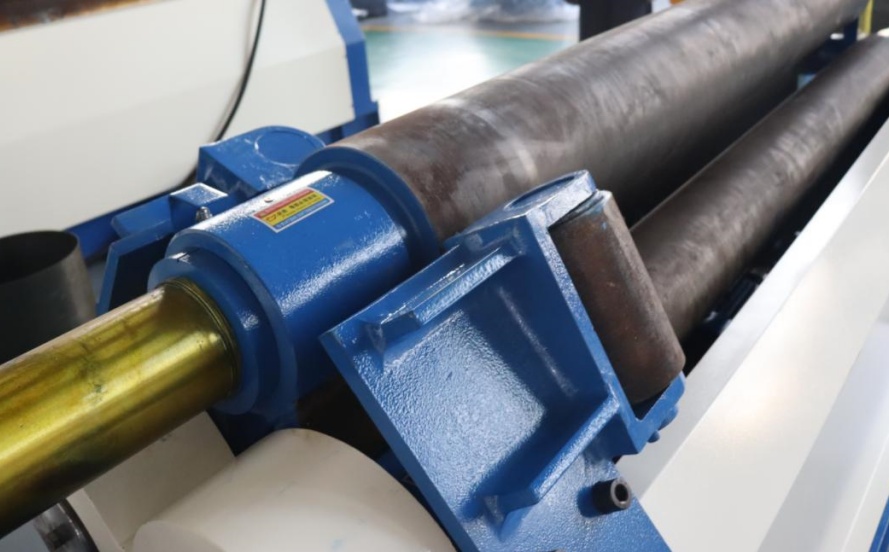
3. Два нижних ролика имеют большой диаметр и достаточную прочность, поэтому дополнительные опорные ролики не требуются, что эффективно снижает частоту отказов оборудования.

