





Ключевые этапы и меры предосторожности при эксплуатации станка для гибки профилей
Станок для гибки профилей способен выполнить предварительную гибку, прокатку и выравнивание профилей за одну операцию подачи. Благодаря передовой конструкции и функциональности его можно устанавливать как вертикально, так и горизонтально в зависимости от потребностей пользователя. Станки для гибки профилей выпускаются в двух исполнениях: для плоской гибки и для вертикальной гибки. Это передовые станки для гибки полосовой стали, квадратного проката, круглого проката, уголков, двутавров, швеллеров, квадратных труб, прямоугольных труб и других профилей.
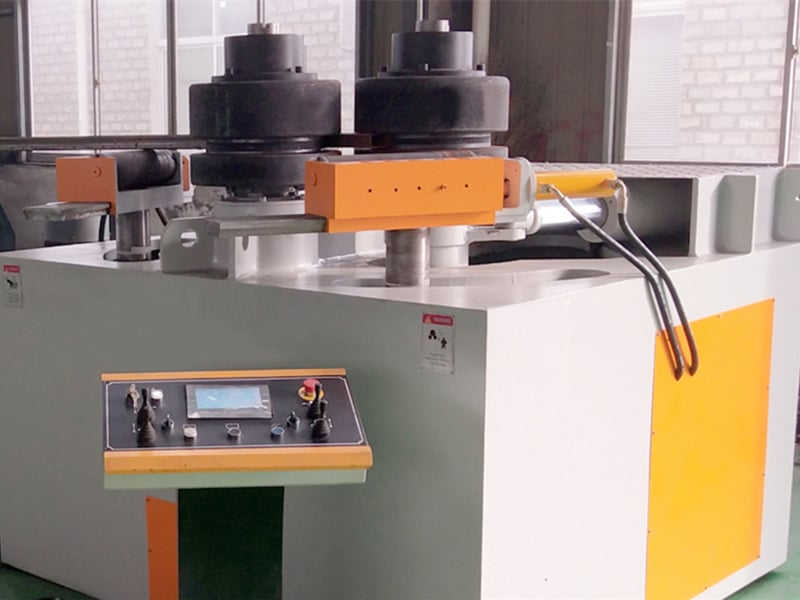
Пояснение ключевых этапов и мер предосторожности при эксплуатации станка для гибки профилей
I. Холостой пробный запуск
1. Холостой пробный запуск основного привода и подъёмного привода должен выполняться прерывисто. Продолжительность каждого цикла — 15 минут; соотношение времени работы основного привода и подъёмного привода за один ход в каждом цикле составляет 2:1.
2. Во время одного цикла работы вспомогательного привода процессы подъёма и опускания должны повторяться.
3. Во время одного цикла работы основного привода основной роликовый штамп должен контактировать с боковым роликовым штампом и вращаться. Время вращения вперёд и назад должно составлять по половине общего времени.
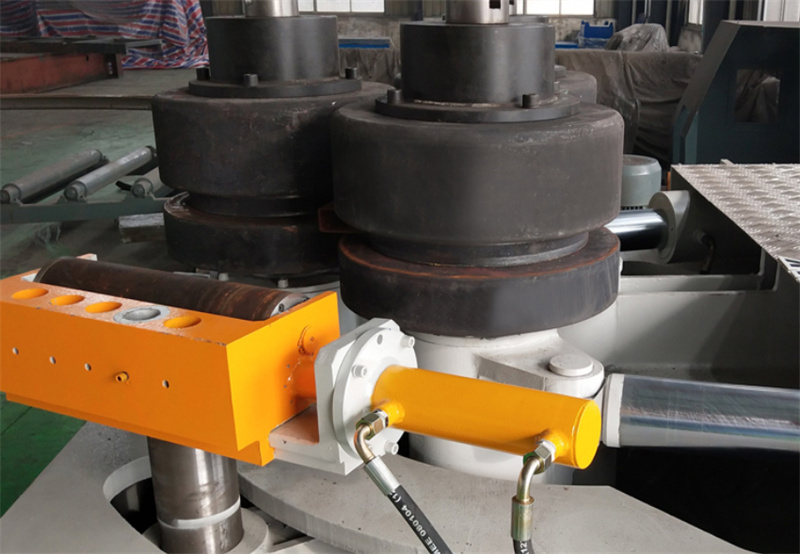
II. Испытание под нагрузкой
1. Испытание под нагрузкой может проводиться только после успешного холостого испытания.
2. Для нормальной работы станок должен быть тщательно смазан.
3. Нарежьте материал в соответствии с соответствующими параметрами профиля, указанными в таблице базовых параметров, выровняйте его и предварительно загните концы листа до заданного диаметра.
4. Поэтапно сверните лист в круглые заготовки заданного диаметра с учётом квалификации оператора.
5. Испытание на нагрузку должно соответствовать соответствующим техническим характеристикам в базовых параметрах.
6. Во время загрузки и эксплуатации трансмиссионная система должна работать плавно, без ударов или посторонних шумов.
7. Во время прокатки боковые ролики можно поднимать или опускать только после остановки основного привода. Профиль должен перемещаться совместно с роликами, проскальзывание недопустимо.
8. При разгрузке боковые ролики следует опустить после полной остановки станка, прежде чем извлекать заготовку.
9. Рабочая система и система управления должны быть гибкими, точными и надёжными. Ролики не должны колебаться, а температура каждого подшипника не должна превышать 80 ℃.
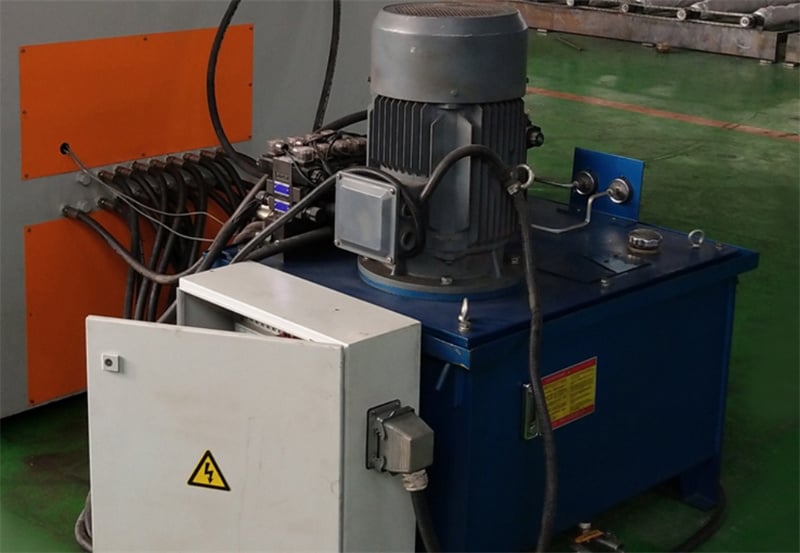
10. Рабочий механизм и механизм управления станка должны быть синхронизированы и функционировать гибко, без посторонних шумов или заклинивания. 11. В процессе эксплуатации необходимо регулярно проверять подачу масла к каждой точке смазки, чтобы обеспечить достаточный объём подачи. Уровень масла в редукторе должен поддерживаться на указанном уровне.
12. При обнаружении любого необычного шума, удара, вибрации или утечки масла машина должна быть немедленно остановлена для осмотра. Нормальная эксплуатация может быть возобновлена только после устранения неисправности. При ремонте гидравлической системы строго соблюдайте меры предосторожности, чтобы предотвратить травмы от распыления масла под высоким давлением.
13. Во время эксплуатации все механизмы передачи и соединительные детали следует регулярно проверять на предмет ослабления или повреждения.

