





Как правильно провести пробный запуск станка для гибки труб?
После установки нового станка — или его повторного подключения после капитального ремонта или перемещения — при первом включении питания всё может показаться совершенно исправным. Однако настоящая проверка заключается не просто в том, запускается ли станок, а в том, способен ли он стабильно и точно изготавливать детали, соответствующие техническим требованиям. Именно для этого проводится пробный запуск: чтобы проверить станок, оснастку, рабочие параметры и функции безопасности до начала полноценного производства. Пропуск этого этапа или его формальное выполнение почти неизбежно приведёт к череде проблем с началом массового производства.
I. Перед началом работы: проверьте основные параметры
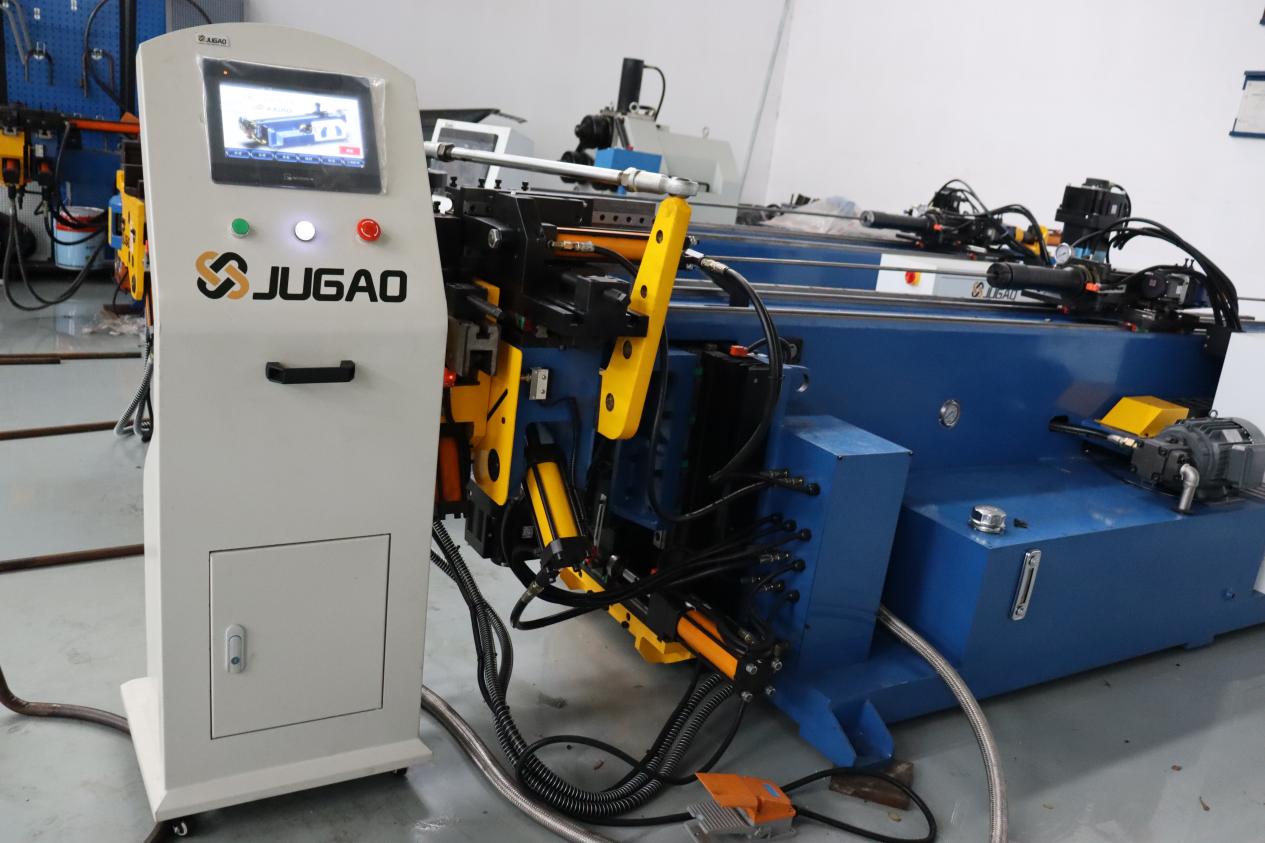
Затянуты ли анкерные болты надежно? Уровень установки станка находится в пределах допустимого отклонения? Пол достаточно прочный? Хотя эти проверки могут показаться базовыми, даже незначительное отклонение в горизонтальном положении станка может вызвать вибрации при пробных запусках, что, в свою очередь, приведет к погрешностям угла гибки.
Для электрических подключений убедитесь в стабильности напряжения и надежности всех проводных соединений. Для гидравлической системы проверьте уровень масла, осмотрите шланговые соединения на наличие утечек и убедитесь в правильности установленных давлений. Обеспечьте достаточную смазку всех точек смазки — особенно направляющих реек и вращающихся компонентов. Только после полного завершения этих подготовительных работ последующие испытания будут иметь смысл.
II. Работа без нагрузки: прослушивание звуков и наблюдение за перемещениями
Запустите станок без загрузки каких-либо труб. Выполните циклы по всем осям, протестируйте механизм зажима, продвижение и возврат оправки, а также перемещение подающей каретки.
Прислушайтесь к работе оборудования. Исправно функционирующий станок издаёт ровный, однородный звук; любые посторонние шумы, периодические стуки или резкие скрипящие звуки зачастую указывают на проблемы с выравниванием или ослабленные компоненты. Наблюдайте за перемещениями: проверьте наличие заеданий, задержек или случаев, когда одна из осей отстаёт от остальных.
На этапе холостого хода также проверьте точность «домашнего положения» (нулевой позиции) каждой оси. Верните каждую ось в домашнее положение, чтобы подтвердить повторяемость. Даже незначительное отклонение на этом этапе может накапливаться и приводить к существенной погрешности после многократных операций гибки.
III. Испытания под нагрузкой: начните с простого
После того как станок продемонстрирует устойчивую работу в холостом режиме, загрузите трубу для проведения испытаний под нагрузкой. Используйте трубу с параметрами — диаметром, толщиной стенки и материалом — соответствующими вашим реальным производственным требованиям.
Начните с простых изгибов: одиночных изгибов, стандартных радиусов и коротких участков труб. Обратите внимание на угол изгиба, качество поверхности и степень упругого возврата. Проблемы, такие как образование морщин, сплющивание или проскальзывание, указывают на необходимость корректировок.
После того как простые изгибы будут выполнены удовлетворительно, переходите к более сложным последовательностям — например, изгибам с несколькими радиусами или в нескольких плоскостях. На этом этапе сосредоточьтесь на согласованности углов между отдельными изгибами, а также на точности согласования вращательной оси и оси подачи.
IV. Измерьте, скорректируйте и снова измерьте
После каждого пробного изгиба используйте угломер для проверки угла изгиба, штангенциркуль для контроля длин и радиусный шаблон для подтверждения радиуса изгиба. Если полученные данные не соответствуют целевым значениям, корректируйте параметры — например, скорость изгиба, силу зажима, давление упора или компенсацию упругого возврата — по одному параметру за раз, проводя испытание после каждой корректировки.
Пробный запуск не предполагает достижения идеального изгиба с первой попытки; скорее, это контролируемый процесс оптимизации. Изгибая, измеряя и фиксируя результаты для каждого изделия, вы можете определить оптимальную комбинацию параметров для конкретного материала, технических характеристик и набора штампов.
V. Проверка стабильности в режиме непрерывной работы
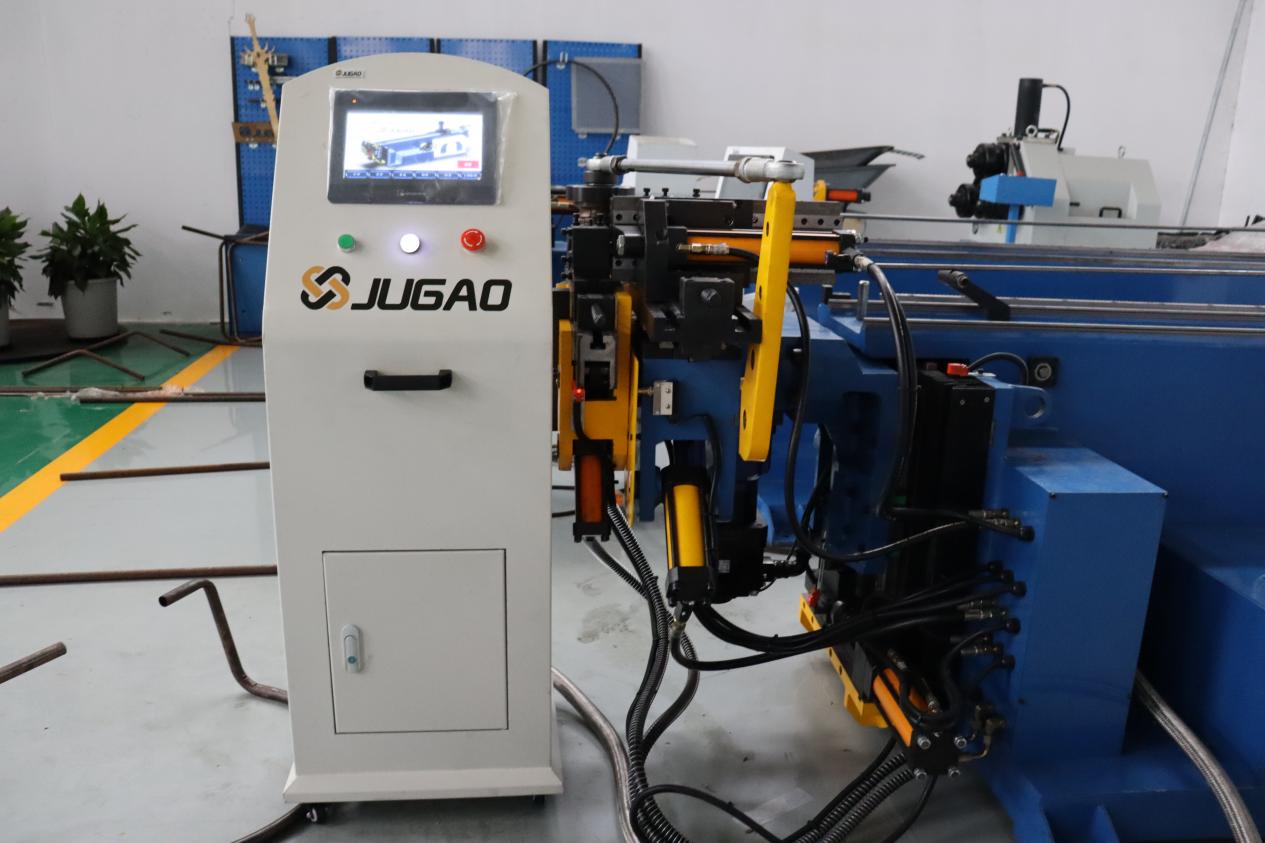
Успешное прохождение тестового изгиба на одном изделии не гарантирует, что станок способен поддерживать стабильное непрерывное производство. Запустите станок на продолжительный период — например, выполните 20–30 последовательных изгибов — без корректировки каких-либо параметров.
На что следует обратить внимание? Проверьте наличие смещения угла, аномального повышения температуры масла, колебаний показаний давления или периодических срабатываний сигнализации. Тепловую стабильность станка, гидравлическую стабильность и надёжность управления при длительной эксплуатации можно подтвердить только в ходе непрерывной работы. Мне неоднократно встречались случаи, когда станок демонстрирует безупречную работу при однократном тестировании, но проявляет неисправности при выполнении непрерывного производственного цикла.
VI. Никогда не пропускайте проверку систем безопасности
Проверьте все функции безопасности во время пробного запуска. Протестируйте каждую аварийную кнопку останова: её нажатие должно немедленно прекратить все перемещения станка. Открытие защитного кожуха должно либо остановить станок, либо заблокировать его запуск. Перекрытие светового занавеса должно прервать любую текущую операцию. Убедитесь, что все блокировочные выключатели установлены в правильное положение и формируют надёжные сигналы.
Пробный запуск — это идеальная возможность убедиться, что станок останавливается так, как задумано, при нештатных условиях. Тщательное выполнение этого этапа крайне важно для обеспечения безопасности операторов.
VII. Сколько времени должен занимать пробный запуск?
Это зависит от сложности станка и конкретных требований к гибке. Для простого станка с одним изгибом процесс может занять всего несколько часов. Для многоосевых ЧПУ-станков или сложных трубчатых деталей может потребоваться целый день. Не спешите: поспешный пробный запуск почти наверняка приведёт к простою в будущем, поскольку вам придётся устранять упущенные проблемы.
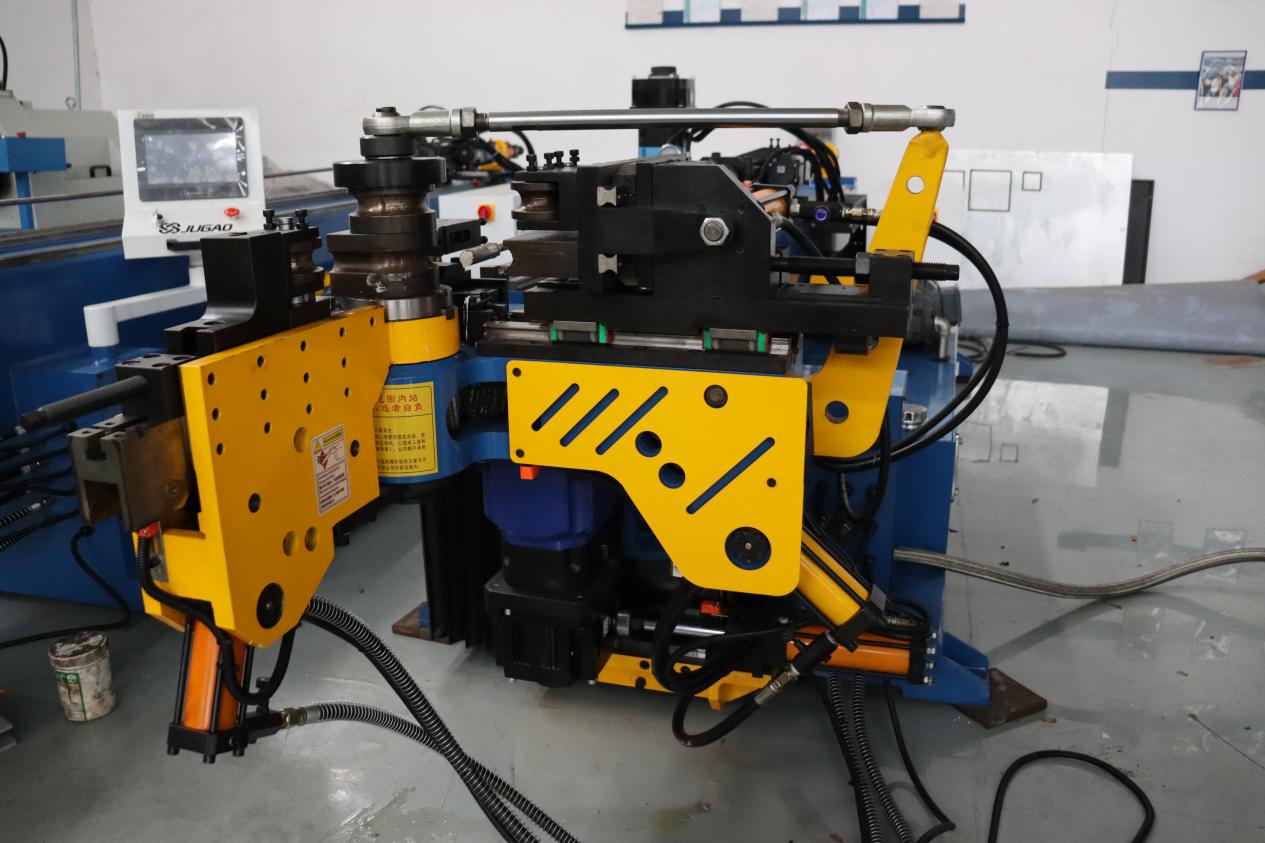
Пробный запуск — это не просто формальность; это основа стабильного, точного и эффективного производства. Только после выполнения всех необходимых этапов — тщательной подготовки, проверки без нагрузки, испытаний под нагрузкой, измерений и регулировок, подтверждения непрерывной работы и успешного прохождения проверок безопасности — станок может считаться полностью готовым к серийному производству.

