





Подробное введение в эксплуатационные характеристики станка для гибки листового металла
I. Принцип работы листогибочного станка
Широко применяется в таких отраслях, как нефтепереработка и химическая промышленность, судостроение, производство сосудов под давлением и общее машиностроение.
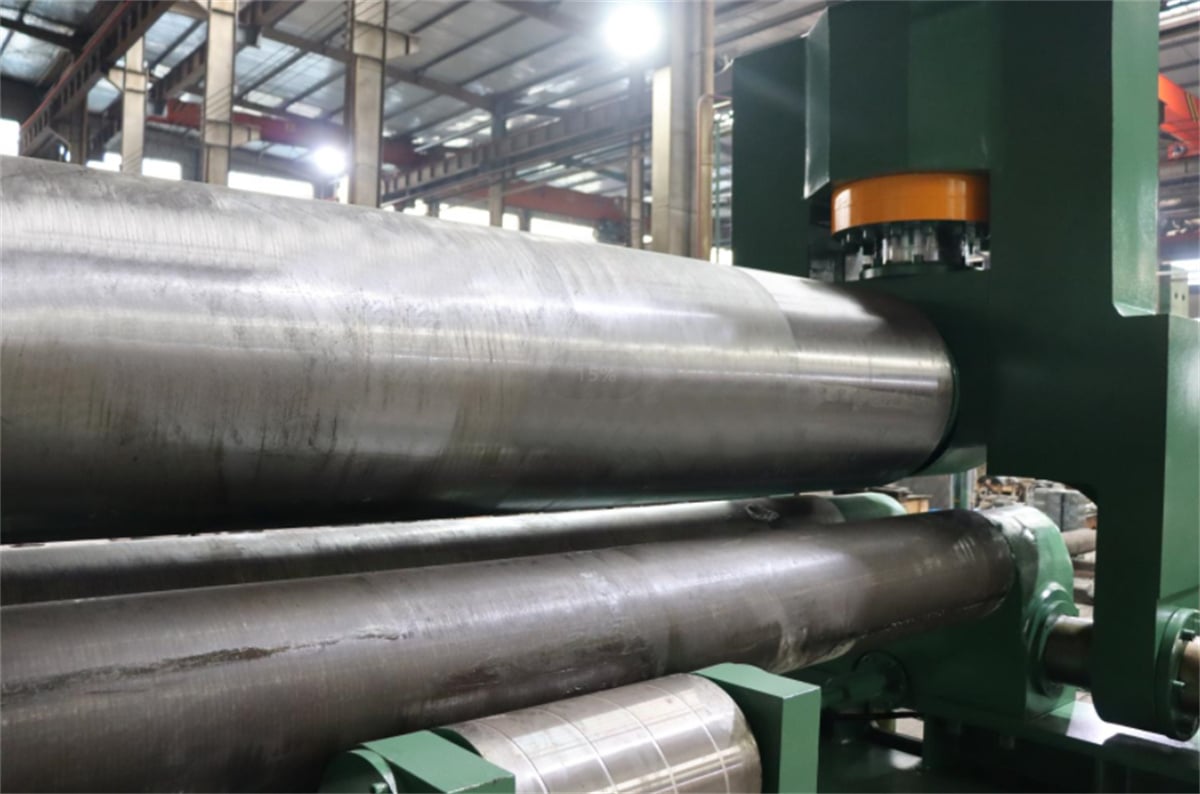
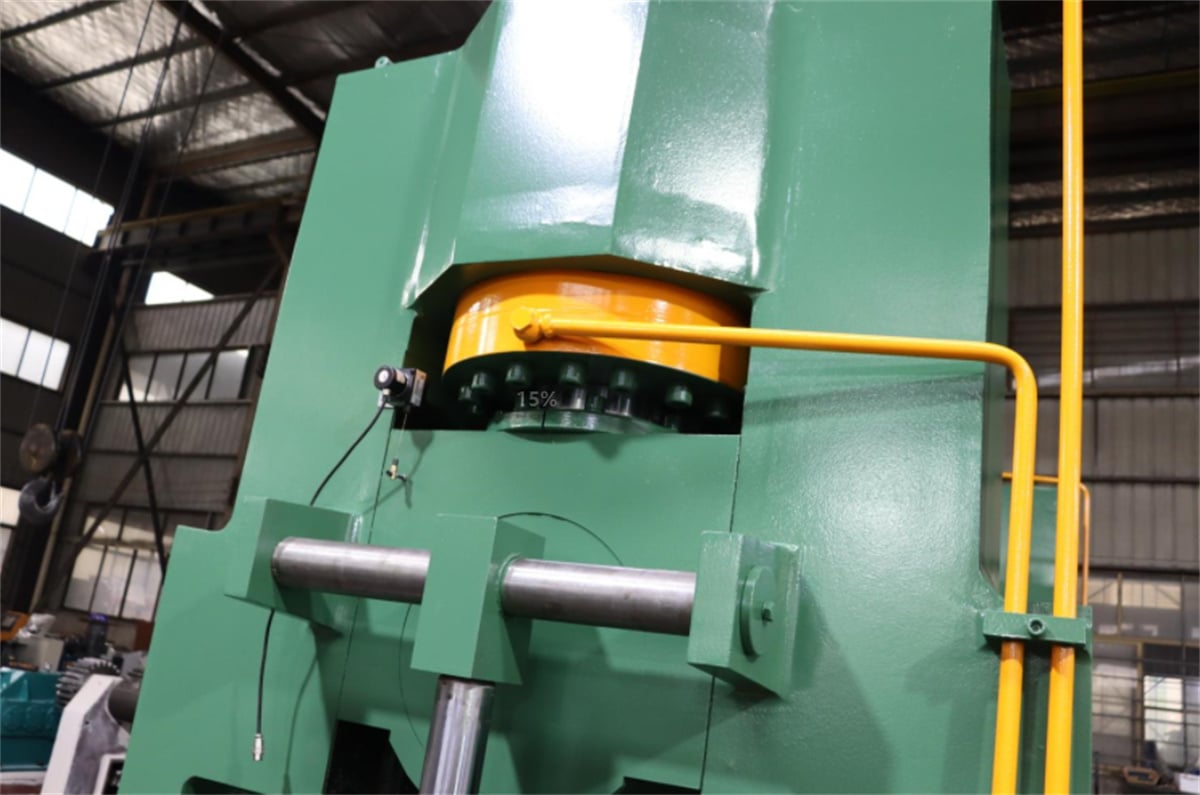
Верхний валок машины расположен симметрично между двумя нижними валками; гидравлическое масло, действующее на поршень внутри гидроцилиндра, приводит верхний валок в вертикальное (вверх-вниз) движение. В то же время выходная шестерня главного редуктора приводит вращение шестерён двух нижних валков, обеспечивая крутящий момент, необходимый для гибки листа. Благодаря прижимному усилию сверху и вращению нижних валков металлический лист подвергается непрерывной гибке за несколько проходов, что приводит к необратимой пластической деформации и формированию требуемых цилиндрических или конических форм (либо их фрагментов). Недостаток данной гидравлической трёхвалковой листогибочной машины заключается в необходимости предварительной гибки концов листа с использованием отдельного оборудования.
II. Устранение неисправностей листогибочной машины
1. Проверка интерфейсных сигналов: путём проверки интерфейсных сигналов системы управления станком с помощью программируемого контроллера и сравнения их с правильными сигналами, указанными в руководстве по интерфейсу, можно определить конкретную точку неисправности.
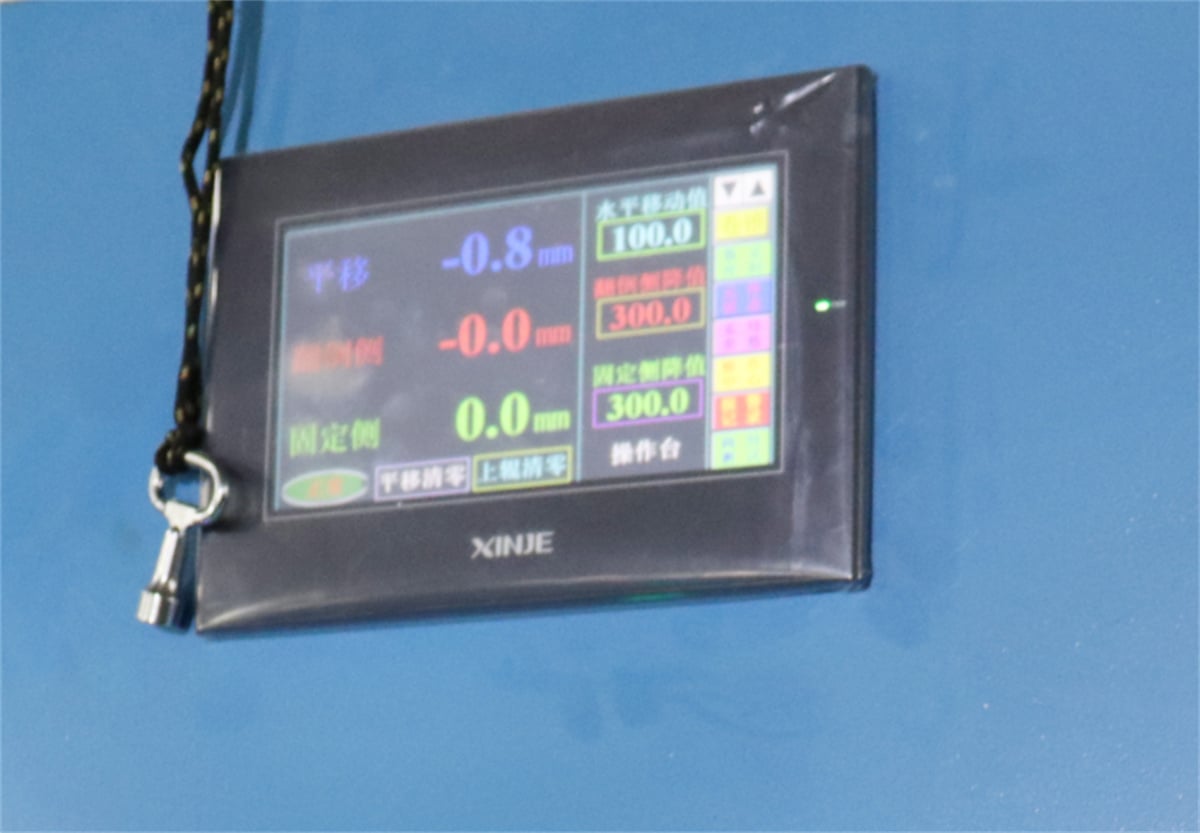
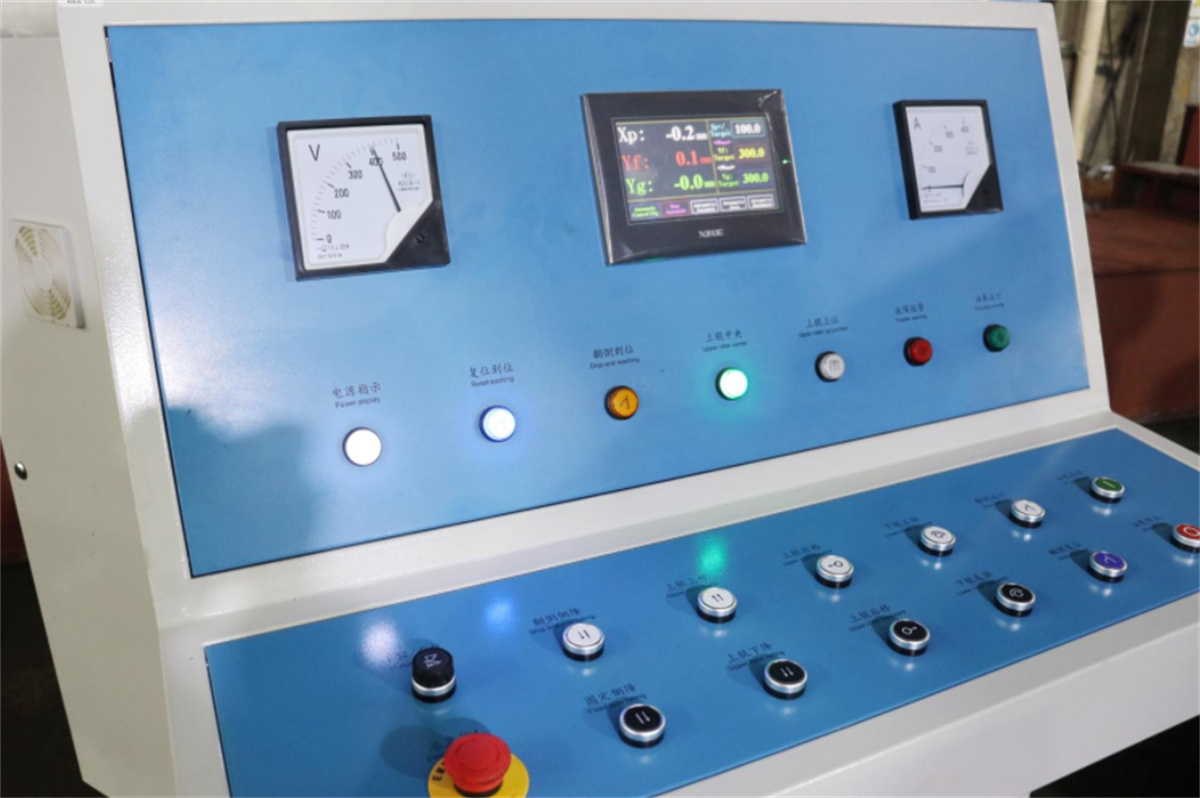
2. Измерение приборами: при возникновении неисправности в системе для измерения таких параметров, как напряжение, питание и импульсные сигналы, используются стандартные электрические измерительные приборы и инструменты — с опорой на схемы системы и станка. Это позволяет точно локализовать неисправность. Например, если входное напряжение выходит за допустимые пределы, вольтметром можно измерить напряжение сети, а тестером напряжения — обеспечить непрерывный контроль в реальном времени, чтобы исключить другие возможные причины. Для диагностики неисправностей в контуре позиционного управления применяется осциллограф.
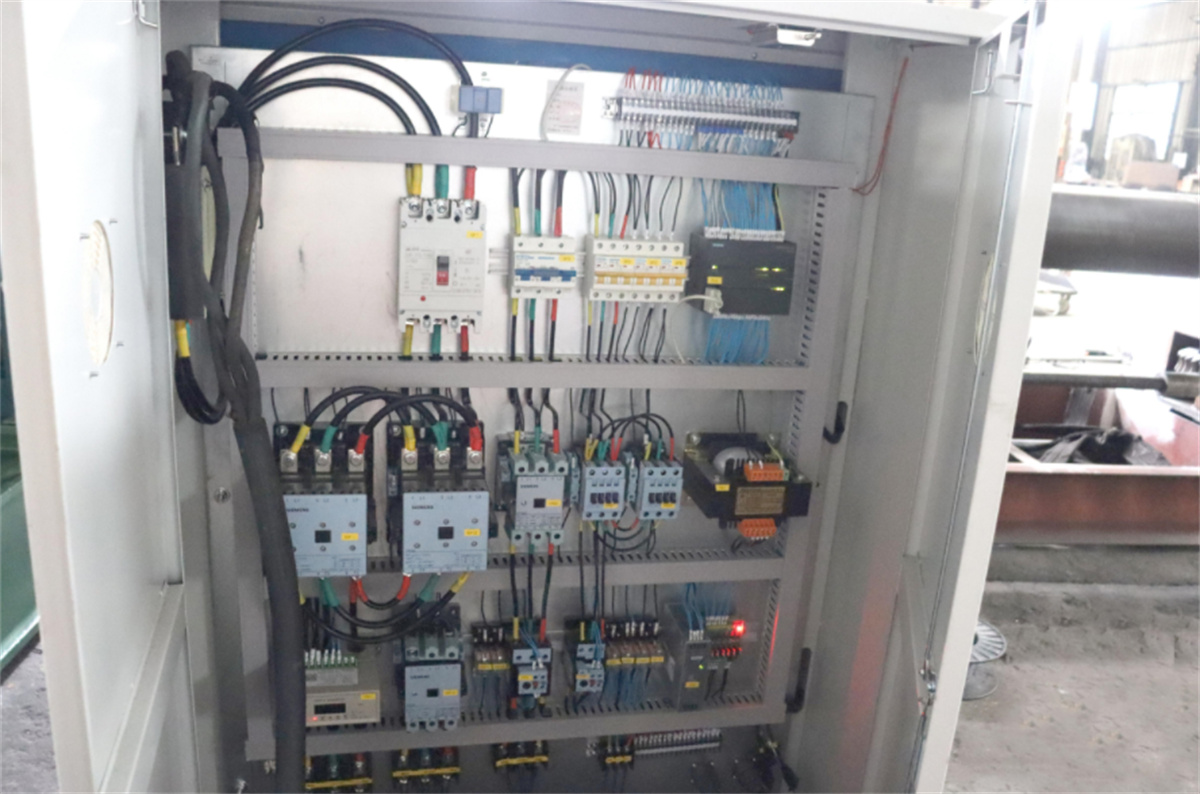
3. Анализ состояния прерываний ПЛК: при возникновении неисправности в программируемом контроллере причина прерывания сохраняется в стеке прерываний. При остановленной системе оператор может использовать программатор станка для получения данных из стека прерываний и стека блоков, чтобы определить неисправность по указанной причине.
III. Эффективные меры по повышению герметичности листогибочных станков
Независимо от размеров предприятия, использующего листогибочный станок, или производственного объекта, выпускающего такое оборудование, станок должен быть оснащён уплотнительными устройствами для предотвращения утечек и проникновения пыли в процессе обработки.
Уплотнения — это компоненты гидравлической системы листогибочного пресса, предназначенные для герметизации; они предотвращают утечку рабочей жидкости или твёрдых частиц из зазоров между сопрягаемыми поверхностями, а также блокируют проникновение внешних загрязнений — например, пыли и влаги — внутрь оборудования. Наружные утечки через уплотнения приводят к потере рабочей жидкости, загрязнению оборудования и окружающей среды, а также могут вызвать механические неисправности или аварии с участием оборудования и персонала.
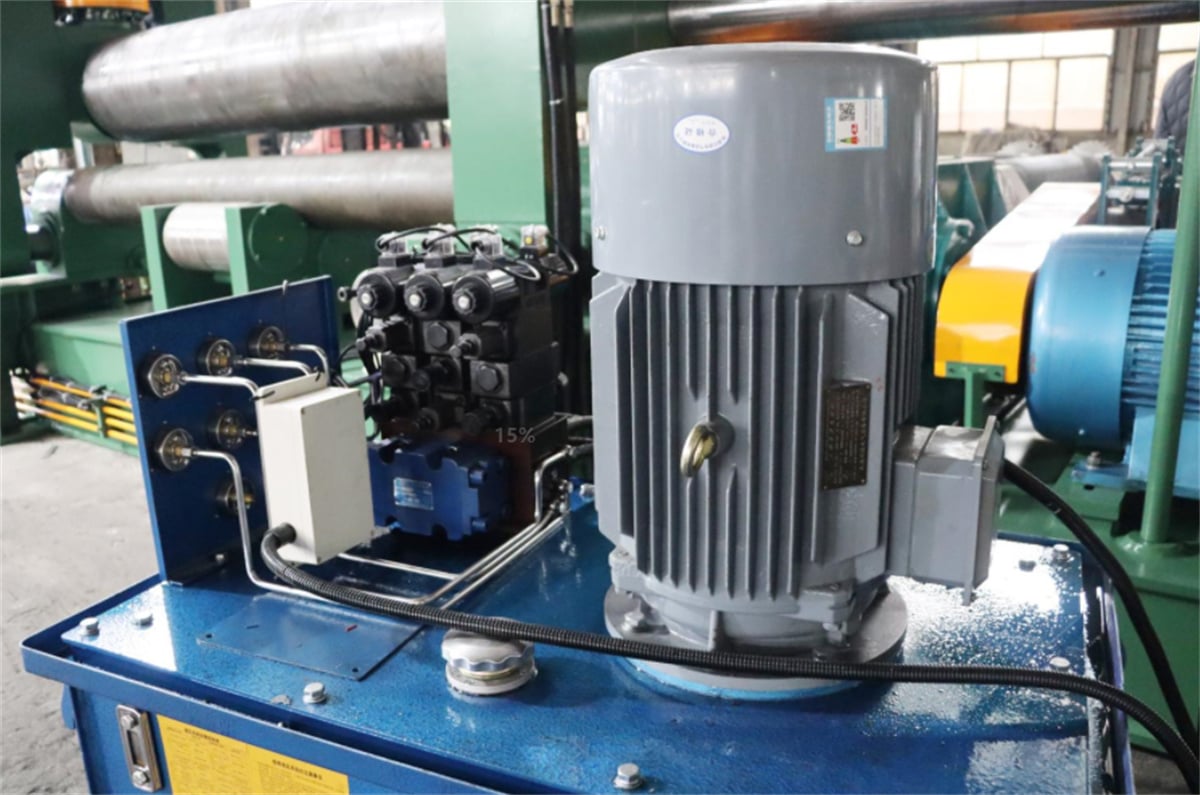
Эксплуатационная надёжность и срок службы уплотнений гидравлической системы являются ключевыми показателями общей качества системы.
За исключением уплотнений с зазором, уплотнение осуществляется за счёт компонентов, ограничивающих зазор между сопрягаемыми поверхностями до размера, меньшего, чем требуется для прохождения жидкости. В уплотнительных применениях контактного типа уплотнения, как правило, делятся на два типа: уплотнения сжатия (самоуплотняющиеся) и самоусиливающиеся самоуплотняющиеся уплотнения (также известные как уплотнения с губкой). Однако факторы, влияющие на эффективность этих различных уплотнений, различны; например, эффективность уплотнения трёхвалковой листогибочной машины зависит от таких переменных, как температура, давление и конкретная рабочая среда.
IV. Передаточные характеристики листогибочных машин
Когда в трансмиссионной системе листогибочного станка используется редуктор, он обеспечивает снижение скорости за счёт передачи мощности от высокоскоростного электродвигателя через входной вал — оснащённый шестернёй с меньшим числом зубьев — на большую шестерню выходного вала. Редуктор, применяемый в листопрокатном станке, представляет собой механизм передачи мощности, использующий зубчатый преобразователь скорости для снижения частоты вращения двигателя до требуемого уровня при одновременном увеличении крутящего момента.
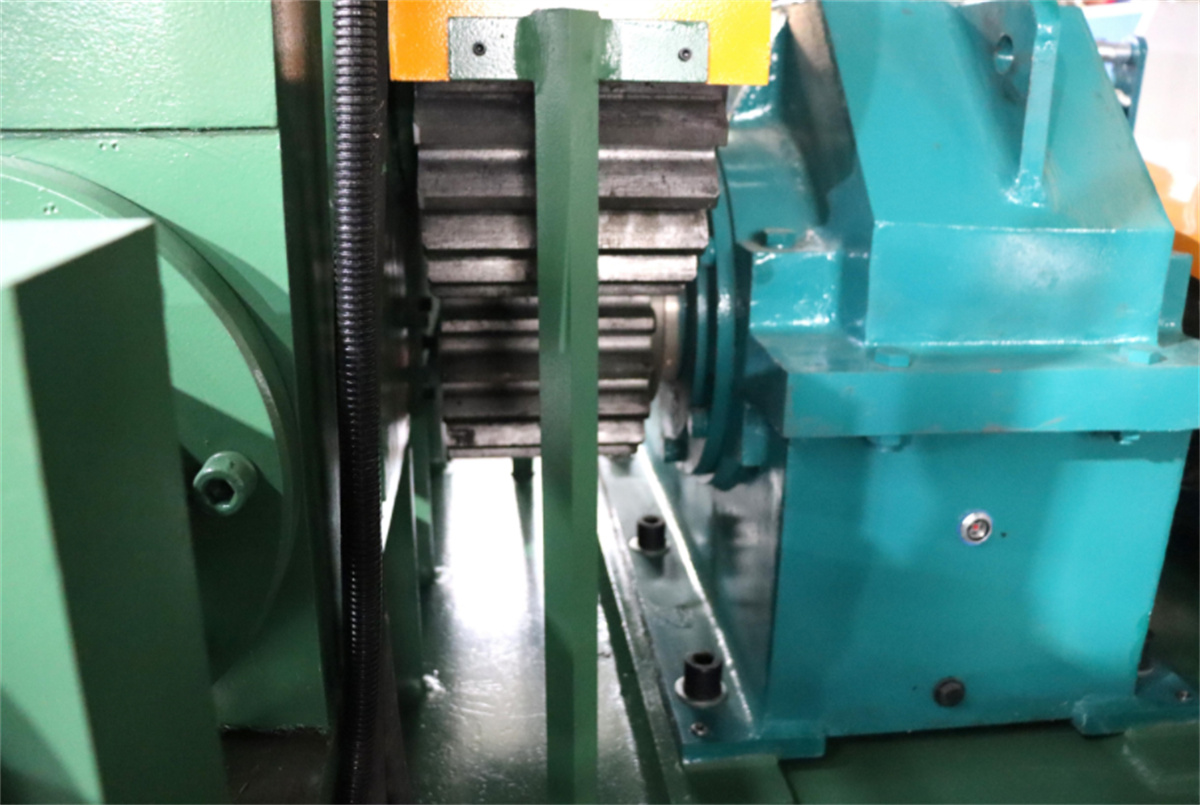
При снижении скорости редуктор увеличивает выходной крутящий момент — рассчитываемый как произведение выходного крутящего момента двигателя на передаточное отношение — однако необходимо следить за тем, чтобы не превысить номинальный крутящий момент редуктора. Кроме того, снижение скорости уменьшает момент инерции нагрузки; при этом снижение момента инерции пропорционально квадрату передаточного отношения.

