





Подробное описание эксплуатационных характеристик станка для прокатки листов
I. Принцип работы листогибочного станка
Широко применяется в таких отраслях, как нефтегазовая и химическая промышленность, судостроение, производство сосудов под давлением и машиностроение.
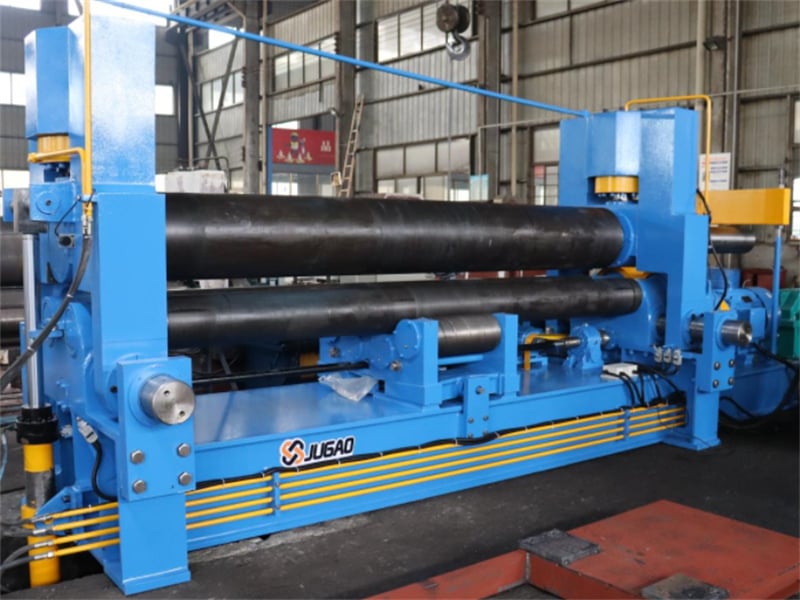
Верхний ролик листогибочного станка расположен симметрично между двумя нижними роликами. Гидравлическое масло в гидроцилиндре действует на поршень, вызывая вертикальное подъёмное и опускное движение. Последняя шестерня главного редуктора приводит в движение зубчатые колёса двух нижних роликов, обеспечивая крутящий момент для прокатки листа. Благодаря прижимному усилию верхнего ролика и вращению нижних роликов металлический лист проходит несколько непрерывных циклов изгиба, испытывая значительную пластическую деформацию и формируясь в требуемый цилиндр, конус или их часть. Недостаток этого гидравлического трёхроликового листогибочного станка заключается в том, что концы листа необходимо предварительно загибать с помощью другого оборудования.
II. Устранение неисправностей листогибочного станка
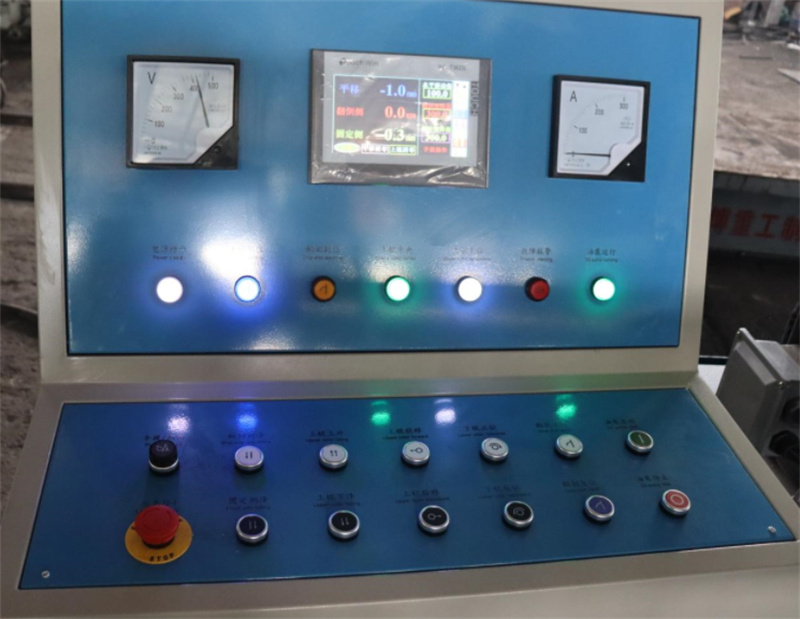
1. Проверка интерфейсных сигналов: путём проверки интерфейсных сигналов системы управления станком с помощью программируемого контроллера листогибочного пресса и сравнения их с правильными сигналами, указанными в руководстве по интерфейсу, можно определить соответствующие точки неисправности. 2. Измерение приборами: при возникновении неисправности в системе листогибочного пресса для измерения напряжения, питающего напряжения и импульсных сигналов неисправного участка применяются обычные электрические измерительные приборы и инструменты согласно принципиальной схеме системы и схеме электрических соединений станка, что позволяет определить местоположение неисправности. Если входное напряжение питания превышает допустимые пределы, для измерения сетевого напряжения может использоваться вольтметр либо для непрерывного контроля — указатель напряжения, чтобы исключить другие возможные причины. При неисправности контура позиционного управления листогибочного пресса применяется осциллограф.
3. Анализ состояния прерываний ПЛК: при неисправности программируемого логического контроллера (ПЛК) причина прерывания сохраняется в стеке прерываний. С помощью программатора для станка для прокатки листов можно извлечь стек прерываний и стек блоков, когда система остановлена, и определить место неисправности по указанной причине.
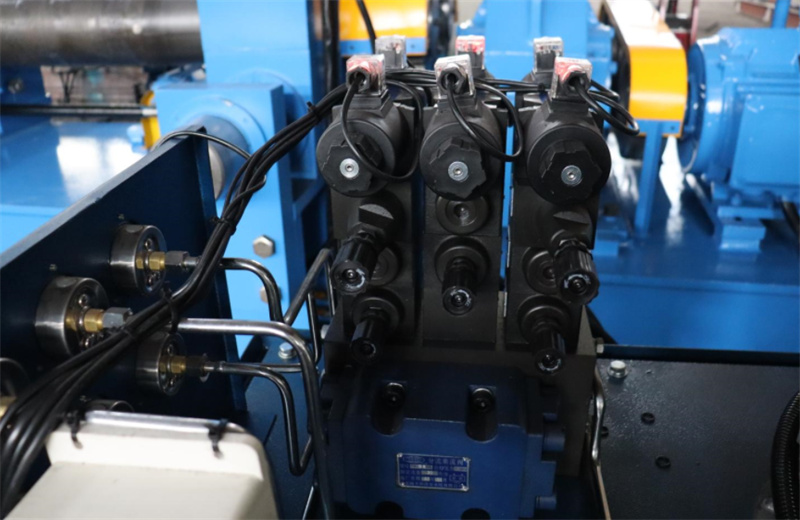
Независимо от размеров предприятия или завода, использующего листогибочные станки, такое оборудование должно быть оснащено уплотнительными устройствами для предотвращения утечек и проникновения пыли в процессе обработки. В гидравлической системе листогибочного станка уплотнительные компоненты, или уплотнения, применяются для предотвращения утечки жидкости или твёрдых частиц между смежными сопрягаемыми поверхностями, а также для защиты внутренних компонентов станка от попадания внешних загрязнений, таких как пыль и влага. Утечки уплотнений в гидравлической системе листогибочного станка приводят к потере рабочей среды, загрязнению станка и окружающей среды, а также могут вызвать механические неисправности и несчастные случаи с травмами.
Надёжность и срок службы уплотнений в гидравлической системе листогибочного станка являются важными показателями качества гидравлической системы.
Кроме уплотнений зазоров, уплотнения используются для контроля зазора между двумя смежными сопрягаемыми поверхностями, уменьшая его до значения ниже минимального зазора, при котором герметизируемая жидкость может просачиваться. В контактных уплотнениях гидравлической системы листогибочного станка различают уплотнения с самонагрузкой за счёт сжатия и уплотнения с самонагрузкой за счёт самоуплотнения (также известные как уплотнения с губками). Однако эксплуатационные характеристики различных уплотнений в гидравлической системе листогибочного станка зависят от ряда факторов. Например, уплотнения в трёхвалковом листогибочном станке также подвержены влиянию температуры, давления и рабочей среды.
IV. Передаточные характеристики листогибочных станков
При использовании редуктора в передаточном оборудовании листогибочного станка высокоскоростная мощность электродвигателя снижается за счёт зацепления меньшего зубчатого колеса на входном валу с большим зубчатым колесом на выходном валу.
Редуктор листогибочного станка — это механизм передачи мощности, использующий зубчатый преобразователь скорости для снижения частоты вращения электродвигателя до требуемой частоты вращения при одновременном увеличении крутящего момента.
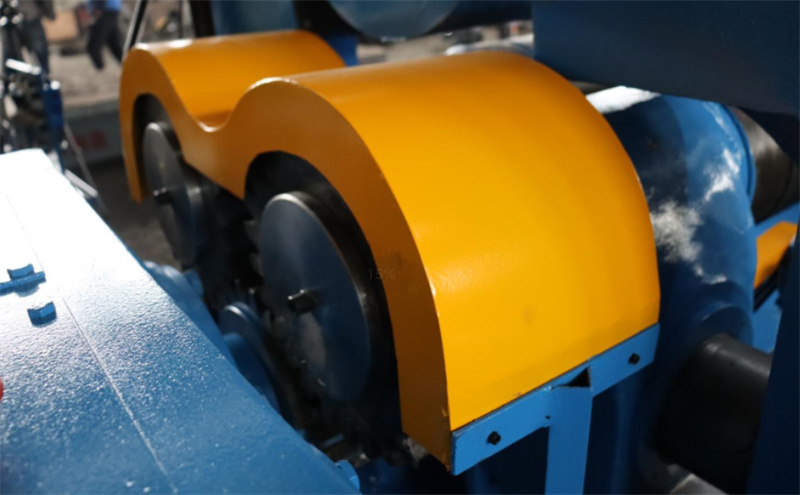
Редуктор листогибочного станка повышает выходной крутящий момент при снижении скорости. Соотношение выходного крутящего момента равно выходному крутящему моменту двигателя, умноженному на передаточное отношение, однако необходимо следить за тем, чтобы номинальный крутящий момент редуктора не был превышен. Одновременно инерция нагрузки уменьшается; снижение инерции равно квадрату передаточного отношения.

