





Типичные неисправности и способы их устранения для полностью автоматических четырёхвалковых листогибочных станков
При эксплуатации полностью автоматических четырёхвалковых листогибочных станков неисправности неизбежны. Знание типичных неисправностей и способов их устранения позволяет эффективно повысить производительность оборудования и снизить затраты на техническое обслуживание. Ниже приведены некоторые типичные неисправности и возможные способы их устранения.
I. Оборудование не запускается
Анализ неисправности:
Невозможность запуска оборудования может быть вызвана различными причинами, включая проблемы с электропитанием, сбои в системе управления или механическое заклинивание.
Решения:
1. Проверьте подключение к электросети, чтобы убедиться в наличии нормального электропитания.
2. Проверьте индикаторные лампы на панели управления, чтобы убедиться, отображаются ли сообщения об ошибках.
3. Проверьте механические части, чтобы убедиться в отсутствии посторонних предметов, препятствующих движению.
II. Неравномерное прокатывание листа
Анализ неисправности:
Неравномерное прокатывание листа обычно вызвано неравномерным давлением между валками, плохой центровкой валков или неправильным наложением материала.
Решения:
1. Отрегулируйте расстояние между валками, чтобы обеспечить равномерное давление между ними.
2. Проверьте центровку валков и при необходимости скорректируйте её.
3. Убедитесь в постоянстве ширины и толщины прокатываемого материала, чтобы избежать неравномерного прокатывания.
III. Перегрев оборудования
Анализ неисправности:
Перегрев оборудования может быть вызван недостаточной смазкой, перегрузкой или отказом электрических компонентов.
Решения:
1. Регулярно проверяйте систему смазки и пополняйте или заменяйте смазочное масло.
2. Установите соответствующие защитные устройства, чтобы избежать перегрузки.
3. Проверьте, работают ли электрические компоненты в нормальном режиме; при обнаружении повреждённых компонентов немедленно замените их.
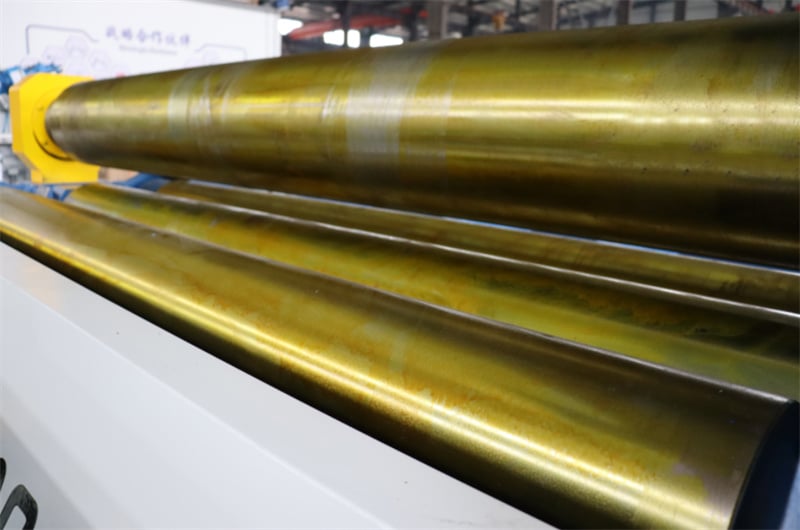
IV. Сильный износ роликов
Анализ неисправности:
Сильный износ роликов может быть вызван неправильной эксплуатацией или использованием материалов, твёрдость которых превышает проектные стандарты оборудования.
Решения:
1. Регулярно проверяйте степень износа роликов и при необходимости заменяйте их.
2. Подбирайте подходящие материалы, избегая применения слишком твёрдых материалов, превышающих несущую способность оборудования.
V. Аномальный шум от передаточных компонентов
Анализ неисправности:
Аномальный шум от передаточных компонентов может указывать на ослабление крепёжных элементов, износ или недостаточную смазку.
Решения:
1. Проверьте все крепёжные элементы, чтобы убедиться в их надёжной затяжке.
2. Нанесите смазку на все подвижные части для обеспечения надлежащей смазки.
3. Немедленно замените любые повреждённые детали.
VI. Неисправность системы управления
Анализ неисправности:
Сбой в системе управления может привести к нарушениям работы или ошибочным командам, что скажется на эффективности производства.
Решения:
1. Проверьте источник питания и соединения проводки системы управления, чтобы убедиться в отсутствии коротких замыканий или обрывов цепи.
2. Проверьте интерфейс управления, чтобы подтвердить правильность программных настроек.
3. При необходимости перезапустите систему или выполните сброс к заводским настройкам и повторно задайте параметры.
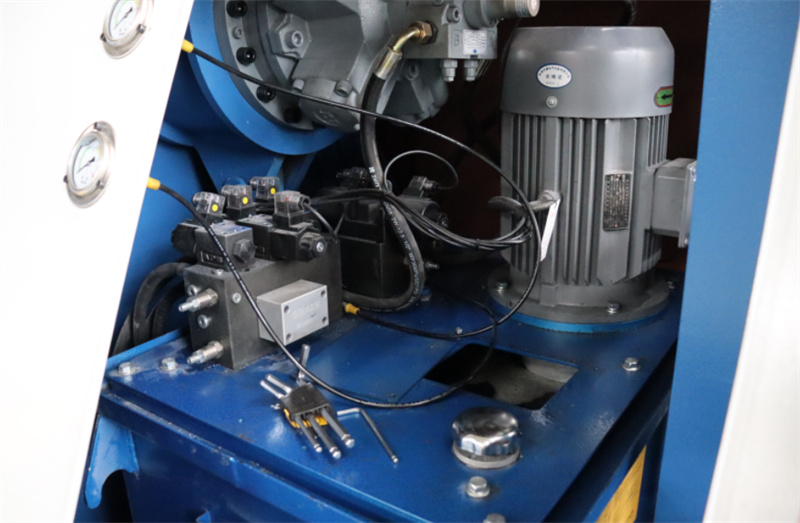
VII. Неисправность гидравлической системы
Анализ неисправности:
Проблемы с гидравлической системой могут вызвать замедление работы оборудования или его отказ.
Решения:
1. Проверьте уровень и качество гидравлического масла и при необходимости замените его.
2. Проверьте герметичность каждого гидравлического компонента, чтобы убедиться в отсутствии утечек.
3. Регулярно обслуживайте гидравлическую систему, чтобы обеспечить её нормальную работу.
VIII. Повреждение поверхности рулонного материала
Анализ неисправности:
Царапины или вмятины на поверхности прокатываемого материала обычно связаны с условиями эксплуатации или техническим обслуживанием прокатного стана.
Решения:
1. Регулярно проверяйте качество поверхности валков, чтобы убедиться в отсутствии повреждений. 2. Используйте соответствующее прокатное усилие, чтобы избежать чрезмерного давления на материал.
3. Обеспечьте чистоту в зоне прокатки, чтобы снизить вероятность царапин от посторонних частиц.
Полностью автоматические четырёхвалковые листогибочные станки склонны к возникновению неисправностей во время эксплуатации. Упомянутые выше типичные проблемы и способы их устранения могут служить ориентиром при техническом обслуживании оборудования. Регулярный осмотр и правильная эксплуатация являются ключевыми факторами обеспечения эффективной работы оборудования.

