





Punção de Chapas Metálicas versus Estampagem: Selecionando a Estratégia de Fabricação Ideal
A seleção entre perfuração industrial e estampagem por prensa parece direta à primeira vista, mas essa escolha fundamental de engenharia determina os custos unitários das peças, o acabamento das bordas e a eficiência geral da produção. Para ajudar fabricantes a tomarem decisões plenamente informadas sobre equipamentos, a JUGAO apresenta esta análise comparativa abrangente. A seguir, avaliamos os mecanismos subjacentes, os protocolos operacionais e as compensações econômicas de ambos os métodos, alinhando-os à geometria dos seus componentes, aos requisitos anuais de volume e ao seu orçamento de capital.
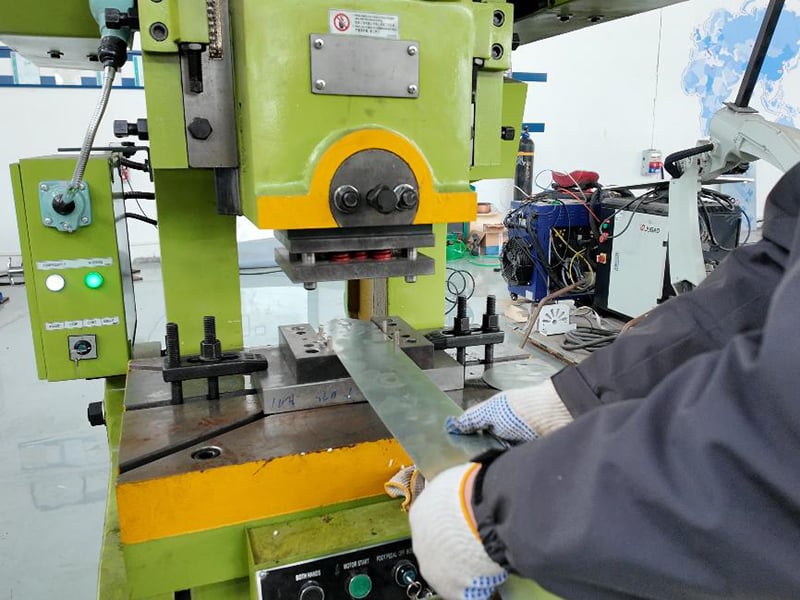
1. Compreendendo a mecânica do processo de perfuração
A perfuração em chapas metálicas é um processo localizado de cisalhamento que remove contornos geométricos definidos do material em chapa mediante impacto de alta tonelagem aplicado por meio de um conjunto combinado de punção e matriz. À medida que a ferramenta superior penetra na peça, o material removido—denominado 'resíduo'—é expelido através da cavidade inferior da matriz. Essa técnica fornece um método extraordinariamente eficiente para criar perfurações, ranhuras e recortes uniformes em chapas metálicas.
2. Configuração da prensa de perfuração e sequência operacional
Antes de iniciar um lote de produção, os operadores devem posicionar cuidadosamente a chapa metálica bruta sobre a bancada da máquina. O técnico seleciona o conjunto adequado de ferramentas de punção e matriz correspondente às dimensões-alvo dos furos, instala-as com segurança na torreta ou na cabeça da prensa e verifica a folga da matriz em relação à espessura do substrato. O alinhamento preciso é essencial para eliminar rebarbas excessivas e garantir qualidade uniforme dos furos.
3. Aplicações típicas da perfuração industrial
A perfuração industrial é mais adequada para produzir recortes geométricos padronizados e repetitivos — como grades de ventilação de chassi, furos para fixação de componentes e recortes estruturais — em altas velocidades. É particularmente eficaz ao trabalhar com aço-macio, ligas de alumínio e aço inoxidável de espessura moderada, onde minimizar o tempo de ciclo por recurso é fundamental.
4. Explorando o processo de estampagem metálica
A estampagem metálica constitui uma classificação abrangente de técnicas de conformação, incluindo dobra rasa, realce superficial, rebordo de bordas, cunhagem e perfuração progressiva. Utilizando conjuntos de matrizes robustas montados em prensas mecânicas ou servo-prensas de alta tonelagem, a estampagem conforma permanentemente chapas planas em geometrias tridimensionais complexas em ambientes de produção em grande volume.
5. Troca de ferramentas nas operações de estampagem
Transicionar uma prensa de estampagem entre operações distintas — como corte, conformação profunda ou estampagem progressiva — exige um rigoroso procedimento de troca de matrizes. Isso envolve içar e fixar conjuntos pesados de matrizes multicategoria na base da prensa, calibrar a altura de fechamento e a profundidade do curso do êmbolo, além de realizar ensaios com amostras para confirmar a fidelidade dimensional antes de autorizar a produção em escala total.
6. Aplicações industriais principais de estampagem
A estampagem demonstra clara superioridade técnica na fabricação de componentes intrincados e multidimensionais, como painéis estruturais automotivos, invólucros conformados por estiramento profundo e suportes de montagem complexos. Como múltiplas etapas de corte e conformação podem ser integradas em um único golpe da prensa, a estampagem reduz significativamente os passos secundários de montagem, mantendo ao mesmo tempo tolerâncias dimensionais rigorosas.
7. Principais diferenças técnicas: perfuração versus estampagem
A. Complexidade geométrica do componente
· Perfuração: Concentrada na criação de recortes planos bidimensionais, furos e contornos de borda.
· Estampagem: Capaz de perfurar, dobrar, estirar e realçar simultaneamente perfis tridimensionais complexos.
B. Investimento em ferramentas e prazos de entrega
· Perfuração: Ferramentas modulares padronizadas com custos iniciais mais baixos e tempos rápidos de preparação.
· Estampagem: Matrizes compostas ou progressivas projetadas sob medida, exigindo investimento inicial substancial em capital e prazos mais longos de fabricação.
C. Capacidades de velocidade e produtividade
· Perfuração: Altamente eficiente para a geração de padrões de furos em alta velocidade em layouts variáveis de chapas.
· Estampagem: Produção incomparável para séries médias a grandes de componentes acabados uniformes.
D. Espessura do material e resistência da liga
· Perfuração: Geralmente otimizada para metais em chapa de espessura leve a média, dentro dos limites padrão de tonelagem.
· Estampagem: Acomoda chapas de espessura elevada, ligas estruturais de alta resistência e ciclos severos de deformação.
Resumo Comparativo de Parâmetros
| Métrica de Avaliação | Perfuração/Punção | Estampagem em Prensa |
| Ferramentas e Matrizes – Investimento Inicial | Investimento Inicial Baixo a Moderado | Investimento Inicial Substancial |
| Velocidade do Ciclo de Produção | Produtividade Moderada | Velocidade Extremamente Alta |
| Tempo de Troca de Ferramental | Rápida (Minutos) | Prolongada (Horas a Dias) |
| Qualidade da Borda e do Corte | Boa (pode exigir desbaste) | Excepcional (qualidade de cunhagem fina) |
| Tamanho Recomendado do Lote | 1.000 a 10.000 unidades/mês | 10.000+ unidades/mês |
8. Perguntas Frequentes (FAQs)
P: Uma única estrutura de prensa pode executar tanto operações de perfuração quanto de estampagem?
R: Sim. Muitas prensas hidráulicas e servo-prensas modernas possuem bases universais e sistemas modulares de troca rápida, permitindo que os operadores substituam torretes de perfuração por matrizes de conformação na mesma estrutura de prensa, desde que a tonelagem total da prensa atenda aos requisitos operacionais.
P: Quais procedimentos ajudam a minimizar a formação de rebarbas durante operações de perfuração?
R: A formação de rebarbas é controlada pela otimização da folga da matriz de acordo com a espessura da chapa, pela manutenção de bordas cortantes afiadas mediante reafiação regular dos punções e pela seleção de ângulos de cisalhamento adequados na face da ferramenta.
P: Quais graus de metal são recomendados para componentes automotivos estampados?
A: Aços de alta resistência e baixa liga (HSLA) e séries de alumínio dúctil (como as ligas 5052 e 6061) são opções padrão. Sua excelente resistência ao escoamento e conformabilidade evitam trincas durante estampagem profunda e sequências complexas de dobra.
9. Conclusão
Determinar se a perfuração ou a estampagem é apropriada para o seu projeto depende da complexidade da peça, da quantidade prevista para produção e do orçamento destinado às ferramentas. Para padrões padronizados de furos, iterações rápidas e custos iniciais mais baixos, a perfuração continua sendo o caminho ideal. Quando seus projetos exigem conformação tridimensional, repuxo ou conformação em múltiplos estágios em grande volume, a estampagem em prensa oferece maior produtividade e eficiência de custo por peça. Para orientação técnica especializada, configurações personalizadas de máquinas ou consultoria em ferramentas, entre em contato hoje mesmo com a equipe de engenharia da JUGAO para otimizar seu fluxo de trabalho de processamento de chapas metálicas.

